
 EN
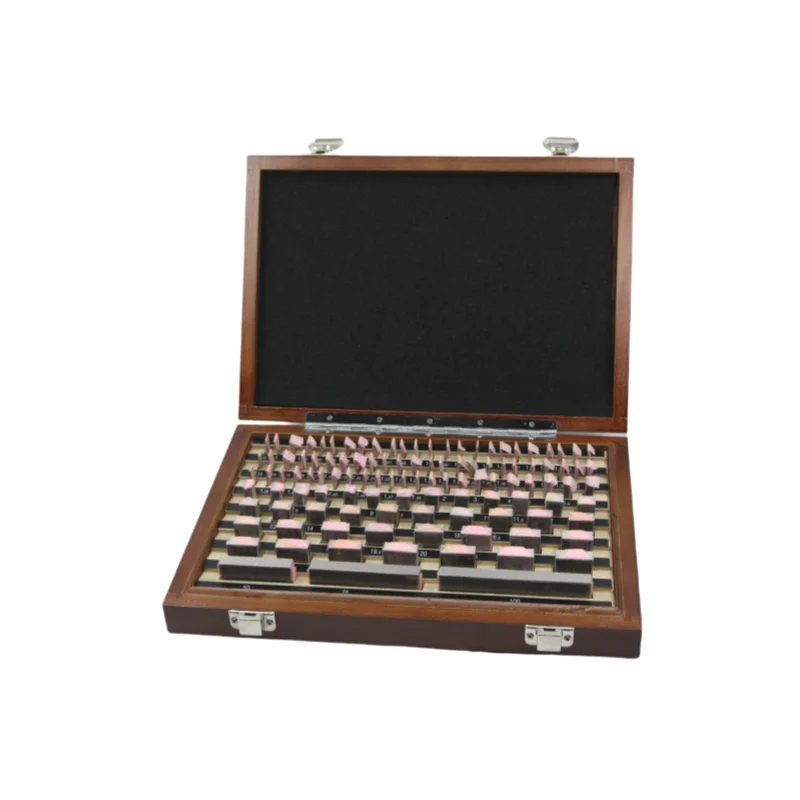
Метрологическая точность при калибровке в инструментальной мастерской
В современных точных инструментальных цехах поддержание точной размерной целостности на всех этапах механической обработки требует абсолютного физического эталонного стандарта. Токари и контролёры качества используют набор калибровочных блоков из керамики или стали для калибровки микрометров, штангенциркулей и координатно-измерительных машин перед запуском серийного производства. При проверке жёстких допусков при изготовлении пресс-форм или аэрокосмических компонентов даже отклонения в доли микрона могут привести к катастрофическим сбоям при сборке. Высококачественный калибровочный блок служит эталоном длины непосредственно в цехе, обеспечивая непрерывную цепочку прослеживаемости до национальных метрологических стандартов. Внедрение аттестованного калибровочного блока в регулярные процедуры технического обслуживания инструментального цеха предотвращает накопление погрешностей при многоэтапных настройках станков. Предприятия, ориентированные на повторяемость размеров, знают: каждый надёжный контроль начинается с чистой, микрошлифованной эталонной поверхности. Регулярные калибровочные процедуры помогают техникам выявлять незначительный износ измерительных приборов задолго до того, как готовые детали выйдут за пределы клиентских спецификаций. Чистота и систематическое техническое обслуживание сохраняют плоские поверхности, необходимые для достижения точности менее одного микрона в сложных производственных задачах. Установление стандартизированного графика проверок гарантирует, что все ручные инструменты на производственной площадке сохраняют стабильные пределы калибровки.
Выбор материалов и соответствие стандартам
Выбор подходящего состава материала для калибровочной меры зависит от конкретных условий окружающей среды и требований к износостойкости в условиях калибровки. Сталь с высоким содержанием углерода и легирующих элементов обеспечивает превосходное «сцепление» (wrung adhesion) и доступную цену, поэтому стальные калибровочные меры идеально подходят для общих задач верификации в инструментальных цехах. Однако в передовых производственных установках часто предъявляются требования к использованию карбида вольфрама или керамики на основе циркония благодаря их исключительной твёрдости и устойчивости к коррозии. Керамическая калибровочная мера обеспечивает превосходную стойкость к износу и одновременно устраняет проблемы намагничивания, которые зачастую приводят к оседанию ферромагнитной производственной пыли на стальных поверхностях. Международные стандарты, такие как ISO 3650 и ASME B89.1.9, классифицируют прецизионные эталонные инструменты по отдельным классам допусков — от эталонов калибровки класса K до рабочих мер класса 0 для использования непосредственно на производственной площадке. Понимание этих классификационных спецификаций позволяет руководителям отделов качества выбирать конфигурацию инструмента, способную обеспечить требуемые показатели воспроизводимости процесса (process capability indices). Применение стандарта соответствующего класса гарантирует стабильную достоверность измерений в различных механообрабатывающих подразделениях. Инвестиции в износостойкие материалы позволяют увеличить интервалы между повторными калибровками и снизить совокупную стоимость владения (total cost of ownership) на предприятиях с высокой производительностью.
Механика отжима и предотвращение износа
Овладение процессом притирки имеет решающее значение для достижения точных размеров комплекта при объединении нескольких эталонных блоков для измерений нестандартной длины. Притирка создаёт силу молекулярного притяжения в сочетании с тонким масляным слоем, который соединяет две плоские поверхности с зазором менее двадцати нанометров. Опытные инструментальщики знают, что неправильное обращение во время притирки может привести к царапинам на оптических поверхностях и нарушить структурную целостность хрупкой сборки из эталонных блоков. Чистота остаётся первостепенной задачей, поскольку микроскопические пылевые частицы, попавшие между поверхностями, изменяют общую длину комплекта и ускоряют физический износ каждой рабочей поверхности эталонного блока. На высокопроизводительных штамповочных предприятиях внедрение строгих протоколов очистки и проверки притёртых комплектов позволило снизить разброс измерений на сорок процентов в ходе аудитов оснастки. Нанесение лёгкого защитного масла на каждую активную поверхность эталонного блока предотвращает атмосферное окисление и значительно продлевает срок эксплуатации до следующей калибровки. Техники, хранящие каждый эталонный инструмент в деревянном ящике с контролируемой температурой, защищают его от случайного падения и деградации поверхностей.
Терморегуляция и контроль окружающей среды
Колебания температуры представляют собой одну из наиболее критических переменных, влияющих на точность размерных измерений при выполнении процедур прецизионной калибровки в цехах обработки металлов. Поскольку металлические материалы расширяются и сжимаются при нагревании, стандартные измерения требуют стабилизированной окружающей среды с поддержанием температуры на уровне двадцати градусов Цельсия. При калибровке высокоточных приспособлений технический персонал должен обеспечить достаточное время для термического выравнивания как обрабатываемой детали, так и соответствующего эталонного концевого меры. Контакт с эталонной концевой мерой из стали голыми руками приводит к быстрой передаче тепла тела, что вызывает незначительные погрешности расширения и искажает измерения с точностью менее одного микрометра. Использование термоизолированных пинцетов или безворсовых перчаток предотвращает теплопередачу и гарантирует, что чувствительная концевая мера сохраняет стабильные линейные размеры на протяжении всей последовательности калибровки. Данные по термическому контролю показывают, что правильное соблюдение режимов температурной стабилизации устраняет почти тридцать процентов расхождений в измерениях на производственной площадке в период летних пиковых нагрузок. Постоянный контроль относительной влажности окружающего воздуха также предотвращает конденсацию влаги на эталонной поверхности из высокоуглеродистой стали при сезонных изменениях погоды.
Экономическая отдача и снижение процента брака
Инвестиции в высококачественные эталоны калибровки приносят значительные финансовые выгоды за счёт резкого снижения доли бракованных компонентов и расходов на доработку. Неисправленный дрейф измерительных приборов быстро накапливается в ходе крупносерийного производства, что приводит к отбраковке целых партий деталей на финальных этапах контроля качества. Надёжная система концевых мер служит первым барьером против выхода обработки за пределы допусков, обеспечивая точную коррекцию положения режущего инструмента. Поставщики автокомпонентов, внедрившие ежедневную процедуру верификации концевых мер, добились сокращения затрат на брак на семьдесят пять процентов в течение шести месяцев после запуска. Кроме того, ведение аудируемого учёта концевых мер соответствует строгим требованиям стандартов ISO 9001 и IATF 16949 к системам менеджмента качества во время аудитов сторонними организациями. Первоначальные капитальные затраты на сертифицированный комплект эталонов окупаются измеримой экономией уже в течение нескольких недель благодаря защите контрактов на производство высокостоимостных изделий. Владельцы цехов понимают, что установление дисциплинированного графика калибровки укрепляет долгосрочное доверие клиентов и повышает общую операционную эффективность.
Глобальные производственные мощности и сервисные услуги по поставкам
Обеспечение бескомпромиссной размерной точности в глобальных цепочках поставок требует сотрудничества с проверенным производителем оснастки, способным соответствовать строгим международным стандартам. Глобальные промышленные предприятия полагаются на BLUESTAR в вопросах высокоточных решений для оснастки и компонентов метрологического класса, разработанных для сложных промышленных применений. Благодаря передовому оборудованию для фрезерования с ЧПУ, точным термическим обработкам и строгим протоколам контроля BLUESTAR предлагает широкий ассортимент калибровочных аксессуаров, включая высококачественные наборы концевых мер длины, предназначенные для беспроблемной интеграции в современные инструментальные участки. Обширные производственные мощности, надёжные стандарты обеспечения качества и эффективная международная логистика гарантируют, что BLUESTAR обеспечивает долгосрочную ценность и надёжное выполнение заказов для предприятий прецизионного машиностроения по всему миру. Слесари-инструментальщики, стремящиеся поддерживать жёсткие размерные стандарты, доверяют BLUESTAR прочным решениям на основе концевых мер длины, разработанным для непрерывного производства. Внедрение калибровочного оборудования BLUESTAR позволяет руководителям производств достигать воспроизводимых стандартов качества на расширяющихся автоматизированных производственных линиях.
Содержание
- Метрологическая точность при калибровке в инструментальной мастерской
- Выбор материалов и соответствие стандартам
- Механика отжима и предотвращение износа
- Терморегуляция и контроль окружающей среды
- Экономическая отдача и снижение процента брака
- Глобальные производственные мощности и сервисные услуги по поставкам
