
 EN
Проверка геометрических размеров в точном производстве
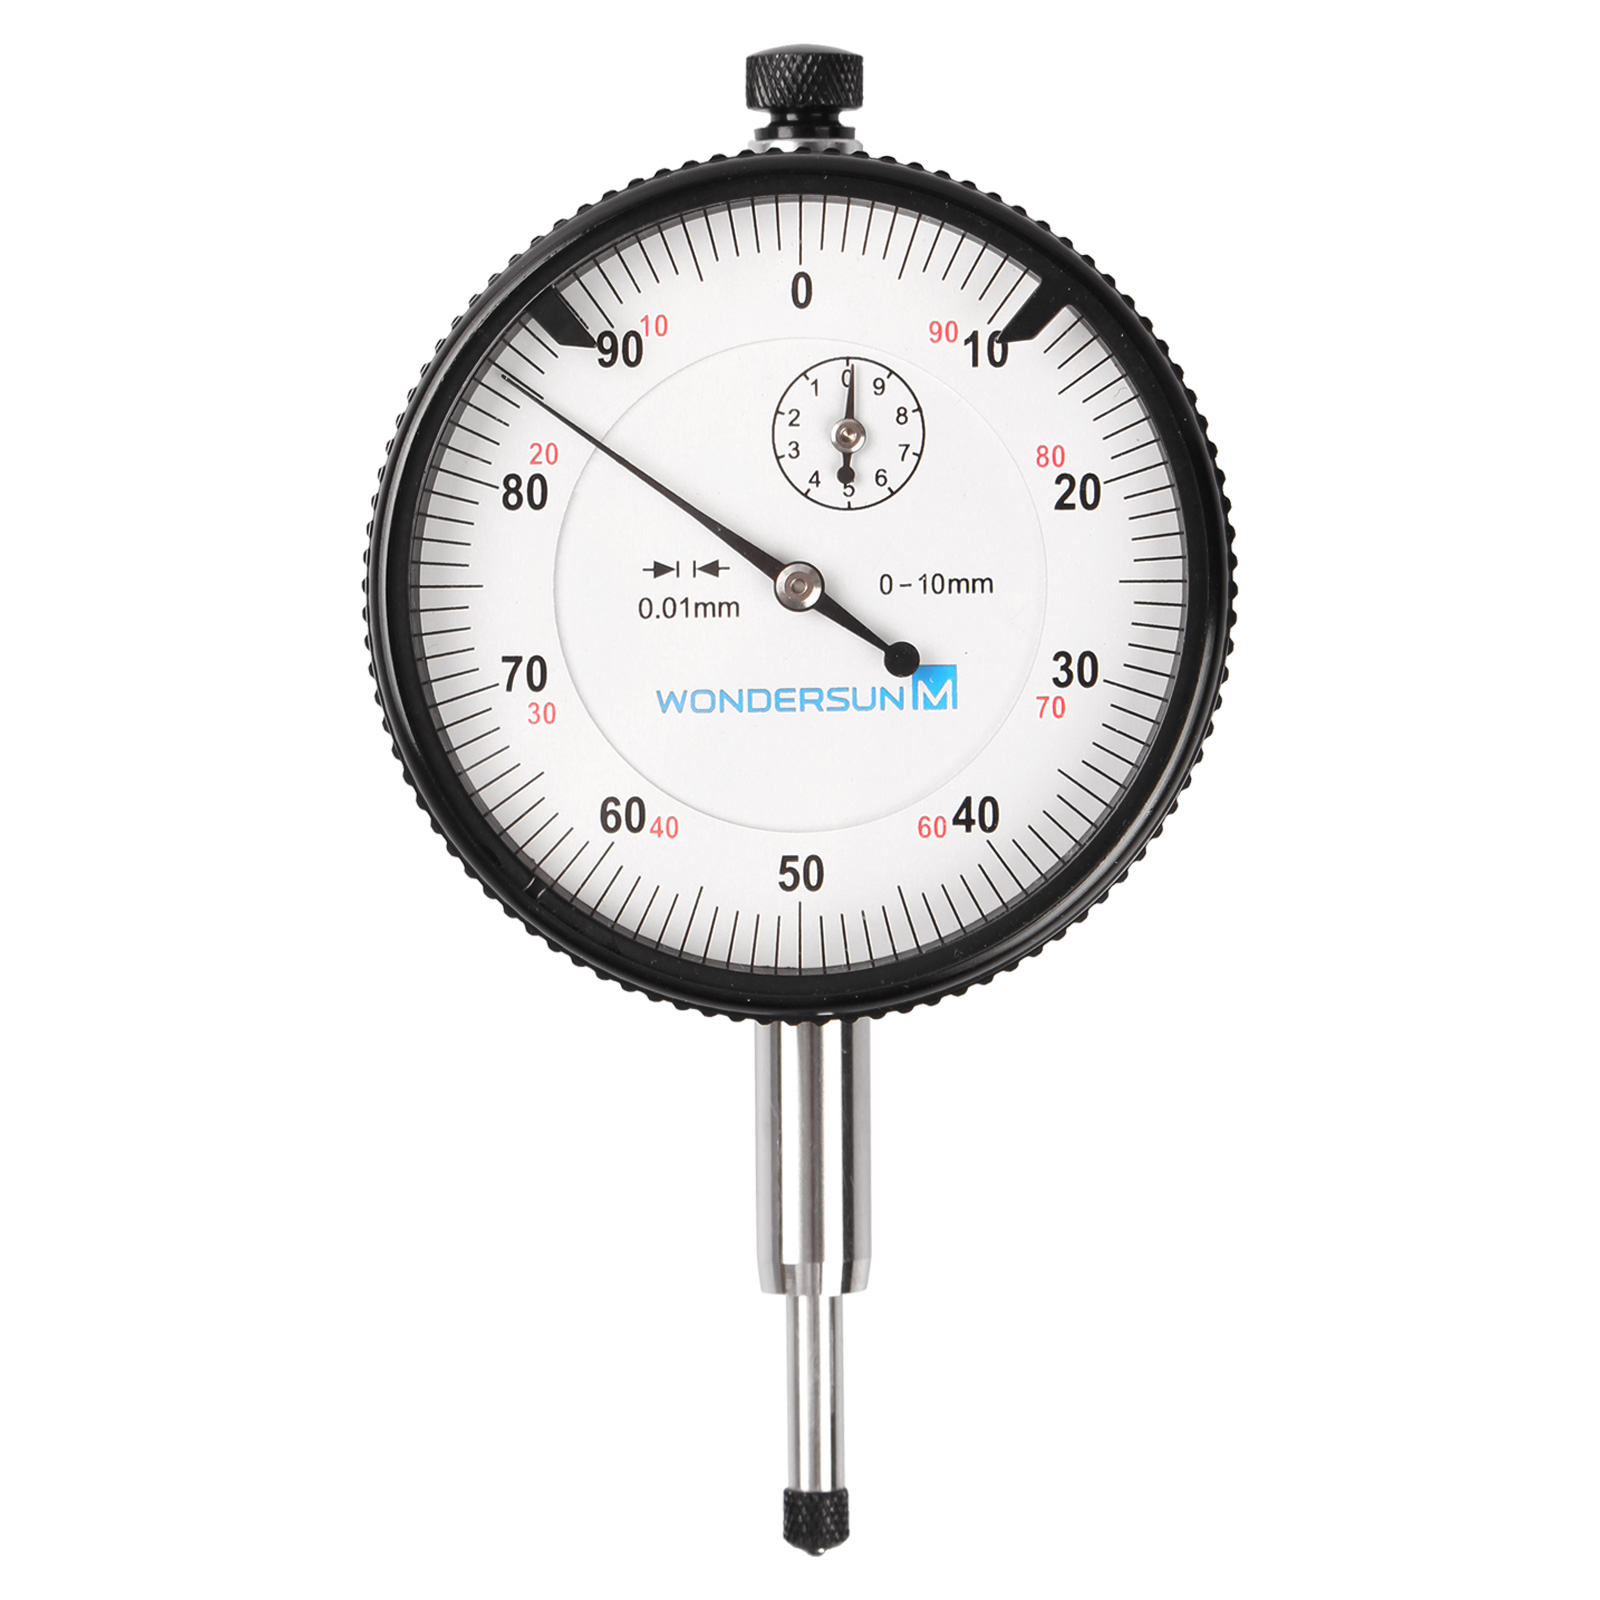
В современных лабораториях контроля качества поддержание точности на уровне менее одного микрона при измерении сложных механически обработанных деталей требует надёжного контактного измерительного устройства. Инженеры по качеству и специалисты по метрологии полагаются на индикатор часового типа с высокой чувствительностью для проверки плоскостности поверхности, осевого биения и концентричности отверстий до того, как компоненты поступают на сборочные линии. При контроле деталей с жёсткими допусками в производстве турбин или двигателей автомобилей даже незначительные отклонения размеров могут привести к динамическому дисбалансу и катастрофическому отказу оборудования. Прецизионный индикатор часового типа преобразует минимальные физические перемещения в чёткие визуальные показания, обеспечивая немедленную обратную связь о геометрии заготовки. Интеграция правильно откалиброванного индикатора часового типа в регулярные процедуры верификации на производственной площадке предотвращает накопление погрешностей в многоосевых станках. Токари, контролирующие критические базовые элементы, знают: надёжный контроль качества начинается со стабильной системы крепления и точной контактной точки измерительного прибора. Регулярные протоколы контроля с использованием чувствительного индикатора часового типа позволяют техникам выявлять износ инструмента и перекос стола станка задолго до того, как готовые детали выйдут за пределы допусков заказчика. Внедрение стандартизированных процедур верификации гарантирует, что ручные инструменты и приспособления обеспечивают стабильную воспроизводимость в условиях крупносерийного производства. Ведение полных журналов контроля помогает группам по качеству отслеживать тенденции износа инструментов в многосменном производстве.
Стандарты механического механизма и геометрии зонда
Понимание внутреннего механизма «рейка–шестерня» имеет решающее значение для достижения максимальной точности измерений при использовании стрелочного индикатора в задачах тонкой проверки. Высокоточные измерительные приборы оснащены ударопрочными зубчатыми передачами и подшипниками с каменными вставками, что минимизирует внутреннее трение и предотвращает гистерезис при непрерывном перемещении штока. Международные метрологические стандарты, такие как ISO 463 и ASME B89.1.10, устанавливают строгие требования к показателям гистерезиса, линейности и воспроизводимости стрелочных индикаторов на всём диапазоне измерений. Выбор подходящей геометрии измерительного наконечника — например, сферических наконечников из карбида вольфрама или специализированных керамических дисковых щупов — обеспечивает оптимальный контакт с поверхностью без царапин на чувствительных деталях. Стрелочный индикатор высокой точности с разрешением 0,001 мм позволяет контролёрам выявлять микроскопические колебания поверхности и погрешности формы, которые могут быть пропущены бесконтактными датчиками. Промышленные лабораторные испытания подтверждают, что применение немагнитного стрелочного индикатора исключает электромагнитные помехи от магнитных патронов и мощных электродвигателей при испытаниях в цеховых условиях. Защита чувствительных внутренних зубчатых передач герметичными пылезащитными чехлами увеличивает срок службы прибора и сохраняет стабильность калибровки в агрессивных условиях механической обработки. На предприятиях высокой точности регулярно проводится контроль износа измерительных наконечников для обеспечения точной передачи размеров в ходе ежедневных проверок.
Процедуры гашения вибрации и выравнивания шпинделя
Выравнивание шпинделей токарных станков с ЧПУ с несколькими осями и столов фрезерных станков требует точной обратной связи в реальном времени во время физических регулировочных операций. Полевые техники обычно крепят прочный стрелочный индикатор к жёсткому магнитному основанию для измерения радиального биения и осевого люфта на высокоскоростных шпинделях. При аудите автоматизированных автомобильных заводов по производству трансмиссий техники, использующие двухиндикаторную установку со сбалансированным стрелочным индикатором, выявили несоосность валов, что позволило снизить амплитуду вибрации на сорок пять процентов. Правильное расположение индикатора перпендикулярно измеряемой поверхности устраняет косинусную погрешность, обеспечивая, что показания перемещения отражают истинные геометрические отклонения. Установка прецизионного стрелочного индикатора на массивную гранитную поверочную плиту позволяет выполнять точные сравнительные измерения относительно эталонных калибровочных блоков при калибровке приспособлений. Высокоскоростные производственные линии полагаются на стабильный стрелочный индикатор для проверки концентричности инструментальных патронов, что снижает вибрацию инструмента и продлевает срок службы карbidных фрез. Единообразные процедуры выравнивания защищают дорогостоящие шпиндельные подшипники и обеспечивают соблюдение жёстких допусков в течение длительных циклов производства. Бригады по техническому обслуживанию станков, выполняющие ежедневную регулировку шпинделей (tramming), гарантируют равномерное распределение режущих усилий по всем лезвиям инструмента.
Контроль теплового дрейфа и калибровка в условиях окружающей среды
Внешние факторы, в частности колебания температуры окружающей среды, могут искажать результаты измерений с точностью менее одного микрона при выполнении высокоточных метрологических операций. Поскольку измерительные стержни из стали и корпуса приборов из алюминия расширяются при нагревании, стандартные инспекционные протоколы требуют стабилизированной термической среды с поддержанием температуры на уровне двадцати градусов Цельсия. При проверке геометрии длинных валов или крупных штамповых комплектов инспекторы должны обеспечить достаточное время выдержки для достижения теплового равновесия как у контролируемой детали, так и у стрелочного индикатора. Работа с чувствительным стрелочным индикатором в теплоизолирующих перчатках или его крепление на стержне из инвара с низким коэффициентом теплового расширения предотвращает передачу тепла от тела человека, которая может исказить тонкие измерения. Данные термических испытаний показывают, что контроль колебаний температуры в помещении устраняет почти тридцать процентов дрейфа измерений в период летних пиковых нагрузок производства. Использование стрелочного индикатора с температурной компенсацией обеспечивает стабильную воспроизводимость измерений в условиях многосменного производства на производственных участках без климат-контроля. Регулярная установка нулевой точки относительно аттестованных эталонов калибровки гарантирует, что незначительное тепловое расширение не скажется на окончательных решениях о приемке деталей. Метрологические специалисты, контролирующие влажность воздуха в помещении, также предотвращают микрокоррозию на отшлифованных измерительных стержнях.
Окупаемость инвестиций в контроль качества и предотвращение дефектов
Инвестиции в высокоточные инструменты контроля приносят значительные финансовые выгоды за счёт резкого снижения объёмов брака и затрат на доработку изделий в условиях массового производства. Невыявленные погрешности механической обработки быстро накапливаются на автоматизированных сборочных линиях, что приводит к дорогостоящему отбракованию целых партий на финальных этапах контроля качества. Включение прочного стрелочного индикатора в процедуры проверки первого изделия служит основной защитой от выхода параметров обработки за пределы допусков. Производители автомобильных компонентов первого уровня, внедрившие стандартизированную контрольную станцию со стрелочным индикатором, сократили расходы на брак компонентов на шестьдесят пять процентов в течение четырёх месяцев после запуска. Кроме того, ведение полного учёта стрелочных индикаторов с полной документацией поддерживает соответствие требованиям систем качества ISO 9001 и IATF 16949 при проведении аудитов третьими сторонами. Первоначальные капитальные затраты на высококачественные измерительные приборы обеспечивают измеримую отдачу от инвестиций уже в течение нескольких недель за счёт защиты ценных производственных контрактов. Руководители отделов качества понимают, что последовательный контроль геометрических параметров укрепляет долгосрочное доверие клиентов и повышает общую операционную эффективность на конкурентных глобальных рынках. Организация быстрых циклов верификации непосредственно на производственной площадке минимизирует простои оборудования и одновременно максимизирует общую эффективность использования оборудования.
Производственные возможности и глобальные услуги поставок
Обеспечение стабильной размерной точности в глобальных цепочках поставок требует сотрудничества с проверенным производителем оснастки, способным соответствовать строгим международным стандартам. Промышленные предприятия по всему миру полагаются на BLUESTAR в вопросах высокоточной оснастки, измерительных компонентов для метрологии и индивидуально разработанных приспособлений и аксессуаров, предназначенных для сложных задач. Благодаря современному оборудованию для фрезерования с ЧПУ, передовым технологиям термообработки и комплексным протоколам контроля качества BLUESTAR предлагает высокопроизводительные решения в области оснастки, включая универсальные варианты индикаторов часового типа, специально спроектированные для беспроблемной интеграции в современные механические цеха. Мощные производственные мощности, строгие процедуры контроля качества и эффективная международная логистика гарантируют, что BLUESTAR обеспечивает долгосрочную ценность и надёжное выполнение заказов для предприятий точного машиностроения по всему миру. Токари и специалисты по контролю качества, стремящиеся поддерживать неизменные размерные стандарты, доверяют BLUESTAR прочному измерительному оборудованию, рассчитанному на непрерывное промышленное производство. Внедрение метрологических решений BLUESTAR позволяет производственным предприятиям достигать воспроизводимых стандартов качества на расширяющихся автоматизированных линиях.
Содержание
- Проверка геометрических размеров в точном производстве
- Стандарты механического механизма и геометрии зонда
- Процедуры гашения вибрации и выравнивания шпинделя
- Контроль теплового дрейфа и калибровка в условиях окружающей среды
- Окупаемость инвестиций в контроль качества и предотвращение дефектов
- Производственные возможности и глобальные услуги поставок
