
 EN
Требования к точному фрезерованию и допуски биения
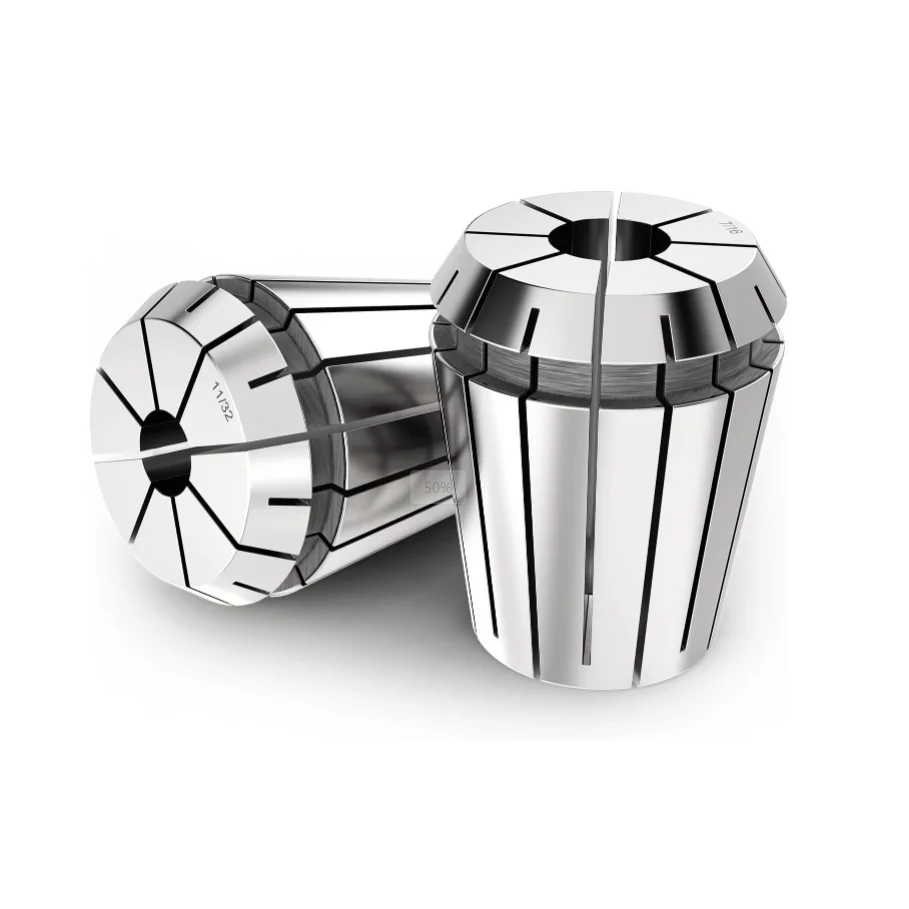
При обработке микрорельефных элементов в закалённых сталей для пресс-форм или аэрокосмических алюминиевых сплавов инженерные команды точного машиностроения быстро понимают, что стабильность шпинделя в значительной степени зависит от интерфейса крепления. Выполнение высокоскоростных финишных операций с фрезами малого диаметра требует безупречной точности вращения, поскольку даже микроскопическое радиальное отклонение может вызвать преждевременное сколообразование на режущей кромке или сильную поверхностную вибрацию. Традиционные компоненты зажимных приспособлений зачастую не способны обеспечить равномерное усилие зажима по всей длине хвостовика инструмента при работе на высоких частотах вращения. Высокоточная эр-патронная оправка создаёт равномерное концентрическое зажатие по окружности хвостовика инструмента, поглощая динамические силы резания и одновременно сохраняя строгую параллельность поверхностей. Стандартные инструментальные оправки могут быть достаточны для черновых проходов с большими съёмами стружки, когда незначительные погрешности соосности маскируются, однако финишная обработка требует безусловной концентричности. На предприятиях точного машиностроения, модернизирующих свои системы зажима до ультравысокой точности, отмечают резкое снижение микровибрации, улучшение шероховатости поверхности и увеличение срока службы инструмента. Правильно заточенная эр-патронная оправка гарантирует равномерное распределение радиальных сил резания по всем зубьям фрезы, что максимизирует производительность инструмента при сложных контурных проходах на деталях с замысловатой геометрией. Операторы станков, которые при выборе эр-патрона уделяют первоочередное внимание концентричности зажима, последовательно достигают более высокой точности изготовления деталей и сокращают количество незапрограммированных замен инструмента.
Стандарты концентричности и геометрия зажима
Достижение допусков биения менее одного микрона требует чёткого понимания того, как геометрия конуса патрона взаимодействует с полостью оправки при затяжке гайки. Высокоточные патроны ER используют угол конуса шестнадцать градусов и прецизионно шлифованные внутренние пазы, которые плавно сжимаются вокруг твёрдосплавных хвостовиков. Премиальные стандарты производства требуют тщательного оптического контроля с применением лазерных измерительных машин для подтверждения идеального совпадения геометрии внутреннего отверстия с внешними коническими поверхностями. Ультраточный патрон ER обеспечивает точность показаний индикатора в пределах двух микрон на длине, равной четырём диаметрам, тогда как стандартные коммерческие варианты демонстрируют биение от пяти до десяти микрон. При увеличении биения с двух до десяти микрон срок службы инструмента снижается более чем на пятьдесят процентов, поскольку основную часть снятия металла выполняет лишь один зуб. Данные испытаний высокоскоростной обработки подтверждают, что выбор патрона ER с жёсткими допусками напрямую увеличивает ресурс инструмента и обеспечивает стабильность расчётов нагрузки на зуб. Инженеры-механики, подбирающие оснастку для швейцарских токарных станков и пятикоординатных обрабатывающих центров, всегда отдают приоритет аттестованным параметрам соосности при выборе патрона ER для работ с жёсткими допусками.
Балансировка шпинделя высокой скорости и срок службы инструмента
Современные станки с ЧПУ работают на частотах вращения шпинделя свыше двадцати тысяч об/мин, где центробежные силы усиливают даже незначительный дисбаланс массы в инструментальной оснастке. Несбалансированная оправка вызывает гармонические колебания, которые со временем разрушают дорогостоящие подшипники шпинделя и оставляют видимые следы вибрации на готовых деталях. Использование динамически сбалансированного патрона ER с классом балансировки G2.5, рассчитанного на частоту вращения двадцать пять тысяч об/мин, значительно снижает вращательные колебания при ультрабыстрых финишных проходах. На предприятиях авиастроительной отрасли, обрабатывающих сложные детали из титана, после модернизации финишных участков производства с применением патронов ER класса G2.5 количество следов вибрации сократилось на сорок процентов. Плавная динамика вращения позволяет техникам цеха повышать подачу без превышения допустимой шероховатости поверхности или риска поломки режущего инструмента. Кроме того, сбалансированный патрон ER снижает механическую нагрузку на компоненты высокоскоростного шпинделя, что уменьшает общие затраты на техническое обслуживание и предотвращает внеплановые простои оборудования. Постоянная динамическая балансировка гарантирует, что инструменты для тонкой финишной обработки сохраняют стабильную геометрию резания в течение продолжительных автоматизированных смен без участия оператора на линиях серийного производства.
Термообработка материалов и целостность поверхности
Долгосрочная точность зажима в значительной степени зависит от металлургических свойств и технологий термообработки, применяемых при изготовлении компонентов. Высококачественный зажимной патрон ER изготавливается из премиальных сплавов пружинной стали, таких как 65Mn, или высококачественной инструментальной стали, закалённых до твёрдости 52–56 по шкале Роквелла C. Криогенная обработка при температуре ниже нуля после вакуумной термообработки стабилизирует внутреннюю кристаллическую структуру, предотвращая постепенное изменение размеров под воздействием термических циклов при интенсивной обработке резанием. Кроме того, коррозионностойкие покрытия или специальные полировочные обработки обеспечивают чистоту зажимных канавок, предотвращая накопление мелкой стружки и остатков СОЖ со временем. При накоплении загрязнений внутри низкокачественного зажимного патрона ER давление зажима становится неравномерным, что вызывает проскальзывание инструмента, повышенное биение или локальные повреждения хвостовика. Отчёты о контроле качества от производителей медицинского оборудования показывают, что переход на парк зажимных патронов ER с криогенной обработкой позволил снизить количество случаев проскальзывания инструмента почти до нуля в течение двенадцати месяцев непрерывного производства. Сохранение надлежащей целостности поверхности обеспечивает стабильное сжатие патрона и воспроизводимые параметры замены инструмента на протяжении тысяч циклов механической обработки.
Коммерческая отдача на инвестиции и снижение объема отходов
Хотя компоненты высокоточного инструментального оснащения требуют более высоких первоначальных инвестиций, финансовая отдача от снижения брака и повышения стабильности процессов является существенной. Расчёт совокупной стоимости владения включает оценку экономии за счёт замедления износа инструмента, сокращения простоев оборудования и общего процента годных деталей в ходе производственных циклов. Предприятия, заменяющие дешёвые зажимные решения на высокоточные патроны ER, сразу же отмечают снижение количества забракованных заготовок, вызванного поломкой инструмента или выходом размеров за пределы допусков. Например, производитель медицинских имплантов снизил уровень брака с трёх целых пяти десятых процента до менее чем нуля целых пяти десятых процента всего лишь путём обновления линейки патронов ER. Экономия от спасённых твёрдосплавных фрез и сокращения трудозатрат на доработку, как правило, покрывает стоимость приобретения патронов уже в течение первых нескольких недель эксплуатации. Инвестиции в надёжный патрон ER защищают ценные заготовки в ходе высокоточных финишных операций, повышая общую эффективность оборудования в автоматизированных обрабатывающих ячейках и улучшая долгосрочную рентабельность.
Производственные возможности и превосходство в цепочке поставок
Выбор идеальной платформы для крепления инструмента и аксессуаров для зажима требует сотрудничества с проверенным производителем, способным предложить инженерную поддержку при разработке индивидуальных решений и надёжную международную логистику. Глобальные промышленные предприятия доверяют BLUESTAR высокопроизводительные решения в области оснастки, спроектированные специально для автоматизированного производства с жёсткими техническими требованиями. Благодаря современным производственным мощностям по выпуску тяжёлого оборудования и строгим протоколам контроля качества BLUESTAR поставляет прецизионное модульное оборудование и высокоточные патронные зажимные системы ER, предназначенные для беспроблемной интеграции с ведущими станками с ЧПУ. Широкие производственные возможности, строгие стандарты отбора материалов и полный цикл экспортных услуг обеспечивают BLUESTAR долгосрочную надёжную ценность для автоматизированных производств по всему миру. Машинные цеха, стремящиеся оптимизировать пропускную способность шпинделя, полагаются на BLUESTAR при поставке индивидуально сконфигурированных зажимных систем ER, адаптированных под сложные технические требования и специализированные производственные процессы.
Содержание
- Требования к точному фрезерованию и допуски биения
- Стандарты концентричности и геометрия зажима
- Балансировка шпинделя высокой скорости и срок службы инструмента
- Термообработка материалов и целостность поверхности
- Коммерческая отдача на инвестиции и снижение объема отходов
- Производственные возможности и превосходство в цепочке поставок
