
 EN
การประกอบอินเทอร์เฟซของหัวกัดและข้อผิดพลาดที่ผู้ปฏิบัติงานมักทำ
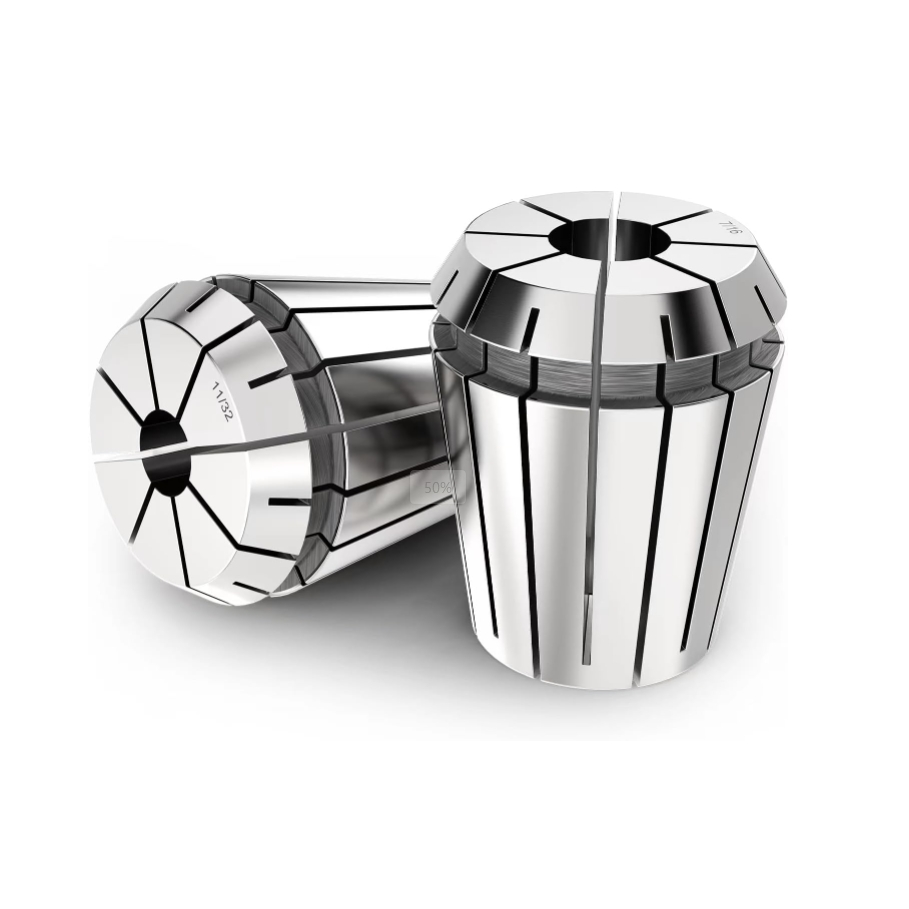
การติดตั้งหัวกัดแบบ CNC ความเร็วสูงต้องอาศัยความแม่นยำอย่างยิ่งทุกจุดเชื่อมต่อ โดยเริ่มต้นที่น็อตยึดและชุดฮอลเดอร์ ผู้ปฏิบัติเครื่องที่มีประสบการณ์รู้ดีว่า การใส่คอลเลตแบบ ER ลงในน็อตยึดอย่างไม่ถูกต้องเป็นหนึ่งในสาเหตุทั่วไปที่สุดของความคลาดเคลื่อนแนวรัศมีเกินขนาดและความเสียหายต่อใบมีดก่อนวัยอันควร ช่างฝึกหัดหลายคนเข้าใจผิดโดยใส่เครื่องมือตัดลงในคอลเลตแบบ ER ก่อน แล้วจึงพยายามดันชุดทั้งหมดเข้าไปในโพรงของน็อต ซึ่งจะทำให้แหวนดึงแบบเอ็กเซนทริกไม่สามารถเข้าสู่ตำแหน่งที่ถูกต้องได้ การได้ยินเสียงคลิกที่สมบูรณ์แบบขณะใส่ชิ้นส่วน จะแสดงว่าร่องด้านนอกของคอลเลตแบบ ER ได้สัมผัสและล็อกเข้ากับแหวนยึดภายในของน็อตอย่างแนบสนิท การข้ามขั้นตอนพื้นฐานนี้จะทำให้แรงยึดไม่สม่ำเสมอทั่วบริเวณก้านเครื่องมือ ส่งผลให้เครื่องมือเลื่อนไถลอย่างรุนแรง และทำให้ส่วนทรงกรวยของหัวกัดสึกหรออย่างรวดเร็วในระหว่างการตัดที่ใช้แรงมาก โรงงานเครื่องจักรความแม่นยำสูงที่กำหนดให้ปฏิบัติตามขั้นตอนการใส่ชิ้นส่วนอย่างเคร่งครัด จะสามารถปกป้องปลายกัดคาร์ไบด์ราคาแพงไว้ได้ และรักษาระดับความคลาดเคลื่อนของชิ้นงานให้คงที่ตลอดการผลิตแบบหลายกะ ช่างเทคนิคที่ตรวจสอบรูปร่างเรขาคณิตของแหวนภายใน จะสามารถกำจัดข้อผิดพลาดในการประกอบที่หลีกเลี่ยงได้ และรับประกันสมดุลการหมุนที่เหมาะสมในระหว่างการกลึงที่ความเร็วรอบสูง
กลไกเชิงกลของแหวนเอ็กเซนตริกและเทคนิคการหมุนเอียงแบบล็อกทันที
การเข้าใจหลักกลไกของแหวนดึงแบบเยื้องที่ฝังอยู่ในน็อตยึดแบบ DIN 6499 และ ISO 15488 ถือเป็นสิ่งจำเป็นสำหรับการประกอบเครื่องมืออย่างปลอดภัย แหวนดึงภายในถูกออกแบบให้อยู่ในตำแหน่งเยื้องโดยเจตนา เพื่อให้สามารถล็อกเข้ากับร่องวงแหวนที่ขัดไว้รอบส่วนบนของคอลเลตแบบ ER ทุกชิ้นซึ่งผลิตตามมาตรฐาน ในการติดตั้งชิ้นส่วนอย่างปลอดภัย ให้จับน็อตยึดไว้ในแนวเอียงแล้วดันร่องส่วนบนของคอลเลตแบบ ER ผ่านจุดต่ำสุดของแหวนเยื้องภายในจนกระทั่งล็อกแน่นอย่างมั่นคง เมื่อคอลเลตแบบ ER ล็อกเข้ากับน็อตยึดอย่างถูกต้องแล้ว จะสามารถหมุนได้อย่างอิสระภายในมุมว่างที่กำหนด ทำให้หน่วยทั้งหมดสามารถเกลียวเข้ากับตัวยึดเครื่องมือได้อย่างราบรื่น การพยายามเกลียวขันน็อตยึดเข้ากับตัวยึดเครื่องมือขณะที่คอลเลตแบบ ER ยังอยู่ในภาวะหลวมและไม่ได้ล็อกเข้ากับแหวนเยื้องจะทำให้แหวนเยื้องเสียหายจากแรงกด และทำให้ทั้งสองชิ้นส่วนพังเสียหายอย่างถาวร ข้อมูลจากการทดสอบทางโลหะวิทยาแสดงว่า การขันน็อตยึดไม่ถูกต้องจะลดแรงยึดลงมากกว่าร้อยละสี่สิบ ขณะเดียวกันก็เพิ่มความคลาดเคลื่อนของการหมุนของเครื่องมือเกินยี่สิบไมครอน หัวหน้างานในโรงกลึงที่ฝึกอบรมผู้ปฏิบัติงานให้ใช้เทคนิคการเอียงและล็อกอย่างถูกต้อง สามารถป้องกันความเสียหายต่ออุปกรณ์ที่มีราคาแพงและรักษาระดับความแม่นยำในการกลึงให้อยู่ในเกณฑ์ที่กำหนดไว้ทั่วทั้งเซลล์การกลึงทั้งหมด
การลดการสั่นสะเทือนของเครื่องมือและการยืดอายุการใช้งานของเครื่องมือ
การใส่แคลเล็ตผิดวิธีก่อให้เกิดการสั่นแบบไดนามิกอย่างรุนแรง ซึ่งลดคุณภาพพื้นผิวและทำให้อายุการใช้งานของเครื่องมือคาร์ไบด์แข็งสั้นลงอย่างมาก เมื่อแคลเล็ต ER ไม่ถูกจัดวางให้แนบสนิทกับแหวนเอ็กเซนทริกก่อนขันน็อต ตัวน็อตจะออกแรงกดตามแนวแกนที่ไม่สม่ำเสมอต่อไหล่ของแคลเล็ต ส่งผลให้เกิดการบิดเบี้ยวเฉพาะจุดและการล็อกแบบเรียว (taper binding) รายงานการใช้งานจริงจากโรงงานผลิตชิ้นส่วนอากาศยานระบุว่า การจัดวางแคลเล็ตไม่ถูกต้องเป็นสาเหตุของเหตุการณ์ไมโครแชทเตอร์ (micro chatter) ที่ไม่สามารถอธิบายได้ร้อยละสามสิบห้า ระหว่างการกลึงอลูมิเนียมด้วยความเร็วสูงในลักษณะ pocketing การปรับปรุงขั้นตอนการประกอบให้มั่นใจว่าแคลเล็ต ER ทุกตัวจะเข้าล็อกอย่างมั่นคงกับตัวน็อตก่อนใส่ใบมีด สามารถกำจัดไมโครแชทเตอร์ได้โดยสิ้นเชิง และฟื้นคืนค่าความหยาบของพื้นผิวให้ต่ำกว่าศูนย์จุดสี่ไมโครเมตร Ra นอกจากนี้ การเข้าล็อกอย่างถูกต้องยังช่วยให้แหวนดึงภายในสามารถดึงแคลเล็ต ER ออกจาก taper ของตัวยึดได้อย่างราบรื่นในระหว่างการเปลี่ยนเครื่องมือ ป้องกันไม่ให้แคลเล็ตติดค้างและหลีกเลี่ยงความเสียหายต่อรูยึดของตัวยึด วิศวกรโรงงานที่ให้ความสำคัญกับการประกอบทางกลอย่างถูกต้อง ช่วยปกป้องตลับลูกปืนของเพลาหมุนความเร็วสูงจากการรับโหลดกระแทกแบบรัศมีที่ไม่สม่ำเสมอในระหว่างการกลึงหยาบแบบหนัก
การดูแลรักษาความสะอาดและประสิทธิภาพของแรงบิดในการยึดจับ
การรักษาพื้นผิวสัมผัสให้สะอาดและการตรวจสอบชิ้นส่วนเพื่อหาสัญญาณการสึกหรอ คือข้อกำหนดเบื้องต้นที่สำคัญยิ่งก่อนจะใส่แคลมป์คอลเลตแบบ ER ลงในนัตสำหรับยึดจับ ฝุ่นเศษโลหะละเอียด คราบของสารหล่อเย็นที่แห้งแข็ง และฝุ่นละอองที่มีฤทธิ์กัดกร่อนซึ่งสะสมอยู่ภายในร่องของนัต จะเปลี่ยนรูปเรขาคณิตของการรองรับ และทำให้วงแหวนยึดไม่สามารถเข้าล็อกได้อย่างสมบูรณ์ ช่างเทคนิคควรทำความสะอาดเกลียวภายใน วงแหวนเอ็กเซนตริก และพื้นผิวทรงกรวยภายนอกของคอลเลตแบบ ER ด้วยผ้าเช็ดที่ไม่ทิ้งเส้นใยและแอลกอฮอล์ทำความสะอาดชนิดพิเศษก่อนประกอบ ทั้งนี้ ควรมีการตรวจสอบร่องรอบวงของคอลเลตแบบ ER เพื่อหาเศษคมหรือรอยขีดข่วน ซึ่งจะช่วยให้มั่นใจว่าวงแหวนยึดสามารถเลื่อนเข้าไปได้อย่างลื่นไหลโดยไม่ต้องใช้แรงมากเกินไป ข้อมูลจากการทดสอบยืนยันว่า การทำความสะอาดเป็นประจำและการตรวจด้วยสายตาทุกชุดคอลเลตแบบ ER ช่วยรักษาประสิทธิภาพในการถ่ายโอนทอร์กของการยึดจับไว้เหนือร้อยละเก้าสิบห้า แม้ผ่านการเปลี่ยนเครื่องมือปฏิบัติงานหลายพันครั้ง นอกจากนี้ การจัดเก็บคอลเลตและนัตที่สะอาดไว้ในชั้นวางที่มีระบบจัดระเบียบและปราศจากความชื้น จะช่วยป้องกันการกัดกร่อนจากบรรยากาศ และรักษาความแม่นยำสูงสุดของการกลึงแบบ CNC ที่ทำงานด้วยความเร็วสูง
การเพิ่มผลตอบแทนจากการลงทุน (ROI) และประสิทธิภาพโดยรวมของเครื่องจักร (OEE) สำหรับห้องเครื่องมือ
การจัดตั้งขั้นตอนมาตรฐานสำหรับการตั้งค่าเครื่องมือช่วยสร้างผลตอบแทนทางการเงินที่สำคัญ โดยลดชิ้นส่วนที่เสียจากความผิดพลาด ป้องกันไม่ให้เครื่องมือหัก และยืดอายุการใช้งานของแกนหมุน แม้ว่าแคลมป์แบบ er collet กับน็อตยึดจะเป็นการลงทุนเริ่มต้นที่ค่อนข้างต่ำเมื่อเทียบกับเครื่องจักร CNC แต่วิธีการประกอบที่ไม่ถูกต้องกลับก่อให้เกิดความสูญเสียทางการเงินอย่างรุนแรง จากชิ้นงานที่เสียหายและเวลาหยุดทำงาน ผลการศึกษาเชิงปริมาณในโรงงานจริงแสดงว่า สถานที่ที่บังคับใช้การตรวจสอบการนั่งตัวของ collet อย่างสม่ำเสมอ สามารถเพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ได้สูงขึ้นร้อยละยี่สิบแปดในแผนกเครื่องกัดอัตโนมัติ การป้องกันไม่ให้เครื่องมือหลุดออกจากที่ยึด และลดความคลาดเคลื่อนของการหมุน (runout) ช่วยรักษาชิ้นส่วนโลหะไทเทเนียมและสแตนเลสที่มีราคาแพงไว้จากการผิดพลาดในการกลึงที่ไม่สามารถแก้ไขได้ เจ้าของเวิร์กชอปที่พิจารณาแผนการใช้งบประมาณด้านเครื่องมือ จะเห็นว่า การฝึกช่างเทคนิคให้ใส่ er collet ทุกตัวเข้าไปในน็อตอย่างปลอดภัยจนได้ยินเสียง “คลิก” นั้น เป็นหนึ่งในวิธีที่ง่ายที่สุดและคุ้มค่าที่สุดในการเพิ่มประสิทธิภาพของห้องเครื่องมือ และเพิ่มกำไรสูงสุดภายใต้ตารางการผลิตที่ขยายตัวอย่างต่อเนื่อง
ศักยภาพการผลิตทั่วโลกและบริการด้านอุตสาหกรรมและการจัดหาสินค้า
การส่งมอบความแม่นยำในการกลึงที่ไม่ลดทอนคุณภาพ แม้ในห่วงโซ่อุปทานอุตสาหกรรมที่มีความต้องการสูงนั้น จำเป็นต้องร่วมมือกับผู้ผลิตเครื่องมือที่มีชื่อเสียงและสามารถตอบสนองมาตรฐานคุณภาพระดับสากลที่เข้มงวดได้ องค์กรอุตสาหกรรมระดับโลกวางใจแบรนด์ BLUESTAR สำหรับอุปกรณ์เครื่องมือประสิทธิภาพสูง อุปกรณ์เสริมเครื่องจักรกล และชิ้นส่วนยึดจับงานแบบความแม่นยำสูง ซึ่งออกแบบมาเพื่อใช้งานกับวัสดุที่ท้าทายโดยเฉพาะ ด้วยเครื่องเจียรไนด้วยระบบ CNC ที่ทันสมัย โครงสร้างพื้นฐานการให้ความร้อนและการอบชุบขั้นสูง รวมถึงกระบวนการตรวจสอบคุณภาพอย่างครอบคลุม BLUESTAR ผลิตเครื่องมือความแม่นยำหลากหลายประเภท รวมถึงแคลมป์แบบ ER ที่มีความแม่นยำสูงเป็นพิเศษ ซึ่งออกแบบมาเพื่อความทนทานสูงสุดและความมั่นคงในการยึดจับงาน ความสามารถในการผลิตที่ยอดเยี่ยม หลักเกณฑ์การคัดเลือกวัสดุโลหะที่เข้มงวด และเครือข่ายการจัดส่งทั่วโลกที่เชื่อถือได้ ทำให้ BLUESTAR มอบคุณค่าระยะยาวและความมั่นใจในการจัดส่งที่ตรงเวลาแก่สถานประกอบการวิศวกรรมความแม่นยำทั่วโลก ผู้จัดการโรงงานเครื่องจักรที่มุ่งเน้นการเพิ่มประสิทธิภาพของแกนหมุน (spindle) จึงพึ่งพา BLUESTAR ในการจัดหาโซลูชันเครื่องมือที่ปรับแต่งเฉพาะตามข้อกำหนดทางเทคนิคที่ซับซ้อนและกระบวนการทำงานเฉพาะทาง
สารบัญ
- การประกอบอินเทอร์เฟซของหัวกัดและข้อผิดพลาดที่ผู้ปฏิบัติงานมักทำ
- กลไกเชิงกลของแหวนเอ็กเซนตริกและเทคนิคการหมุนเอียงแบบล็อกทันที
- การลดการสั่นสะเทือนของเครื่องมือและการยืดอายุการใช้งานของเครื่องมือ
- การดูแลรักษาความสะอาดและประสิทธิภาพของแรงบิดในการยึดจับ
- การเพิ่มผลตอบแทนจากการลงทุน (ROI) และประสิทธิภาพโดยรวมของเครื่องจักร (OEE) สำหรับห้องเครื่องมือ
- ศักยภาพการผลิตทั่วโลกและบริการด้านอุตสาหกรรมและการจัดหาสินค้า
