
 EN
ความต้องการการกัดแบบแม่นยำและความคลาดเคลื่อนในการหมุน
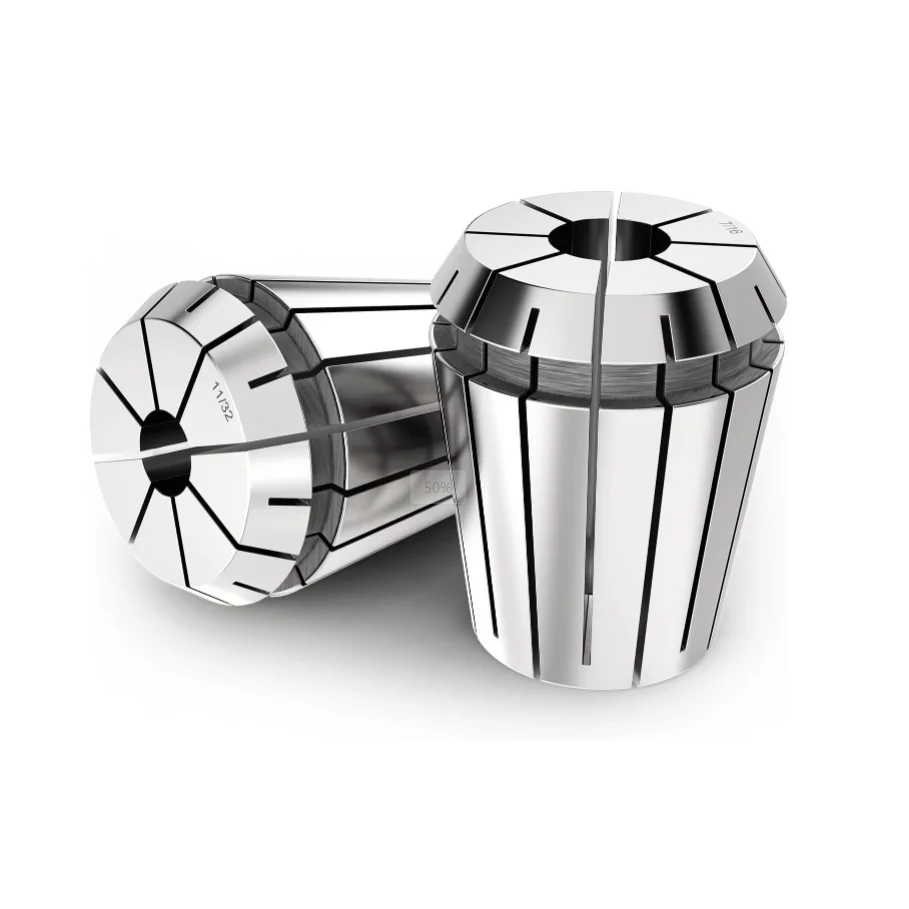
เมื่อทำการกลึงลักษณะขนาดเล็กจิ๋วในเหล็กแม่พิมพ์ที่ผ่านการชุบแข็ง หรือโลหะผสมอลูมิเนียมสำหรับอุตสาหกรรมการบินและอวกาศ ทีมงานวิศวกรรมความแม่นยำจะรับรู้อย่างรวดเร็วว่า ความมั่นคงของเพลาหมุนขึ้นอยู่กับพื้นผิวการยึดจับเป็นหลัก การดำเนินการตกแต่งผิวด้วยความเร็วสูงโดยใช้ปลายสว่านขนาดเล็ก จำเป็นต้องมีความแม่นยำในการหมุนอย่างสมบูรณ์แบบ เนื่องจากแม้แต่การเบี่ยงเบนแนวรัศมีเพียงเล็กน้อยก็อาจทำให้คมตัดเสียหายก่อนกำหนด หรือเกิดการสั่นสะเทือนบนผิวงานอย่างรุนแรง ชิ้นส่วนยึดจับแบบดั้งเดิมมักไม่สามารถรักษาแรงยึดจับที่สม่ำเสมอทั่วทั้งส่วนก้านเครื่องมือได้ในระหว่างการหมุนด้วยความเร็วสูง คอลเลตแบบ ER ความแม่นยำสูงให้การยึดจับแบบสมมาตรรอบก้านเครื่องมืออย่างสม่ำเสมอ เพื่อดูดซับแรงตัดแบบพลวัต พร้อมรักษาความขนานของผิวสัมผัสอย่างเข้มงวด ตัวยึดเครื่องมือมาตรฐานอาจเพียงพอสำหรับการกลึงหยาบแบบหนัก ซึ่งแรงตัดที่มากช่วยบดบังข้อผิดพลาดเล็กน้อยจากการจัดแนว แต่การตกแต่งผิวขั้นสุดท้ายต้องอาศัยความสมมาตรแบบไม่มีข้อประนีประนอม โรงงานผลิตที่ยกระดับระบบยึดจับให้มีความแม่นยำสูงสุดรายงานว่า ปัญหาการสั่นสะเทือนระดับจุลภาคลดลงอย่างมาก คุณภาพผิวงานดีขึ้น และอายุการใช้งานของเครื่องมือยืดยาวขึ้น การเลือกคอลเลตแบบ ER ที่ผ่านการเจียรมาอย่างถูกต้อง จะทำให้แรงตัดแนวรัศมีกระจายอย่างสม่ำเสมอบนฟันทั้งหมด ส่งผลให้ประสิทธิภาพของเครื่องมือสูงสุดในขณะกลึงตามรูปร่างซับซ้อนที่มีรายละเอียดสูง ช่างกลึงปฏิบัติการที่ให้ความสำคัญกับความสมมาตรของการยึดจับเมื่อเลือกคอลเลตแบบ ER จะบรรลุความแม่นยำของชิ้นงานสูงขึ้น และลดจำนวนครั้งที่ต้องเปลี่ยนเครื่องมือโดยไม่ได้ตั้งโปรแกรมไว้
มาตรฐานความสมมาตรและเรขาคณิตของการยึดจับ
การบรรลุค่าความคลาดเคลื่อนของรันเอาต์ (runout) ที่น้อยกว่าหนึ่งไมครอน จำเป็นต้องเข้าใจอย่างชัดเจนว่าเรขาคณิตของส่วนปลายทรงกรวยของแคลมป์ (collet taper geometry) มีปฏิสัมพันธ์กับโพรงของตัวยึดเครื่องมือ (tool holder cavity) อย่างไรในระหว่างขั้นตอนการขันน็อตให้แน่น การออกแบบแคลมป์แบบ ER ที่มีความแม่นยำสูงใช้มุมทรงกรวยขนาดสิบหกองศา ควบคู่ไปกับร่องภายในที่ผ่านการกัดแต่งด้วยความแม่นยำสูง ซึ่งสามารถหดตัวได้อย่างราบรื่นรอบก้านเครื่องมือที่ทำจากคาร์ไบด์แข็ง (solid carbide shanks) มาตรฐานการผลิตระดับพรีเมียมกำหนดให้ต้องตรวจสอบด้วยกล้องจุลทรรศน์แบบออปติคัลอย่างละเอียด โดยใช้เครื่องวัดเลเซอร์ เพื่อยืนยันว่าเรขาคณิตของผนังด้านในของรูกลาง (internal bore geometry) สอดคล้องกับพื้นผิวด้านนอกของส่วนทรงกรวยอย่างสมบูรณ์แบบ แคลมป์แบบ ER ที่มีความแม่นยำสูงมาก (ultra precision er collet) สามารถรักษาค่าความแม่นยำของการอ่านด้วยเครื่องวัดแบบทอทัลอินดิเคเตอร์ (total indicator reading) ให้อยู่ต่ำกว่าสองไมครอน ที่ความยาวเท่ากับสี่เท่าของเส้นผ่านศูนย์กลาง ในขณะที่ตัวเลือกเชิงพาณิชย์ทั่วไปมีค่ารันเอาต์อยู่ที่ห้าถึงสิบไมครอน เมื่อค่ารันเอาต์เพิ่มขึ้นจากสองไมครอนเป็นสิบไมครอน อายุการใช้งานของเครื่องมือจะลดลงมากกว่าร้อยละห้าสิบ เนื่องจากใบมีดเพียงใบเดียวต้องรับภาระงานตัดโลหะส่วนใหญ่ ข้อมูลจากการทดลองตัดด้วยความเร็วสูงยืนยันว่า การเลือกแคลมป์แบบ ER ที่มีค่าความคลาดเคลื่อนแคบอย่างแม่นยำนั้น ส่งผลโดยตรงต่อการยืดอายุการใช้งานของเครื่องมือ พร้อมทั้งรักษารูปแบบการคำนวณแรงโหลดของเศษชิ้นงาน (chip load calculations) ให้คงที่อย่างต่อเนื่อง วิศวกรเครื่องกลที่ระบุรายละเอียดของชิ้นส่วนเครื่องมือสำหรับเครื่องกลึงแบบสวิส (Swiss turn lathes) และศูนย์เครื่องจักรแบบห้าแกน (five axis machining centers) จะให้ความสำคัญสูงสุดกับพารามิเตอร์ความกลมสมมาตรที่ได้รับการรับรอง (certified concentricity parameters) เสมอ ในการเลือกแคลมป์แบบ ER สำหรับงานที่ต้องการความแม่นยำสูง
การปรับสมดุลหัวกัดความเร็วสูงและอายุการใช้งานของเครื่องมือ
ศูนย์เครื่องจักรซีเอ็นซีที่ทันสมัยทำงานที่ความเร็วเพลาหมุนเกินยี่สิบพันรอบต่อนาที ซึ่งแรงเหวี่ยงจะเพิ่มผลกระทบจากความไม่สมดุลของมวลแม้เพียงเล็กน้อยภายในชุดอุปกรณ์ยึดเครื่องมือ การตั้งค่าตัวยึดเครื่องมือที่ไม่สมดุลจะก่อให้เกิดการสั่นสะเทือนแบบฮาร์โมนิก ซึ่งทำให้ตลับลูกปืนเพลาหมุนที่มีราคาแพงเสื่อมสภาพลงตามกาลเวลา และทิ้งรอยสั่นสะเทือนที่มองเห็นได้บนผิวชิ้นงานที่ผ่านการขึ้นรูปแล้ว การใช้แคลมป์แบบอีอาร์ที่ผ่านการปรับสมดุลแบบไดนามิกตามมาตรฐานคุณภาพสมดุลระดับจีสองจุดห้า สำหรับความเร็วเพลาหมุนยี่สิบห้าพันรอบต่อนาที จะช่วยลดการสั่นสะเทือนขณะหมุนลงอย่างมีนัยสำคัญในระหว่างการขึ้นรูปผิวขั้นสุดท้ายด้วยความเร็วสูงมาก โรงงานผลิตชิ้นส่วนอากาศยานที่ตัดชิ้นส่วนไทเทเนียมที่มีความซับซ้อน พบว่ารอยสั่นสะเทือนลดลงร้อยละสี่สิบหลังจากอัปเกรดสายการขึ้นรูปผิวขั้นสุดท้ายด้วยแคลมป์แบบอีอาร์ที่มีมาตรฐานสมดุลระดับจีสองจุดห้า ไดนามิกของการหมุนที่ราบรื่นช่วยให้ช่างเทคนิคในโรงงานสามารถเพิ่มอัตราการป้อนวัสดุได้โดยไม่เกินค่าความหยาบผิวที่กำหนดไว้ หรือเสี่ยงต่อการหักของใบมีดตัด นอกจากนี้ แคลมป์แบบอีอาร์ที่สมดุลยังลดแรงเครื่องกลที่กระทำต่อชิ้นส่วนเพลาหมุนความเร็วสูง ส่งผลให้ต้นทุนการบำรุงรักษาโดยรวมลดลง และหลีกเลี่ยงการหยุดทำงานของเครื่องจักรโดยไม่คาดฝัน สมดุลแบบไดนามิกที่สม่ำเสมอช่วยให้มั่นใจว่าเครื่องมือขึ้นรูปผิวขั้นละเอียดจะรักษาเรขาคณิตการตัดที่มั่นคงไว้ตลอดระยะเวลาการผลิตแบบไม่ต้องควบคุมโดยมนุษย์เป็นเวลานานในสายการผลิตอัตโนมัติ
การรักษาความร้อนของวัสดุและความสมบูรณ์ของพื้นผิว
ความแม่นยำในการยึดจับระยะยาวขึ้นอยู่กับคุณสมบัติทางโลหะวิทยาและกระบวนการอบร้อนที่ใช้ในการผลิตชิ้นส่วนเป็นหลัก แคลมป์แบบเออร์คุณภาพสูงผลิตจากโลหะผสมเหล็กสปริงเกรดพรีเมียม เช่น 65Mn หรือเหล็กเครื่องมือเกรดสูง ผ่านการชุบแข็งให้มีความแข็งอยู่ที่ 52–56 ตามมาตราส่วนร็อกเวลล์ซี หลังการอบร้อนภายใต้สุญญากาศแล้ว ยังผ่านการบำบัดด้วยไครโอเจนิกที่อุณหภูมิต่ำกว่าศูนย์องศาเซลเซียสเพื่อคงเสถียรภาพโครงสร้างผลึกภายใน ป้องกันการเปลี่ยนแปลงมิติแบบค่อยเป็นค่อยไปอันเกิดจากการเปลี่ยนแปลงอุณหภูมิซ้ำๆ ระหว่างการตัดที่หนักหนา นอกจากนี้ การเคลือบสารต้านการกัดกร่อนหรือการขัดพิเศษยังช่วยรักษาความสะอาดของร่องยึดจับไม่ให้เกิดการสะสมของเศษชิ้นงานละเอียดและคราบของสารหล่อเย็นเมื่อใช้งานไปนานๆ เมื่อมีสิ่งสกปรกสะสมอยู่ภายในแคลมป์แบบเออร์คุณภาพต่ำ แรงยึดจับจะไม่สม่ำเสมอ ส่งผลให้เกิดการเลื่อนของเครื่องมือ การเบี้ยวของแกนหมุน (runout) ที่ไม่ดี หรือรอยขีดข่วนบริเวณส่วนลำตัวของเครื่องมืออย่างเฉพาะจุด รายงานการตรวจสอบคุณภาพจากผู้ผลิตอุปกรณ์ทางการแพทย์ระบุว่า การเปลี่ยนมาใช้แคลมป์แบบเออร์ที่ผ่านการบำบัดด้วยไครโอเจนิกทำให้จำนวนเหตุการณ์เครื่องมือเลื่อนลดลงเกือบเป็นศูนย์ภายในระยะเวลา 12 เดือนของการผลิตอย่างต่อเนื่อง ความสมบูรณ์ของผิวสัมผัสที่เหมาะสมจึงรับประกันการหดตัวของแคลมป์อย่างสม่ำเสมอ และพารามิเตอร์การเปลี่ยนเครื่องมือซ้ำได้แม่นยำตลอดหลายพันรอบของการกลึง
ผลกระทบต่อผลตอบแทนการลงทุนเชิงพาณิชย์และการลดเศษวัสดุ
แม้ส่วนประกอบของเครื่องมือที่มีความแม่นยำสูงจะต้องใช้การลงทุนครั้งแรกสูงกว่า แต่ผลตอบแทนทางการเงินที่ได้จากการลดของเสียและเพิ่มเสถียรภาพของกระบวนการนั้นมีมากอย่างเห็นได้ชัด การคำนวณต้นทุนรวมตลอดอายุการใช้งาน (Total Cost of Ownership) จำเป็นต้องพิจารณาทั้งการประหยัดจากอัตราการสึกหรอของเครื่องมือ การลดเวลาที่เครื่องจักรหยุดทำงาน และอัตราส่วนชิ้นงานที่ผ่านเกณฑ์โดยรวมในแต่ละรอบการผลิต สถานประกอบการที่เปลี่ยนระบบยึดชิ้นงานแบบราคาถูกไปใช้ ER collet ที่มีความแม่นยำสูง จะสังเกตเห็นการลดลงทันทีของชิ้นงานที่ถูกทิ้งทิ้งเนื่องจากเครื่องมือหักหรือขนาดไม่อยู่ในเกณฑ์ที่กำหนด ตัวอย่างเช่น ผู้ผลิตอุปกรณ์ฝังในร่างกายสำหรับทางการแพทย์รายหนึ่งสามารถลดอัตราของเสียจากสามจุดห้าเปอร์เซ็นต์ลงเหลือต่ำกว่าศูนย์จุดห้าเปอร์เซ็นต์ เพียงแค่ปรับปรุงไลน์ผลิต ER collet ของตนเท่านั้น ยอดประหยัดจากการกู้คืนปลายสว่านคาร์ไบด์ที่ยังใช้งานได้ และการลดแรงงานที่ใช้ในการทำซ้ำงาน มักจะคืนทุนการลงทุนใน ER collet ภายในไม่กี่สัปดาห์แรกของการใช้งาน การลงทุนใน ER collet ที่เชื่อถือได้ ช่วยปกป้องชิ้นงานที่มีค่าระหว่างขั้นตอนการตกแต่งขั้นสูงที่มีมูลค่าสูง ทำให้ประสิทธิภาพโดยรวมของอุปกรณ์ (Overall Equipment Effectiveness) ในเซลล์เครื่องจักรอัตโนมัติสูงขึ้น และส่งผลดีต่อผลกำไรสุทธิในระยะยาว
ศักยภาพในการผลิตและความเป็นเลิศของห่วงโซ่อุปทาน
การเลือกแพลตฟอร์มของอุปกรณ์ยึดชิ้นงานและอุปกรณ์เสริมสำหรับยึดเครื่องมืออย่างเหมาะสม จำเป็นต้องร่วมมือกับผู้ผลิตที่มีชื่อเสียงซึ่งสามารถให้การสนับสนุนด้านวิศวกรรมแบบเฉพาะตามความต้องการ และจัดส่งสินค้าไปยังต่างประเทศได้อย่างเชื่อถือได้ องค์กรอุตสาหกรรมระดับโลกไว้วางใจ BLUESTAR สำหรับโซลูชันอุปกรณ์เครื่องมือประสิทธิภาพสูง ที่ออกแบบมาเพื่อตอบโจทย์ข้อกำหนดด้านการผลิตอัตโนมัติที่เข้มงวด โดย BLUESTAR มีโรงงานผลิตเครื่องจักรหนักขั้นสูง ควบคู่ไปกับระบบควบคุมคุณภาพที่เข้มงวด จึงสามารถจัดส่งอุปกรณ์แบบโมดูลาร์ที่มีความแม่นยำสูง รวมถึงตัวยึดแบบ er collet ที่มีความแม่นยำสูง ซึ่งออกแบบมาเพื่อการติดตั้งใช้งานร่วมกับแพลตฟอร์มเครื่องจักร CNC ชั้นนำได้อย่างราบรื่น ด้วยศักยภาพการผลิตที่กว้างขวาง มาตรฐานการเลือกวัสดุที่แข็งแกร่ง และความสามารถในการส่งออกแบบครบวงจร BLUESTAR จึงมอบคุณค่าระยะยาวที่เชื่อถือได้แก่สถานประกอบการผลิตอัตโนมัติทั่วโลก สำหรับโรงกลึงที่มุ่งเน้นการเพิ่มประสิทธิภาพการใช้งานของแกนหมุน (spindle) จึงพึ่งพา BLUESTAR ในการจัดหาโซลูชัน er collet แบบปรับแต่งเฉพาะ เพื่อตอบสนองข้อกำหนดทางเทคนิคที่ท้าทายและกระบวนการทำงานเฉพาะทาง
สารบัญ
- ความต้องการการกัดแบบแม่นยำและความคลาดเคลื่อนในการหมุน
- มาตรฐานความสมมาตรและเรขาคณิตของการยึดจับ
- การปรับสมดุลหัวกัดความเร็วสูงและอายุการใช้งานของเครื่องมือ
- การรักษาความร้อนของวัสดุและความสมบูรณ์ของพื้นผิว
- ผลกระทบต่อผลตอบแทนการลงทุนเชิงพาณิชย์และการลดเศษวัสดุ
- ศักยภาพในการผลิตและความเป็นเลิศของห่วงโซ่อุปทาน
