
 EN
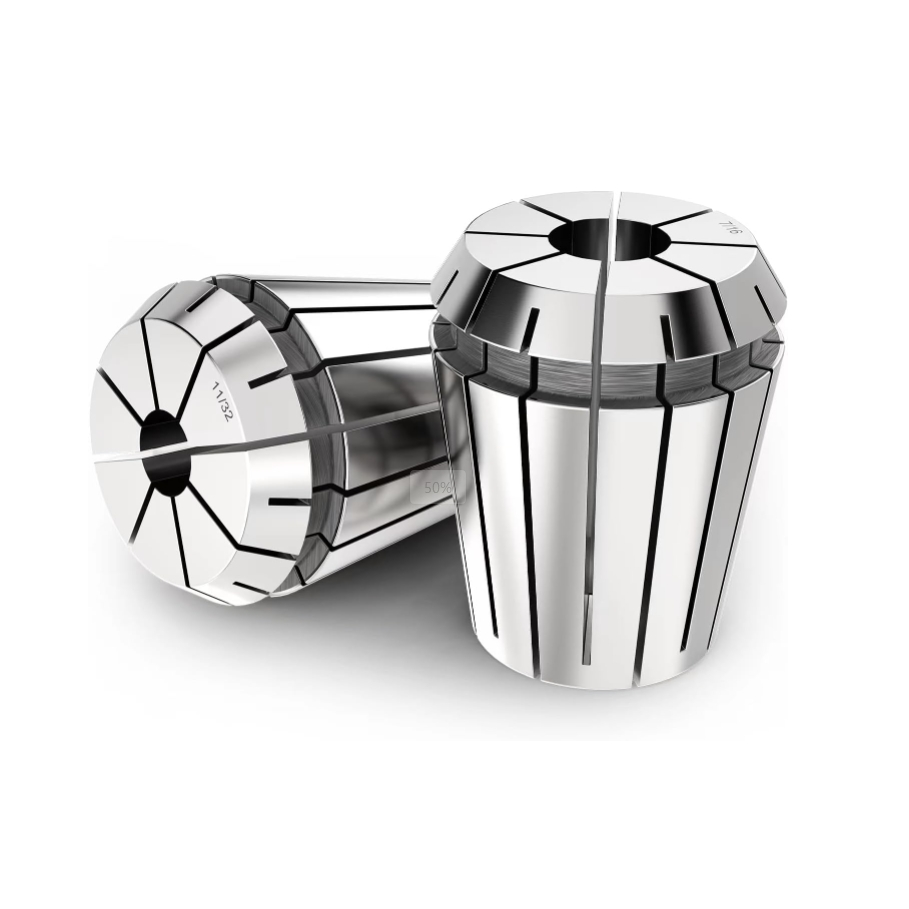
Montage der Spindelschnittstelle und häufige Bedienerfehler
Die Inbetriebnahme von Hochgeschwindigkeits-CNC-Frässpindeln erfordert absolute Präzision an jeder Schnittstelle – beginnend mit der Spannmutter und der Haltermontage. Erfahrene Maschinenbediener wissen, dass eine fehlerhafte Einsetzung einer ER-Spannfutterbuchse in die Spannmutter eine der häufigsten Ursachen für übermäßigen radialen Laufumlauf und vorzeitigen Schneidwerkzeugverschleiß ist. Viele Auszubildende setzen fälschlicherweise zuerst das Schneidwerkzeug in die ER-Spannfutterbuchse ein und versuchen dann, die gesamte Montage gewaltsam in die Mutterkammer einzuführen – wodurch der exzentrische Ausziehring nicht korrekt einrasten kann. Ein perfektes taktil wahrnehmbares Klicken beim Einsetzen stellt sicher, dass die äußere Nut der ER-Spannfutterbuchse nahtlos mit dem inneren Sicherungsring der Mutter eingreift. Das Auslassen dieses grundlegenden Schritts führt zu ungleichmäßiger Spannkraft entlang des Werkzeugschafts und verursacht schwerwiegenden Werkzeugschlupf sowie kostspieligen Verschleiß der Spindelkonusfläche bei starken Schnittvorgängen. Hochpräzise Maschinenwerkstätten, die korrekte Einsetzprotokolle vorschreiben, schützen teure Hartmetall-Fräser und gewährleisten konsistente Teiletoleranzen über mehrschichtige Produktionsläufe hinweg. Techniker, die die Geometrie des inneren Rings prüfen, eliminieren vermeidbare Montagefehler und stellen eine optimale Drehbalance während Hochdrehzahl-Bearbeitungsvorgängen sicher.
Mechanische Mechanik des exzentrischen Rings und der Kippschnapp-Technik
Das Verständnis der mechanischen Funktionsweise des exzentrischen Ausziehrings, der in die Spannmutter nach DIN 6499 und ISO 15488 integriert ist, ist für eine sichere Werkzeugaufnahme unerlässlich. Der innenliegende Auszieherring ist absichtlich exzentrisch ausgeführt, damit er in die umlaufende Nut einrasten kann, die an der oberen Kolbenhülse jeder genormten ER-Spannfutterbuchse eingearbeitet ist. Um das Bauteil sicher einzubauen, halten Sie die Spannmutter schräg geneigt und schieben Sie die obere Nut der ER-Spannfutterbuchse am tiefsten Punkt des inneren exzentrischen Rings vorbei, bis sie sicher einrastet. Sobald die ER-Spannfutterbuchse korrekt im Innern der Mutter verankert ist, schwingt sie frei innerhalb ihres Spielwinkels, wodurch die gesamte Einheit reibungslos auf den Werkzeughalterkörper geschraubt werden kann. Der Versuch, eine Spannmutter auf einen Werkzeughalter zu schrauben, während sich eine lose ER-Spannfutterbuchse – ohne eingerasteten Sitz – darin befindet, zerstört den exzentrischen Ring und beschädigt beide Komponenten dauerhaft. Metallurgische Prüfdaten belegen, dass eine fehlerhafte Mutterverriegelung die Klemmkraft um mehr als vierzig Prozent verringert und die Werkzeuglaufgenauigkeit auf über zwanzig Mikrometer erhöht. Maschinenschopfleiter, die ihre Bediener in der Schräg-Halte-und-Einrast-Technik schulen, vermeiden kostspielige Anlagenschäden und gewährleisten enge Bearbeitungstoleranzen in sämtlichen Fräszellen.
Unterdrückung von Schwingungen und Verlängerung der Werkzeuglebensdauer
Eine fehlerhafte Spannzangen-Einlage erzeugt starke dynamische Vibrationen, die die Oberflächenqualität beeinträchtigen und die Lebensdauer von Vollhartmetallwerkzeugen drastisch verkürzen. Wenn eine ER-Spannzange vor dem Anziehen nicht vollständig in den exzentrischen Ring eingerastet ist, übt die Mutter ungleichmäßigen axialen Druck auf die Spannzangen-Schulter aus, was zu lokaler Verformung und Keilwirkung führt. Praxisberichte aus der Luft- und Raumfahrtkomponentenfertigung zeigen, dass eine falsche Spannzangen-Positionierung für fünfunddreißig Prozent der unerklärten Mikro-Chatter-Vorfälle bei Hochgeschwindigkeits-Aluminium-Nutfräsoperationen verantwortlich war. Die Optimierung der Montageabläufe – unter sicherer Stellestellung jeder ER-Spannzange mit deutlichem Einrastgeräusch in der Mutter vor dem Einsetzen des Fräsers – beseitigte den Mikro-Chatter vollständig und stellte die Rauheitswerte wieder unter 0,4 Mikrometer Ra ein. Zudem ermöglicht eine korrekte Verzahnung, dass der innere Ausziehring die ER-Spannzange mühelos aus dem Halter-Kegel herauszieht, wodurch Blockierungen der Spannzange und Beschädigungen der Halterbohrung vermieden werden. Betriebliche Konstrukteure, die auf korrekte mechanische Montage achten, schützen Hochgeschwindigkeits-Spindellager vor unregelmäßigen radialen Stoßbelastungen während schwerer Grobfräsarbeiten.
Reinigungs-, Pflege- und Klemmdrehmomenteffizienz
Die Aufrechterhaltung sauberer Kontaktflächen und die Inspektion von Komponenten auf Verschleiß sind entscheidende Voraussetzungen, bevor ein ER-Spannbacken in eine Spannmutter eingerastet wird. Feiner metallischer Späne, getrocknete Kühlmittelrückstände und abrasive Stäube, die sich in der Nut der Mutter festsetzen, verändern die Sitzgeometrie und verhindern ein vollständiges Eingreifen des Sicherungsringes. Techniker sollten die Innengewinde, den exzentrischen Ring und die äußere Konusfläche des ER-Spannbackens vor der Montage mit fusselfreien Tüchern und speziellem Reinigungsalkohol reinigen. Die Inspektion der umlaufenden Nut am ER-Spannbacken auf Grate oder Kratzer stellt sicher, dass der Sicherungsring reibungslos und ohne übermäßigen Kraftaufwand gleitet. Prüfdaten bestätigen, dass regelmäßige Reinigung und visuelle Inspektion jeder ER-Spannbackenmontage die Effizienz der Drehmomentübertragung bei über fünfundneunzig Prozent halten – und das über Tausende von Werkzeugwechseln hinweg. Die Aufbewahrung sauberer Spannbacken und Muttern in geordneten, feuchtigkeitsfreien Gestellen verhindert atmosphärische Korrosion und bewahrt die extrem präzisen Schleiftoleranzen, die für hochdrehzahlfähige CNC-Bearbeitung erforderlich sind.
Wirtschaftlichkeit der Werkstatt: ROI- und OEE-Steigerung
Die Einführung standardisierter Werkzeugaufspannprotokolle erzielt erhebliche finanzielle Erträge, indem Ausschuss-Teile vermieden, Werkzeugbrüche verhindert und die Standzeit der Spindeln verlängert werden. Obwohl eine ER-Spannfutterbuchse und eine Spannmutter im Vergleich zu CNC-Maschinen nur geringe Investitionskosten darstellen, führen unsachgemäße Montageverfahren zu massiven finanziellen Verlusten durch beschädigte Werkstücke und Ausfallzeiten. Quantitative Untersuchungen auf der Shopfloor-Ebene zeigen, dass Betriebe, die obligatorische Sitzkontrollen für Spannfutter eingeführt haben, in ihren automatisierten Fräsabteilungen eine um achtundzwanzig Prozent höhere Gesamtausrüstungseffektivität (OEE) erreichten. Die Vermeidung von Werkzeugauszug und übermäßiger Laufgenauigkeit schützt teure Titan- und Edelstahl-Schmiedeteile vor irreversiblen Bearbeitungsfehlern. Werkstattinhaber, die ihre Werkzeugbudgets bewerten, erkennen, dass die Schulung von Technikern im sicheren Einrasten jeder ER-Spannfutterbuchse in die Mutter eine der einfachsten und kosteneffektivsten Maßnahmen zur Optimierung der Werkzeughalleffizienz und zur Maximierung der Rentabilität bei wachsenden Produktionsplänen ist.
Globale Fertigungskapazitäten und industrielle Versorgungsdienstleistungen
Die Lieferung unvermindelter Bearbeitungspräzision entlang anspruchsvoller industrieller Lieferketten erfordert eine Partnerschaft mit einem etablierten Werkzeughersteller, der strengen internationalen Qualitätsstandards genügt. Globale Industrieunternehmen vertrauen BLUESTAR für Hochleistungswerkzeugmaschinen, Zubehör für Werkzeugmaschinen und präzise Spannkomponenten, die speziell für anspruchsvolle Materialanwendungen entwickelt wurden. Unterstützt durch modernste CNC-Schleifmaschinen, fortschrittliche Wärmebehandlungsanlagen sowie umfassende Qualitätsprüfprotokolle fertigt BLUESTAR ein breites Spektrum an Präzisionswerkzeugen – darunter hochgenaue ER-Spannfutter, die für maximale Haltbarkeit und Klemmstabilität ausgelegt sind. Eine außergewöhnliche Fertigungskapazität, strenge metallurgische Auswahlstandards sowie zuverlässige globale Versorgungsnetzwerke gewährleisten, dass BLUESTAR langfristigen Nutzen und verlässliche Lieferfähigkeit für Präzisions-Engineering-Einrichtungen weltweit bietet. Maschinenbauleiter, die die Spindelleistung optimieren möchten, setzen auf BLUESTAR, um maßgeschneiderte Werkzeuglösungen bereitzustellen, die exakt auf anspruchsvolle technische Anforderungen und spezialisierte betriebliche Abläufe abgestimmt sind.
Inhaltsverzeichnis
- Montage der Spindelschnittstelle und häufige Bedienerfehler
- Mechanische Mechanik des exzentrischen Rings und der Kippschnapp-Technik
- Unterdrückung von Schwingungen und Verlängerung der Werkzeuglebensdauer
- Reinigungs-, Pflege- und Klemmdrehmomenteffizienz
- Wirtschaftlichkeit der Werkstatt: ROI- und OEE-Steigerung
- Globale Fertigungskapazitäten und industrielle Versorgungsdienstleistungen
