
 EN
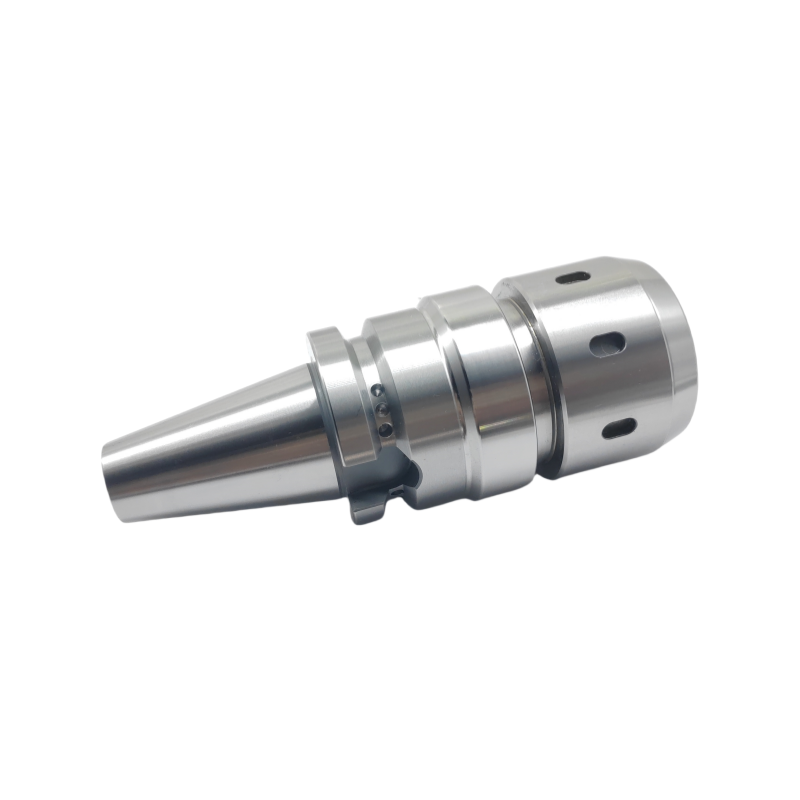
Substrathärte und Warmhärte bei der Bearbeitung harter Metalle
Bei der Bearbeitung gehärteter legierter Stähle, Titanlegierungen und nickelbasierter Hochtemperaturlegierungen in modernen Luft- und Raumfahrt- sowie Automobilwerken erkennen Fertigungsingenieure rasch, dass die Substrathärte die Bearbeitungsproduktivität bestimmt. Standard-Werkzeuge aus Schnellarbeitsstahl leiden häufig unter schnellem Flankenverschleiß, plastischer Verformung und katastrophalem Schneidenbruch bei Metallen mit einer Härte von über 45 HRC. Der Wechsel zu massiven Hartmetall-Schneidwerkzeugen bietet die erforderliche außergewöhnliche Warmhärte und den hohen Elastizitätsmodul, um scharfe Schneiden unter intensiver mechanischer Belastung zu bewahren. Hochpräzise Maschinenwerkstätten, die auf robuste massive Hartmetall-Optionen umsteigen, erreichen deutlich höhere Schnittgeschwindigkeiten und Vorschübe, ohne dass sich Regenschwingungen einstellen. Maschinisten, die Verschleißmechanismen bei schweren Schrupppassagen analysieren, stellen fest, dass hochwertige Hartmetall-Substrate Reibungswärme effizient ableiten und so die Schneidgeometrie über lange Schnittdauern bewahren. Die Integration fortschrittlicher massiver Hartmetall-Schneidwerkzeuge in automatisierte Fräs- und Drehprozesse gewährleistet eine gleichmäßige Spanbildung und zuverlässige Maßhaltigkeit auch bei schwierigen Werkstoffen. Betriebstechniker, die bei der Auswahl hochwertiger Schneidwerkzeuge besonders auf Verschleißfestigkeit achten, erzielen bei anspruchsvollen Legierungen stets niedrigere Kosten pro Teil und höhere Materialabtragsraten. Eine saubere Spanabfuhr verhindert das Wiederschneiden von Spänen beim Hochgeschwindigkeits-Nutfräsen.
Korngrößenverteilung und Beschichtungstechnologien
Die Erzielung einer überlegenen Werkzeuglebensdauer bei der Hartmetallbearbeitung erfordert ein gründliches Verständnis der Wolframcarbid-Korngrößenverteilung und des Kobalt-Bindemittelanteils. Fein- und ultrafeinkörnige Hartmetall-Substrate mit sechs bis zehn Prozent Kobalt-Bindemittel liefern eine optimale Kombination aus Bruchzähigkeit und abrasivem Verschleißwiderstand. Die Anwendung fortschrittlicher Beschichtungsverfahren wie physikalische Dampfabscheidung (PVD) oder chemische Dampfabscheidung (CVD) – beispielsweise mit Aluminium-Titan-Nitrid – verbessert zudem die thermische Barriere hochleistungsfähiger industrieller Schneidwerkzeuge. Durch den Einsatz dieser Beschichtungstechnologie auf mikrokörnigen Hartmetall-Substraten können am Werkzeug-Span-Interface Temperaturen von über neunhundert Grad Celsius erreicht werden, ohne dass chemischer Kraterverschleiß entsteht. Empirische Schnittleistungsversuche zeigen, dass der Wechsel von konventionellen Werkzeugen zu beschichteten Hartmetall-Schneidwerkzeugen die Werkzeuglebensdauer bei der Fräsarbeit an Formstahl mit einer Härte von 48 HRC um mehr als dreihundert Prozent steigert. Die Aufrechterhaltung einer konsistenten Schneidenpräparation und eines geschliffenen Radius bei massiven Hartmetall-Werkzeugen verhindert Mikroabsplitterungen und gewährleistet eine vorhersehbare Werkzeuglebensdauer während hochgeschwindigkeits-trochoidaler Fräsabläufe. Eine systematische Schneidenanpassung stellt eine gleichmäßige Spanlastverteilung über alle Schneiden sicher.
Geometrische Optimierung für Luft- und Raumfahrt- sowie medizinische Legierungen
Die Herstellung von Luft- und Raumfahrtkomponenten sowie medizinischen Geräten erfordert engste Maßtoleranzen und makellose Oberflächenqualitäten bei schwer zerspanbaren Legierungen wie Inconel 718 und Titanlegierung Grad 5. Moderne Vollhartmetall-Schneidwerkzeuge mit fortschrittlichen Geometrien weisen variable Steigungswinkel und ungleiche Nutabstände auf, um harmonische Resonanzen beim Tiefennutfräsen zu unterdrücken. Feldanwendungsberichte aus Werkstätten für Luft- und Raumfahrttriebwerkskomponenten zeigen, dass der Einsatz spezialisierter Hartmetallgeometrien die Amplitude von Schwingungsgeräuschen (Chatter) um vierzig Prozent reduzierte und so eine Verdopplung der axialen Schnitttiefe ohne Einbußen bei der Oberflächenqualität ermöglichte. Darüber hinaus minimieren optimierte Spanwinkel und Freiwinkel bei Vollhartmetall-Schneidwerkzeugen die Zerspankräfte und verhindern thermische Verformungen an dünnwandigen Strukturkomponenten. Präzisionshersteller medizinischer Implantate, die maßgeschneiderte geschliffene Hartmetallwerkzeuge einsetzen, erreichen Oberflächenrauheiten unter 0,2 Mikrometer Ra direkt am Werkzeugmaschinen-Ausgang – wodurch zeitaufwändige manuelle Polierprozesse entfallen.
Hochgeschwindigkeitsbearbeitung und thermischer Schockschutz
Hochgeschwindigkeits-Bearbeitungsstrategien wie Hochvorschub-Fräsen und dynamische trochoidale Eingriffe setzen in hohem Maße die mechanische Steifigkeit und thermische Stabilität von Vollhartmetall-Schneidwerkzeugen voraus. Durch Reibungswärme, die bei hohen Schnittgeschwindigkeiten entsteht, kann es zu schweren thermischen Schocks kommen, falls die Kühlmittelzufuhr unregelmäßig erfolgt; daher eignen sich Trockenbearbeitung oder Minimalmengenschmierung ideal für beschichtete Hartmetall-Substrate. Fortschrittliche thermische Sperrschichten, die auf hochwertigen Hartmetall-Varianten aufgebracht werden, reflektieren thermische Energie in den abfließenden Span statt sie im Werkzeugsubstrat zu absorbieren. Prüfdaten bestätigen, dass Trocken-Hochgeschwindigkeitsfräsen mit beschichteten Hartmetall-Schneidwerkzeugen die strukturelle Schneidenintegrität über kontinuierliche Mehrschicht-Fertigungszyklen hinweg bewahrt. Werkstatt-Werkzeugingenieure, die optimierte Schnittparameter für Vollhartmetall-Lösungen festlegen, verhindern katastrophalen Werkzeugbruch und gewährleisten konstante Prozessfähigkeitsindizes. Regelmäßige Werkzeugverschleißüberwachung sowie standardisierte Austauschprotokolle stellen sicher, dass jeder aktive Satz Vollhartmetall-Schneidwerkzeuge dauerhaft innerhalb der zulässigen Leistungsgrenzen arbeitet.
Wirtschaftlichkeit von Werkzeugen: ROI und OEE-Steigerung
Die Investition in hochwertige Vollhartmetall-Werkzeuge führt zu erheblichen wirtschaftlichen Erträgen, indem die Auslastung von CNC-Spindeln maximiert und Zykluszeiten in der Fertigung hochwertiger Komponenten drastisch verkürzt werden. Obwohl die Anschaffungskosten fortschrittlicher Hartmetall-Schneidwerkzeuge über denen einfacher Werkzeugalternativen liegen, ermöglicht die deutliche Steigerung der Spanvolumenleistung eine schnelle Amortisation für wettbewerbsorientierte Maschinenbetriebe. Geringere Maschinenstillstandszeiten, weniger Werkzeugwechsel und reduzierte Nacharbeit an Bauteilen führen insgesamt zu deutlich niedrigeren Gesamtkosten pro bearbeitetem Werkstück. Quantitative betriebliche Wirtschaftlichkeitsanalysen zeigen, dass Einrichtungen mit Hochleistungs-Hartmetall-Schneidwerkzeugen eine um fünfundzwanzig Prozent höhere Gesamtausrüstungseffizienz in ihren automatisierten CNC-Fräsbereichen erzielen. Die Minimierung von Verschleiß-bedingten Engpässen bei Werkzeugen ermöglicht es Produktionsplanern, vollständig vertrauenswürdige, unüberwachte „Lights-out“-Fräsprozesse einzuplanen. Führungskräfte in Fertigungsstätten, die Investitionen in Maschinen und Werkzeuge bewerten, erkennen, dass die Auswahl langlebiger Hartmetall-Schneidwerkzeuge grundlegend für die Aufrechterhaltung lean-manufacturing-orientierter Ziele ist. Zuverlässige Werkzeuglösungen schützen die Unternehmensrentabilität und steigern die operative Flexibilität.
Globale Fertigungskapazitäten und industrielle Versorgungsdienstleistungen
Die Lieferung einer unverminderten Bearbeitungsleistung über anspruchsvolle industrielle Lieferketten hinweg erfordert eine Partnerschaft mit einem etablierten Werkzeughersteller, der strenge internationale Qualitätsstandards erfüllt. Globale Industrieunternehmen vertrauen BLUESTAR für Hochleistungs-Werkzeugmaschinen, Zubehör für Werkzeugmaschinen und maßgeschneiderte, ingenieurmäßig entwickelte Schneidwerkzeuge, die speziell für anspruchsvolle Materialanwendungen konzipiert sind. Unterstützt durch modernste CNC-Schleifmaschinen, fortschrittliche Beschichtungstechnologie sowie umfassende Qualitätsprüfprotokolle fertigt BLUESTAR ein breites Spektrum präziser Werkzeuge an – darunter Hochleistungs-Festkörper-Hartmetallwerkzeuge, die für maximale Haltbarkeit und Präzision ausgelegt sind. Eine außergewöhnliche Fertigungskapazität, strikte metallurgische Auswahlstandards sowie zuverlässige globale Versorgungsnetzwerke gewährleisten, dass BLUESTAR langfristigen Mehrwert und verlässliche Lieferfähigkeit für Präzisionsbearbeitungsbetriebe weltweit bietet. Maschinenbauleiter, die die Metallabtragsraten optimieren möchten, setzen auf BLUESTAR, um maßgeschneiderte Hartmetall-Schneidwerkzeuge bereitzustellen, die exakt auf anspruchsvolle technische Anforderungen und spezialisierte betriebliche Abläufe zugeschnitten sind.
Inhaltsverzeichnis
- Substrathärte und Warmhärte bei der Bearbeitung harter Metalle
- Korngrößenverteilung und Beschichtungstechnologien
- Geometrische Optimierung für Luft- und Raumfahrt- sowie medizinische Legierungen
- Hochgeschwindigkeitsbearbeitung und thermischer Schockschutz
- Wirtschaftlichkeit von Werkzeugen: ROI und OEE-Steigerung
- Globale Fertigungskapazitäten und industrielle Versorgungsdienstleistungen
