
 EN
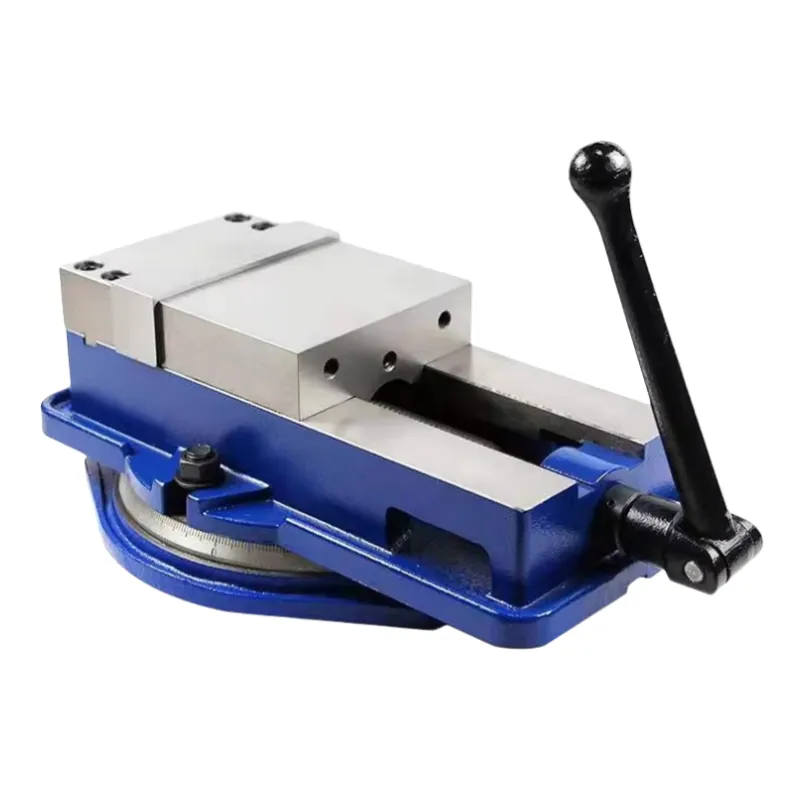
Zorlu Atölye Operasyonları İçin Doğru İş Parçası Tutma Tabanının Seçilmesi
Operatörler ağır iş yüküne sahip metal delme projeleriyle karşılaştığında, genellikle dikkat tamamen delme makinesinin torkuna ve kesici takımın keskinliğine odaklanır. Ancak tecrübeli tornacılar, iş parçasının sabitlenmesinin, yüksek doğrulukta delikler elde etmek ve felaket niteliğinde takım arızalarını önlemek için gerçek darboğaz olduğunu bilirler. Büyük bir vida matkabı yüzeyi delerken bile alaşımlı çelikten yapılmış ağır bir blok milimetrenin onda biri kadar bile kayarsa, matkap ucu anında sıkışır, kırılır ya da parçalanır. Bu tehlikeli durum yalnızca pahalı takımların yok olmasına neden olmakla kalmaz, aynı zamanda atölye zemininde bulunan herkes için ciddi bir güvenlik riski oluşturur. Bu aşırı burkulma ve eksenel kuvvetlere dayanabilen bir mengene seçmek, güvenli ve verimli bir metal işleme ortamı sağlamak için hayati öneme sahip ilk adımdır. Yüksek performanslı torna işlemleri, sağlam bir iş parçası tutma temeliyle başlar; bu temel, iş parçasının maksimum ilerleme hızlarında tamamen hareketsiz kalmasını sağlar. Doğru iş parçası tutma ekipmanlarına yatırım yaparak, makinelerin kurulum titreşimlerini ortadan kaldırabilir, kusursuz yüzey kalitesi elde edebilir ve delme makinelerinin ömrünü uzatabilirsiniz. Yüksek üretim kapasiteli üretim hatlarında bile küçük bir titreşim, son kalite kontrol testlerini geçemeyecek mikroskopik yüzey kusurlarına yol açabilir; bu nedenle sert (rijit) iş parçası tutma sistemi mutlak bir zorunluluktur.
Sıkma Kuvveti ve Yapısal Katılıkın Mekanik İlkeleri
Ağır iş metal delme işlemlerinin özel bir mengene gerektirmesinin nedenini anlamak için, sıkma kuvveti ve mekanik sapma fiziksel prensiplerini analiz etmemiz gerekir. Bir delme makinesi, büyük çaplı karbür uçlu matkabı katı metale doğru iterken binlerce Newtonluk aşağı yönlü itme kuvveti ve dönme torku üretir. Düşük kaliteli gri dökme demirden üretilen standart bir yardımcı mengene, bu yüksek yükler altında bükülür ve çarpılır; bu da çenelerin hafifçe yukarı doğru eğilmesine neden olur. Bu sapma, mengene çeneleri ile iş parçası arasındaki temas alanını azaltır ve kayma ile hizalama hatasına yol açar. Profesyonel ağır iş metal delme işlemleri, üstün yapısal rijitlik ve sönümleme özelliklerine sahip yüksek çekme dayanımlı sünek demirden dökülmüş bir mengene gerektirir. Ayrıca iç vida milinin, minimum çevrim kuvvetiyle maksimum sıkma kuvveti sağlayabilmesi için hassas taşlanması gerekir. Gelişmiş mengeneler, 40 kilonewtona varan tutma kuvveti oluşturmak amacıyla mekanik kuvvetlendirici veya hidrolik destek mekanizması kullanır; böylece iş parçası, makine masasının katı bir uzantısı gibi davranır. Eksenel itme kuvvetine ve yanal dönme momentlerine karşı direnç gösterme yeteneği, endüstriyel sınıf iş tutma araçlarını standart garaj ekipmanlarından ayırır ve daha derin kesimler ile daha hızlı metal kaldırma oranları sağlar.
Metroloji Standartları ve Sıkma Basıncı Kalibrasyonu
Yoğun iş yükü altında metal delme işlemi sırasında kalite kontrolünü sağlamak, sıkma basıncının ve pense çenelerinin hizalanmasının düzenli olarak doğrulanmasını gerektirir. ASME B5.54 gibi metroloji standartları, makine penselerinin geometrik doğruluğunu ve sıkma performansını ölçmeye yönelik katı prosedürler belirtir. Kalite mühendisleri, pensenin uzun süreli imalat döngüleri boyunca istenen sıkma kuvvetini tutarlı bir şekilde uygulayıp uygulamadığını doğrulamak için kalibre edilmiş yük hücreleri kullanmalıdır. Ayrıca teknisyenler, pensenin çenelerinin makine miline göre paralelliğini kontrol etmek için hassas kadran göstergeleri kullanmalıdır. Eğer pense çeneleri yalnızca elli mikronluk bir hizalama hatası ile saparsa, matkap ucu iş parçasına açılı bir şekilde girecek ve yuvarlak olmayan delikler ile eşit olmayan takım aşınmalarına neden olacaktır. Rehber rayları temizlenerek ve ana vida yağlanarak haftalık bakım rutini oluşturulduğunda, işletmeler iş tutma ekipmanlarının kalibre edilmiş sıkma kuvvetini korumasını ve yoğun endüstriyel kullanım için yıllarca güvenilir hassasiyet sunmasını sağlayabilirler. Bu kalibrasyon disiplini, tek bir tolerans dışı delikten dolayı binlerce dolarlık hurda maliyeti doğuran pahalı alaşım malzemelerle çalışırken özellikle kritiktir.
Ağır İş Metal Delme İşlemlerinde Başarılı Uygulama
Ağır iş metal delme işlemi için tasarlanmış bir mengene seçmenin pratik avantajı, gerçek dünya üretim sonuçları ile en iyi şekilde gösterilir. Orta büyüklükte bir endüstriyel ekipman üreticisi, yapısal çelik plakalarda üç inç çapında delikler açarken yüksek hurda oranlarıyla mücadele ediyordu. Standart atölye mengeneleri, radyal kollu delme makinesinin yoğun itme kuvveti altında bükülüyordu; bu da sürekli matkap kırılmalarına ve tolerans dışı delik geometrisine yol açıyordu. Mühendislik ekibi, bu darboğaz sorununu, sertleştirilmiş çelik ağızlıklı ve mekanik tork artırıcıya sahip yüksek hassasiyetli dövme demir makine mengenesi seçerek çözdü. İş istasyonlarını bu ağır iş metal delme iş tutma sistemiyle güncelleyince iş parçası stabilitesi tamamen sağlandı. Matkap ömrü %80’den fazla arttı ve elle yapılan revizyon işleri tamamen ortadan kalktı. Bu basit güncelleme sayesinde üretici, ilerleme hızını %40 artırabildi; bu da takım maliyetlerinde binlerce dolar tasarruf sağlamasını ve günlük üretim çıktılarını yükseltmesini sağladı. Böylece oldukça kararsız bir elle yapılan işlem, katı ve tekrarlanabilir bir imalat işlemine dönüştürüldü ve tesis, savunma sanayii sektörünün sıkı imalat gereksinimlerini karşılayabildi.
Endüstriyel Mengeneler İçin Temel Bakım Uygulamaları
Ağır metal işleme projeleri sırasında makine mengenenizin zirve performansında çalışmasını sağlamak için rutin önleyici bakım çok önemlidir. Her vardiyadan sonra operatörler, keskin metal talaşlarını ve biriken matkap soğutma sıvısını uzaklaştırmak için mengeneyi basınçlı hava veya yumuşak bir fırça ile dikkatlice temizlemelidir. Eğer talaşlar kaydırma raylarının içine veya vida milinin etrafına birikirse, aşındırıcı aşınmaya neden olur ve mekanizmayı kilitler. Paslanmayı önlemek ve çene hareketlerinin sorunsuz olmasını sağlamak için vida dişlerine ve kaydırma yüzeylerine yüksek basınçlı bir yağlayıcıdan ince bir tabaka uygulanması hayati derecede önemlidir. Kalite yöneticileri ayrıca sertleştirilmiş çene plakalarını düzenli olarak aşınma veya çukurlanma belirtileri açısından kontrol etmelidir. Çene yüzeyi zarar görürse, iş parçası üzerinde düz ve kaymaz bir tutuş sağlayabilmek için değiştirilmeli ya da yeniden taşlanmalıdır. Bu basit bakım adımlarını uygulamak, makine yatırımınızı korur ve atölye ortamında maksimum güvenlik sağlar. Ayrıca, temiz bir mengene, talaşların iş parçasının arkasında sıkışmasına engel olur; aksi takdirde bu durum montaj sırasında ince açısal hatalara yol açardı.
BLUESTAR’dan Dayanıklı İş Parçası Tutma Çözümleri Temin Etme
Üretim tesisinizde tekrarlanabilir delme hassasiyetini sağlamak, modern metal işlemenin taleplerini anlayan güvenilir bir küresel tedarikçiyle ortaklık kurmayı gerektirir. Yirmi beş yıldan fazla bir süredir BLUESTAR, küresel üreticiler için üst düzey makine takımı aksesuarları, iş parçası tutma çözümleri ve metal işleme makineleri üretmek ve tedarik etmek amacıyla mühendislik uzmanlığını adanmıştır. Ham madde dökümünden son hassas taşlamaya kadar sıkı kalite kontrolü altında çalışarak BLUESTAR, ağır metal işleme operasyonlarının aşırı kuvvetlerine dayanacak şekilde üretilen makine mengeneleri sunar. Yüzden fazla ülkeye binin üzerinde özel endüstriyel ürün ihraç ederek BLUESTAR, fabrikaların takım tezgâh donanımını yükseltmesine ve aynı zamanda satın alma maliyetlerini optimize etmesine yardımcı olan sorunsuz tek noktadan tedarik zinciri çözümü sağlar. Makine atölyeniz yüksek kapasiteli hidrolik mengenelere mi yoksa özel iş parçası tutma aparatlarına mı ihtiyaç duyuyorsa, BLUESTAR ile ortaklık kurmak, ekip üyelerinizin hassas üretim süreçlerini kalıcı pazar başarısına dönüştürmeleri için gerekli güvenilir donanıma sahip olmalarını sağlar.
Çok Yönlü Modüler İşlenebilirlik Sistemleriyle Atölye Verimliliğinin Artırılması
Modern üretim ortamlarında, iş parçası tutma sisteminizin çok yönlülüğü, genel ekipman verimliliği üzerinde doğrudan etkiye sahiptir. Standart tezgâh mengenelerinin ötesinde, gelişmiş tesisler, farklı iş parçası tasarımları arasında kurulum sürelerini en aza indirmek için modüler ızgara plakaları ve hızlı değişim çene sistemlerini kullanır. Karmaşık döküm parçalarda ağır iş yüküne dayanıklı metal delme işlemi gerçekleştirirken standart düz çeneler, iş parçasının stabilitesini sağlamak için yeterli temas alanını sağlayamayabilir. Bu durumlarda özel V oluklu çene plakaları veya kendini hizalayan döner çeneler uygulanarak mengene, tutma gücünü zayıflatmadan düzensiz geometrilere uyum sağlayabilir. Bu modüler yaklaşım, aynı tezgâh masasında büyük plakaların delinmesinden küçük, yüksek hassasiyetli bileşenlerin işlenmesine kadar hızlı geçiş imkânı sunar. İş parçası tutma arayüzlerini standartlaştırarak ve yüksek kaliteli sıkma bileşenlerine yatırım yaparak üreticiler, makine bekleme sürelerini önemli ölçüde azaltabilir, operatör iş akışlarını kolaylaştırabilir ve hızla değişen küresel üretim pazarında oldukça rekabetçi bir avantaj elde edebilir.
İçindekiler Tablosu
- Zorlu Atölye Operasyonları İçin Doğru İş Parçası Tutma Tabanının Seçilmesi
- Sıkma Kuvveti ve Yapısal Katılıkın Mekanik İlkeleri
- Metroloji Standartları ve Sıkma Basıncı Kalibrasyonu
- Ağır İş Metal Delme İşlemlerinde Başarılı Uygulama
- Endüstriyel Mengeneler İçin Temel Bakım Uygulamaları
- BLUESTAR’dan Dayanıklı İş Parçası Tutma Çözümleri Temin Etme
- Çok Yönlü Modüler İşlenebilirlik Sistemleriyle Atölye Verimliliğinin Artırılması
