
 EN
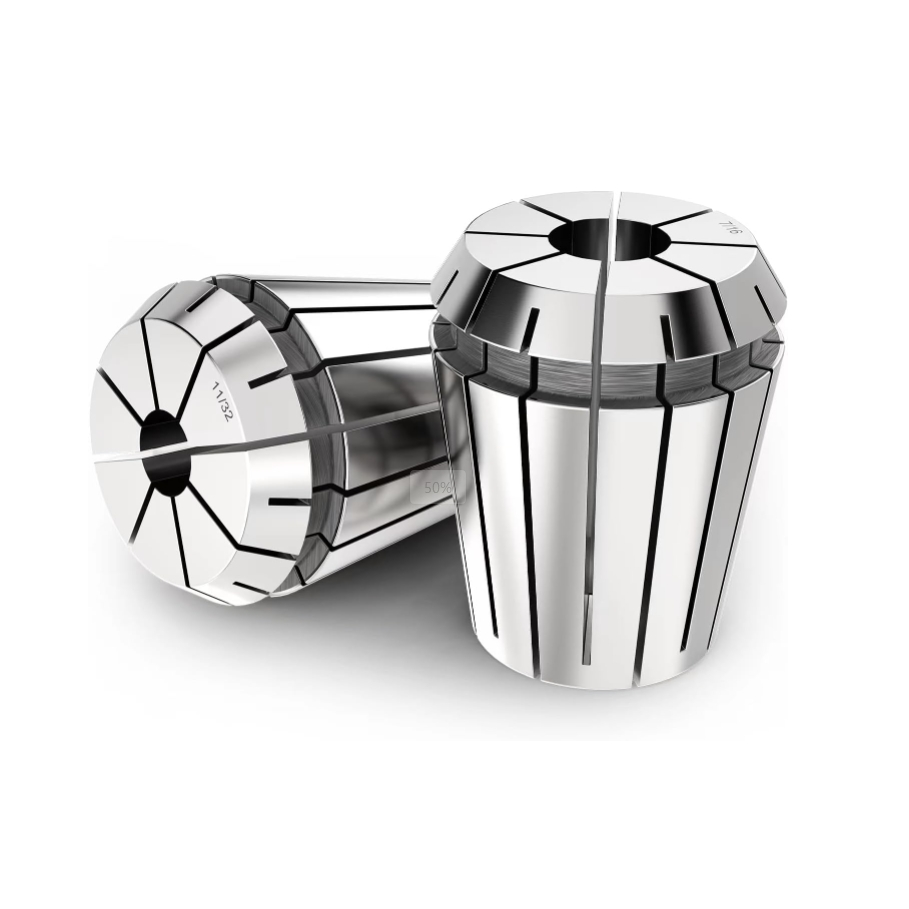
Mil Arayüzü Montajı ve Yaygın Operatör Hataları
Yüksek hızlı CNC frezeleme millerinin kurulumu, sıkma somunu ve tutucu montajı ile başlayarak her arayüzde mutlak hassasiyet gerektirir. Tecrübeli makine operatörleri, bir ER kılavuz mandrenini sıkma somununa yanlış yerleştirmenin, aşırı radyal çalışmayı ve kesici uçların erken hasar görmesine neden olan en yaygın sebeplerden biri olduğunu bilirler. Birçok çırak, montajı somun yuvasına zorlamaya çalışmadan önce kesme takımını öncelikle ER kılavuz mandrenine yerleştirir; bu da eksantrik çıkarma halkasının doğru oturmasını engeller. Takımın yerleştirilmesi sırasında mükemmel bir dokunsal tık sesi elde etmek, ER kılavuz mandreninin dış oluklarının somunun iç tutma halkasıyla sorunsuz şekilde kilitlenmesini sağlar. Bu temel adım atlandığında, takım gövdesi boyunca düzensiz sıkma basıncı oluşur; bu da ağır kesme işlemlerinde ciddi takım kaymalarına ve maliyetli mil konik yüzey aşınmalarına yol açar. Doğru yerleştirme protokollerini zorunlu kılan yüksek hassasiyetli makine atölyeleri, pahalı karbür freze uçlarını korur ve çok vardiyalı üretim süreçlerinde parça toleranslarının tutarlı kalmasını sağlar. İç halka geometrisini inceleyen teknisyenler, önlenebilir montaj hatalarını ortadan kaldırır ve yüksek devirde işlenecek parçalar için optimum dönel dengeyi garanti eder.
Eksantrik Halkanın Mekanik Mekaniği ve Eğimli Tıklatma Tekniği
DIN 6499 ve ISO 15488 sıkma somunlarına entegre edilen eksantrik çıkarıcı halkanın mekanik işleyişini anlama, güvenli takım montajı için temel bir gerekliliktir. İç çıkarıcı halka, standartlaştırılmış ER kolyetlerin üst gövdesi etrafında işlenen çevresel oluk içine tıklayabilmesi amacıyla kasıtlı olarak merkezden kaydırılarak tasarlanmıştır. Bileşeni güvenli bir şekilde takmak için sıkma somununu eğik tutun ve ER kolyetin üst oluk kısmını iç eksantrik halkanın en alt noktasının ötesine doğru itin; bu işlem, kolyetin sağlam bir şekilde yerine tıklamasını sağlar. Somun içinde doğru şekilde kilitlendikten sonra ER kolyet, boşluk açısında serbestçe dönebilir; böylece tüm ünite, takım tutucu gövdesine sorunsuz bir şekilde vida atabilir. Gevşek duran bir ER kolyetin, henüz tıklanmamış halde sıkma somununun içine yerleştirilmesiyle takım tutucuya vida atma girişimi, eksantrik halkayı ezerek her iki bileşeni de kalıcı olarak hasara uğratır. Metalürjik test verileri, yanlış somun kilidinin sıkma kuvvetini %40’tan fazla azalttığını ve takım çalışmasındaki sapmayı 20 mikrondan fazla artırdığını göstermektedir. Operatörleri ‘eğme ve tıklama’ tekniğiyle eğiten makine atölyesi şefleri, pahalı ekipman hasarlarını önler ve tüm freze hücrelerinde dar işlenebilirlik toleranslarını korur.
Titreme Bastırma ve Takım Ömrü Uzatma
Uygun olmayan kılavuz mandrenin takılması, yüzey kalitesini düşüren ve katı karbür kesici uçların ömrünü büyük ölçüde kısaltan şiddetli dinamik titreşimlere neden olur. Bir ER kılavuz mandreni sıkma işleminden önce eksantrik halka içine oturtulmadığında, somun kılavuz mandren omzuna eşit olmayan eksenel basınç uygular; bu da yerel şekil değişimine ve konik sıkışmaya yol açar. Havacılık bileşeni üretim tesislerinden gelen saha uygulama raporları, yüksek hızda alüminyum ceplendirme işlemlerinde açıklanamayan mikro titreme olaylarının yüzde otuz beşinin yanlış kılavuz mandren oturtulmasından kaynaklandığını göstermektedir. Kesici uç takılmadan önce her ER kılavuz mandreninin somun içine sağlam bir şekilde ‘tık’ sesiyle oturmasını sağlayan montaj süreçlerine geçiş, mikro titremeyi ortadan kaldırmış ve yüzey pürüzlülüğünü Ra 0,4 mikrometrenin altına indirmiştir. Ayrıca doğru kilitlenme, iç çıkarım halkasının takım değişimi sırasında ER kılavuz mandrenini tutucu koniğinden kolayca çıkarmasını sağlar; böylece sıkışmış kılavuz mandrenler ve hasar görmüş tutucu delikleri önlenir. Ağır kaplama işlemlerinde yüksek hızlı mil yataklarını düzensiz radyal şok yüklerinden korumak için doğru mekanik montaja önem veren tesis mühendisleri, sistem güvenilirliğini artırır.
Temizlik Bakımı ve Sıkma Torku Verimliliği
Herhangi bir ER mandreni, sıkma somununa takılmadan önce temiz temas yüzeylerinin korunması ve bileşenlerin aşınma açısından incelenmesi hayati önkoşullardır. Somun oluklarının içine sıkışan ince metal talaşı, kurumuş soğutma sıvısı kalıntısı ve aşındırıcı toz, oturma geometrisini değiştirir ve tutma halkasının tam olarak kilitlenmesini engeller. Teknisyenler, montajdan önce ER mandreninin iç dişlerini, eksantrik halkasını ve dış konik yüzeyini, parçacık içermeyen bezlerle ve özel temizlik alkolüyle temizlemelidir. ER mandrenindeki çevresel olukta çapak veya çizik olup olmadığının kontrol edilmesi, tutma halkasının fazla kuvvet uygulanmadan sorunsuz şekilde kaymasını sağlar. Test verileri, her ER mandren montajının rutin olarak temizlenmesi ve görsel olarak incelenmesinin, binlerce işlemli takım değişimi boyunca sıkma torku iletim verimliliğini yüzde doksan beşin üzerinde tuttuğunu doğrular. Temiz mandrenlerin ve somunların düzenli, nemden arındırılmış raf sistemlerinde saklanması, atmosferik korozyonu önler ve yüksek hızlı CNC işlemenin gerektirdiği son derece hassas taşlanmış toleransları korur.
Araç Takımı Ekonomisi ROI ve OEE Geliştirme
Standartlaştırılmış takım kurulum protokollerinin oluşturulması, hurda parçaların ortadan kaldırılması, kırık takımların önlenmesi ve iş mili bakım ömrünün uzatılması yoluyla önemli finansal kazanımlar sağlar. ER konik somunu ve sıkma somunu, CNC tezgâhlarına kıyasla küçük bir sermaye yatırımı temsil eder; ancak yanlış montaj prosedürleri, bozulan iş parçaları ve üretim duruşları nedeniyle büyük ölçüde finansal kayıplara yol açar. Nicel atölye zemininde yapılan çalışmalar, zorunlu konik somun oturtma kontrollerini uygulayan tesislerin otomatik frezeleme departmanlarında genel ekipman etkinliğinin yüzde yirmi sekiz arttığını göstermektedir. Takımın çekilmesinin ve aşırı çalıştırma hatasının (runout) önlenmesi, pahalı titanyum ve paslanmaz çelik dövme parçalarını geri dönüşü olmayan tornalama hatalarına karşı korur. Takım bütçelerini değerlendiren atölye sahipleri, teknisyenlerin her ER konik somununu güvenli bir şekilde sıkma somununa yerleştirmesini sağlamak amacıyla verilen eğitimin, genişleyen üretim programları kapsamında takım odası verimliliğini optimize etmenin ve karlılığı maksimize etmenin en kolay ve en maliyet etkin yollarından biri olduğunu kabul eder.
Küresel Üretim Kapasiteleri ve Endüstriyel Tedarik Hizmetleri
Talep edilen endüstriyel tedarik zincirlerinde ödün verilmeyen işlenebilirlik hassasiyetini sağlamak, uluslararası kalite standartlarına sıkı şekilde uyan, kurumsal bir takım üreticisiyle ortaklık kurmayı gerektirir. Küresel endüstri kuruluşları, zorlu malzeme uygulamaları için tasarlanmış yüksek performanslı takım tezgâhı ekipmanları, makine tezgâhı aksesuarları ve hassas iş parçası tutma bileşenleri konusunda BLUESTAR’a güvenmektedir. Durumunun önde gelen CNC taşlama makineleriyle, gelişmiş ısıl işlem altyapısıyla ve kapsamlı kalite kontrol prosedürleriyle desteklenmesi sayesinde BLUESTAR, maksimum dayanıklılık ve sıkma stabilitesi için üretilen yüksek doğruluklu ER kumpas seçenekleri de dahil olmak üzere geniş bir yelpazede hassas takım ürünleri üretmektedir. Olağanüstü üretim kapasitesi, katı metalurjik seçim standartları ve güvenilir küresel tedarik ağları, BLUESTAR’ın dünya çapındaki hassas mühendislik tesislerine uzun vadeli değer ve güvenilir teslimat sağlamasını garanti eder. İş merkezleri müdürleri, iş mili verimliliğini optimize etmek amacıyla teknik gereksinimleri ve özel operasyon akışlarını dikkate alan özelleştirilmiş takım çözümleri sunan BLUESTAR’a güvenir.
