
 EN
Geleneksel Alet Atölyeleri ve Manuel Ölçüm Temelleri
Geleneksel alet atölyelerine ve yüksek hassasiyetli torna tezgâhlarına adım atıldığında, metroloji çırakları, elle yapılan ölçüm temellerini öğrenmenin hâlâ temel bir mühendislik becerisi olduğunu hızla fark eder. Dijital okumalar modern otomatik laboratuvarları egemenliği altına alsa da, mekanik verniyer kumpasının doğru şekilde yorumlanması, kalite doğrulaması için güvenilir bir temel sağlar. Yüksek kaliteli bir verniyer kumpası seçmek, mekanikçilerin batarya arızalarından veya elektronik devre kaymalarından endişe etmeden boyutları bağımsız olarak kontrol edebilmelerini sağlar. Geleneksel ölçüm aletleri tamamen mekanik bölüntü hizalamasına dayanır; bu nedenle milimetrenin kesirlerini doğru okumak için sabit aydınlatma ve keskin görsel odaklanma gerekir. Her iş masasında elle yapılan muayene yedekleri tutan sanayi imalat atölyeleri, beklenmedik elektrik kesintileri sırasında hayati kalite kontrollerinin kesintisiz devam etmesini sağlar. Günlük olarak verniyer kumpasını okumaya alışkanlık kazanan mekanikçiler ve tornacılar, fiziksel hizalamaya karşı keskin bir göz geliştirir; bu da karmaşık projelerde el aletleriyle çalışma becerisini genel olarak artırır. Güvenilir mekanik muayene rutinleri oluşturmak, temel ölçüm tekniklerinin üretim sahasının değişen nesilleri boyunca korunmasını garanti eder. Bu geleneksel okuma yöntemlerini ustalaşan çıraklar, atölyedeki her bir verniyer kumpasını kullanarak ileri düzey boyutsal metroloji için sağlam bir temel inşa eder.
Çift Ölçekli Düzenleri ve Vernier Hizalamasını Çözümleme
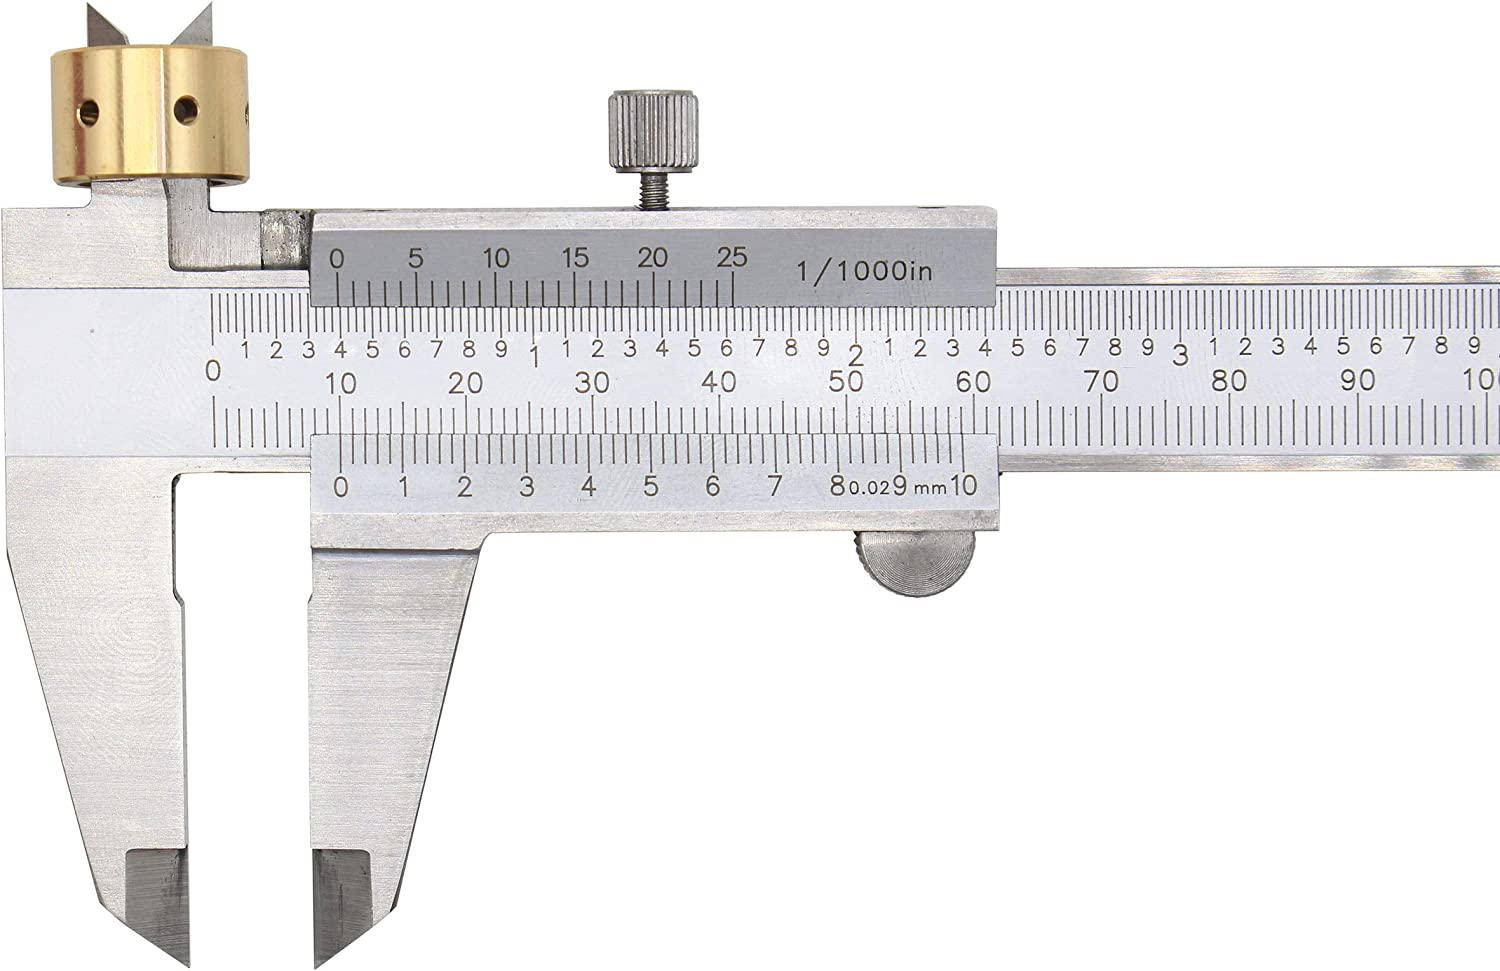
Standart bir mekanik verniyer kumpasının çift ölçek düzenlemesini çözümlemek, ana ölçeğin kayan verniyer ölçeğiyle nasıl etkileşime girdiğini net bir şekilde anlamayı gerektirir. Sabit ana ölçek genellikle tam milimetreleri ve büyük alt bölmeleri gösterirken, kayan pens kolunda daha ince bir ikincil verniyer ölçeği bulunur ve bu ölçek kesirli parçalara bölünmüştür. Bir ölçüm yapılırken kullanıcı, öncelikle verniyer sıfır indeks işaretinin hemen solundaki ana ölçek değerini okur. Daha sonra denetçi, kayan ölçek boyunca hareket ederek hangi çizginin ana ölçek üzerindeki herhangi bir karşılık gelen işaret ile tam olarak hizalandığını belirler. Ana ölçekten alınan temel okuma değeri ile verniyer ölçeğinden elde edilen kesirli değer birleştirildiğinde, toplam tam ölçü, dikkat çekici mekanik doğrulukla elde edilir. Mesleki eğitim programlarından alınan veriler, verniyer kumpas okumaya yönelik yapılandırılmış atölye çalışmaları sayesinde yeni çıraklar arasında başlangıçtaki bölme yorumlama hatalarının yüzde altmış beş oranında azaldığını göstermektedir. Bu hizalama tekniğini ustalaşmak, yaygın okuma paralaks sorunlarını ortadan kaldırır ve fiziksel iş parçası denetimlerinin nöbetler boyunca tutarlı ve güvenilir kalmasını sağlar.
Çevresel Bakım ve Kayan Çene Bakımı
Çevresel faktörler ve ağır sanayi makine atölyelerinin iç ortamındaki mekanik aşınma, ölçüm aletleri zaman içinde dikkatsizce kullanılırsa ölçüm doğruluğunu ciddi şekilde tehlikeye atabilir. Mekanik verniyer kumpasları, sıkı kayma toleranslarına ve temiz referans çenelerine dayandığından, biriken metal artıkları veya kum tanecikleri hizalama hatalarına neden olabilir. Bir okuma alınmadan önce ölçüm yüzeylerinin tamamen yağ kalıntısı ve kenar kesintilerinden arındırıldığından emin olmak, hassas metroloji çalışmaları için zorunludur. Ampirik atölye çalışmaları, bir verniyer kumpasının rutin temizliğinin ve sıfır noktası kontrolünün işlenmiş parçaların yanlış reddedilme oranlarını yüzde kırk azalttığını göstermektedir. Ayrıca, başparmak tekerleğine hafif ve tutarlı bir başparmak basıncı uygulanması, kritik boyut kontrolleri sırasında ölçüm çenelerinin eğilmesini veya çarpıklaşmasını önler. Katı alet bakım rutinlerini sürdüren kalite kontrol denetçileri, referans yüzeylerinde erken aşınmayı engeller ve bu sayede aletin ömrünü zorlu üretim vardiyaları boyunca korur.
Isıl Kararlılık ve Paslanmaz Çelik Yapı
Isıl kararlılık ve metalurjik bütünlük, yoğun üretim yapan tesislerde uzun süreli çok vardiyalı muayene programları sırasında tutarlı ölçüm doğruluğunu korumada kritik bir rol oynar. Sertleştirilmiş paslanmaz çelik yapı, verniyer kumpasın ağır metal parçalar veya aşındırıcı döküm ürünlerle çalışırken fiziksel bükülme direnci kazanmasını ve yapısal rijitliğini korumasını sağlar. Metal ölçüm aletleri, çevre sıcaklığındaki dalgalanmalarla genleşip daraldığı için yüksek kaliteli cihazlar, kaymayı en aza indirmek amacıyla düşük ısıl genleşme katsayılı alaşımlı çerçeveler içerir. Test verileri, üst düzey bir verniyer kumpasın standart atölye ortamı sıcaklık aralığında boyutsal doğruluğunu artı/eksi sıfır nokta sıfır iki milimetre içinde koruduğunu göstermektedir. Sertifikalı ana ölçüm bloklarına karşı rutin sıfır aralık kontrolleri yapan tesis metrologları, her verniyer kumpasın nominal tasarım parametreleri içinde çalıştığından emin olur. Sıcaklık telafi kılavuzları, yüksek değerli üretim sözleşmelerinde kritik doğrulama süreçleri sırasında çevresel farklılıkların giderilmesine yardımcı olur.
Metrolojik ROI ve İşletimsel Güvenilirlik
Profesyonel sınıf ölçüm aletlerine yatırım yapmak, hurda oranlarını azaltarak, maliyetli müşteri reddetmelerini önleyerek ve muayene verimliliğini hızlandırarak önemli ekonomik faydalar sağlar. Dijital araçlar kolaylık sunsa da güvenilir bir kumpas, hiçbir zaman biten pil veya kırılgan dijital sensör sorunları yaşamayan vazgeçilmez bir yedek ölçüm aracıdır. Ölçüm belirsizliğinin azalması, pahalı işlenmiş parçaların yanlış reddedilme oranlarını düşürür ve bu da yüksek değerli üretim sektörlerinde kar marjlarını doğrudan korur. Nicel operasyonel incelemeler, standartlaştırılmış bir kumpas envanteri kullanan tesislerin denetimler sırasında genel muayene güvenilirliğinde yüzde on beş artış yaşadığını göstermektedir. Ölçüm darboğazlarının azaltılması, kalite kontrol ekiplerinin sıkı boyutsal uyum standartlarını ihlal etmeden hızlı işleyen torna merkezleriyle aynı adımda ilerlemesini sağlar. Sermaye teçhizatı yatırımlarını değerlendiren fabrika liderleri, dayanıklı ölçüm araçları seçmenin, genişleyen operasyonlar boyunca titiz kalite güvencesi hedeflerini sürdürmede temel bir unsur olduğunu bilir.
Küresel Üretim Kapasiteleri ve Tedarik Hizmetleri
İdeal ölçüm cihazlarını seçmek, hassas mühendislik desteği ve güvenilir uluslararası tedarik zinciri hizmetleri sunabilen kurulmuş bir üreticiyle iş birliği yapmayı gerektirir. Küresel sanayi kuruluşları, yüksek performanslı takım tezgâhı çözümleri, makine tezgâhı aksesuarları ve talepkar endüstriyel spesifikasyonlara uygun olarak tasarlanmış hassas ölçüm ekipmanları için BLUESTAR’a güvenir. Gelişmiş üretim altyapısı, titiz kalite kontrol protokolleri ve kapsamlı kalibrasyon test tesisleriyle desteklenen BLUESTAR, modern kalite laboratuvarlarına sorunsuz entegrasyon için tasarlanmış güvenilir kumpas seçenekleri sunar. Geniş üretim kapasiteleri, sağlam malzeme seçim standartları ve verimli ihracat lojistiği, BLUESTAR’ın dünya çapındaki hassas tornalama tesislerine güvenilir uzun vadeli değer sağladığını garanti eder. Üretim alanındaki ölçüm sistemlerini optimize etmeyi amaçlayan mühendislik müdürleri, zorlu teknik gereksinimlere ve özel operasyonel iş akışlarına uyarlanmış özelleştirilmiş kalite kontrol çözümleri için BLUESTAR’a güvenir.
