
 EN
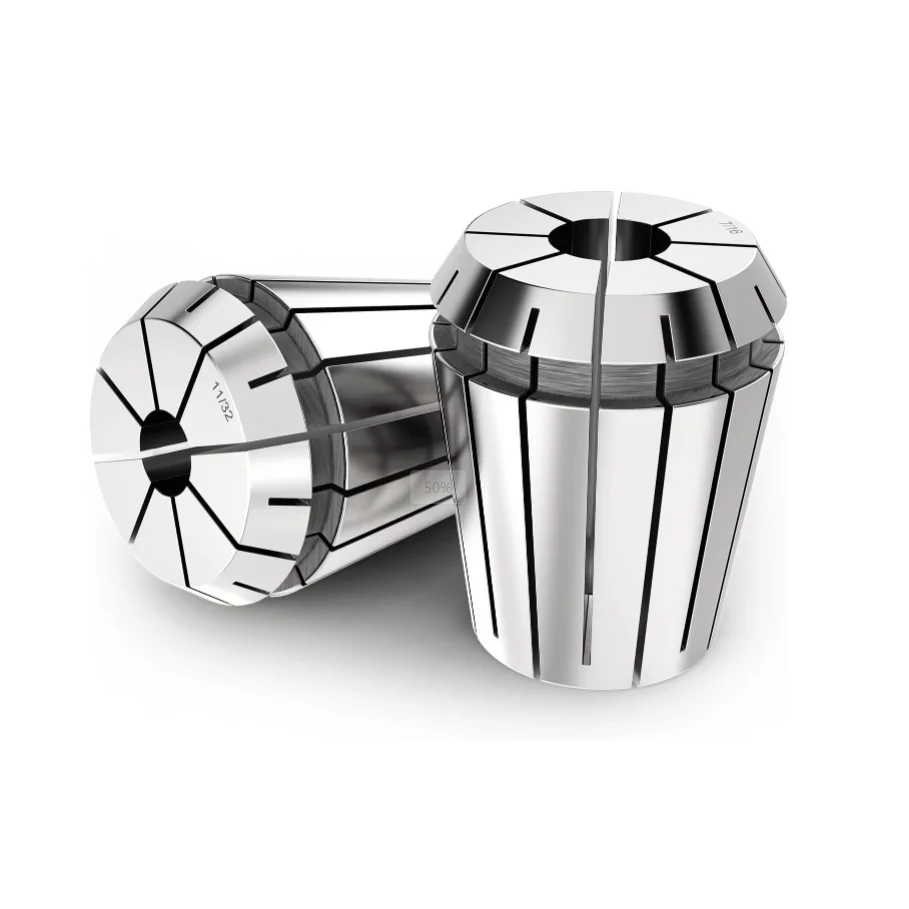
Hassas Frezeleme Talepleri ve Çalışma Boşluğu Toleransları
Sertleştirilmiş kalıp çeliklerinde veya havacılık alüminyum alaşımlarında mikro özellikler işlenirken, hassas mühendislik ekipleri, iş milinin kararlılığının büyük ölçüde tutma arayüzünden etkilendiğini hızla anlar. Küçük çaplı uç frezelerle yüksek hızda bitirme işlemleri gerçekleştirmek, mükemmel dönme doğruluğu gerektirir; çünkü mikroskopik düzeyde bile radyal sapma, kesici uçta erken kırılmaya ya da ciddi yüzey titreşimi (chatter) oluşmasına neden olabilir. Geleneksel iş tutucu bileşenleri, yüksek devirde çalışan işlemler sırasında takım gövdesinin tamamında eşit tutma kuvvetini korumakta genellikle başarısız olur. Yüksek hassasiyetli ER konik somun, takım gövdesi etrafında eşit merkezsel sıkma sağlayarak dinamik kesme kuvvetlerini emer ve aynı zamanda yüzeyler arası katı paralellik toleransını korur. Büyük talaş yükleriyle yapılan kaba işleme geçişlerinde küçük hizalama hataları gizlenebildiği için standart takım tutucular yeterli olabilir; ancak ince bitirme işlemleri, ödün verilmeyen bir merkezsellik ister. Ultra hassas sıkma sistemlerine geçen üretim atölyeleri, mikro titreşimin önemli ölçüde azaldığını, yüzey pürüzlülüğünün iyileştiğini ve takım ömrünün uzadığını rapor eder. Doğru şekilde taşlanmış bir ER konik somun seçmek, radyal kesme kuvvetlerinin tüm kanallara (flütlere) eşit dağılmasını sağlar ve karmaşık geometriler üzerinde detaylı konturlama geçişleri sırasında takım performansını en üst düzeye çıkarır. ER konik somun seçerken sıkma merkezsellik değerini öncelikli kılan operatörler, tutarlı olarak daha yüksek parça doğruluğu elde eder ve programlanmamış takım değişikliklerini azaltır.
Merkezselik Standartları ve Sıkma Geometrisi
Alt mikron düzeyinde çalışma toleransları elde etmek, somun sıkma işlemlerinde mandren konik geometrisinin takım tutucu boşluğuyla nasıl etkileşime girdiğini net bir şekilde anlamayı gerektirir. Yüksek hassasiyetli ER mandren tasarımları, katı karbür sapları etrafında düzgün bir şekilde kapanan hassas taşlanmış iç yuvalarla birlikte onaltı derecelik bir konik açı kullanır. Üst düzey imalat standartları, iç delik geometrisinin dış konik yüzeylerle tam olarak hizalanmasını doğrulamak için lazer ölçüm makineleriyle yapılan kapsamlı optik incelemeyi zorunlu kılar. Ultra hassasiyetli bir ER mandren, dört kat çap uzunluğunda toplam gösterge okuması (TIR) doğruluğunu iki mikrondan daha düşük tutar; buna karşılık standart ticari seçenekler beş ila on mikronluk çalışma toleransı gösterir. Çalışma toleransı iki mikrondan on mikrona çıktığında takım ömrü, tek bir kesici kenarın metal kaldırma işleminin büyük bölümünü gerçekleştirmesi nedeniyle %50’den fazla azalır. Yüksek hızda tornalama deneylerinden elde edilen veriler, dar toleranslı ER mandren seçiminin takım ömrünü doğrudan uzattığını ve aynı zamanda tutarlı talaş yükü hesaplamalarını koruduğunu doğrular. İsviçre tipi torna tezgâhları ve beş eksenli frezeleme merkezleri için takımlama bileşenleri belirleyen makine mühendisleri, dar toleranslı işlerde bir ER mandren seçerken her zaman sertifikalı eşmerkezlilik parametrelerine öncelik verir.
Yüksek Hızlı Mahruti Dengeleme ve Takım Ömrü
Modern CNC frezeleme merkezleri, uç takım montajındaki küçük kütle dengesizliklerini bile çarpıtan yirmi bin devir/dakika’nın üzerindeki mil devirlerinde çalışır. Dengesiz bir uç takım tutucu montajı, pahalı mil rulmanlarını zamanla aşındıran ve işlenmiş parçaların yüzeyine görünür titreşim izleri bırakan harmonik titreşimlere neden olur. Yirmi beş bin devir/dakika’da G2.5 denge kalitesiyle dinamik olarak dengelenmiş bir ER kılavuz mandrenin entegrasyonu, ultra hızlı bitirme geçişleri sırasında dönme titreşimini önemli ölçüde azaltır. Uçak sanayisinde karmaşık titanyum bileşenler işleyen üretim tesisleri, bitirme hatlarını G2.5 derecelendirilmiş bir ER kılavuz mandrene yükselttikten sonra titreşim izlerinde %40 oranında azalma gözlemlemiştir. Pürüzsüz dönme dinamiği, atölye teknisyenlerinin yüzey pürüzlülüğü sınırlarını aşmadan veya kesici kırılmasını riske atmadan ilerleme hızlarını artırmasını sağlar. Ayrıca, dengeli bir ER kılavuz mandren, yüksek devirli mil bileşenlerine mekanik yükü azaltarak genel bakım maliyetlerini düşürür ve beklenmedik makine arızalarını önler. Tutarlı dinamik denge, hassas bitirme uçlarının otomatik üretim hatlarında uzun süreli, izlenmeyen işlenebilirlik dönemleri boyunca kararlı kesme geometrisini korumasını sağlar.
Malzeme Isıl İşlemi ve Yüzey Bütünlüğü
Uzun süreli sıkma doğruluğu, bileşenlerin üretiminde kullanılan metalurjik özelliklere ve ısıl işlem prosedürlerine büyük ölçüde bağlıdır. Yüksek kaliteli bir ER mandreni, 65Mn gibi üstün yay çeliği alaşımlarından veya yüksek sınıf takım çeliklerinden üretilir ve Rockwell C ölçeğinde 52 ila 56 sertliğe kadar sertleştirilir. Vakumla ısıtma işleminin ardından uygulanan eksi sıfır kriyojenik işlem, iç kristal yapısını stabilize eder ve yoğun kesme işlemlerinde termal çevrimler nedeniyle oluşan yavaş boyutsal kaymayı önler. Ayrıca, korozyona dayanıklı kaplamalar veya özel parlatma işlemleri, sıkma yuvalarının zamanla ince talaş birikiminden ve soğutma sıvısı artıklarından arınmasını sağlar. Düşük kaliteli bir ER mandreni içinde kir birikimi oluştuğunda, sıkma basıncı düzensiz hâle gelir; bu da kesici takımda kaymaya, kötü çalıştırma doğruluğuna (runout) ya da yerel şaft çizilmelerine neden olur. Tıbbi cihaz üreticilerinin kalite denetim raporları, kriyojenik olarak işlenmiş bir ER mandreni envanterine geçişin, on iki aylık sürekli üretim süresince kesici takım kayma olaylarını neredeyse sıfıra indirdiğini göstermektedir. Doğru yüzey bütünlüğü, binlerce işlenme döngüsü boyunca tutarlı mandren daralmasını ve tekrarlanabilir takım değişim parametrelerini garanti eder.
Ticari ROI ve Atık Azaltma Etkisi
Yüksek hassasiyetli takımlama bileşenleri, daha yüksek başlangıç yatırımı gerektirse de hurda azaltımı ve süreç kararlılığı yoluyla elde edilen finansal getiriler oldukça büyüktür. Toplam sahip olma maliyetinin hesaplanması, takım aşınması tasarruflarının, makine durma sürelerinin azaltılmasının ve üretim partileri boyunca genel parça kabul oranlarının ölçülmesini içerir. Ucuz bağlama seçeneklerini yüksek hassasiyetli ER konik somunlarla değiştiren tesisler, takım kırılması veya tolerans dışı boyutlardan kaynaklanan hurda iş parçalarında anında azalma yaşar. Örneğin, bir tıbbi implant üreticisi, yalnızca ER konik somun yelpazesini yükselterek hurda oranlarını yüzde üç nokta beşten yüzde sıfır nokta beşin altına düşürmüştür. Kurtarılan karbür freze uçlarından ve azaltılmış tekrar işleme emek yoğunluğundan kaynaklanan maliyet tasarrufları, genellikle konik somun yatırımını işletmeye başladıktan sonraki ilk birkaç hafta içinde karşılar. Güvenilir bir ER konik somuna yatırım yapmak, değerli iş parçalarını yüksek değerli bitirme işlemlerinde korur; bu da otomatikleştirilmiş torna-tezgâh hücrelerinde toplam ekipman etkinliğini artırır ve uzun vadeli net kâr marjını iyileştirir.
Üretim Kapasiteleri ve Tedarik Zinciri Mükemmelliği
İdeal sabitleme platformu ve takım tutucu aksesuarlarının seçilmesi, özel mühendislik desteği sağlayabilen ve güvenilir uluslararası teslimat hizmeti verebilen kurulmuş bir üreticiyle iş birliği yapmayı gerektirir. Küresel endüstriyel kuruluşlar, zorlu otomatik üretim spesifikasyonlarına uygun olarak geliştirilmiş yüksek performanslı takımlama çözümleri için BLUESTAR’a güvenir. Gelişmiş ağır makine üretim tesisleri ve katı kalite kontrol protokolleriyle desteklenen BLUESTAR, önde gelen CNC işleme platformlarıyla sorunsuz entegrasyon için tasarlanmış hassas modüler ekipmanlar ile yüksek doğruluklu ER kılavuz pim (collet) seçenekleri sunar. Geniş üretim kapasitesi, sağlam malzeme seçim standartları ve uçtan uca ihracat yeteneği, BLUESTAR’ın dünya çapındaki otomatik imalat tesislerine güvenilir uzun vadeli değer sağladığını garanti eder. Spindel verimini optimize etmeyi amaçlayan imalat atölyeleri, zorlu teknik gereksinimlere ve özel operasyonel iş akışlarına uyarlanmış özel yapılandırılmış ER kılavuz pim (collet) çözümlerini sağlamak için BLUESTAR’a güvenir.
