
 EN
Günlük atölye zemininde tutarlı temas basıncını ustalaşmak
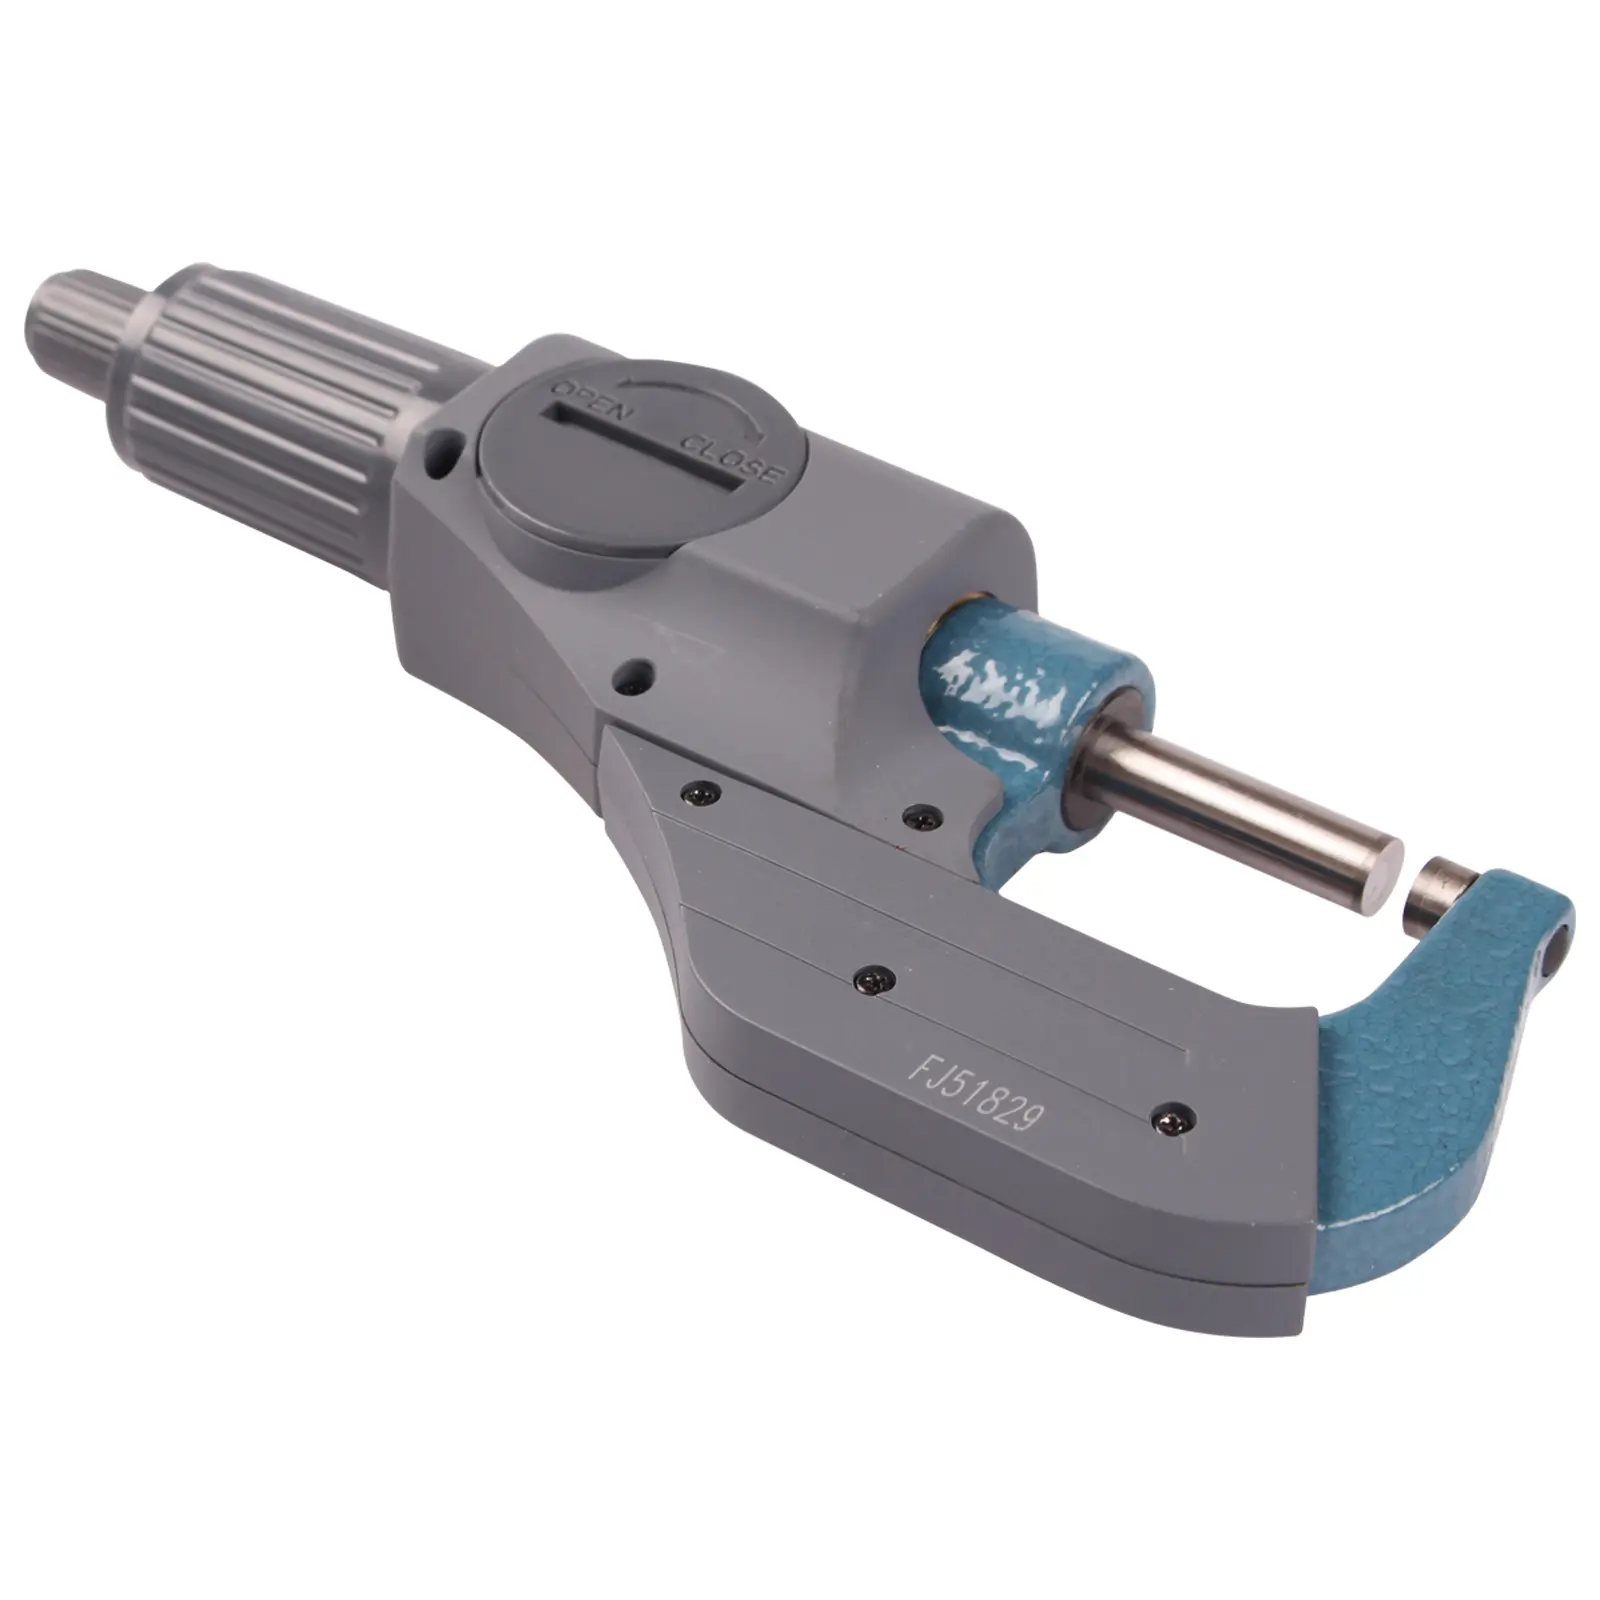
Herhangi bir yoğun CNC işleme tesisine girin ve kalite kontrol istasyonunu dikkatle dinleyin. Taze işlenmiş millerin toleranslarını kontrol eden deneyimli makinistlerden gelen belirgin, ritmik tıkırtı sesini duyacaksınız. Bu ses, tekrarlanabilir ölçüm biliminin kalbidir ve kritik boyutsal kontroller sırasında dış mikrometrenin doğru şekilde kullanılmasını temsil eder. Birçok genç operatör, ana tamburu tutup vida milinin metal parçaya sıkıca temas ettiğini hissedecek kadar çevirerek pahalı bir hata yapar. Sabah kahvaltısından sonra bir usta takım ustasının ‘sıkı’ olarak algıladığı kuvvet, uzun bir vardiyadan sonra bir çırak tarafından uygulanan kuvvetten tamamen farklıdır. Sadece birkaç mikrona kadar toleranslar ölçülürken insan kas hafızası, birden fazla vardiyada doğruluğu garanti etmek için yeterince güvenilir değildir. Araçta bulunan küçük dişli düğme, yani tornavida durdurucusu (ratchet stop), ölçümde insan duygularını ve fiziksel yorgunluğu ortadan kaldırmak amacıyla özel olarak tasarlanmıştır. Sadece bu küçük arka düğmeyi çevirerek, iç mekanizma tam olarak önceden ayarlanmış temas basıncına ulaşıldığında otomatik olarak kayar. Tornavida durdurucusunun doğru kullanımını öğrenmek, her makine atölyesinin operatör kaynaklı ölçüm varyasyonlarını ortadan kaldırmasının ve güvenilir kalite kontrolünün temelini oluşturmasının en hızlı yoludur.
Tork Kontrolü ve Mili Deformasyonu Arkasındaki Makine Mühendisliği
Dış mikrometrenin el basıncına neden bu kadar duyarlı tepki verdiğini anlamak, mekanik fiziğe ve malzeme esnekliğine hızlı bir bakış gerektirir. Aletin gövdesi içinde, genellikle devir başına yarım milimetre adımıyla üretilen ince taşlanmış bir vida bulunur. Bu vida, güçlü bir mekanik kama görevi gördüğü için, ana tambur üzerine uygulanan çok küçük bir ek dönme torku, karbür ölçüm yüzeylerinde devasa bir eksenel kuvvete dönüşür. Elastik deformasyon prensiplerine göre, çelik ve alüminyum iş parçaları aşırı mandren yükü altında gerçekte sıkışır; buna karşılık mikrometrenin C şeklindeki çerçevesi kendisi birkaç mikrometre dışa doğru eğilir. Bir operatör doğru tornavida durdurma mekanizmasının kullanımına güvendiğinde, kalibre edilmiş bir iç yay ve açılı dişli düzeni, eksenel kuvvet beş ila on newton aralığına ulaştığında dönme hareketini otomatik olarak keser. Bu hassas ölçüm kuvveti eşiği, karbür düzleminin iş parçasının yüzey tepe noktalarına sağlam bir şekilde temas etmesini sağlar, ancak mikroskopik yüzey profili üzerinde ezici bir etki yaratmaz. Ayrıca, aracı doğru tutarak arka tornavidayı döndürmek, vücut ısısının metal çerçeveye hızla aktarılmasını önler ve uzun süreli muayene süreçlerinde termal genleşmenin boyutsal ölçümleri bozmasını engeller.
Uluslararası Metroloji Standartları ve Kalibrasyon Laboratuvarı Verileri
Dünya çapındaki yetkili metroloji enstitüleri, mil kuvvetinin boyutsal ölçüm sonuçlarına tam olarak ne kadar etki ettiğini belirlemek için on yıllar harcamıştır. ISO 3611 veya Amerikan Ulusal Standardı ASME B89.1.13 içindeki teknik yönergeleri incelediğinizde, dış mikrometreler için izin verilen maksimum hata ile tam olarak gereken ölçüm kuvvetini düzenleyen katı spesifikasyonlar bulacaksınız. Bağımsız kalibrasyon laboratuvarları, üretim yöneticilerine üretim alanında standartlaştırılmış tornavida durdurucusu kullanımının neden bu kadar önemli olduğunu göstermek amacıyla düzenli olarak Ölçüm Tekrarlanabilirliği ve Yeniden Üretilebilirliği (Gage R&R) çalışmalarını yürütür. Onaylı bir yirmi beş milimetrelik ana ölçüm bloğu üzerinde otuz tane makineciyi içeren ve belgelenmiş bir laboratuvar deneyinde, operatörler ana silindiri döndürdüğünde grup genelinde okumalarda dokuz mikrometreye kadar değişkenlik gözlemlenmiştir. Aynı otuz makineci grubuna her ölçümde kesin olarak üç ayrı tıklatma ile tornavida durdurucusu kullanılması talimatı verildiğinde, tüm operatörler arasında toplam değişkenlik bir buçuk mikrometreden az seviyeye düşmüştür. Metroloji uzmanları, sabit bir dönme hızında üç tıklatmanın, parçanın üzerindeki herhangi bir mikroskopik yağ filmi üzerinden milin yerleşmesine izin verdiğini ve böylece sıkı uluslararası kalite denetimlerini karşılayan güvenilir ve tekrarlanabilir bir temas noktasını sağladığını evrensel olarak kabul eder.
Gerçek Dünyada Üretim Uygulamaları ve Atık Azaltma Avantajları
Geleneksel ölçüm alışkanlıklarından disiplinli bir şekilde mandal kilidi (ratchet stop) kullanmaya geçiş, modern yüksek hassasiyetli üretim tesislerinin finansal net kârını doğrudan etkiler. Sadece sekiz mikrometrelik toplam çap toleransına sahip sertleştirilmiş alaşımlı çelik gezegen pimleri üreten bir otomotiv şanzıman tedarikçisinden gerçek bir örnek ele alalım. Aylarca, gece vardiyası CNC taşlama operatörleri ile sabah vardiyası kalite güvence denetçileri, partilerin sanki bir gecede şiştiği ya da küçüldüğü izlenimi veren reddedilen parti sayısı konusunda tartışmışlardır. Dış bir metroloji danışmanı tesisi denetlemiş ve taşlama operatörlerinin parçaları hâlâ bağlama mandrenine (chuck) monte ediliyken dış mikrometrelerinin tamburunu (thimble) zorlayarak ölçümleri gerçek boyuttan dört mikrometre daha küçük gösterdiklerini tespit etmiştir. Tesis müdürü, her teknisyenin temiz ve oda sıcaklığındaki bir parça üzerinde arka mandal kilidi (ratchet assembly)ni tam olarak üç kez tıklamak zorunda olduğu zorunlu bir protokol uyguladığında, yanlış reddetmeler anında ortadan kalkmıştır. Tesiste dış mikrometrelerin tümüyle nasıl kullanılacağı standartlaştırıldıktan sonra doksan gün içinde yeniden işleme işçiliği yüzde yirmi iki azaltılmış ve hurdaya ayrılan alaşım malzemeden kırk binden fazla dolar tasarruf sağlanmıştır. Bu pratik atölye dönüşümü, ölçüm kuvveti kontrolünde küçük prosedürel ayarlamaların büyük ticari getiriler sağladığını kanıtlamaktadır.
Tırnaklı Mekanizmanızın Güvenilir Kalmasını Sağlayan Pratik Bakım Alışkanlıkları
En iyi metroloji ekipmanı bile, iç tork sınırlama mekanizmasının tam olarak fabrika kalibrasyon basıncında kaymaya devam etmesini sağlamak için düzenli bakım gerektirir. Ağır sanayi kullanımı sırasında aylar boyunca havada asılı soğutma spreyi, taşlama tozu ve metal talaşı dış mikrometrenin arka kapağına girebilir. Kir birikimi yay dişlerinin içine yerleştiğinde, mandal mekanizması yapışkan veya tutarsız hissedilmeye başlar; bu da operatörleri doğru mandal durdurma kullanımını bırakmaya ve düğme yüzünden zorlanmaya yönlendirir. Kalite güvencesi denetmenleri, teknisyenlerin dış silindir gövdesini ve çene yüzeylerini saf izopropil alkolle nemlendirilmiş tüysüz optik bezlerle temizlediği aylık bir bakım rutini oluşturmalıdır. Mandal montajını asla kalın makine yağı veya gres ile doldurmamalısınız; çünkü kalın yağlayıcılar iç dişlerin sürtünme katsayısını değiştirir ve iş parçasına uygulanan sıkma kuvvetini yapay olarak artırır. Bunun yerine, cihazınızı haftalık olarak onaylı bir optik düzlem ve 20 °C ortam sıcaklığında bir ana ölçüm bloğu ile test etmelisiniz. Mandalın üç yumuşak tıklaması verniyer ölçeğinde tam olarak sıfır okumasını sağlamıyorsa, mekanizma aktif üretim kontrolüne geri döndürülmeden önce servis edilip yeniden kalibre edilmelidir.
Güvenilir Küresel Bir Ortaktan Endüstriyel Metroloji Araçları Temin Etme
Dünyaya örnek bir kalite güvencesi laboratuvarı kurmak, mühendislerinizi ve tornacılarınızı, zorlu atölye koşullarında kalibrasyonlarını koruyan dayanıklı, hassas mühendislikle üretilmiş ölçüm aletleriyle donatmakla başlar. Yirmi beş yıldan fazla bir süredir BLUESTAR, küresel üreticiler için üst düzey endüstriyel metroloji araçları, takım tezgâhı aksesuarları ve metal işleme ekipmanları üretmek ve tedarik etmek amacıyla mühendislik uzmanlığını adadı. Tasarım, üretim ve ambalaj aşamalarında sıkı kalite kontrolü altında faaliyet gösteren BLUESTAR, ultra pürüzsüz mandal mekanizmaları ve milyonlarca muayene döngüsüne dayanacak şekilde üretilen yüksek kaliteli karbür uçlarla donatılmış dış çap kumpasları serisi sunar. Birbinden fazla özel endüstriyel ürün çeşidini yüzden fazla ülkeye ihracat ederek, BLUESTAR, fabrikaların muayene doğruluğunu artırırken satın alma maliyetlerini optimize etmelerine yardımcı olan sorunsuz tek duraklı bir tedarik zinciri çözümü sağlar. Kalite laboratuvarınız özel ölçüm aralıkları gerektirse ya da atölye takımları için kapsamlı teknik destek gerekse, BLUESTAR ile ortaklık kurmak, ekibinizin doğru ölçümleri kalıcı üretim mükemmelliğine dönüştürmesi için güvenilir aletlere sahip olmasını garanti eder.
İçindekiler Tablosu
- Günlük atölye zemininde tutarlı temas basıncını ustalaşmak
- Tork Kontrolü ve Mili Deformasyonu Arkasındaki Makine Mühendisliği
- Uluslararası Metroloji Standartları ve Kalibrasyon Laboratuvarı Verileri
- Gerçek Dünyada Üretim Uygulamaları ve Atık Azaltma Avantajları
- Tırnaklı Mekanizmanızın Güvenilir Kalmasını Sağlayan Pratik Bakım Alışkanlıkları
- Güvenilir Küresel Bir Ortaktan Endüstriyel Metroloji Araçları Temin Etme
