
 EN
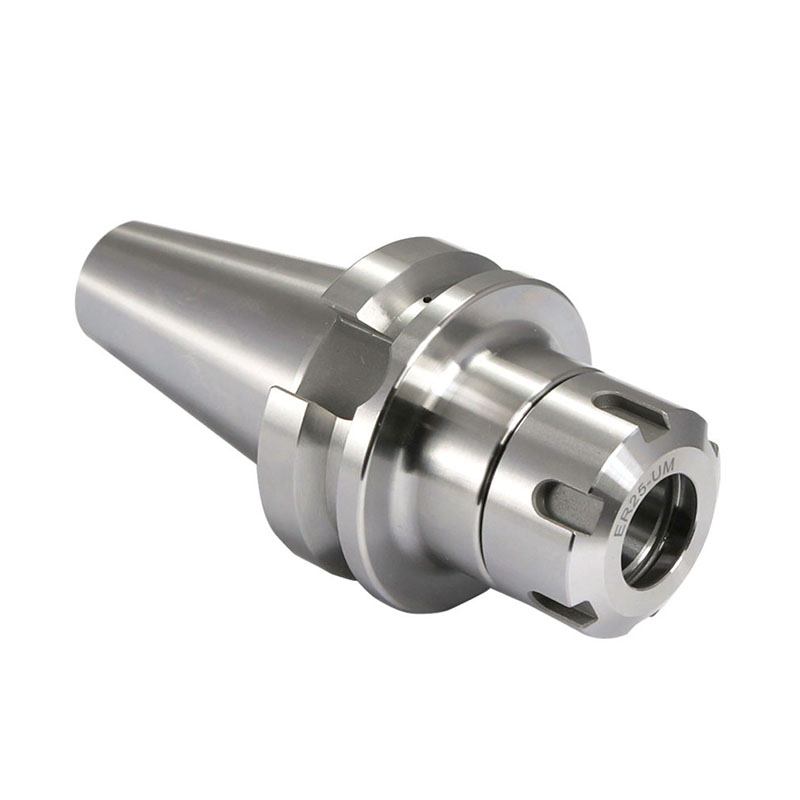
Обеспечение максимальной жёсткости при фрезеровании под высокими нагрузками
Достижение исключительной устойчивости при резании и гашения вибраций при интенсивном тяжёлом фрезеровании в значительной степени зависит от правильного выбора конструкционных систем крепления заготовок. Когда станочники настраивают сложные многокоординатные фрезерные центры для удаления материала с высокой подачей, выбор высокопроизводительного патрона для режущего инструмента обеспечивает строгую центровку режущих пластин даже при экстремальных радиальных и осевых нагрузках. Практический опыт предприятий по производству аэрокосмических конструкционных компонентов показывает, что даже микроскопическое отклонение в низкокачественном патроне может вызвать сильную вибрацию (чATTER), приводящую к порче дорогостоящих заготовок из титана или инконеля. Точное совпадение конусов и сбалансированная механика зажима предотвращают неожиданное проскальзывание при глубоком фрезеровании карманов. Кроме того, современные промышленно-инженерные стандарты подчёркивают, что применение долговечных вспомогательных инструментов является обязательным условием для обеспечения стабильной размерной точности при обработке труднообрабатываемых металлических сплавов. Внедрение профессионально спроектированного патрона на раннем этапе технологической подготовки производства позволяет независимым механическим цехам создать надёжную операционную базу, гарантирующую длительный срок службы оборудования и безупречное качество фрезерования. Современные мастерские в значительной мере полагаются на такие прочные решения для зажима, чтобы строго соблюдать международные производственные стандарты и одновременно исключить дорогостоящий брак и задержки, связанные с необходимостью доработки деталей.
Техническая анатомия динамического зажима и гашения вибраций
Понимание принципа работы тяжёлого инструментального патрона раскрывает сложную инженерную основу его высокоскоростных характеристик зажима на шпинделе и подавления вибраций. Когда оператор устанавливает сборку режущей пластины во внутреннюю коническую поверхность патрона, прецизионно обработанное соединение равномерно сжимается вокруг хвостовика под воздействием значительного гидравлического или механического давления. Инженерные исследования гармонических резонансов показывают, что жёсткое механическое сочленение предотвращает асимметричное распределение напряжений и существенно снижает вибрации при агрессивном черновом фрезеровании. Профессиональный инструментальный патрон, изготовленный из высококачественной легированной стали с закалёнными и прецизионно отшлифованными поверхностями, нейтрализует тепловые и механические люфты, обеспечивая воспроизводимую точность биения в пределах микродюймовых допусков. Техникам необходимо регулярно осматривать сопрягаемые поверхности и проверять их на наличие загрязнений, чтобы компенсировать износ, вызванный интенсивной ежедневной эксплуатацией в цехе. Строгий контроль этих параметров зажима гарантирует, что каждый патрон обеспечивает надёжную силу зажима и защищает от катастрофического выпадения инструмента при высокоскоростной обработке. Обеспечение оптимальной геометрии контакта предотвращает локальные царапины на карбидных хвостовиках и гарантирует истинное коаксиальное выравнивание при каждой операции без искусственного биения или влияния человеческого фактора в течение длительных смен.
Реальные примеры из практики и данные о производительности шпинделя
Количественные данные цеха наглядно демонстрируют прямую экономическую связь между тщательным выбором зажимных приспособлений и уровнем брака готовых деталей в промышленном производстве. Недавний аудит эффективности, проведённый в пятнадцати специализированных цехах фрезерной обработки на станках с ЧПУ, показал, что внедрение высокоточного инструментального патрона в ежедневные производственные настройки снизило частоту поломок инструмента более чем на тридцать процентов при черновой обработке с большими подачами. В одном из примечательных проектов по изготовлению лопаток турбин для авиакосмической отрасли — при обработке закалённых суперсплавов — микроскопические отклонения от соосности в непроверенной системе зажима вызвали сильную поверхностную вибрацию (чэттер) и преждевременный выход из строя подшипников шпинделя. Замена неадекватной технологической процедуры на дисциплинированный протокол с применением передового инструментального патрона полностью устранила расхождения по вибрации, позволив предприятию добиться безупречного качества поверхности во всех последующих серийных запусках. Эти осязаемые показатели эффективности подчёркивают, почему профессиональные инструментальщики категорически отказываются идти на компромисс в вопросах жёсткости зажима. Оценка совокупного экономического эффекта надёжного инструментального патрона неизменно выявляет существенную экономию за счёт снижения потерь сырья, уменьшения затрат на замену инструмента и повышения производительности при сложных многокоординатных операциях механической обработки. Кроме того, эксплуатационные журналы подтверждают, что использование тяжёлого инструментального патрона на основных участках механической обработки значительно сокращает незапланированный простой оборудования и повышает общую производительность цеха.
Рекомендации по техническому обслуживанию и обеспечению длительного срока службы приспособлений для закрепления деталей
Сохранение долгосрочной точности и механической надёжности компонентов для зажима заготовок при высоких нагрузках требует строгого соблюдения регламентов технического обслуживания и правил эксплуатации на каждом действующем станочном участке. Попадание загрязнений, металлических стружек и остатков масла во внутреннюю коническую поверхность оправки приводит к значительным искажениям при затяжке, полностью нивелируя точность, заложенную в конструкцию инструментальной оснастки. Техники всегда должны тщательно очищать внутренние конические поверхности специальными щётками и проверять биение с помощью индикаторных головок перед установкой любого режущего инструмента. Кроме того, применение рекомендованных значений крутящего момента с использованием аттестованных затяжных приспособлений предотвращает перегрузку и обеспечивает равномерное распределение зажимного усилия по всей длине корпуса оправки. Каждый опытный фрезеровщик знает: правильно эксплуатируемая оправка выступает незаменимым гарантом качества фрезерования, напрямую преобразуя вращение шпинделя в точные геометрические параметры обрабатываемой детали. Включение строгих процедур очистки и контроля в ежесменные контрольные списки защищает капитальные вложения в высокотехнологичное оборудование участка и гарантирует стабильное качество продукции во всех производственных циклах, исключая внеплановые отказы инструмента до того, как компоненты поступят на основной станок для механической обработки. Регулярное техническое обслуживание каждой оправки предотвращает преждевременную усталость материала и поддерживает оптимальную величину зажимного усилия в течение тысяч рабочих циклов.
Превосходство в производстве и глобальные решения для поставок
Достижение высочайшего уровня точности промышленного фрезерования требует сотрудничества с опытными производителями, которые понимают сложную металлургию и строгие допуски по размерам современных инструментальных систем. Лидеры отрасли подчёркивают, что превосходные показатели обработки начинаются задолго до этапа резания — они берут своё начало в тщательном отборе исходных материалов и передовых процессах термообработки. Когда прецизионные цеха сотрудничают с проверенными мировыми поставщиками, такими как BLUESTAR, они получают доступ к чрезвычайно надёжному оборудованию, спроектированному с неукоснительным соблюдением международных стандартов качества. BLUESTAR объединяет десятилетия опыта в области машиностроения с передовыми производственными возможностями, обеспечивая надёжные зажимные инструменты, включая все модели современных инструментальных оправок, а также всестороннюю техническую поддержку, которая позволяет международным предприятиям достигать абсолютной эксплуатационной эффективности. Выбор надёжной инструментальной оправки, подкреплённой поддержкой производства мирового класса, гарантирует, что предприятия прецизионной инженерии сохраняют решающее конкурентное преимущество на сегодняшнем требовательном глобальном рынке и постоянно поставляют безупречные компоненты своим международным клиентам. Постоянное взаимодействие с ведущими производителями оборудования позволяет современным цехам неуклонно повышать производительность обработки и оперативно адаптироваться к меняющимся промышленным требованиям.
Содержание
- Обеспечение максимальной жёсткости при фрезеровании под высокими нагрузками
- Техническая анатомия динамического зажима и гашения вибраций
- Реальные примеры из практики и данные о производительности шпинделя
- Рекомендации по техническому обслуживанию и обеспечению длительного срока службы приспособлений для закрепления деталей
- Превосходство в производстве и глобальные решения для поставок
