
 EN
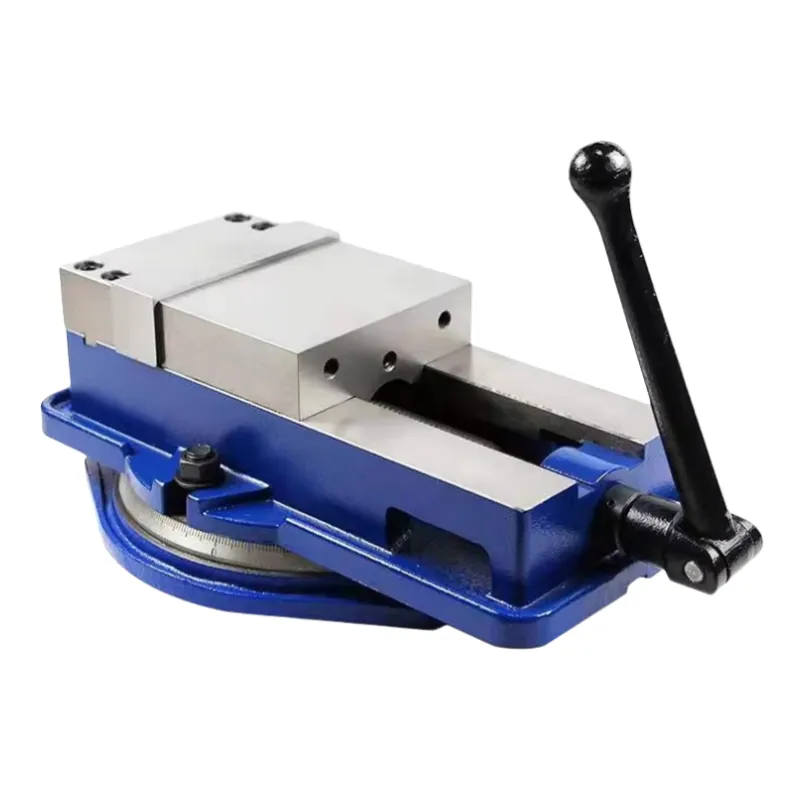
Выбор подходящей основы для крепления заготовок при сложных производственных операциях
Когда операторы сталкиваются с задачами сверления тяжёлых металлических заготовок, основное внимание зачастую уделяется крутящему моменту сверлильного станка и остроте режущего инструмента. Однако опытные токари знают, что стабильность заготовки — это истинное узкое место при достижении высокой точности отверстий и предотвращении катастрофических поломок инструмента. Если массивный блок легированной стали сместится даже на долю миллиметра в тот момент, когда крупное спиральное сверло проникает в поверхность, сверло мгновенно заклинит, потрескается или разрушится. Эта опасная ситуация не только уничтожает дорогостоящий инструмент, но и создаёт серьёзную угрозу безопасности для всех сотрудников цеха. Выбор тисков, способных выдерживать экстремальные крутящие и осевые нагрузки, — критически важный первый шаг к созданию безопасной и эффективной среды обработки металлов. Высокопроизводительная обработка начинается с надёжного крепления заготовки, гарантирующего её полную неподвижность даже при максимальных подачах. Инвестиции в правильное оборудование для зажима заготовок позволяют механическим цехам устранить вибрацию при настройке, достичь безупречного качества поверхностей и продлить срок службы сверлильного оборудования. На производственных линиях с высоким объёмом выпуска даже незначительная вибрация может вызывать микроскопические дефекты поверхности, из-за которых изделия не проходят финальный контроль качества, поэтому жёсткое крепление заготовки является абсолютной необходимостью.
Механические принципы зажимного усилия и структурной жёсткости
Чтобы понять, почему для сверления тяжёлых металлических деталей требуется специализированный зажимной станок, необходимо проанализировать физику силы зажима и механического прогиба. Когда сверлильный станок вдавливает карбидное сверло большого диаметра в сплошной металл, возникает направленная вниз сила тяги и крутящий момент, измеряемые тысячами ньютонов. Стандартный универсальный зажимной станок из серого чугуна низкого качества деформируется под такими высокими нагрузками, и его губки слегка приподнимаются. Эта деформация уменьшает площадь контакта между губками станка и заготовкой, вызывая проскальзывание и нарушение соосности. Для профессионального сверления тяжёлых металлических деталей необходим зажимной станок, отлитый из высокопрочного ковкого чугуна, обладающего превосходной структурной жёсткостью и демпфирующими свойствами. Кроме того, внутренний ходовой винт должен быть изготовлен с высокой точностью шлифовки, чтобы обеспечить огромную силу зажима при минимальных усилиях поворота. Современные зажимные станки используют механический усилитель или гидравлическую вспомогательную систему для создания удерживающей силы до сорока килоньютонов, гарантируя, что заготовка ведёт себя как монолитное продолжение стола станка. Способность противостоять как осевой тяге, так и боковым крутящим моментам — вот что отличает промышленные инструменты для крепления заготовок от обычного гаражного оборудования и позволяет выполнять более глубокие проходы и повышать скорость удаления металла.
Стандарты метрологии и калибровка давления зажима
Поддержание контроля качества при интенсивном сверлении металлов требует регулярной проверки давления зажима и выравнивания губок тисков. Стандарты метрологии, например ASME B5.54, определяют строгие процедуры измерения геометрической точности и зажимных характеристик станочных тисков. Инженеры по качеству должны использовать откалиброванные датчики нагрузки для подтверждения того, что тиски стабильно обеспечивают заданное усилие зажима без его снижения в течение длительных циклов обработки. Кроме того, техники обязаны применять прецизионные индикаторные головки для проверки параллельности губок относительно шпинделя станка. Даже отклонение губок тисков на пятьдесят микрометров приведёт к тому, что сверло войдёт в заготовку под углом, вызвав несоосные отверстия и неравномерный износ инструмента. Внедрение еженедельной процедуры технического обслуживания — очистки направляющих дорожек и смазки основного винта — позволяет производственным участкам гарантировать, что оборудование для закрепления заготовок сохраняет откалиброванное усилие зажима и обеспечивает надёжную точность в течение многих лет интенсивной промышленной эксплуатации. Такая дисциплина калибровки особенно важна при работе с дорогостоящими сплавами, поскольку одно отверстие, выходящее за пределы допуска, может привести к браку стоимостью тысячи долларов.
Успешное применение в операциях по сверлению тяжелых металлических деталей
Практическая выгода выбора тисков, предназначенных для тяжёлого сверления металла, наиболее наглядно проявляется в реальных результатах промышленного производства. Средний производитель промышленного оборудования сталкивался с высоким уровнем брака при сверлении отверстий диаметром 76 мм в стальных конструкционных листах. Стандартные слесарные тиски на их участке деформировались под воздействием значительного осевого усилия радиально-сверлильного станка, что приводило к постоянному поломкам свёрл и несоответствию геометрии отверстий заданным допускам. Инженерная команда устранила этот узкое место, выбрав высокоточные тиски из ковкого чугуна со стальными закалёнными губками и механическим мультипликатором крутящего момента. После модернизации рабочих мест с использованием этой системы зажима для тяжёлого сверления металла стабильность заготовок была полностью обеспечена. Срок службы свёрл увеличился более чем на восемьдесят процентов, а время, затрачиваемое на ручную доработку, было полностью устранено. Эта простая модернизация позволила производителю повысить подачу на сорок процентов, сэкономив тысячи долларов на инструменте и увеличив суточный объём выпуска продукции. Преобразовав крайне нестабильный ручной процесс в жёсткую и воспроизводимую операцию механической обработки, предприятие смогло соответствовать строгим требованиям оборонной промышленности к производству.
Основные методы технического обслуживания промышленных тисков
Чтобы ваш зажимной станочный тиски работали на пике производительности при выполнении интенсивных металлообрабатывающих задач, необходимо регулярно проводить профилактическое техническое обслуживание. После каждой смены операторы должны тщательно очищать тиски с помощью сжатого воздуха или мягкой щётки для удаления острых металлических стружек и накопившегося охлаждающего смазочного состава для сверления. Если стружка будет скапливаться внутри направляющих ползунов или вокруг ходового винта, это вызовет абразивный износ и приведёт к заклиниванию механизма. Крайне важно наносить тонкий слой смазки высокого давления на резьбу винта и направляющие поверхности, чтобы предотвратить коррозию и обеспечить плавное перемещение губок. Специалисты по качеству также должны регулярно осматривать закалённые пластины губок на предмет признаков износа или питтинга. При повреждении рабочей поверхности губок их следует заменить или восстановить шлифованием, чтобы сохранить плоскую, устойчивую к проскальзыванию фиксацию заготовки. Простые меры технического обслуживания защищают ваши инвестиции в оборудование и гарантируют максимальную безопасность на производственной площадке. Кроме того, чистые тиски предотвращают попадание стружки за заготовку, что в противном случае вызвало бы незаметные угловые погрешности при установке.
Закупка прочных решений для зажима деталей от BLUESTAR
Обеспечение стабильной точности сверления на всем производственном предприятии требует партнёрства с надёжным глобальным поставщиком, который понимает требования современной обработки металлов. Более двадцати пяти лет компания BLUESTAR направляет свой инженерный опыт на производство и поставку высококачественных аксессуаров для станков, решений для зажима заготовок и оборудования для обработки металлов глобальным производителям. Работая в строгом соответствии с системой контроля качества — от литья заготовок до финишного прецизионного шлифования — BLUESTAR выпускает тиски для станков, способные выдерживать экстремальные нагрузки при тяжёлых операциях обработки металлов. Экспортируя более тысячи специализированных промышленных изделий в более чем сто стран, BLUESTAR предлагает бесперебойное комплексное решение цепочки поставок, помогающее заводам модернизировать оснастку и одновременно оптимизировать закупочные расходы. Независимо от того, требуются ли вашему механическому цеху гидравлические тиски высокой грузоподъёмности или индивидуальные приспособления для зажима заготовок, партнёрство с BLUESTAR гарантирует вашей команде наличие надёжного оборудования, необходимого для превращения точного производства в устойчивый рыночный успех.
Повышение эффективности мастерской с помощью универсальных модульных систем крепления заготовок
В современных производственных условиях универсальность вашей системы зажима напрямую влияет на общую эффективность оборудования. Помимо стандартных станочных тисков, передовые предприятия используют модульные решётчатые плиты и быстросъёмные системы зажимных губок для сокращения времени наладки между различными конструкциями заготовок. При выполнении тяжёлого сверления металла на сложных литых деталях стандартные плоские губки могут не обеспечивать достаточной площади контакта для стабильного удержания заготовки. В таких случаях применение индивидуальных губок с V-образными пазами или самонаводящихся поворотных губок позволяет тискам адаптироваться к неправильным геометрическим формам без потери силы зажима. Такой модульный подход обеспечивает быстрое переключение от сверления крупногабаритных плит к обработке мелких высокоточных компонентов на одном и том же станочном столе. Стандартизация интерфейсов зажима и инвестиции в высококачественные зажимные компоненты позволяют производителям значительно сократить простои оборудования, оптимизировать рабочие процессы операторов и сохранять высокую конкурентоспособность на динамичном глобальном рынке производства.
Содержание
- Выбор подходящей основы для крепления заготовок при сложных производственных операциях
- Механические принципы зажимного усилия и структурной жёсткости
- Стандарты метрологии и калибровка давления зажима
- Успешное применение в операциях по сверлению тяжелых металлических деталей
- Основные методы технического обслуживания промышленных тисков
- Закупка прочных решений для зажима деталей от BLUESTAR
- Повышение эффективности мастерской с помощью универсальных модульных систем крепления заготовок
