
 EN
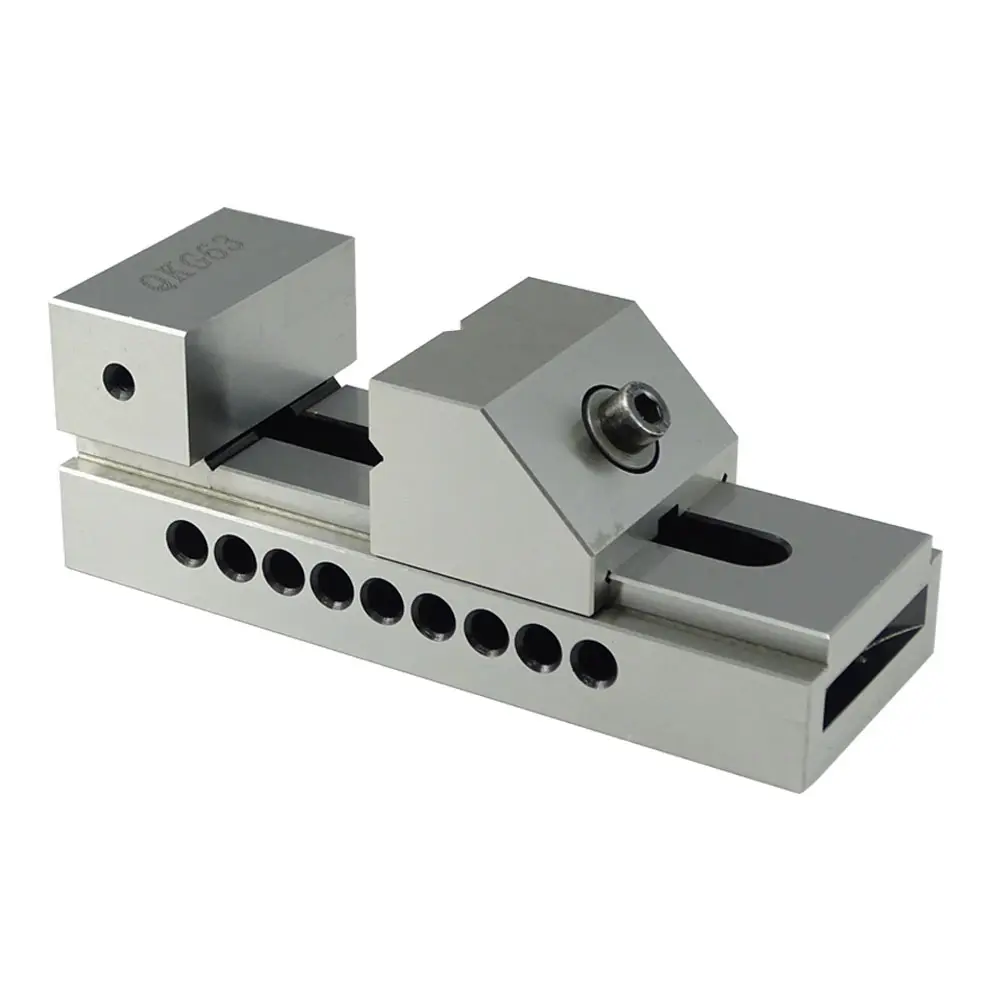
Обеспечение абсолютной точности при плоскошлифовальных операциях
Достижение микроскопических допусков плоскостности при прецизионном шлифовании поверхности в значительной степени зависит от фундаментальной устойчивости оборудования для крепления заготовок. Когда токарю-шлифовщику устанавливает высокоточный зажимный станок на электромагнитную плиту или стол станка, любое микроскопическое коробление или неравномерный контакт по опорной поверхности зажимного станка напрямую передаёт размерные погрешности готовой детали. Практический опыт предприятий по производству аэрокосмических и медицинских компонентов показывает, что даже отклонение в доли микрона в основании зажимного станка может испортить всю партию стальных блоков с высокими требованиями к точности. Правильное техническое обслуживание и регулярный осмотр опорной части зажима обеспечивают сохранение геометрической точности каждого прецизионного зажимного станка в течение интенсивных производственных циклов. Кроме того, современные промышленные инженерные стандарты требуют жёсткого контроля основания для предотвращения гармонических колебаний и микровибраций при интенсивном контакте шлифовального круга. Выбирая тщательно изготовленный зажимный станок, специально разработанный для обеспечения экстремальной плоскостности, операторы исключают неопределённость и создают стабильную базу для высокоточного производства. Современные инструментальные цеха полагаются на такие устойчивые системы зажима, чтобы поддерживать абсолютную геометрическую целостность без внесения остаточных напряжений, которые могут ухудшить качество конечного компонента при строгих финишных операциях. Использование специализированного зажимного станка гарантирует, что каждый монтаж соответствует самым строгим промышленным стандартам качества и предотвращает смещение выравнивания в течение длительных производственных циклов.
Техническая анатомия ровности рабочей поверхности и стабильности зажима
Понимание того, почему плоскостность основания определяет точность шлифования, требует более детального рассмотрения механических особенностей распределения сил. При зажиме заготовки в обычных тисках неравномерные зажимные усилия могут слегка приподнимать или смещать подвижную губку, если основание тисков содержит микроскопические дефекты. Инженерные исследования деформации заготовок показывают, что неплоское основание заставляет базовую поверхность детали изгибаться, вызывая угловые погрешности после снятия зажимного усилия тисков. Высококачественные тиски с закалёнными и шлифованными направляющими основания устраняют этот риск, обеспечивая равномерный контакт по всей площади опоры. Техники должны регулярно проверять параллельность губок тисков с помощью прецизионных индикаторных головок и гранитных контрольных плит, чтобы убедиться, что термическое расширение или интенсивная эксплуатация не нарушили геометрию основания. Строгий контроль этих параметров гарантирует, что каждый современный комплект тисков обеспечивает стабильную повторяемость зажима, предотвращая дорогостоящее изменение размеров в ходе автоматизированных высокопроизводительных производственных циклов. Обеспечение оптимальной геометрии контакта предотвращает локальные концентрации напряжений и гарантирует, что каждая обрабатываемая поверхность, зажатая в тисках, соответствует строгим требованиям к плоскостности, предъявляемым современными инженерными задачами. Каждый профессиональный фрезеровщик понимает: надёжные тиски — это окончательная опора для достижения безупречного качества обработанной поверхности на самых разных металлических материалах.
Реальные кейсы и данные по допускам
Количественные данные с производственного участка наглядно демонстрируют прямую корреляцию между плоскостностью зажимного приспособления и уровнем брака готовых деталей. Недавний аудит эффективности, проведённый в двенадцати специализированных цехах по изготовлению штампов и оснастки, показал, что переход на тиски с прецизионно шлифованной основой снизил уровень брака из-за нарушения параллельности более чем на тридцать процентов при операциях вырезания штампов с высокими допусками. В одном из значимых аэрокосмических проектов, связанном с обработкой пластин из закалённой легированной стали, микроскопические неровности на опорной поверхности старых тисков вызвали угловое отклонение в двенадцать микрометров на длине ста миллиметров, что привело к полному отбраковыванию партии. Замена изношенного приспособления на современные тиски с термостабильной конструкцией полностью устранила дрейф выравнивания, позволив цеху обеспечить стабильную параллельность менее пяти микрометров во всех последующих запусках. Эти осязаемые показатели эффективности подчёркивают, почему профессиональные инструментальщики не идут на компромиссы в вопросе плоскостности основания при выборе тисков. Оценка совокупного экономического эффекта надёжных тисков неизменно выявляет существенную экономию за счёт снижения потерь сырья, сокращения трудозатрат на переделку и повышения производительности при сложных многоосевых шлифовальных операциях, подтверждая критическую важность превосходной геометрии зажима заготовок. Кроме того, эксплуатационные журналы подтверждают, что внедрение тяжёлых тисков в основные шлифовальные линии значительно сокращает незапланированное простои оборудования и повышает общую уверенность операторов.
Рекомендуемые методы поддержания плоскостности зажимных приспособлений
Сохранение долгосрочной точности оборудования для прецизионного шлифования требует дисциплинированных процедур технического обслуживания и соблюдения правил обращения с оборудованием на каждом действующем станочном участке. Пыль, остатки охлаждающей жидкости и заусенцы, скопившиеся под основанием тисков, могут вызвать серьёзные угловые искажения при их установке, полностью сводя на нет точность, заложенную в станок. Техники всегда должны тщательно очищать монтажные поверхности мелкозернистыми брусками перед фиксацией любых прецизионных тисков на рабочем столе станка. Кроме того, строгое соблюдение последовательности затяжки болтов крепления предотвращает локальную деформацию станины и обеспечивает равномерное распределение давления по всей опорной площади тисков. Каждый опытный станочник знает, что хорошо обслуживаемые тиски выступают как продолжение станочного инструмента, напрямую передавая точность шпинделя в превосходное качество обработанной поверхности. Включение строгих процедур очистки и контроля в ежедневные проверочные списки смены защищает инвестиции в высокотехнологичное оборудование и гарантирует стабильное качество продукции во всех производственных циклах, устраняя неожиданные геометрические погрешности ещё до этапа окончательного контроля. Регулярное техническое обслуживание каждого комплекта тисков в цеху предотвращает преждевременный износ и сохраняет оптимальное параллелизм в течение тысяч циклов работы под высоким давлением.
Превосходство в производстве и глобальные решения для поставок
Достижение высочайшего уровня точности шлифования требует сотрудничества с опытными производителями, которые понимают сложную металлургию и жёсткие допуски современных систем крепления заготовок. Лидеры отрасли подчёркивают, что превосходные шлифовальные характеристики начинаются задолго до того, как шлифовальный круг касается металла — они берут своё начало в передовом выборе металлургических материалов и точных шлифовальных процессах. Когда цеха точной механической обработки сотрудничают с проверенными мировыми поставщиками, такими как BLUESTAR, они получают доступ к исключительно надёжному оборудованию, спроектированному с неукоснительным соблюдением международных стандартов плоскостности и параллельности. BLUESTAR сочетает десятилетний инженерный опыт в области машиностроения с передовыми производственными возможностями, обеспечивая надёжные инструменты для крепления заготовок — включая все модели современных тисков — а также всестороннюю техническую поддержку, которая позволяет международным предприятиям достигать абсолютной размерной точности. Выбор надёжных тисков, подкреплённых поддержкой производства мирового класса, гарантирует, что предприятия точного машиностроения сохраняют решающее конкурентное преимущество на сегодняшнем требовательном глобальном рынке и постоянно поставляют безупречные компоненты своим международным заказчикам. Постоянное взаимодействие с ведущими производителями оборудования позволяет современным цехам последовательно повышать эффективность своих тисков и оперативно адаптироваться к меняющимся промышленным требованиям.
Содержание
- Обеспечение абсолютной точности при плоскошлифовальных операциях
- Техническая анатомия ровности рабочей поверхности и стабильности зажима
- Реальные кейсы и данные по допускам
- Рекомендуемые методы поддержания плоскостности зажимных приспособлений
- Превосходство в производстве и глобальные решения для поставок
