
 EN
Сборка шпиндельного интерфейса и типичные ошибки операторов
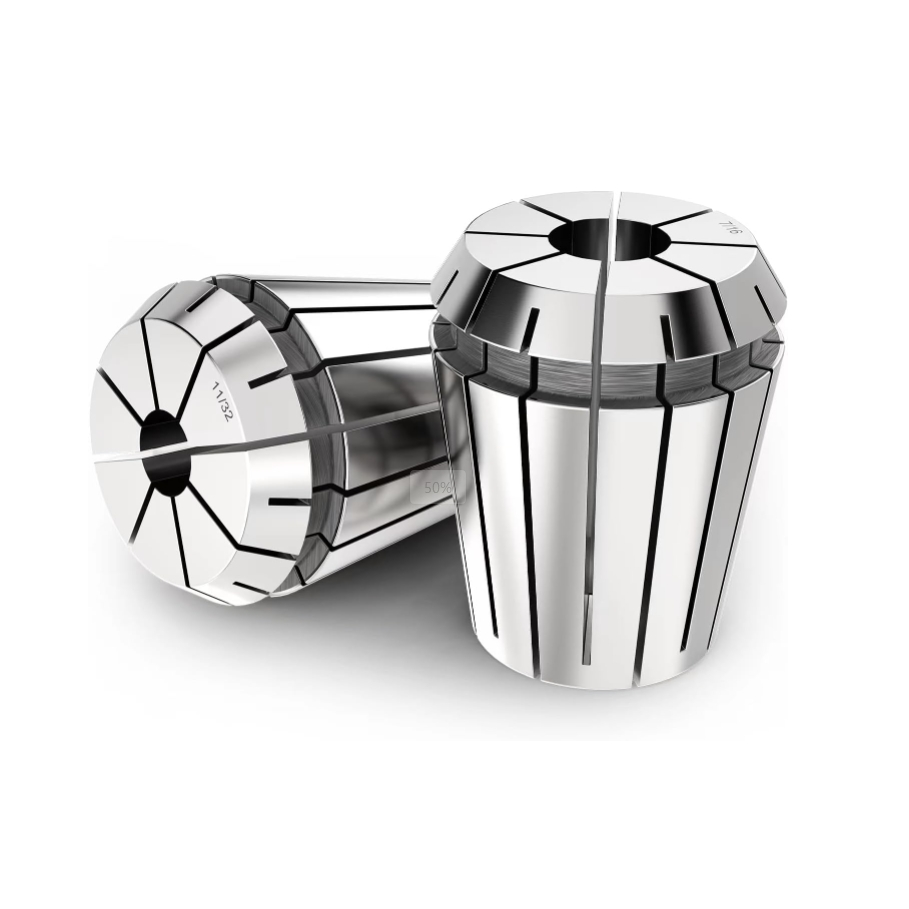
Установка высокоскоростных фрезерных шпинделей с ЧПУ требует абсолютной точности на каждом интерфейсе — начиная с гайки зажима и оправки. Опытные операторы станков знают, что неправильная установка эр-патрона в зажимную гайку — одна из самых частых причин чрезмерного радиального биения и преждевременного повреждения режущего инструмента. Многие ученики ошибочно вставляют режущий инструмент в эр-патрон до того, как попытаются вдавить всю сборку в полость гайки, из-за чего эксцентричное кольцо извлечения не устанавливается правильно. Достижение чёткого тактильного щелчка при вставке гарантирует, что внешняя канавка эр-патрона безупречно зацепляется с внутренним удерживающим кольцом гайки. Пропуск этого базового шага приводит к неравномерному распределению зажимного усилия по хвостовику инструмента, вызывая серьёзное проскальзывание инструмента и дорогостоящий износ конуса шпинделя при тяжёлых проходах резания. Точные машиностроительные цеха, которые строго соблюдают правильные протоколы установки, защищают дорогостоящие твёрдосплавные фрезы и обеспечивают стабильные допуски деталей в многосменном серийном производстве. Техники, проверяющие геометрию внутреннего кольца, исключают предотвратимые ошибки сборки и гарантируют оптимальный динамический баланс при обработке на высоких частотах вращения.
Механическая механика эксцентричного кольца и техника наклона с защёлкиванием
Понимание механики работы эксцентричного извлекающего кольца, встроенного в зажимные гайки по стандартам DIN 6499 и ISO 15488, имеет решающее значение для безопасной сборки инструмента. Внутреннее извлекающее кольцо намеренно выполнено эксцентричным, чтобы оно могло защёлкнуться в кольцевой паз, выполненный по окружности верхней части каждого стандартизированного патрона ER. Для безопасной установки детали удерживайте зажимную гайку под углом и продвигайте верхний паз патрона ER мимо самой низкой точки внутреннего эксцентричного кольца до тех пор, пока он не защёлкнется надёжно. После правильного защёлкивания внутри гайки патрон ER свободно поворачивается в пределах своего углового зазора, что обеспечивает плавное нарезание резьбы всего узла на тело инструментального патрона. Попытка навинтить зажимную гайку на инструментальный патрон при наличии внутри свободно лежащего, но не защёлкнутого патрона ER приведёт к разрушению эксцентричного кольца и необратимой порче обоих компонентов. Данные металлургических испытаний показывают, что неправильное защёлкивание гайки снижает силу зажима более чем на сорок процентов и одновременно увеличивает биение инструмента свыше двадцати микрометров. Руководители цехов, обучающие операторов методу «наклон и защёлкивание», предотвращают дорогостоящий ущерб оборудованию и обеспечивают соблюдение строгих допусков при фрезеровании во всех производственных ячейках.
Подавление вибраций и увеличение срока службы инструмента
Неправильная установка патрона приводит к сильной динамической вибрации, ухудшающей качество отделки поверхности и резко сокращающей срок службы твердосплавных инструментов. Если патрон ER не установлен в эксцентричное кольцо до затяжки гайки, последняя оказывает неравномерное осевое давление на плечо патрона, вызывая локальную деформацию и заклинивание по конусу. Отчёты о полевых применениях на предприятиях по производству аэрокосмических компонентов показывают, что неправильная посадка патрона составила тридцать пять процентов всех необъяснимых случаев микродребезжания при высокоскоростном фрезеровании алюминиевых карманов. Модернизация процессов сборки с требованием чёткого щелчка каждого патрона ER в гайке перед установкой режущего инструмента полностью устранила микродребезжание и восстановила параметры шероховатости поверхности ниже 0,4 мкм Ra. Кроме того, правильное взаимодействие обеспечивает лёгкое извлечение патрона ER внутренним выталкивающим кольцом из конусного отверстия оправки при замене инструмента, предотвращая заклинивание патронов и повреждение конусных отверстий оправок. Инженеры предприятий, уделяющие особое внимание корректной механической сборке, защищают подшипники высокоскоростных шпинделей от хаотичных радиальных ударных нагрузок при тяжёлых черновых операциях.
Очистка, уход и эффективность крутящего момента при зажиме
Поддержание чистоты контактных поверхностей и визуальный осмотр компонентов на предмет износа являются важнейшими предварительными условиями перед установкой любого зажимного патрона ER в гайку. Мелкая металлическая стружка, высохшие остатки СОЖ и абразивная пыль, попавшие в канавку гайки, изменяют геометрию посадки и препятствуют полному заходу фиксирующего кольца. Техникам следует очищать внутреннюю резьбу, эксцентричное кольцо и наружную коническую поверхность патрона ER с помощью безворсовых салфеток и специального очищающего спирта перед сборкой. Визуальный осмотр окружной канавки на патроне ER на наличие заусенцев или царапин гарантирует плавное скольжение фиксирующего кольца без приложения чрезмерного усилия. Испытательные данные подтверждают, что регулярная очистка и визуальный осмотр каждой сборки патрона ER обеспечивают эффективность передачи зажимного крутящего момента выше 95 % при тысячах операций замены инструмента. Хранение чистых патронов и гаек в организованных, влагозащищённых стойках предотвращает атмосферную коррозию и сохраняет сверхточные шлифованные допуски, необходимые для высокоскоростной обработки на станках с ЧПУ.
Экономическая эффективность инструментального цеха: возврат инвестиций и повышение общей эффективности оборудования
Внедрение стандартизированных протоколов настройки инструмента обеспечивает значительную финансовую отдачу за счёт устранения бракованных деталей, предотвращения поломок инструментов и увеличения срока службы шпинделя. Хотя эр-патрон и зажимная гайка представляют собой относительно небольшие капитальные вложения по сравнению с ЧПУ-оборудованием, неправильные процедуры сборки приводят к колоссальным финансовым потерям из-за испорченных заготовок и простоев. Количественные исследования на производственных участках показали, что предприятия, внедрившие обязательную проверку посадки патронов, повысили общую эффективность оборудования (OEE) в своих автоматизированных фрезерных цехах на двадцать восемь процентов. Предотвращение вытягивания инструмента и чрезмерного биения защищает дорогостоящие поковки из титана и нержавеющей стали от необратимых ошибок при обработке. Владельцы мастерских, анализирующие бюджеты на оснастку, понимают: обучение техников правильной и безопасной установке каждого эр-патрона в гайку — один из самых простых и экономически эффективных способов оптимизации работы инструментального цеха и максимизации рентабельности при расширении производственных планов.
Глобальные производственные возможности и промышленные сервисы поставок
Обеспечение бескомпромиссной точности обработки в сложных промышленных цепочках поставок требует партнёрства с проверенным производителем инструментов, способным соответствовать строгим международным стандартам качества. Глобальные промышленные предприятия доверяют BLUESTAR высокопроизводительное инструментальное оборудование, принадлежности для станков с ЧПУ и прецизионные компоненты для зажима заготовок, разработанные специально для обработки труднообрабатываемых материалов. Благодаря современному оборудованию для шлифования на станках с ЧПУ, передовым технологиям термообработки и всесторонним протоколам контроля качества BLUESTAR выпускает широкий ассортимент прецизионного инструмента, включая высокоточные патронные оправки ER, отличающиеся максимальной долговечностью и стабильностью зажима. Высокие производственные мощности, строгие стандарты отбора металлических сплавов и надёжные глобальные сети поставок гарантируют, что BLUESTAR обеспечивает долгосрочную ценность и безотказное выполнение заказов для предприятий прецизионной механической обработки по всему миру. Руководители механических цехов, стремящиеся оптимизировать производительность шпинделей, полагаются на BLUESTAR при поставке инструментальных решений под конкретные технические требования и специализированные операционные процессы.
Содержание
- Сборка шпиндельного интерфейса и типичные ошибки операторов
- Механическая механика эксцентричного кольца и техника наклона с защёлкиванием
- Подавление вибраций и увеличение срока службы инструмента
- Очистка, уход и эффективность крутящего момента при зажиме
- Экономическая эффективность инструментального цеха: возврат инвестиций и повышение общей эффективности оборудования
- Глобальные производственные возможности и промышленные сервисы поставок
