
 EN
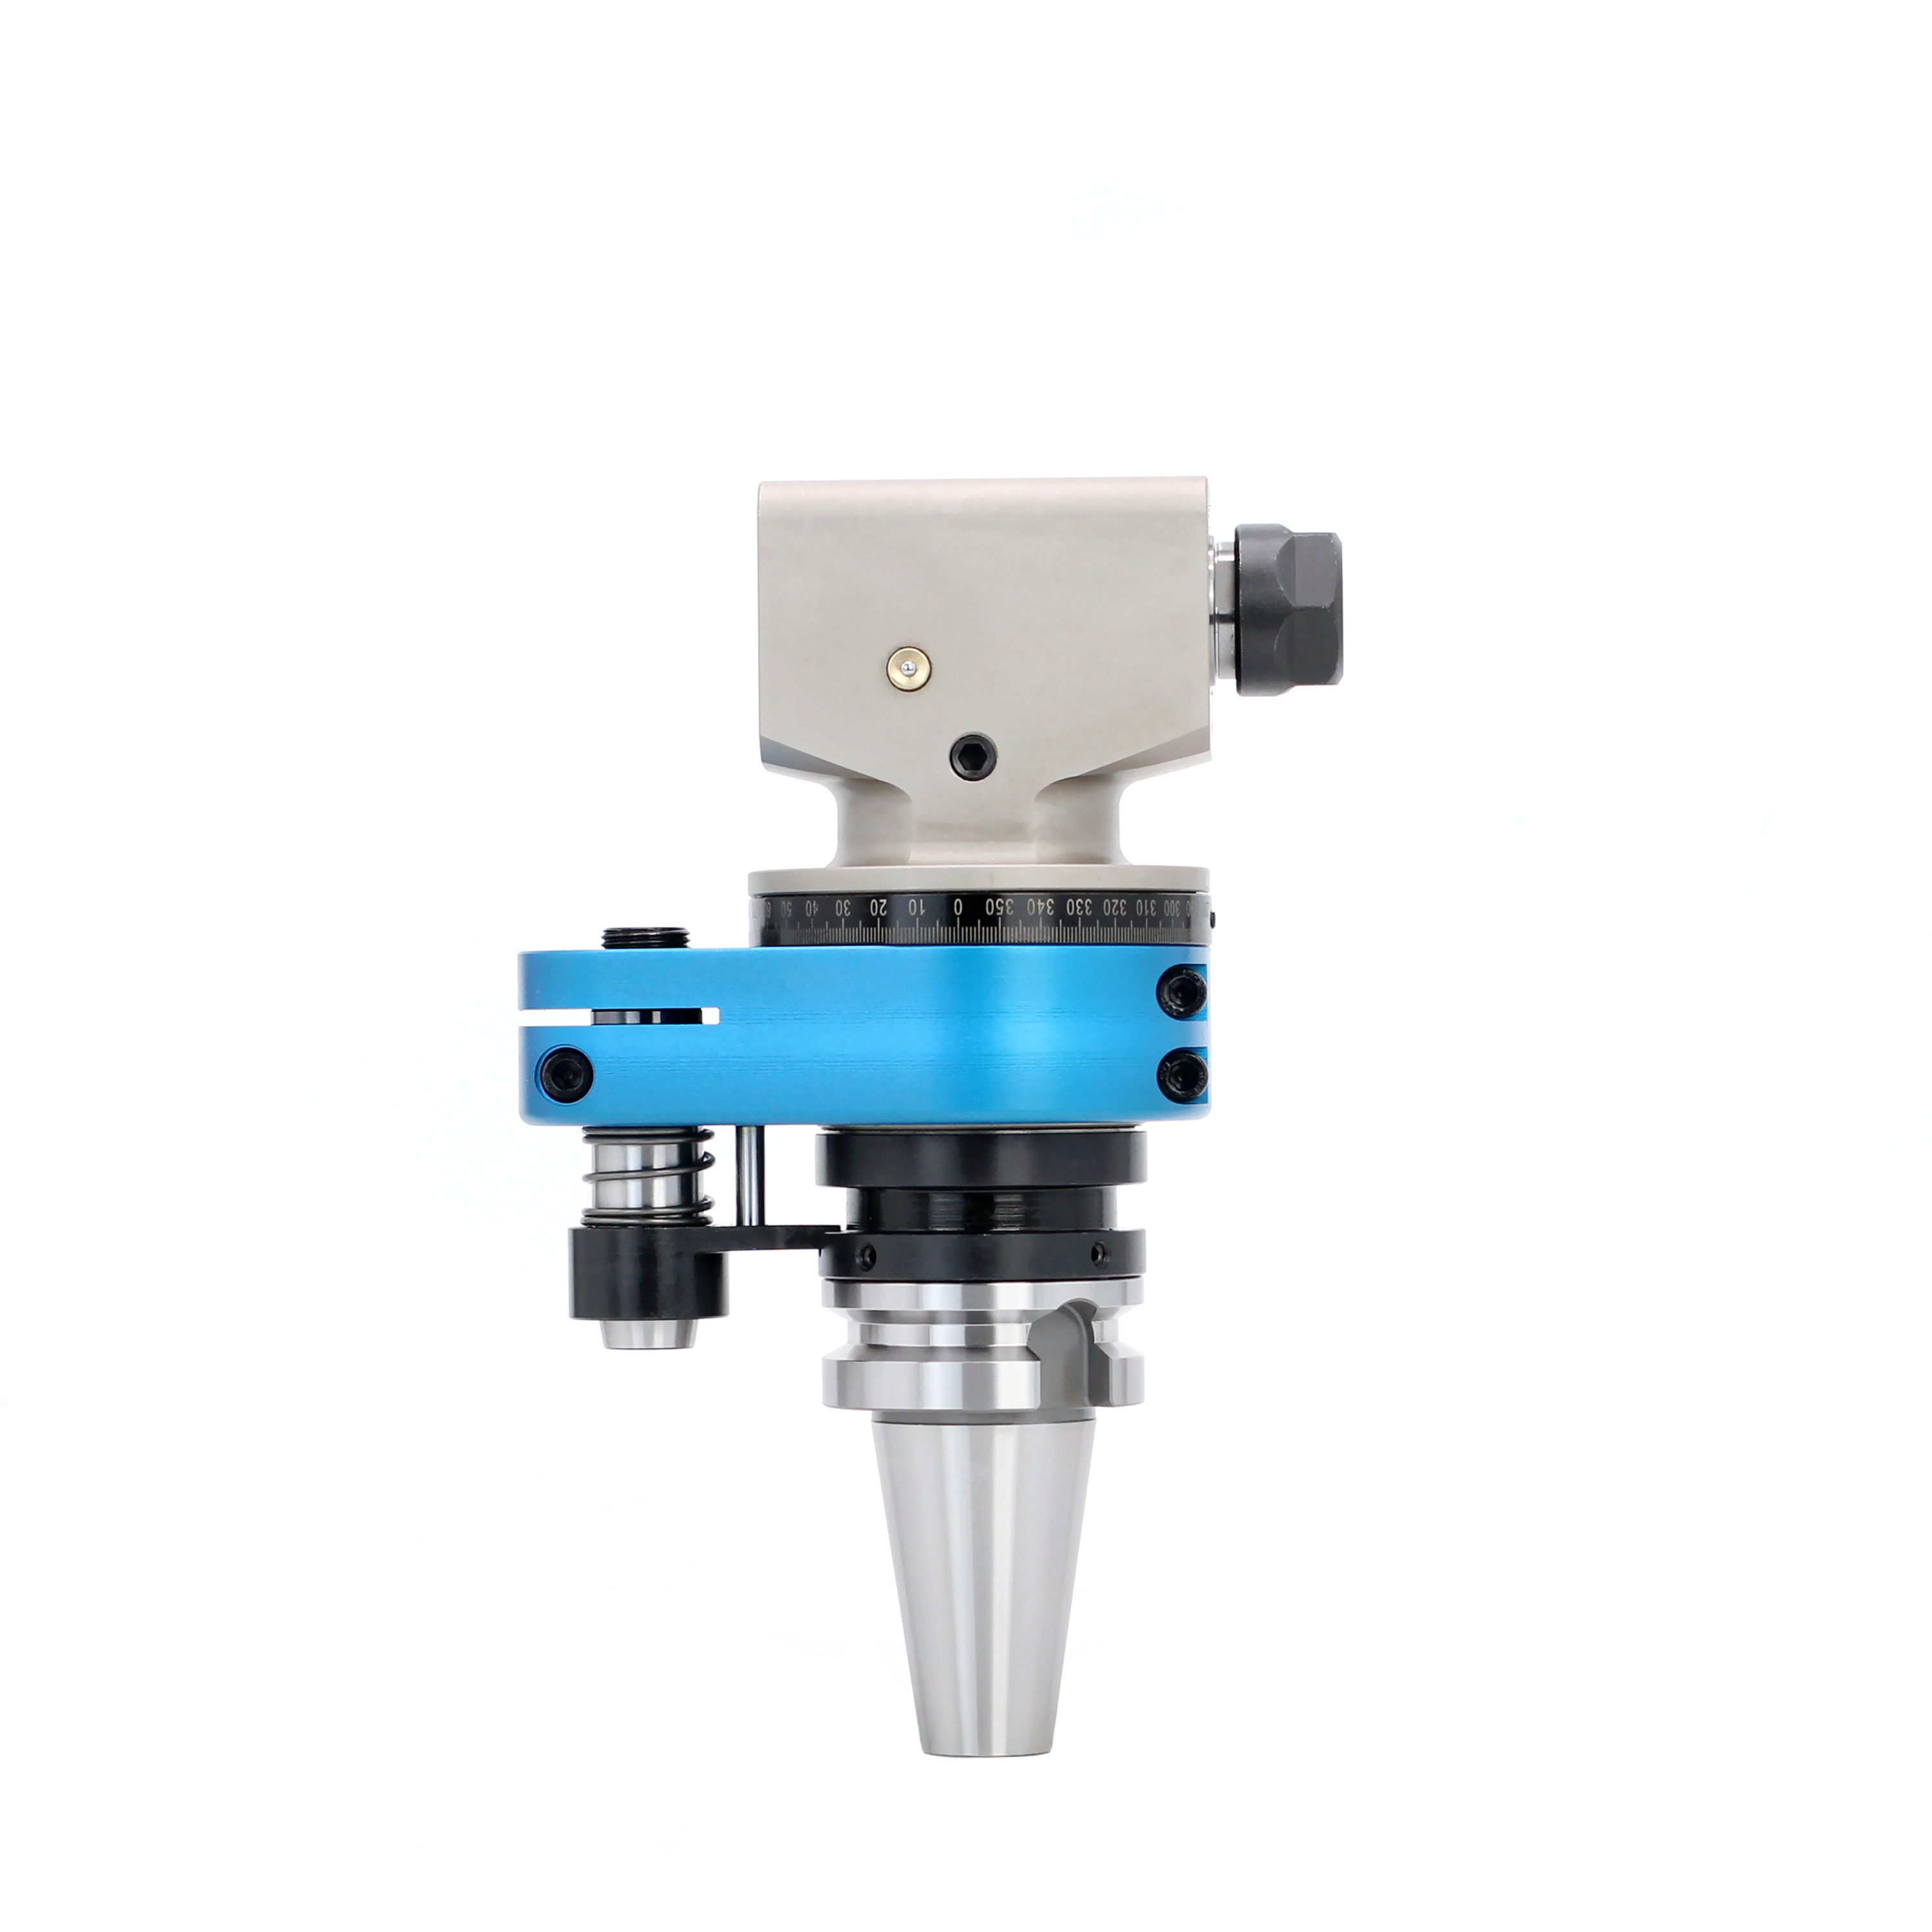
Требования к интерфейсу шпинделя и жёсткий зажим
При настройке высокоскоростных станков с ЧПУ инженеры быстро обнаруживают, что точность обработки в значительной степени зависит от интерфейса между шпинделем и режущим инструментом. Выбор подходящего инструментального патрона критически важен для обеспечения жёсткого выравнивания, снижения гармонических колебаний и предотвращения микросмещений при интенсивном снятии материала. В типовых фрезерных установках часто наблюдается незначительный дрейф положения или выпадение инструмента, если крутящий момент зажима недостаточен для динамических сил резания. Высокоточный инструментальный патрон обеспечивает необходимую конструкционную жёсткость для эффективной передачи мощности от шпинделя без ухудшения качества поверхности. Промышленные механические цеха, переходящие на автоматизированные производственные линии, должны оценивать стандарты конусности шпинделя, пределы зажимного усилия и классы балансировки при выборе оборудования для своих станков. Современные высокоскоростные станки с ЧПУ зависят от надёжного инструментального патрона для обеспечения точности биения менее одного микрометра и стабильной повторяемости в течение тысяч рабочих циклов. Операторы-технологи, которые при выборе интерфейса уделяют первоочередное внимание точности посадки конуса и величине зажимного усилия, последовательно достигают более длительного срока службы инструмента и превосходного качества поверхности при обработке сложных сплавов заготовок. Установка точных механических базовых точек на основном шпиндельном интерфейсе гарантирует, что запрограммированные траектории движения режущего инструмента точно соответствуют физическим заготовкам без необходимости трудоёмкой ручной корректировки на производственной площадке.
Стандарты балансировки и биения шпинделя высокой скорости
Шпиндели высокой скорости, вращающиеся со скоростью более двадцати тысяч оборотов в минуту, требуют точного баланса и строгих допусков биения для предотвращения следов вибрации и преждевременного выхода инструмента из строя. Выбор динамически сбалансированного инструментального патрона с классом балансировки G2.5, рассчитанного на работу на высоких скоростях, устраняет дисбаланс центробежных сил, вызывающий вибрацию шпинделя. Высокоточные решения — такие как гидравлические зажимные устройства, системы термоусадки и патроны с ER-патронами — обладают конкретными преимуществами в зависимости от типа обработки. Патрон термоусадочного типа обеспечивает максимальный зажимный момент и сверхнизкое биение при тяжёлых черновых проходах, тогда как гидравлическая зажимная система обеспечивает исключительное подавление вибраций при тонких финишных операциях. Эмпирические данные, полученные при производстве аэрокосмических компонентов, показывают, что переход на прецизионно сбалансированный инструментальный патрон позволил снизить вибрацию инструмента на тридцать пять процентов и увеличить срок службы твердосплавных фрез более чем на пятьдесят процентов. Поддержание минимального радиального биения инструментального патрона напрямую влияет на равномерное распределение нагрузки на каждый зуб фрезы при высокоскоростной трохоидальной фрезеровке. Высокоточные среды механической обработки полагаются на такие строгие структурные допуски, чтобы гарантировать, что готовые детали без затруднений соответствуют жёстким требованиям ультразвукового и размерного контроля качества.
Стандарты конусности шпинделя и технология двойного контакта
Совмещение конфигураций конусных посадочных мест с оборудованием цеха имеет решающее значение для обеспечения правильной площади контакта и зацепления тягового штифта на различных станках с ЧПУ для фрезерования. Популярные стандарты конусов, такие как CAT40, BT40, HSK и системы двойного контакта, требуют специфических процедур обращения для сохранения геометрии конуса и силы зажима. Держатель инструмента HSK использует одновременный контакт по торцу и по конусу, обеспечивая исключительную радиальную жёсткость и передачу крутящего момента при сверхвысоких частотах вращения шпинделя. В отличие от этого, блоки с крутым конусом, например CAT40 или BT40, обеспечивают надёжную производительность для универсальных вертикальных и горизонтальных обрабатывающих центров. Операции тяжёлого точения с использованием систем двойного контакта демонстрируют значительное повышение жёсткости на изгиб по сравнению с традиционными конструкциями с крутым конусом. Кроме того, выбор правильно заточенного держателя инструмента предотвращает фреттинговую коррозию внутри конусного посадочного места шпинделя, защищая дорогостоящие узлы шпинделей от затратных ремонтов и простоев. Руководители производств, подбирающие механизмы зажима под конкретные задачи обработки, максимизируют общую производительность шпинделя и срок службы инструментальной системы как при мелкосерийном прототипировании, так и при полном серийном производстве.
Термическая стабильность и целостность отверстия для зажима
Термическая стабильность при продолжительных интенсивных операциях резания играет ключевую роль в поддержании постоянных смещений инструмента и геометрических размеров обрабатываемой детали. Трение на режущей кромке создаёт тепло, которое передаётся через хвостовик фрезы в тело оправки, вызывая незначительное тепловое расширение. Высококачественная оправка, изготовленная из легированной стали с термообработкой, сохраняет геометрическую стабильность даже при сильных тепловых нагрузках и непрерывной подаче СОЖ. Современные покрытия поверхности и защитные антикоррозионные обработки предотвращают накопление остатков СОЖ и абразивных частиц внутри зажимного отверстия. Испытания показывают, что термостабильная оправка сохраняет силу зажима на уровне девяносто восемь процентов от номинального значения в течение многосменного производственного цикла. Предотвращение проскальзывания инструмента внутри зажимного отверстия исключает катастрофический обрыв фрезы и дорогостоящий брак деталей в сегментах высокоточной обработки. Инженеры предприятия, которые регулярно поддерживают чистоту конических поверхностей и проверяют состояние затяжных штифтов, обеспечивают бесперебойную работу каждой оправки в пределах номинальных проектных параметров на неограниченный срок при любом графике смен.
Коммерческая отдача на инвестиции и повышение общей эффективности оборудования
Инвестиции в высокопроизводительные аксессуары для зажима инструментов обеспечивают значительные экономические выгоды за счёт максимального использования шпинделя станка с ЧПУ и снижения совокупных затрат на инструменты. Хотя первоначальная стоимость высокоточного инструментального патрона выше, чем у стандартных аналогов, окупаемость инвестиций становится очевидной уже через несколько недель эксплуатации. Снижение износа инструмента, минимизация переделки деталей и сокращение времени замены инструмента в совокупности обеспечивают быструю окупаемость для предприятий с высоким объёмом обработки. Надёжный инструментальный патрон защищает дорогостоящие твёрдосплавные фрезы и сменные фрезерные пластины от преждевременного скола, вызванного биением. Количественные исследования, проведённые непосредственно на производственных участках, показывают, что предприятия, внедрившие стандартизированную систему инструментов, достигают на двадцать пять процентов более высокой общей эффективности оборудования в своих отделах фрезерования с ЧПУ. Сокращение простоев станков, связанных с повторной настройкой инструмента, напрямую повышает выпуск продукции и укрепляет операционную рентабельность для конкурентоспособных инженерных компаний. Руководители предприятий, оценивающие капитальные вложения в оборудование, осознают, что выбор долговечного инструментального патрона является ключевым условием поддержания целей бережливого производства при расширении производственных линий.
Глобальные производственные возможности и сервисы поставок
Выбор идеальной системы крепления инструмента требует сотрудничества с проверенным производителем, способным обеспечить поддержку в области прецизионной инженерии и надёжную международную доставку. Глобальные промышленные предприятия доверяют BLUESTAR высокопроизводительные аксессуары для станков и прецизионное оборудование для зажима заготовок, разработанное в соответствии со строгими требованиями современного производства. Благодаря современному оборудованию для CNC-шлифования, передовым технологиям термообработки и строгим протоколам контроля качества BLUESTAR поставляет прецизионное модульное оборудование и высокоточные варианты оправок для инструментов, предназначенные для бесшовной интеграции с ведущими станочными платформами. Широкие производственные мощности, строгий отбор материалов и эффективная экспортная логистика гарантируют, что BLUESTAR обеспечивает стабильную долгосрочную ценность для предприятий точного машиностроения по всему миру. Руководители механических цехов, стремящиеся оптимизировать производительность шпинделя, полагаются на BLUESTAR при поставке индивидуально сконфигурированных решений для оправок, адаптированных под сложные технические требования и специализированные операционные процессы.
Содержание
- Требования к интерфейсу шпинделя и жёсткий зажим
- Стандарты балансировки и биения шпинделя высокой скорости
- Стандарты конусности шпинделя и технология двойного контакта
- Термическая стабильность и целостность отверстия для зажима
- Коммерческая отдача на инвестиции и повышение общей эффективности оборудования
- Глобальные производственные возможности и сервисы поставок
