
 EN
Обеспечение стабильного контактного давления при ежедневных проверках на производственной площадке
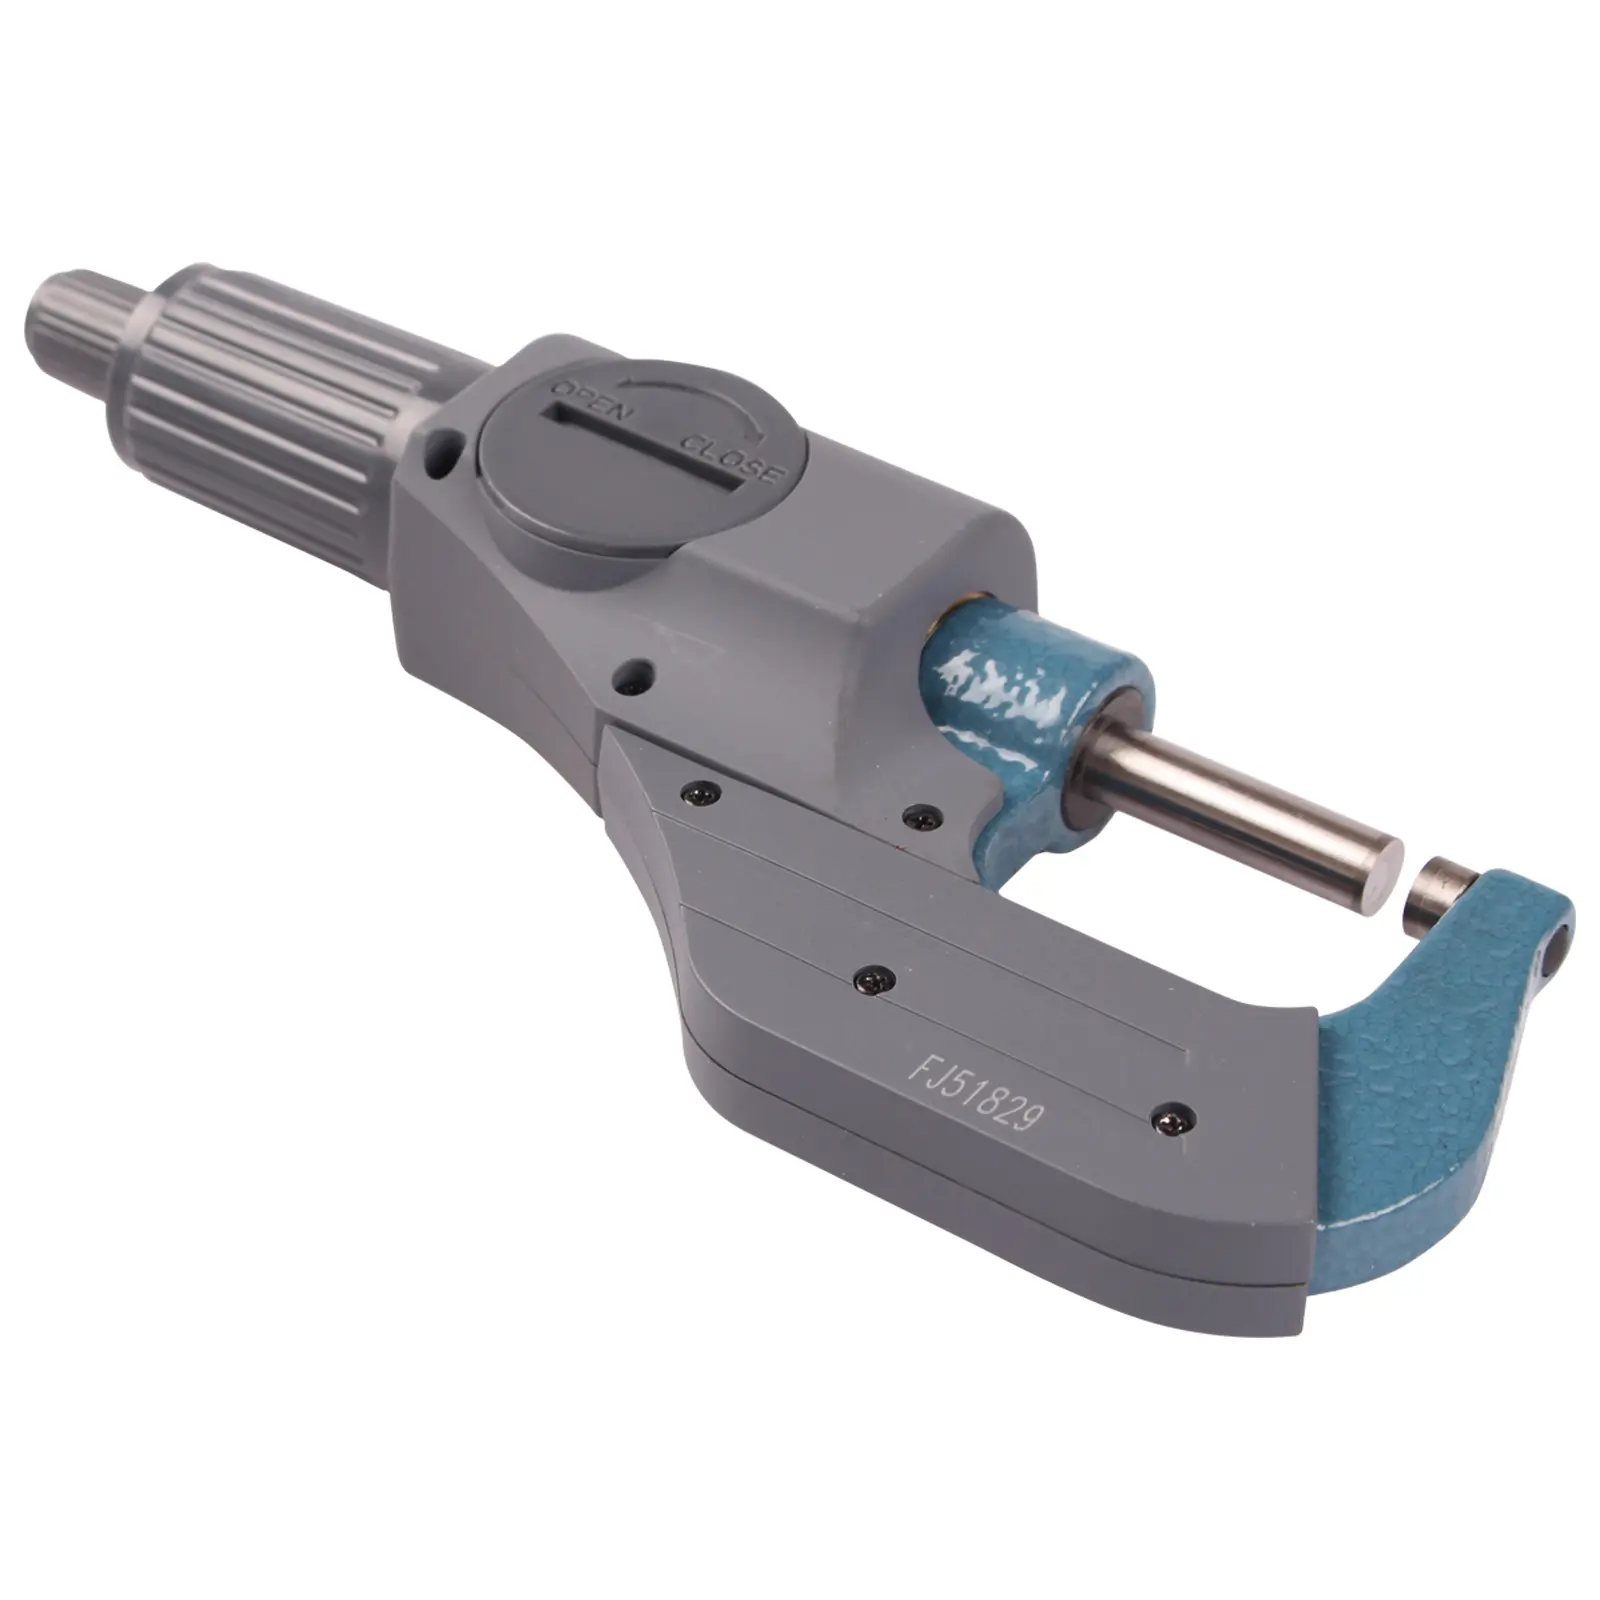
Зайдите в любое загруженное производство станков с ЧПУ и прислушайтесь к станции контроля качества. Вы услышите чёткий, ритмичный щелкающий звук — опытные токари проверяют допуски на только что обработанных валах. Этот звук — сердце воспроизводимой метрологии: он означает правильное применение наружного микрометра при критически важных измерениях размеров. Многие начинающие операторы совершают дорогостоящую ошибку: берут основной барабан и поворачивают его до тех пор, пока шпиндель не начнёт ощущаться плотно прижатым к металлической детали. То, что кажется «плотным» мастеру-инструментальщику после утреннего кофе, принципиально отличается от усилия, которое прикладывает ученик в конце длительной смены. При измерении допусков в несколько микрон человеческая мышечная память просто недостаточно надёжна, чтобы гарантировать точность в течение нескольких смен. Небольшая насечённая ручка на самом конце инструмента — так называемый ограничитель с трещоткой — специально предназначена для исключения влияния человеческих эмоций и физической усталости на процесс измерения. Поворачивая только эту маленькую заднюю ручку, внутренний механизм автоматически проскальзывает сразу после достижения точно заданного контактного усилия. Освоение правильного использования ограничителя с трещоткой — самый быстрый способ для любого механического цеха устранить измерительные расхождения, вызванные оператором, и заложить основу надёжного контроля качества.
Механическая инженерия, лежащая в основе управления крутящим моментом и деформацией шпинделя
Понимание того, почему наружный микрометр так чувствителен к давлению руки, требует краткого взгляда на механическую физику и упругость материалов. Внутри барабана прибора расположена точно обработанная ходовая резьба, обычно с шагом 0,5 мм на один оборот. Поскольку эта резьба действует как мощный механический клин, даже незначительное дополнительное вращающее усилие на основном барабане преобразуется в огромную осевую силу на карбидных измерительных поверхностях. Согласно принципам упругой деформации, стальные и алюминиевые заготовки фактически сжимаются под чрезмерной нагрузкой на шпиндель, тогда как С-образная рама микрометра сама изгибается наружу на несколько микрометров. Когда оператор правильно использует ограничитель вращения с трещоткой, откалиброванная внутренняя пружина и зубчатая система с наклонными зубьями прекращают вращение сразу же, как только осевая сила достигает значения от пяти до десяти ньютонов. Этот точный порог измерительного усилия гарантирует, что карбидная пятка обеспечивает надёжный контакт с вершинами микрорельефа поверхности заготовки, не разрушая при этом её микроскопический профиль. Кроме того, правильное удержание инструмента при вращении задней трещотки предотвращает быстрый перенос тепла тела в металлическую раму, сохраняя термическое расширение на минимальном уровне и тем самым исключая искажение размерных показаний при длительных циклах контроля.
Международная лаборатория стандартов метрологии и калибровки
Авторитетные метрологические институты по всему миру на протяжении десятилетий изучали точное влияние силы подачи шпинделя на результаты измерений линейных размеров. Если вы ознакомитесь с техническими руководствами, приведёнными в стандарте ISO 3611 или американском национальном стандарте ASME B89.1.13, то обнаружите строгие требования к максимально допустимой погрешности и к точной измерительной силе, необходимой при использовании наружных микрометров. Независимые калибровочные лаборатории регулярно проводят исследования повторяемости и воспроизводимости измерений (Gage R&R), чтобы продемонстрировать руководителям производственных участков, почему стандартизированное применение ограничителя усилия (рatchet stop) имеет столь важное значение непосредственно на производственной площадке. В задокументированном лабораторном испытании, в котором тридцать токарей измеряли аттестованный эталонный калибровочный блок диаметром двадцать пять миллиметров, операторы, вращающие основной барабан вручную, получили показания, различающиеся в пределах группы до девяти микрометров. Когда той же группе из тридцати токарей было предписано строго использовать ограничитель усилия (ratchet stop) с тремя чёткими щелчками при каждом измерении, общее разброс показаний всех операторов сократился до менее чем одна целая пять десятых микрометра. Эксперты в области метрологии единогласно считают, что три щелчка при постоянной угловой скорости вращения позволяют шпинделю стабилизироваться, преодолевая любую микроскопическую масляную плёнку на поверхности детали, обеспечивая тем самым надёжную и воспроизводимую точку контакта, соответствующую строгим международным требованиям аудита качества.
Практические применения в производстве и преимущества сокращения отходов
Переход от случайных привычек измерения к дисциплинированному использованию стопорного механизма храповика напрямую влияет на финансовые результаты современных предприятий точного машиностроения. Рассмотрим реальный пример от поставщика автомобильных трансмиссий, выпускающего упрочнённые планетарные штифты из легированной стали с допуском на общий диаметр всего в восемь микрометров. В течение нескольких месяцев операторы станков с ЧПУ ночной смены и инспекторы отдела контроля качества утренней смены спорили из-за партий, отклонённых как бракованные, — казалось, что детали «увеличиваются» или «уменьшаются» за ночь. Внешний консультант по метрологии провёл аудит цеха и выяснил: операторы при измерении внешним микрометром насильно поворачивали барабан, пока детали всё ещё оставались зажатыми в патроне, из-за чего показания занижались на четыре микрометра относительно реального размера. Как только руководитель завода ввёл обязательный протокол, требующий от каждого техника использовать задний храповой механизм ровно три щелчка при измерении чистой детали при комнатной температуре, ложные отбраковки исчезли мгновенно. Через девяносто дней после стандартизации процедуры обращения со всеми внешними микрометрами по всему цеху объём переделочных работ снизился на двадцать два процента, а потери от брака легированного материала составили более сорока тысяч долларов США. Эта практическая трансформация на производственной площадке доказывает: небольшие корректировки процедур контроля измерительного усилия обеспечивают значительную коммерческую отдачу.
Практические привычки технического обслуживания для обеспечения надёжности механизма храповика
Даже самое точное измерительное оборудование требует регулярного ухода, чтобы механизм ограничения крутящего момента внутри продолжал проскальзывать при точно заданном на заводе давлении. В течение месяцев интенсивной промышленной эксплуатации туман охлаждающей жидкости, шлифовальная пыль и металлическая стружка могут проникать под заднюю крышку наружного микрометра. Когда загрязнения накапливаются внутри зубьев пружинного механизма, трещотка начинает ощущаться липкой или нестабильной, что побуждает операторов отказываться от правильного использования остановки трещотки — ведь ручка кажется шероховатой. Руководителям отделов контроля качества следует ввести ежемесячную процедуру технического обслуживания: техники должны протирать внешнюю поверхность барабана и измерительные поверхности пятки безворсовой оптической салфеткой, слегка смоченной чистым изопропиловым спиртом. Никогда не заливайте сборку трещотки тяжёлым машинным маслом или смазкой: густые смазочные материалы изменяют коэффициент трения внутренних зубьев и искусственно повышают силу зажима, прикладываемую к измеряемой детали. Вместо этого еженедельно проверяйте ваш прибор с помощью аттестованной оптической плоскопараллельной пластины и эталонного калибровочного блока при комнатной температуре двадцать градусов Цельсия. Если три лёгких щелчка трещотки не обеспечивают точного нулевого отсчёта по нониусной шкале, механизм необходимо отремонтировать и повторно откалибровать до возврата прибора в активную производственную проверку.
Закупка промышленных измерительных инструментов у надежного глобального партнера
Создание лаборатории мирового класса по обеспечению качества начинается с оснащения инженеров и токарей прочными измерительными приборами высокой точности, которые сохраняют калибровку даже в жёстких условиях цеха. Более двадцати пяти лет компания BLUESTAR направляет свой инженерный потенциал на производство и поставку промышленных средств измерений высшего класса, комплектующих для станков и оборудования для обработки металлов глобальным производителям. Работая в строгом соответствии с системой контроля качества на всех этапах — от проектирования до производства и упаковки, BLUESTAR выпускает серию наружных микрометров с чрезвычайно плавными храповыми механизмами и измерительными поверхностями из высококачественного карбида, рассчитанными на миллионы циклов измерений. Экспортируя более тысячи специализированных промышленных изделий в более чем сто стран, BLUESTAR предлагает бесперебойное комплексное решение по цепочке поставок, помогающее заводам повысить точность контроля и одновременно оптимизировать закупочные расходы. Независимо от того, требуются ли вашей лаборатории качества измерительные приборы с нестандартными диапазонами или всесторонняя техническая поддержка для цехового инструмента, партнёрство с BLUESTAR гарантирует вашей команде надёжные приборы, необходимые для превращения точных измерений в устойчивое производственное совершенство.
Содержание
- Обеспечение стабильного контактного давления при ежедневных проверках на производственной площадке
- Механическая инженерия, лежащая в основе управления крутящим моментом и деформацией шпинделя
- Международная лаборатория стандартов метрологии и калибровки
- Практические применения в производстве и преимущества сокращения отходов
- Практические привычки технического обслуживания для обеспечения надёжности механизма храповика
- Закупка промышленных измерительных инструментов у надежного глобального партнера
