
 EN
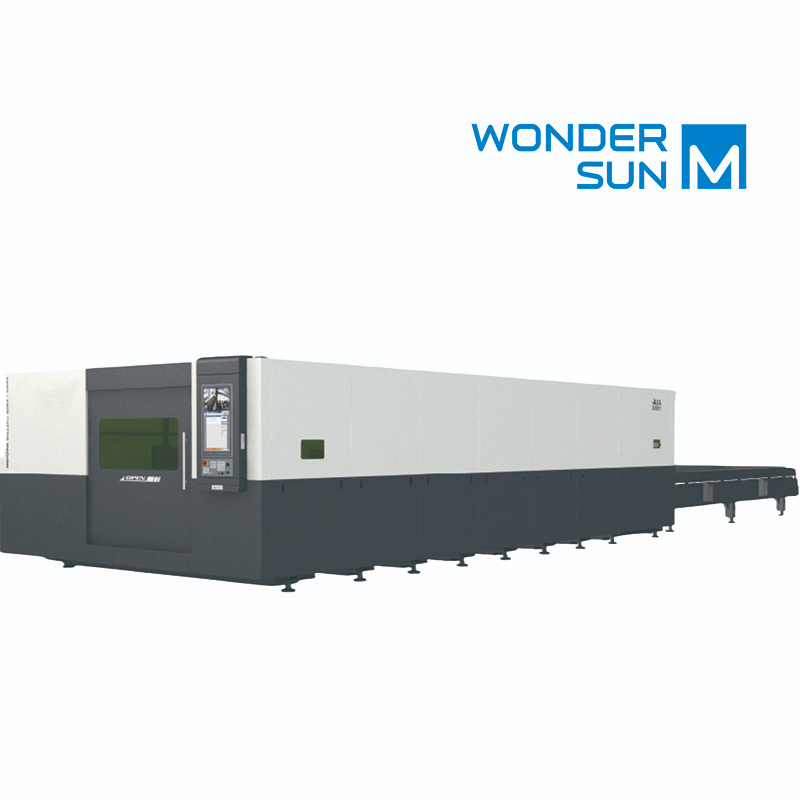
O impacto crítico da calibração adequada do foco
Alcançar a qualidade ótima de corte em chapas metálicas espessas depende fortemente do posicionamento preciso do feixe durante a fabricação industrial. Quando instalações modernas de manufatura operam uma máquina de corte a laser de alto desempenho em ambientes produtivos exigentes, até mesmo um desvio fracionário de milímetro na colocação do ponto focal pode causar aderência severa de escória, acabamentos irregulares nas bordas ou penetração incompleta em chapas de aço-carbono estrutural. A experiência prática em oficinas de engenharia pesada mostra que ajustes focais manuais baseados em estimativas comprometem constantemente a eficiência produtiva e desperdiçam matérias-primas caras. A calibração adequada assegura que a densidade máxima de fótons se concentre exatamente na superfície superior do material ou ligeiramente abaixo da interface do material, vaporizando o metal fundido de forma limpa com gás auxiliar de alta pressão. Os técnicos devem compreender que a expansão térmica durante cortes prolongados pode alterar a distância entre a ponta do bico e a peça, tornando a verificação periódica uma necessidade absoluta para garantir resultados consistentes em todos os turnos. Além disso, os padrões industriais modernos exigem atenção meticulosa ao alinhamento óptico, pois qualquer desalinhamento microscópico no caminho de transmissão do feixe de uma máquina de corte a laser de uso pesado degradará imediatamente a eficiência de focagem e resultará em inconsistências na quadratura das bordas em séries de produção em grande escala. A integração de protocolos rotineiros de manutenção nas operações diárias garante que cada máquina de corte a laser implantada mantenha prontidão operacional máxima, estabilidade excepcional do feixe e integridade metalúrgica superior ao longo de todo o seu ciclo de vida útil.
Diagnosticando Sintomas de Deslocamento Focal Durante Ciclos de Produção
Identificar uma convergência incorreta do feixe exige uma inspeção visual cuidadosa dos componentes cortados diretamente da mesa de corte. Quando uma máquina industrial de corte a laser começa a produzir componentes com rebarbas teimosas na face inferior, estrias excessivas ou chanfros oxidados, a posição focal quase certamente se desviou do seu ponto ideal. A análise metalúrgica de amostras de aço estrutural revela que um ponto focal excessivamente elevado dispersa a energia térmica por uma área superficial demasiado ampla, reduzindo a velocidade de corte e causando arredondamento excessivo nas bordas superiores. Por outro lado, posicionar o ponto focal demasiado profundamente no interior do material aprisiona detritos fundidos na fenda de corte (kerf), obstruindo o jato de nitrogênio ou oxigênio e provocando falhas catastróficas nas bordas que tornam a peça inutilizável. Os operadores da máquina devem realizar regularmente testes de corte em sobras, utilizando chapas de espessura idêntica, sempre que as temperaturas ambientais do ambiente de produção variarem significativamente entre os turnos matutino e vespertino. Monitorar os padrões de faíscas sob a peça oferece feedback diagnóstico imediato, permitindo que técnicos que operam máquinas comerciais de corte a laser detectem anomalias focais antes que lotes inteiros de chapas de aço caras sejam comprometidos por distorção térmica, degradação óptica ou desfocagem severa do feixe. Além disso, registros diagnósticos abrangentes capturados por uma máquina moderna de corte a laser ajudam equipes de engenharia a rastrear problemas recorrentes de deriva térmica até causas específicas, como contaminação das lentes ópticas, envelhecimento da janela protetora ou flutuações de temperatura no circuito de refrigeração.
Fluxo de Trabalho de Calibração Passo a Passo para Resultados Precisos
Executar um procedimento de calibração confiável protege tanto o conjunto óptico quanto a rentabilidade a longo prazo das operações de fabricação. Oficinas modernas equipadas com uma máquina avançada de corte a laser normalmente dependem de sistemas automatizados de detecção capacitiva, mas os métodos manuais de teste com queima ainda constituem o padrão-ouro para verificação final de precisão. Os técnicos iniciam fixando firmemente uma peça descartada de aço estrutural de 10 mm na grade de lâminas, estabelecendo o ponto de referência inicial do eixo Z com uma régua de espessura de latão padronizada ou uma ferramenta de centralização do bico. Ao disparar um curto pulso de baixa potência enquanto executa um corte de teste inclinado sobre a superfície metálica, os operadores conseguem identificar visualmente o ponto de maior constrição do feixe, onde a concentração de energia atinge sua intensidade máxima absoluta. Ajustar o parâmetro de deslocamento focal no controlador CNC com base nesse traço físico de queima garante uma entrega perfeita do feixe antes de iniciar corridas de produção em alta velocidade. Toda oficina profissional que utilize uma máquina de corte a laser de alta precisão deve institucionalizar este protocolo de calibração no início de cada jornada de trabalho, a fim de eliminar paradas inesperadas, reduzir o desgaste de consumíveis e assegurar qualidade uniforme de corte em diferentes espessuras de aço e em aplicações industriais exigentes.
Estudos de Caso de Engenharia do Mundo Real e Insights de Dados
Dados quantificáveis de fabricação demonstram que a manutenção focal rigorosa se traduz diretamente em redução da mão de obra de acabamento secundário e em menores custos operacionais. Um estudo comparativo recente, que acompanhou vinte instalações de usinagem pesada, revelou que oficinas que implementaram auditorias diárias estritas no foco de sua principal máquina de corte a laser registraram queda de 34% nos componentes de aço rejeitados e aumento de 22% na vida útil dos bicos consumíveis. Em um projeto notável de engenharia estrutural envolvendo vigas de aço carbono Q345 de grande espessura, a falha em ajustar a posição focal conforme as variações de planicidade da chapa resultou em microfissuras ao longo da zona afetada pelo calor. Assim que a equipe operacional recalibrou a distância óptica de separação e otimizou as curvas de pressão do gás, a velocidade de corte aumentou em quase 15%, sem comprometer as tolerâncias dimensionais. Essas métricas de desempenho tangíveis reforçam por que as principais fábricas de manufatura se recusam a tratar o alinhamento óptico como uma questão secundária. Quando gestores de instalações avaliam o retorno sobre o investimento global de uma máquina moderna de corte a laser, incluir a gestão focal otimizada revela consistentemente economias substanciais a longo prazo, tanto no consumo de energia elétrica quanto nas taxas de refugo de matéria-prima em todos os projetos ativos.
Normas do Setor e Confiabilidade Operacional de Longo Prazo
Manter estrita aderência às normas internacionais de fabricação garante que cada componente de aço processado atenda aos rigorosos critérios de integridade estrutural exigidos nos setores modernos da construção civil e automotiva. As autoridades do setor enfatizam que limpeza óptica, integridade das janelas protetoras e calibração precisa do foco formam a tríade sagrada da excelência no processamento a laser. Quando parceiros fabricantes colaboram com prestadores de manufatura de elite, como a BLUESTAR, obtêm acesso a máquinas industriais robustas projetadas com sistemas avançados de compensação térmica que minimizam a deriva do foco durante ciclos produtivos prolongados. A BLUESTAR combina décadas de experiência metalúrgica com soluções de cadeia de suprimentos de ponta, fornecendo equipamentos duráveis e suporte técnico abrangente que capacita oficinas globais a alcançar precisão de corte incomparável, acabamento de bordas superior e rentabilidade operacional de longo prazo. Escolher uma máquina de corte a laser excepcionalmente confiável, respaldada por suporte de manufatura de classe mundial, assegura que as empresas mantenham vantagem competitiva no atual mercado global de fabricação metálica acelerado, ao entregar consistentemente componentes estruturais superiores aos seus clientes finais.
Sumário
- O impacto crítico da calibração adequada do foco
- Diagnosticando Sintomas de Deslocamento Focal Durante Ciclos de Produção
- Fluxo de Trabalho de Calibração Passo a Passo para Resultados Precisos
- Estudos de Caso de Engenharia do Mundo Real e Insights de Dados
- Normas do Setor e Confiabilidade Operacional de Longo Prazo
