
 EN
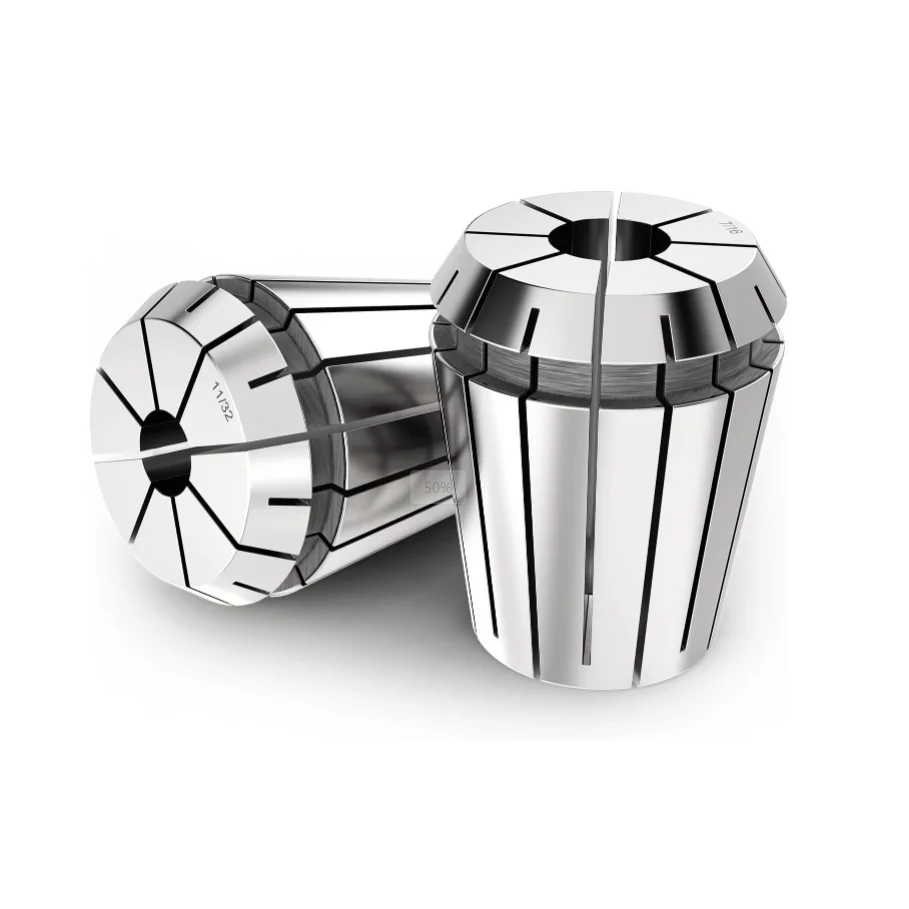
Exigências de Fresagem de Precisão e Tolerâncias de Desalinhamento
Ao usinar microrecursos em aços para moldes temperados ou ligas de alumínio aeroespacial, equipes de engenharia de precisão percebem rapidamente que a estabilidade do eixo depende fortemente da interface de fixação. Executar operações de acabamento em alta velocidade com fresas de pequeno diâmetro exige uma precisão rotacional impecável, pois até mesmo uma leve deflexão radial microscópica pode causar lascamento prematuro da ferramenta ou vibração severa na superfície. Componentes tradicionais de fixação frequentemente falham ao manter uma força de aperto uniforme ao longo de todo o corpo da ferramenta durante operações em altas rotações por minuto (rpm). Uma bucha ER de alta precisão oferece um aperto concêntrico uniforme ao redor do corpo da ferramenta, absorvendo as forças dinâmicas de corte enquanto preserva rigorosamente o paralelismo superficial. Porta-ferramentas padrão podem ser suficientes para passes de desbaste pesado, onde cargas maiores de cavaco mascaram pequenos erros de alinhamento; contudo, o acabamento fino exige concentricidade inegociável. Oficinas de precisão que atualizam seus sistemas de fixação para níveis ultra-precisos relatam quedas drásticas na vibração microscópica, melhoria na rugosidade superficial e maior vida útil das ferramentas. Escolher uma bucha ER devidamente retificada garante que as forças radiais de corte se distribuam de forma homogênea por todas as arestas cortantes, maximizando o desempenho da ferramenta durante passes de contornagem intrincada em geometrias complexas. Operadores de máquinas que priorizam a concentricidade de fixação ao selecionar uma bucha ER obtêm consistentemente maior precisão nas peças e menos trocas não programadas de ferramentas.
Normas de Concentricidade e Geometria de Fixação
Alcançar tolerâncias de concentricidade inferiores a um mícron exige uma compreensão clara de como a geometria do cone da pinça interage com a cavidade do porta-ferramenta durante os procedimentos de aperto da porca. Projetos de pinças ER de alta precisão utilizam um ângulo de cone de dezesseis graus, juntamente com ranhuras internas retificadas com precisão, que se contraem suavemente ao redor de hastes de carboneto sólido. Padrões de fabricação premium exigem inspeção óptica rigorosa, utilizando máquinas de medição a laser, para verificar se a geometria do furo interno está perfeitamente alinhada com as superfícies externas cônicas. Uma pinça ER de ultra precisão mantém a precisão da leitura total do indicador abaixo de dois mícrons em um comprimento equivalente a quatro vezes o diâmetro, enquanto opções comerciais padrão apresentam de cinco a dez mícrons de concentricidade. Quando a concentricidade aumenta de dois para dez mícrons, a vida útil da ferramenta diminui em mais de cinquenta por cento, pois um único gume realiza a maior parte do trabalho de remoção de metal. Dados obtidos em ensaios de usinagem de alta velocidade confirmam que a seleção de pinças ER com tolerâncias rigorosas prolonga diretamente a durabilidade da ferramenta, mantendo cálculos consistentes de carga por cavaco. Engenheiros mecânicos que especificam componentes de ferramentas para tornos suíços e centros de usinagem de cinco eixos sempre priorizam parâmetros de concentricidade certificados ao escolher uma pinça ER para trabalhos com tolerâncias rigorosas.
Equilíbrio de Eixo de Alta Velocidade e Vida Útil da Ferramenta
Centros modernos de usinagem CNC operam com velocidades de eixo superiores a vinte mil RPM, onde as forças centrífugas amplificam qualquer leve desequilíbrio de massa no conjunto da ferramenta. Uma configuração desbalanceada do porta-ferramenta gera vibração harmônica que degrada, ao longo do tempo, rolamentos caros do eixo e deixa marcas visíveis de vibração nas peças usinadas. A integração de um mandril ER dinamicamente balanceado, classificado para qualidade de equilíbrio G2,5 a vinte e cinco mil RPM, reduz significativamente a vibração rotacional durante passes ultra-rápidos de acabamento. Instalações aeroespaciais que usinam componentes complexos em titânio observaram uma redução de quarenta por cento nas marcas de vibração após atualizarem suas linhas de acabamento para mandris ER classificados G2,5. A suavidade da dinâmica rotacional permite que técnicos da oficina aumentem as taxas de avanço sem ultrapassar as tolerâncias de rugosidade superficial ou correr o risco de quebra da fresa. Além disso, um mandril ER balanceado reduz a tensão mecânica sobre os componentes do eixo de alta velocidade, diminuindo os custos totais de manutenção e evitando paradas inesperadas da máquina. O equilíbrio dinâmico consistente garante que as ferramentas finas de acabamento mantenham geometria de corte estável durante turnos prolongados de usinagem não supervisionada em linhas de produção automatizadas.
Tratamento Térmico de Materiais e Integridade Superficial
A precisão de fixação a longo prazo depende fortemente das propriedades metalúrgicas e dos procedimentos de tratamento térmico utilizados durante a fabricação dos componentes. Um mandril ER de alta qualidade é fabricado a partir de ligas premium de aço mola, como 65Mn ou aço-ferramenta de alta qualidade, temperado na escala Rockwell C entre cinquenta e dois e cinquenta e seis. O tratamento criogênico subzero, realizado após o tratamento térmico a vácuo, estabiliza a estrutura cristalina interna, prevenindo a deriva dimensional gradual causada pelos ciclos térmicos durante operações de usinagem intensa. Além disso, revestimentos resistentes à corrosão ou tratamentos especiais de polimento mantêm as ranhuras de fixação livres do acúmulo de cavacos finos e resíduos de fluido de corte ao longo do tempo. Quando contaminantes se acumulam no interior de um mandril ER de baixa qualidade, a pressão de fixação torna-se irregular, provocando deslizamento da ferramenta, mau concentricidade ou sulcos localizados no fuste. Relatórios de auditoria de qualidade de fabricantes de dispositivos médicos revelam que a substituição do estoque de mandris ER por versões submetidas a tratamento criogênico reduziu os incidentes de deslizamento da ferramenta a quase zero ao longo de doze meses de produção contínua. A integridade adequada da superfície garante o colapso consistente do mandril e parâmetros repetíveis de troca de ferramenta em milhares de ciclos de usinagem.
Impacto Comercial no ROI e na Redução de Sucatas
Embora os componentes de ferramentas de alta precisão exijam um investimento inicial maior, os retornos financeiros obtidos por meio da redução de refugos e da estabilidade do processo são substanciais. O cálculo do custo total de propriedade envolve a medição das economias com desgaste de ferramentas, reduções no tempo de inatividade das máquinas e taxas gerais de aprovação de peças ao longo de ciclos produtivos. Instalações que substituem opções econômicas de fixação por um mandril ER de alta precisão observam imediatamente uma redução nos refugos causados por quebra de ferramentas ou dimensões fora da tolerância. Por exemplo, um fabricante de implantes médicos reduziu as taxas de refugo de três vírgula cinco por cento para menos de zero vírgula cinco por cento simplesmente atualizando sua linha de mandris ER. As economias decorrentes da recuperação de fresas de metal duro e da redução da mão de obra destinada a retrabalho normalmente compensam o investimento nos mandris já nas primeiras semanas de operação. Investir em um mandril ER confiável protege peças valiosas durante operações de acabamento de alto valor, proporcionando uma eficácia geral mais elevada dos equipamentos nas células automatizadas de usinagem e melhorando a lucratividade líquida a longo prazo.
Capacidades de Fabricação e Excelência na Cadeia de Suprimentos
Selecionar a plataforma de fixação ideal e os acessórios para fixação de ferramentas exige uma parceria com um fabricante consolidado, capaz de oferecer suporte de engenharia personalizado e atendimento internacional confiável. Empresas industriais globais confiam na BLUESTAR para soluções de ferramentas de alto desempenho, projetadas para atender às rigorosas especificações da manufatura automatizada. Apoiada por instalações avançadas de produção de máquinas pesadas e protocolos rigorosos de controle de qualidade, a BLUESTAR fornece equipamentos modulares de precisão e opções de buchas ER de alta exatidão, concebidas para integração perfeita com as principais plataformas de usinagem CNC. Amplas capacidades de fabricação, padrões robustos de seleção de materiais e capacidades completas de exportação garantem que a BLUESTAR proporcione valor confiável a longo prazo para instalações de fabricação automatizada em todo o mundo. Oficinas mecânicas que buscam otimizar a produtividade do eixo principal contam com a BLUESTAR para fornecer soluções personalizadas de buchas ER, adaptadas a exigências técnicas rigorosas e fluxos operacionais especializados.
Sumário
- Exigências de Fresagem de Precisão e Tolerâncias de Desalinhamento
- Normas de Concentricidade e Geometria de Fixação
- Equilíbrio de Eixo de Alta Velocidade e Vida Útil da Ferramenta
- Tratamento Térmico de Materiais e Integridade Superficial
- Impacto Comercial no ROI e na Redução de Sucatas
- Capacidades de Fabricação e Excelência na Cadeia de Suprimentos
