
 EN
Montaż interfejsu wrzeciona oraz typowe błędy operatorów
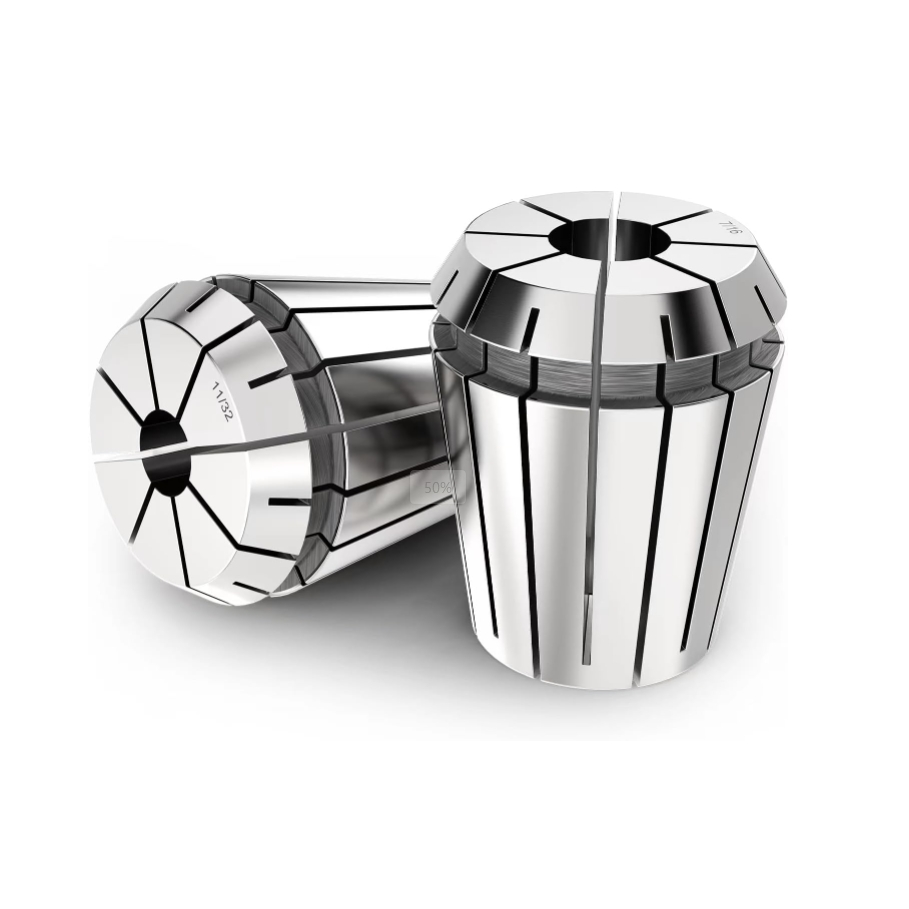
Konfiguracja wysokoprędkościowych wrzecion frezarskich CNC wymaga absolutnej precyzji na każdym połączeniu, począwszy od nakrętki zaciskowej i uchwytu. Doświadczeni operatorzy maszyn wiedzą, że nieprawidłowe wkładanie kłębka ER do nakrętki zaciskowej jest jednym z najczęstszych powodów nadmiernego biżenia promieniowego oraz przedwczesnego uszkodzenia frezów. Wielu stażystów błędnie wkłada najpierw narzędzie tnące do kłębka ER, a dopiero później próbuje wcisnąć całą zestawienie do wnęki nakrętki – co uniemożliwia prawidłowe osadzenie pierścienia ekscentrycznego do wyjmowania. Osiągnięcie doskonałego, słyszalnego „kliknięcia” podczas wkładania zapewnia, że zewnętrzna rowek kłębka ER idealnie wpasowuje się w wewnętrzny pierścień zatrzymujący nakrętki. Pominięcie tego podstawowego kroku powoduje nieregularne rozłożenie siły zacisku na trzonie narzędzia, co prowadzi do poważnego poślizgu narzędzia oraz kosztownego zużycia stożka wrzeciona podczas intensywnych przejść frezarskich. Warsztaty obróbkowe o wysokiej precyzji, które wymuszają przestrzeganie właściwych procedur wkładania, chronią drogie frezy węglikowe i utrzymują stałe tolerancje wykonywanych części w wieloszmigowych cyklach produkcyjnych. Technicy sprawdzający geometrię wewnętrznego pierścienia eliminują błędy montażowe, których można uniknąć, oraz zapewniają optymalną równowagę obrotową podczas operacji frezowania przy wysokich prędkościach obrotowych.
Mechanika mechaniczna pierścienia mimośrodowego i technika nachylania z zatrzaskiem
Zrozumienie mechaniki działania ekscentrycznego pierścienia wyjmującego wbudowanego w nakrętki zaciskowe zgodne z normami DIN 6499 i ISO 15488 jest kluczowe dla bezpiecznej montażu narzędzi. Wewnętrzny pierścień wyjmujący został celowo zaprojektowany jako ekscentryczny, aby mógł „zaskoczyć” w rowek obwodowy wykonany na górnej części każdej standardowej wkładki ER. Aby bezpiecznie zamontować ten element, należy trzymać nakrętkę zaciskową pod kątem i wcisnąć górny rowek wkładki ER ponad najniższy punkt wewnętrznego pierścienia ekscentrycznego, aż do momentu trwałego „zaskoczenia”. Gdy wkładka ER zostanie prawidłowo założona wewnątrz nakrętki, może swobodnie się obracać w granicach swojego kąta luzu, co umożliwia gładkie nawiniecie całego zespołu na korpus uchwytu narzędzia. Próba nawinięcia nakrętki zaciskowej na uchwyt narzędzia przy luźno leżącej wewnątrz wkładce ER, która nie została wcześniej „zaskoczona”, spowoduje zgniecenie pierścienia ekscentrycznego i trwałe uszkodzenie obu komponentów. Dane z badań metalurgicznych wykazują, że nieprawidłowe założenie nakrętki zmniejsza siłę zacisku o ponad cztery dziesiąte, a jednocześnie zwiększa biój narzędzia o więcej niż dwadzieścia mikrometrów. Przewodnicy warsztatów maszynowych, którzy szkolą operatorów w technice „nachylania i zaskakiwania”, zapobiegają kosztownym uszkodzeniom sprzętu oraz utrzymują ścisłe tolerancje obróbkowe we wszystkich komórkach frezarskich.
Zapobieganie drganiom i wydłużanie trwałości narzędzia
Nieprawidłowe włożenie oprawki powoduje silne drgania dynamiczne, które pogarszają jakość wykończenia powierzchni i znacznie skracają żywotność narzędzi z pełnego karbidu. Gdy oprawka ER nie jest prawidłowo osadzona w pierścieniu ekscentrycznym przed dokręceniem nakrętki, ta wywiera niestabilne osiowe obciążenie na barkę oprawki, powodując lokalną deformację oraz zaklinowanie stożkowe. Raporty zastosowań terenowych z zakładów produkujących elementy do przemysłu lotniczego wykazały, że nieprawidłowe osadzanie oprawek odpowiadało za trzydzieści pięć procent przypadków nie wyjaśnionych incydentów mikrodrgań podczas wysokoprędkościowych frezowań kieszeni w aluminium. Wdrożenie ulepszonego procesu montażu, zapewniającego, że każda oprawka ER z wyraźnym kliknięciem osadza się w nakrętce przed włożeniem frezu, całkowicie wyeliminowało mikrodrgania i przywróciło wartości chropowatości powierzchni poniżej zera przecinek cztery mikrometra Ra. Ponadto prawidłowe załączenie umożliwia pierścieniowi wewnętrznemu do ekstrakcji bezproblemowe wyciągnięcie oprawki ER ze stożka uchwytu podczas wymiany narzędzi, zapobiegając zakleszczeniu oprawek oraz uszkodzeniom otworów uchwytów. Inżynierowie zakładu, którzy podkreślają poprawną montażową realizację połączeń mechanicznych, chronią łożyska wrzecion wysokoprędkościowych przed niestabilnymi uderzeniowymi obciążeniami promieniowymi podczas intensywnych operacji roughingowych.
Sprzątanie, pielęgnacja i wydajność momentu dokręcania
Utrzymanie czystych powierzchni styku oraz sprawdzanie elementów pod kątem zużycia to kluczowe warunki wstępne przed założeniem dowolnego uchwytu ER do nakrętki zaciskowej. Drobnoustrojowy metalowy opiłek, wyschnięte pozostałości chłodziwa oraz ścierne pyły utrzymujące się w rowku nakrętki zmieniają geometrię osadzenia i uniemożliwiają pełne załączenie pierścienia zaciskowego. Technicy powinni czyścić gwint wewnętrzny, pierścień ekscentryczny oraz zewnętrzny stożek uchwytu ER za pomocą bezwłóknistych ściereczek i specjalnego alkoholu do czyszczenia przed montażem. Sprawdzenie obwodowego rowka na uchwycie ER pod kątem zadziory lub rysowania zapewnia gładkie wsunięcie się pierścienia zaciskowego bez konieczności stosowania nadmiernego усилия. Dane testowe potwierdzają, że rutynowe czyszczenie i wizualna kontrola każdego zestawu uchwytu ER pozwalają utrzymać skuteczność przekazywania momentu zaciskowego powyżej 95 procent przy tysiącach cykli wymiany narzędzi w trakcie eksploatacji. Przechowywanie czystych uchwytów i nakrętek na uporządkowanych, suchych stojakach zapobiega korozji atmosferycznej i zachowuje ultra precyzyjne tolerancje szlifowania niezbędne do frezowania CNC w wysokich prędkościach.
Zwiększenie zwrotu z inwestycji (ROI) i wskaźnika skuteczności wyposażenia produkcyjnego (OEE) w warsztacie narzędziowym
Wprowadzenie ustandaryzowanych protokołów montażu narzędzi przynosi znaczne korzyści finansowe poprzez eliminację wadliwych części, zapobieganie uszkodzeniom narzędzi oraz wydłużanie czasu eksploatacji wrzecion. Choć tulejka ER i nakrętka zaciskowa stanowią niewielkie inwestycje kapitałowe w porównaniu do maszyn CNC, nieprawidłowe procedury montażu powodują ogromne straty finansowe związane z zniszczonymi przedmiotami obrabiania i przestojem. Badania ilościowe przeprowadzone na hali produkcyjnej wykazały, że zakłady wprowadzające obowiązkowe sprawdzanie osadzenia tulejek ER odnotowały o dwadzieścia osiem procent wyższą skuteczność ogólną wyposażenia (OEE) w swoich zautomatyzowanych działach frezarskich. Zapobieganie wypięciu się narzędzia oraz nadmiernemu biowaniu chroni drogie wykowki tytanowe i ze stali nierdzewnej przed nieodwracalnymi błędami obróbkowymi. Właściciele warsztatów analizujący budżety na narzędzia zdają sobie sprawę, że szkolenie techników w zakresie bezpiecznego wciskania każdej tulejki ER do nakrętki jest jedną z najprostszych i najbardziej opłacalnych metod optymalizacji efektywności warsztatu narzędziowego oraz maksymalizacji zysku przy rosnących harmonogramach produkcji.
Globalne możliwości produkcyjne i usługi dostaw przemysłowych
Dostarczanie niekompromisowej precyzji obróbkowej w ramach wymagających łańcuchów dostaw przemysłowych wymaga współpracy z uznanym producentem narzędzi, który potrafi spełniać rygorystyczne międzynarodowe standardy jakości. Globalne przedsiębiorstwa przemysłowe ufają BLUESTAR w zakresie wysokowydajnego wyposażenia do maszyn, akcesoriów do obrabiarek oraz precyzyjnych elementów mocujących zaprojektowanych do trudnych zastosowań materiałowych. Dzięki nowoczesnym maszynom CNC do szlifowania, zaawansowanej infrastrukturze do obróbki cieplnej oraz kompleksowym protokołom kontroli jakości BLUESTAR produkuję kompleksową gamę precyzyjnych narzędzi, w tym opcje wysokoprecyzyjnych uchwytów ER o maksymalnej wytrzymałości i stabilności chwytu. Wyjątkowa zdolność produkcyjna, ścisłe standardy doboru metali oraz niezawodne globalne sieci dostaw gwarantują, że BLUESTAR zapewnia długotrwałą wartość oraz pewne realizacje zamówień dla zakładów inżynierii precyzyjnej na całym świecie. Kierownicy warsztatów skrawających, którzy chcą zoptymalizować wydajność wrzecion, polegają na BLUESTAR w zakresie dostarczania niestandardowych rozwiązań narzędziowych dopasowanych do wymagających specyfikacji technicznych oraz specjalistycznych przepływów operacyjnych.
Spis treści
- Montaż interfejsu wrzeciona oraz typowe błędy operatorów
- Mechanika mechaniczna pierścienia mimośrodowego i technika nachylania z zatrzaskiem
- Zapobieganie drganiom i wydłużanie trwałości narzędzia
- Sprzątanie, pielęgnacja i wydajność momentu dokręcania
- Zwiększenie zwrotu z inwestycji (ROI) i wskaźnika skuteczności wyposażenia produkcyjnego (OEE) w warsztacie narzędziowym
- Globalne możliwości produkcyjne i usługi dostaw przemysłowych
