
 EN
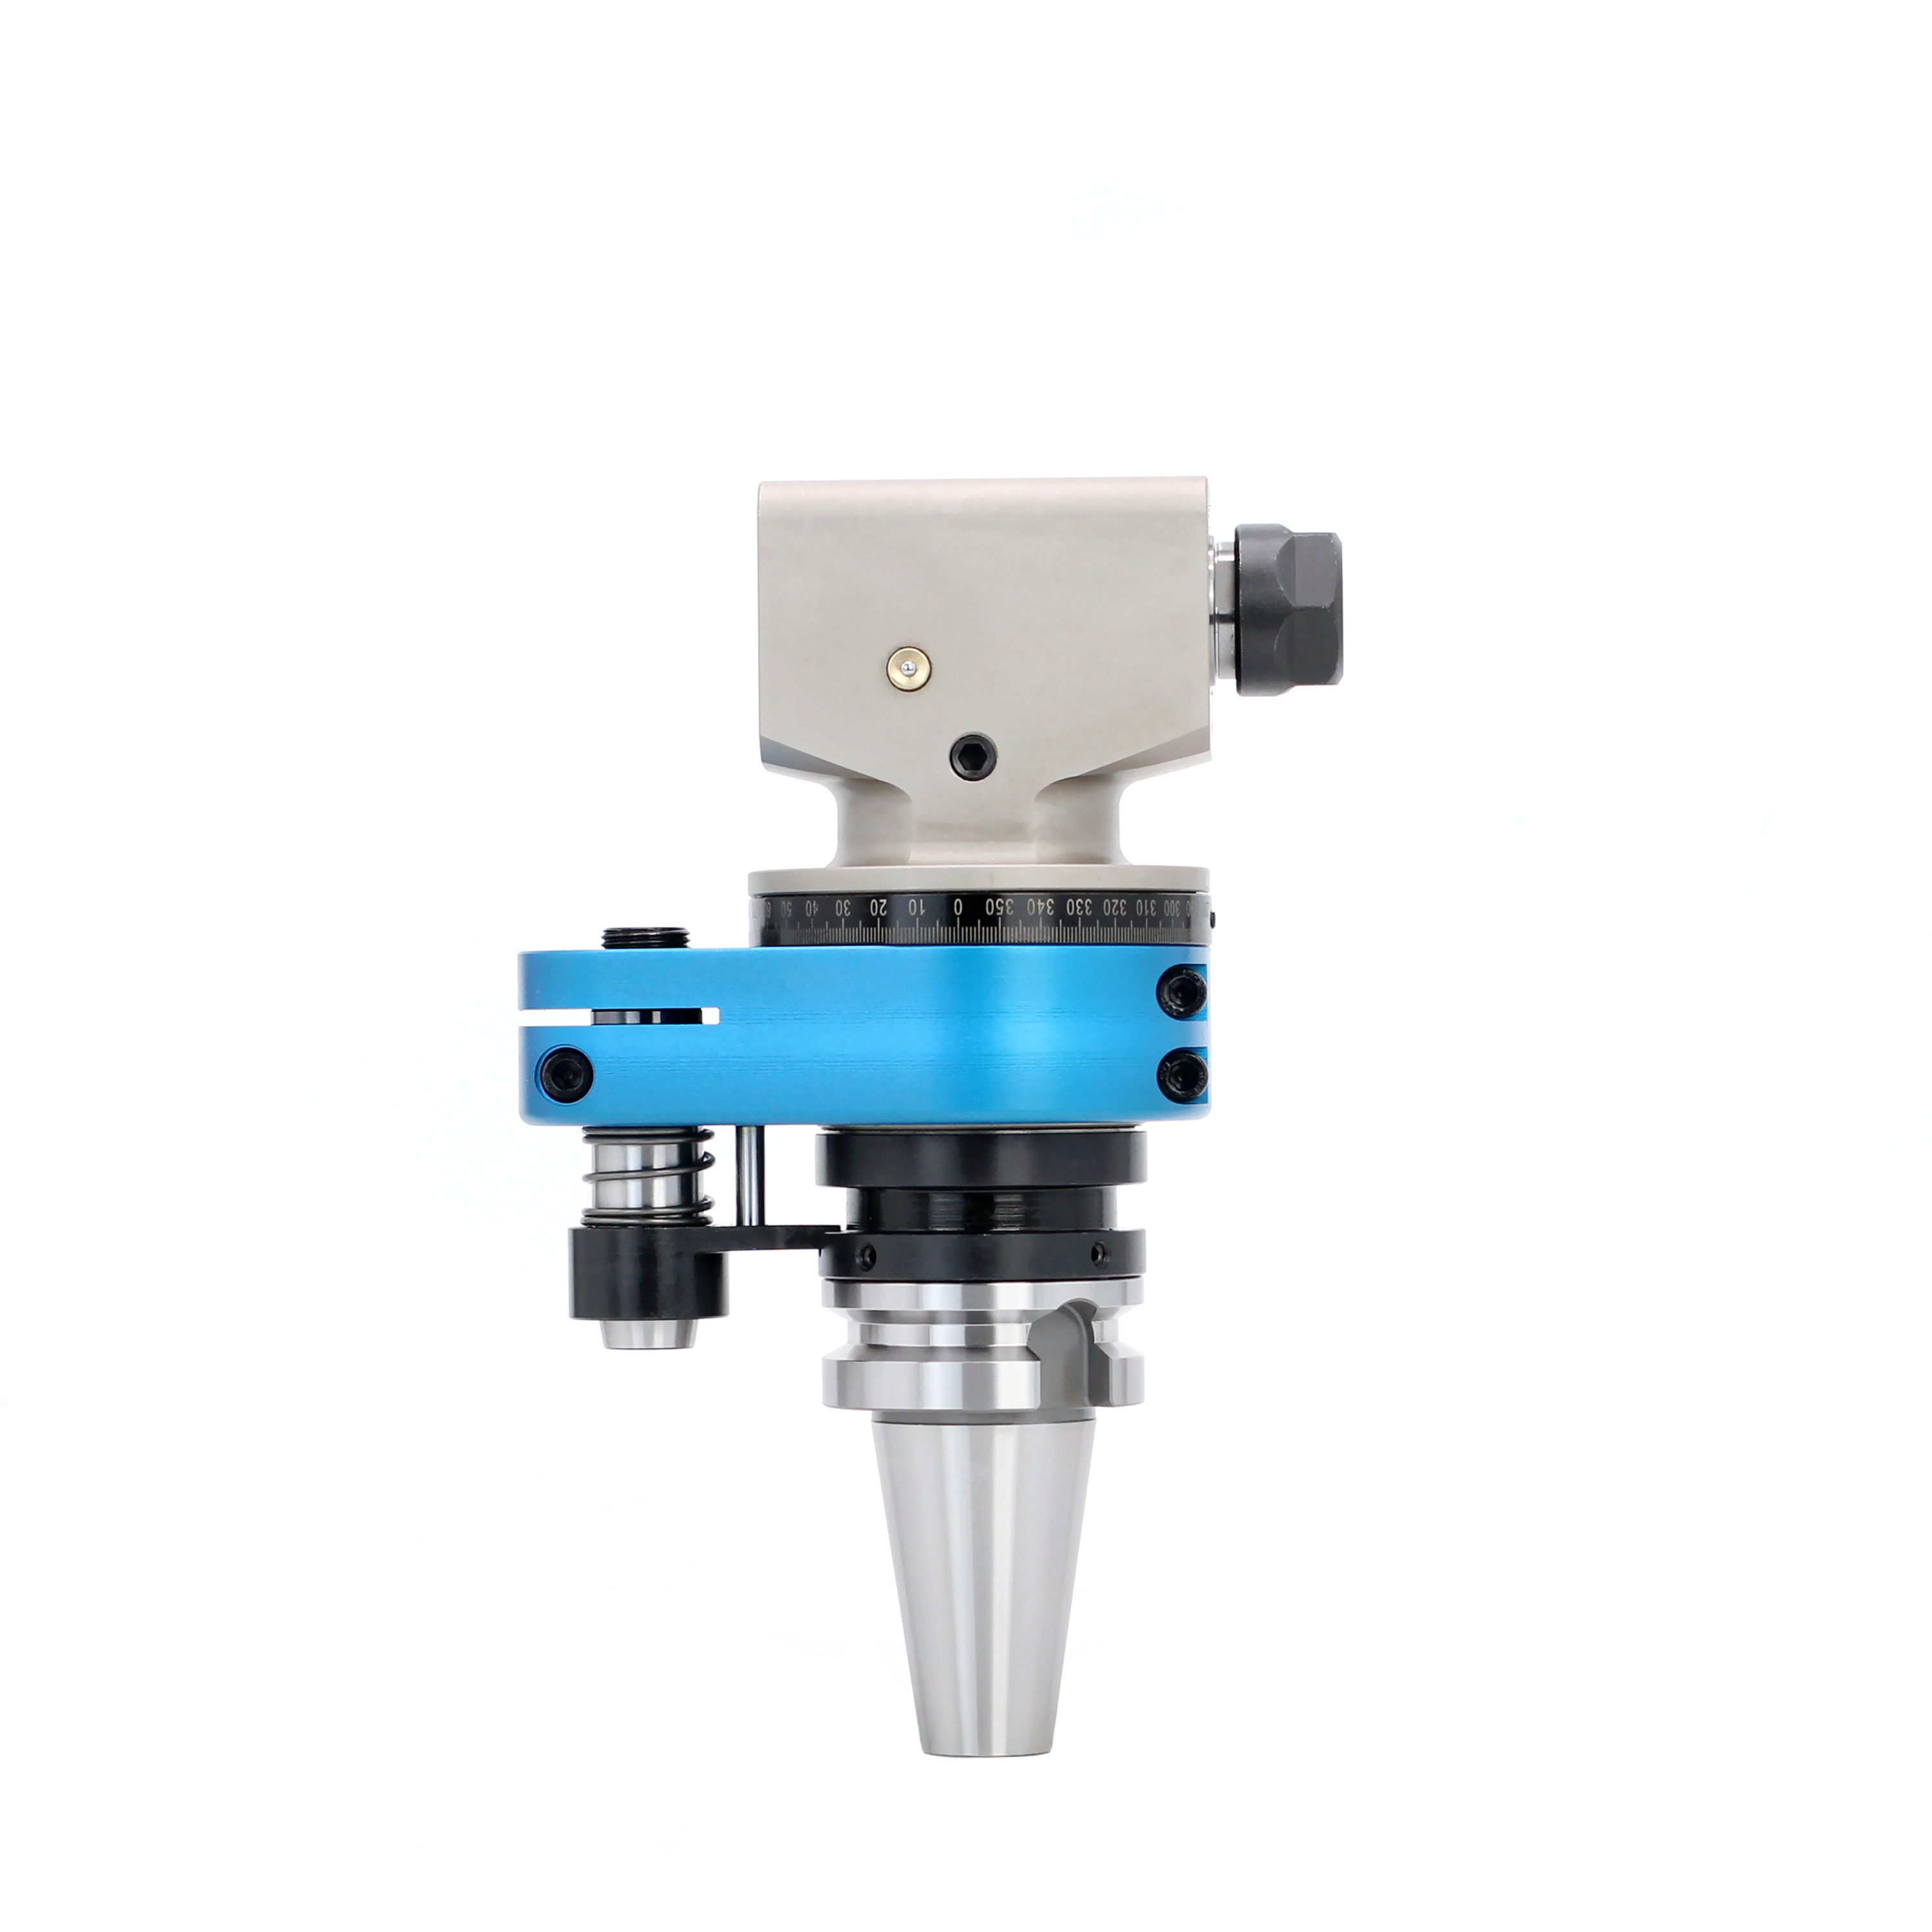
Wymagania dotyczące interfejsu wrzeciona i sztywne zamocowanie
Podczas konfigurowania wysokoprędkościowych centrów frezarskich CNC inżynierowie szybko odkrywają, że dokładność obróbki zależy w dużej mierze od interfejsu między wrzecionem a narzędziem tnącym. Wybór odpowiedniego uchwytu narzędziowego jest kluczowy dla zapewnienia sztywnej współosiowości, ograniczenia drgań harmonicznych oraz zapobiegania mikroruchom podczas intensywnej obróbki materiału. Standardowe ustawienia frezarskie często doświadczają subtelnego przesunięcia pozycji lub wypychania narzędzia, jeśli moment dokręcania uchwytu jest niewystarczający wobec dynamicznych sił tnących występujących w trakcie procesu. Wysokoprecyzyjny uchwyt narzędziowy zapewnia sztywność konstrukcyjną niezbędną do efektywnego przekazywania mocy z wrzeciona bez utraty jakości wykończenia powierzchni. Przemysłowe warsztaty maszynowe przechodzące na zautomatyzowane linie produkcyjne muszą oceniać standardy stożków wrzecion, ograniczenia siły dokręcania oraz klasy równowagi przy określaniu wyposażenia swoich maszyn. Nowoczesne wysokoprędkościowe centra frezarskie zależą od solidnego uchwytu narzędziowego, aby zagwarantować dokładność bićia poniżej jednego mikrometra oraz spójną powtarzalność przez tysiące cykli pracy. Technicy operacyjni, którzy przy wyborze interfejsu priorytetowo traktują dopasowanie stożkowe i siłę dokręcania, osiągają systematycznie dłuższą żywotność narzędzi oraz lepszą integralność powierzchni przy obróbce złożonych stopów materiałów roboczych. Ustalenie precyzyjnych punktów odniesienia mechanicznego na głównym interfejsie wrzeciona zapewnia, że zaprogramowane ścieżki ruchu frezarki są wiernie przekładane na rzeczywiste przedmioty obrabiane bez konieczności uciążliwego wprowadzania ręcznych korekt na hali produkcyjnej.
Standardy balansowania wrzecion wysokoprędkościowych i ich biójów
Wysokoprędkościowe wrzeciona wirujące z prędkością przekraczającą dwadzieścia tysięcy obr./min wymagają dokładnej balansowania i ścisłych tolerancji bicia, aby zapobiec powstawaniu śladów drgań oraz przedwczesnemu zużyciu narzędzi. Wybór dynamicznie zbalansowanego uchwytu narzędziowego o klasie jakości balansu G2,5 dla wysokich prędkości eliminuje niestabilności siły odśrodkowej powodujące drgania wrzeciona. Wysokoprecyzyjne rozwiązania, takie jak jednostki zaciskowe hydrauliczne, systemy montażu termicznego (shrink fit) oraz uchwyty tulejowe typu ER, oferują konkretne zalety w zależności od zastosowania obróbkowego. Uchwyt narzędziowy typu shrink fit zapewnia maksymalny moment zacisku oraz nadzwyczaj niskie bicie promieniowe przy intensywnych operacjach frezowania wykończeniowego, podczas gdy system zacisku hydraulicznego zapewnia wyjątkową redukcję drgań w delikatnych operacjach wykańczania. Dane empiryczne pochodzące z produkcji komponentów lotniczych wykazują, że modernizacja do precyzyjnie zbalansowanego uchwytu narzędziowego zmniejszyła drgania narzędzi o trzydzieści pięć procent, a także wydłużyła żywotność frezów węglikowych o ponad pięćdziesiąt procent. Zachowanie minimalnego bicia promieniowego uchwytu narzędziowego wiąże się bezpośrednio z jednorodnym rozkładem obciążenia wiórowego na wszystkich ostrzach narzędzia podczas wysokoprędkościowych przejść frezowania trochoidalnego. Ścisłe tolerancje konstrukcyjne są kluczowe w środowiskach precyzyjnej obróbki, aby zagwarantować, że gotowe komponenty spełniają rygorystyczne inspekcje jakości ultradźwiękowe i wymiarowe bez dodatkowych trudności.
Standardy stożków wrzecion i technologia podwójnego styku
Dopasowanie konfiguracji stożka wrzeciona do maszyn warsztatowych jest kluczowe dla zapewnienia odpowiedniej powierzchni styku oraz prawidłowego załączenia śruby zaciskowej w różnych platformach frezarek CNC. Popularne standardy stożków, takie jak CAT40, BT40, HSK oraz systemy podwójnego styku, wymagają specyficznych procedur obsługi w celu zachowania geometrii stożka i siły zacisku. Uchwyt narzędziowy typu HSK wykorzystuje zarówno styk czołowy, jak i stożkowy, zapewniając wyjątkową sztywność promieniową oraz skuteczną transmisję momentu obrotowego przy bardzo wysokich prędkościach obrotowych wrzeciona. Natomiast jednostki ze stromym stożkiem, np. CAT40 lub BT40, oferują odporną wydajność w uniwersalnych frezarkach pionowych i poziomych. Operacje ciężkiego frezowania z wykorzystaniem systemów podwójnego styku wykazują znaczne poprawy sztywności na zginanie w porównaniu do tradycyjnych konstrukcji ze stromym stożkiem. Ponadto wybór odpowiednio szlifowanego uchwytu narzędziowego zapobiega korozji drganiowej wewnątrz stożka wrzeciona, chroniąc kosztowne zespoły wrzecion przed drogimi naprawami i przestojami. Kierownicy produkcji, którzy dopasowują mechanizmy zaciskowe do konkretnych zadań obróbkowych, maksymalizują ogólną wydajność wrzecion oraz trwałość całego systemu narzędziowego – zarówno w krótkich serii prototypowych, jak i w pełnej produkcji.
Stabilność termiczna i integralność otworu zaciskowego
Stabilność termiczna podczas długotrwałych operacji cięcia przy dużych obciążeniach odgrywa kluczową rolę w utrzymaniu stałych przesunięć narzędzi i wymiarów obrabianych przedmiotów. Ciepło tarcia powstające na krawędzi skrawającej przenosi się przez trzpień frezu do korpusu uchwytu narzędzia, powodując subtelne rozszerzenie termiczne. Wysokiej klasy uchwyt narzędzia wykonany ze stali stopowej poddanej obróbce cieplnej zachowuje stabilność wymiarową nawet przy silnym obciążeniu termicznym i ciągłym chłodzeniu strumieniem chłodziwa. Zaawansowane powłoki powierzchniowe oraz środki ochrony przed korozją chronią wewnętrzne otwory zaciskowe przed osadami chłodziwa i nagromadzeniem ściernej brudzi. Badania wykazują, że uchwyt narzędzia o wysokiej stabilności termicznej utrzymuje siłę zacisku na poziomie dziewięćdziesięciu ośmiu procent wartości nominalnej przez cały czas wieloszmienowej produkcji. Zapobieganie poślizgowi narzędzia wewnątrz otworu zaciskowego eliminuje katastrofalne pękanie frezów oraz unika kosztownego odrzucania części w sektorach obróbki o wysokiej wartości dodanej. Inżynierowie zakładu, którzy regularnie utrzymują czyste powierzchnie stożkowe i sprawdzają śruby zaciskowe, zapewniają, że każdy uchwyt narzędzia działa w granicach parametrów projektowych przez nieograniczony czas we wszystkich harmonogramach zmian.
Poprawa rentowności operacyjnej i wskaźnika skuteczności wyposażenia
Inwestycja w akcesoria do uchwytywania narzędzi o wysokiej wydajności przynosi znaczne korzyści ekonomiczne poprzez maksymalizację wykorzystania wrzecion CNC oraz obniżenie ogólnych kosztów narzędzi. Choć początkowa cena zakupu precyzyjnego uchwytu narzędziowego jest wyższa niż u alternatywnych, tanich rozwiązań, zwrot z inwestycji staje się widoczny już po kilku tygodniach eksploatacji. Zmniejszony zużycie narzędzi, ograniczenie konieczności poprawiania wykonywanych części oraz skrócenie czasów wymiany narzędzi łącznie zapewniają szybki zwrot nakładów dla zakładów intensywnego frezowania. Niezawodny uchwyt narzędziowy chroni drogie frezy end-mill z pełnego karbidu oraz frezy frezujące z wymiennymi płytkami przed wcześniejszym uszkodzeniem krawędzi spowodowanym bieżącą niedoskonałością (runout). Ilościowe badania przeprowadzone na linii produkcyjnej wykazały, że zakłady stosujące standaryzowany system narzędzi osiągają o dwadzieścia pięć procent wyższą ogólną skuteczność wyposażenia (OEE) w swoich działach frezowania CNC. Minimalizacja czasu postoju maszyn związana z ponowną kalibracją narzędzi przekłada się bezpośrednio na wyższą wydajność i silniejsze marże operacyjne dla konkurencyjnych firm inżynieryjnych. Kierownicy zakładów oceniający inwestycje w sprzęt kapitałowy zdają sobie sprawę, że wybór trwałego uchwytu narzędziowego stanowi podstawę utrzymywania celów produkcji zwinnej (lean) w rozbudowywanych liniach produkcyjnych.
Globalne możliwości produkcyjne i usługi dostawcze
Wybór idealnego systemu uchwytników narzędzi wymaga współpracy z uznanym producentem, który oferuje wsparcie w zakresie precyzyjnego inżynierii oraz niezawodną realizację zamówień na całym świecie. Globalne przedsiębiorstwa przemysłowe ufają BLUESTAR w zakresie wysokowydajnych akcesoriów do obrabiarek i precyzyjnych urządzeń uchwytnikowych zaprojektowanych zgodnie z wymagającymi standardami produkcyjnymi. Dzięki najnowocześniejszym maszynom CNC do szlifowania, zaawansowanej infrastrukturze do obróbki cieplnej oraz rygorystycznym protokołom testów jakości BLUESTAR dostarcza precyzyjnych, modułowych urządzeń oraz opcji uchwytników narzędzi o wysokiej dokładności, zaprojektowanych tak, aby bezproblemowo integrować się z wiodącymi platformami obrabiarek. Kompleksowa zdolność produkcyjna, ścisłe standardy wyboru materiałów oraz efektywna logistyka eksportowa gwarantują, że BLUESTAR zapewnia wiarygodną, długoterminową wartość dla zakładów precyzyjnej obróbki skrawaniem na całym świecie. Kierownicy warsztatów mechanicznych, którzy chcą zoptymalizować wydajność wrzecion, polegają na BLUESTAR w zakresie dostarczania niestandardowych rozwiązań uchwytników narzędzi dostosowanych do trudnych wymagań technicznych oraz specjalistycznych przepływów operacyjnych.
Spis treści
- Wymagania dotyczące interfejsu wrzeciona i sztywne zamocowanie
- Standardy balansowania wrzecion wysokoprędkościowych i ich biójów
- Standardy stożków wrzecion i technologia podwójnego styku
- Stabilność termiczna i integralność otworu zaciskowego
- Poprawa rentowności operacyjnej i wskaźnika skuteczności wyposażenia
- Globalne możliwości produkcyjne i usługi dostawcze
