
 EN
Wymagania dotyczące frezowania precyzyjnego i dopuszczalne tolerancje bić
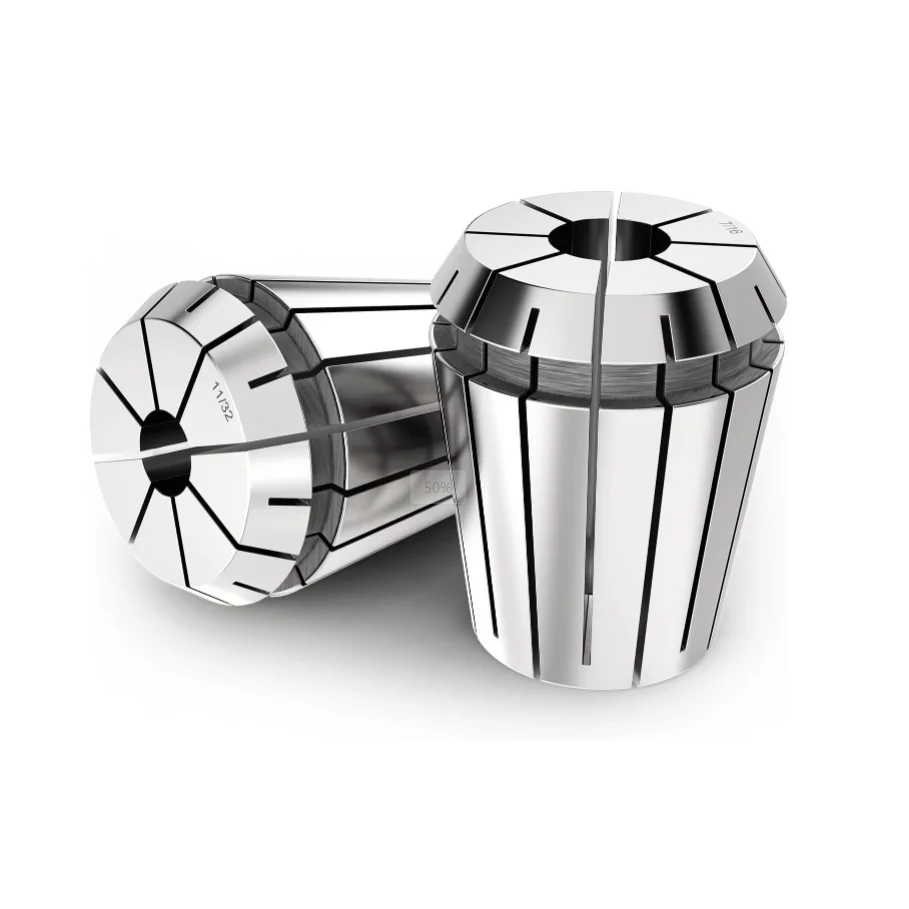
Podczas obróbki mikroelementów w hartowanych stalach formowych lub stopach aluminium stosowanych w przemyśle lotniczym i kosmicznym zespoły inżynierskie zajmujące się precyzyjną obróbką szybko uświadamiają sobie, że stabilność wrzeciona zależy w dużej mierze od interface'u mocowania. Wykonywanie operacji wykańczających przy wysokich prędkościach obrotowych z użyciem frezów o małej średnicy wymaga doskonałej dokładności obrotowej, ponieważ nawet mikroskopijne odchylenia promieniowe mogą prowadzić do przedwczesnego łamania się ostrzy lub poważnych drgań powierzchniowych. Tradycyjne elementy układu mocującego często nie są w stanie utrzymać jednolitej siły chwytu na całej długości trzpienia narzędzia podczas pracy przy wysokich prędkościach obrotowych. Precyzyjny uchwyt typu ER zapewnia jednolite, współosiowe zaciskanie wokół trzpienia narzędzia, co pozwala pochłaniać dynamiczne siły cięcia przy jednoczesnym zachowaniu ścisłej równoległości powierzchni. Standardowe uchwyty narzędziowe mogą być wystarczające przy operacjach nadmiernego obciążania, gdzie większe obciążenia wiórowe maskują drobne błędy pozycjonowania; jednak obróbka wykańczająca wymaga bezkompromisowej współosiowości. Zakłady produkcyjne wprowadzające zaawansowane systemy mocowania o najwyższej dokładności zgłaszają znaczne zmniejszenie drgań mikro, poprawę chropowatości powierzchni oraz wydłużenie żywotności narzędzi. Wybór odpowiednio szlifowanego uchwytu typu ER zapewnia, że siły cięcia promieniowe rozkładają się równomiernie na wszystkie rowki, maksymalizując wydajność narzędzia podczas skomplikowanych przejść konturowych na geometriach o złożonej budowie. Operatorzy maszyn CNC, którzy przy wyborze uchwytu typu ER kładą nacisk na współosiowość mocowania, osiągają zawsze wyższą dokładność wykonywanych części oraz mniejszą liczbę niezaplanowanych wymian narzędzi.
Standardy współśrodkowości i geometria zaciskania
Osiągnięcie tolerancji bićia poniżej jednego mikrona wymaga jasnego zrozumienia, w jaki sposób geometria stożka oprawki wpływa na wnękę uchwytu narzędziowego podczas dokręcania nakrętki. Wysokoprecyzyjne oprawki ER wykorzystują kąt stożka równy szesnastu stopni oraz precyzyjnie szlifowane wewnętrzne rowki, które gładko kurczą się wokół trzpieni z pełnego karbidu spiekanego. Wysokie standardy produkcyjne wymagają szczegółowej inspekcji optycznej przy użyciu maszyn pomiarowych laserowych, aby potwierdzić idealne dopasowanie geometrii wewnętrznego otworu do powierzchni zewnętrznych stożków. Ultra precyzyjna oprawka ER zapewnia dokładność odczytu wskaźnikowego całkowitego (TIR) poniżej dwóch mikronów przy długości równej czterokrotnej średnicy, podczas gdy standardowe komercyjne wersje wykazują bicie od pięciu do dziesięciu mikronów. Gdy bicie wzrasta z dwóch do dziesięciu mikronów, żywotność narzędzia spada o ponad pięćdziesiąt procent, ponieważ pojedyncza krawędź tnąca wykonuje większość pracy cięcia materiału. Dane z prób frezowania wysokoszybkościowego potwierdzają, że dobór oprawek ER o ścisłych tolerancjach bezpośrednio wydłuża żywotność narzędzi i umożliwia utrzymanie stałych obliczeń obciążenia wióra. Inżynierowie mechaniczni dobierający komponenty narzędziowe do tokarek typu Swiss Turn oraz centrów frezarskich pięcioosiowych zawsze stawiają na pierwszym miejscu certyfikowane parametry współśrodkowości przy wyborze oprawki ER do prac wymagających ścisłych tolerancji.
Równoważenie wrzeciona wysokoprędkościowego i trwałość narzędzi
Nowoczesne centra frezarskie CNC pracują z prędkościami wrzeciona przekraczającymi dwadzieścia tysięcy obr./min, gdzie siły odśrodkowe wzmacniają każdy nawet niewielki niedobór równowagi masy w zestawie narzędzi. Nierównoważony uchwyt narzędzia generuje drgania harmoniczne, które stopniowo niszczą drogie łożyska wrzeciona oraz pozostawiają widoczne ślady drgań na gotowych przedmiotach obrabianych. Zastosowanie dynamicznie zrównoważonego uchwytu ER z gniazdem kolczastym o jakości równowagi G2,5 przy prędkości dwudziestu pięciu tysięcy obr./min znacznie zmniejsza drgania obrotowe podczas bardzo szybkich przejść wykańczających. Zakłady produkujące elementy lotnicze, które frezują skomplikowane części z tytanu, odnotowały czterdzieści procent redukcji śladów drgań po modernizacji linii wykańczających za pomocą uchwytów ER o jakości równowagi G2,5. Gładkie dynamiki obrotowe pozwalają technikom warsztatowym zwiększać prędkości posuwu bez przekraczania dopuszczalnych wartości chropowatości powierzchni ani ryzyka pęknięcia frezów. Ponadto zrównoważony uchwyt ER zmniejsza obciążenie mechaniczne komponentów wrzecion wysokoprędkościowych, co obniża całkowite koszty konserwacji i zapobiega nieplanowanym przestojom maszyn. Spójna równowaga dynamiczna zapewnia, że precyzyjne narzędzia wykańczające zachowują stabilną geometrię cięcia przez cały czas długotrwałych, nieobecnych operacji obróbki na zautomatyzowanych liniach produkcyjnych.
Obróbka cieplna materiału i integralność powierzchni
Dokładność długotrwałego zaciskania zależy w dużej mierze od właściwości metalurgicznych oraz procedur obróbki cieplnej stosowanych podczas produkcji elementów. Wysokiej jakości uchwyt ER wykonywany jest ze stopów wysokiej jakości stali sprężynowej, takich jak 65Mn lub wysokiej klasy stal narzędziowa, hartowanej do twardości 52–56 HRC. Obróbka kriogeniczna w temperaturach poniżej zera po obróbce cieplnej w próżni stabilizuje wewnętrzną strukturę krystaliczną, zapobiegając stopniowemu dryfowi wymiarowemu spowodowanemu cyklami termicznymi podczas intensywnych operacji skrawania. Dodatkowo powłoki odporno na korozję lub specjalne procesy polerowania zapobiegają gromadzeniu się drobnych wiórków i osadów chłodziwa w rowkach zaciskowych przez długi czas. Gdy zanieczyszczenia gromadzą się w niskojakościowym uchwycie ER, ciśnienie zaciskania staje się nieregularne, co prowadzi do poślizgu narzędzia, złej biegłości obrotowej (runout) lub lokalnego uszkodzenia trzpienia. Raporty audytów jakości wydane przez producentów urządzeń medycznych wykazały, że przejście na zapas uchwytów ER poddanych obróbce kriogenicznej zmniejszyło liczbę incydentów poślizgu narzędzia do prawie zera w ciągu dwunastu miesięcy ciągłej produkcji. Poprawna integralność powierzchni zapewnia spójne zapadanie się uchwytu oraz powtarzalne parametry wymiany narzędzia przez tysiące cykli frezowania.
Wpływ komercyjnego zwrotu z inwestycji i redukcji odpadów
Chociaż komponenty narzędzi wysokiej precyzji wymagają wyższych początkowych inwestycji, korzyści finansowe wynikające z redukcji odpadów i stabilizacji procesu są znaczne. Obliczanie całkowitych kosztów posiadania obejmuje pomiar oszczędności związanych z zużyciem narzędzi, skróceniem czasu przestoju maszyn oraz ogólną liczbą poprawnie wyprodukowanych części w ramach serii produkcyjnych. Zakłady zastępujące tanie opcje uchwytów wysokiej precyzji uchwytami ER zauważają natychmiastową redukcję odpadów spowodowanych pęknięciem narzędzia lub odchyleniem wymiarów poza dopuszczalne tolerancje. Na przykład producent implantów medycznych obniżył wskaźnik odpadów z 3,5% do poniżej 0,5% wyłącznie poprzez uaktualnienie swojej gamy uchwytów ER. Oszczędności wynikające z ratowania frezów z węglików spiekanych oraz zmniejszenia nakładów pracy na przeróbkę zwykle rekompensują inwestycję w uchwyty ER już w ciągu pierwszych kilku tygodni eksploatacji. Inwestycja w niezawodny uchwyt ER chroni cenne przedmioty obrabiane podczas operacji wykończeniowych o wysokiej wartości, zwiększając ogólną skuteczność wyposażenia w zautomatyzowanych komórkach obróbkowych oraz poprawiając zyskowność na dłuższą metę.
Możliwości produkcyjne i doskonałość łańcucha dostaw
Wybór idealnej platformy uchwytowej oraz akcesoriów do mocowania narzędzi wymaga współpracy z uznanym producentem, który oferuje niestandardowe wsparcie inżynieryjne oraz niezawodną realizację zamówień na arenie międzynarodowej. Globalne przedsiębiorstwa przemysłowe ufają BLUESTAR w zakresie wysokowydajnych rozwiązań uchwytniczych zaprojektowanych z myślą o wymagających specyfikacjach automatyzowanego wytwarzania. Dzięki zaawansowanym zakładom produkcyjnym ciężkich maszyn oraz rygorystycznym protokołom kontroli jakości BLUESTAR dostarcza precyzyjnego, modułowego sprzętu oraz opcji wysokiej dokładności – uchwytów typu ER – zaprojektowanych tak, aby bezproblemowo integrować się z wiodącymi platformami CNC. Szeroka skala możliwości produkcyjnych, solidne standardy wyboru materiałów oraz kompleksowe kompetencje eksportowe gwarantują, że BLUESTAR zapewnia wiarygodną, długoterminową wartość dla zautomatyzowanych zakładów produkcyjnych na całym świecie. Warsztaty maszynowe dążące do zoptymalizowania wydajności wrzecion polegają na BLUESTAR w zakresie dostarczania niestandardowo konfigurowanych uchwytów typu ER, dopasowanych do wymagających kryteriów technicznych oraz specjalistycznych procesów operacyjnych.
Spis treści
- Wymagania dotyczące frezowania precyzyjnego i dopuszczalne tolerancje bić
- Standardy współśrodkowości i geometria zaciskania
- Równoważenie wrzeciona wysokoprędkościowego i trwałość narzędzi
- Obróbka cieplna materiału i integralność powierzchni
- Wpływ komercyjnego zwrotu z inwestycji i redukcji odpadów
- Możliwości produkcyjne i doskonałość łańcucha dostaw
