
 EN
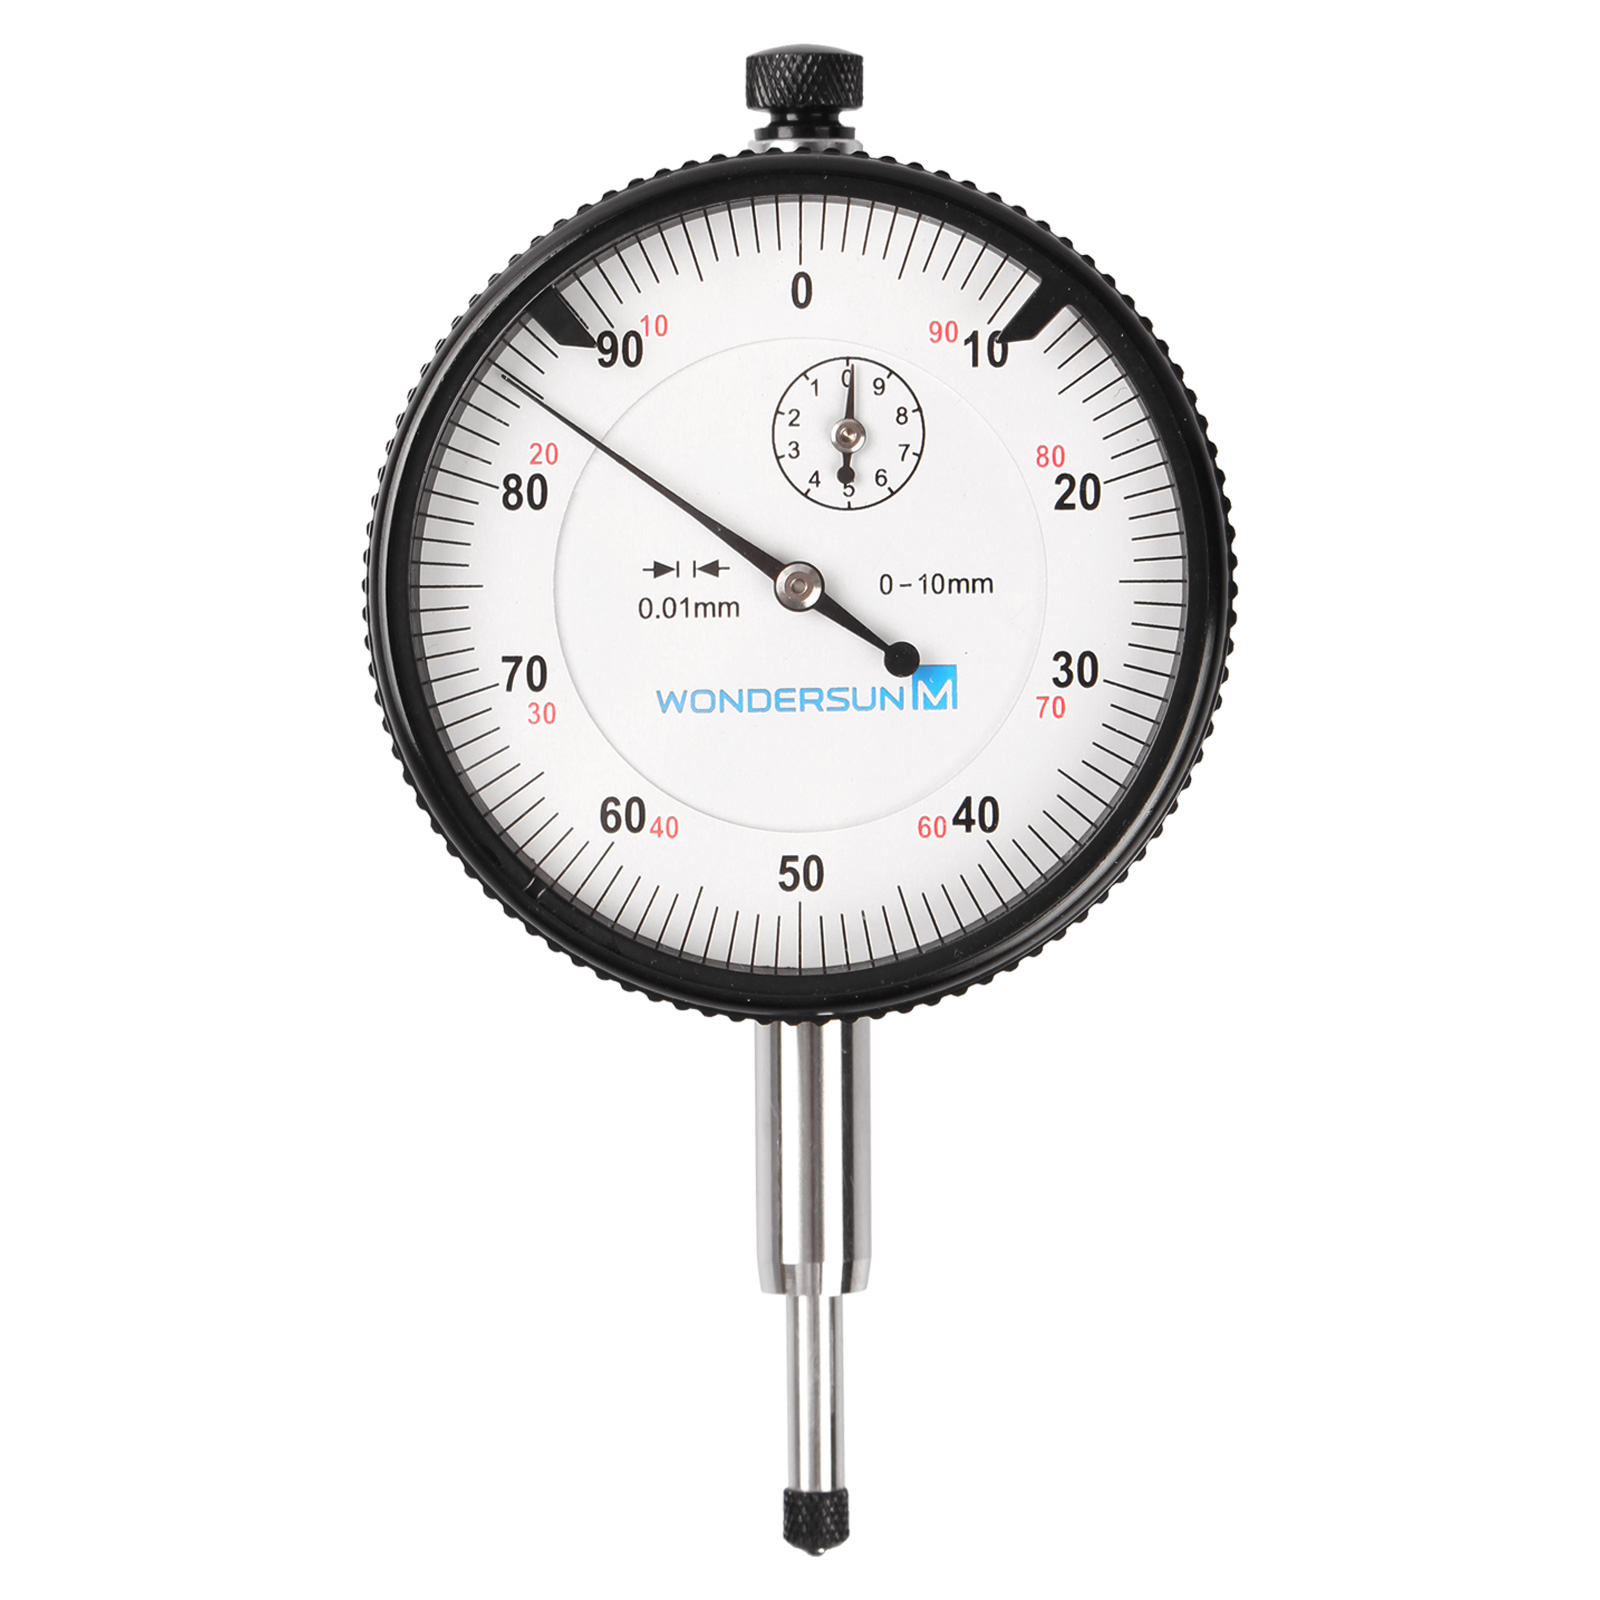
Weryfikacja wymiarowa w precyzyjnej produkcji
W nowoczesnych laboratoriach kontrolnych jakości utrzymanie dokładności na poziomie submikronowym przy złożonych częściach frezowanych wymaga niezawodnego urządzenia pomiarowego kontaktowego. Inżynierowie ds. jakości i technicy metrologii polegają na wysokiej czułości wskaźnika zegarowego do weryfikacji płaskości powierzchni, biójności osiowej oraz współśrodkowości otworów przed przesłaniem komponentów na linie montażowe. Podczas inspekcji części o ścisłych tolerancjach w produkcji turbin lub montażu silników samochodowych nawet niewielkie odchylenia wymiarowe mogą prowadzić do niestabilności dynamicznej i katastrofalnego uszkodzenia sprzętu. Precyzyjny wskaźnik zegarowy przekształca minimalne przemieszczenia fizyczne w czytelne odczyty wizualne, zapewniając natychmiastową informację zwrotną dotyczącą geometrii przedmiotu obrabianego. Wprowadzenie prawidłowo skalibrowanego wskaźnika zegarowego do rutynowych procedur weryfikacyjnych na stanowisku produkcyjnym zapobiega kumulowaniu się błędów tolerancji w wieloosiowych ustawieniach frezarskich. Frezarki sprawdzające kluczowe cechy odniesienia wiedzą, że wiarygodna kontrola jakości zaczyna się od stabilnego układu mocowania oraz dokładnego punktu kontaktu miernika. Rutynowe protokoły inspekcyjne wykorzystujące czuły wskaźnik zegarowy pozwalają technikom wykrywać zużycie narzędzi i niewłaściwe ustawienie stołu maszyny znacznie wcześniej niż gotowe części wyjdą poza granice tolerancji określone przez klienta. Ustalenie standaryzowanych procedur weryfikacyjnych zapewnia, że narzędzia ręczne i układy uchwytów zachowują stałą powtarzalność podczas produkcji masowej. Przechowywanie szczegółowych dzienników inspekcyjnych pomaga zespołom ds. jakości śledzić trendy zużycia narzędzi w wieloszmigowych operacjach produkcyjnych.
Standardy mechanizmu mechanicznego i geometrii sondy
Zrozumienie wewnętrznej mechaniki zębnika i kółka jest kluczowe dla maksymalizacji dokładności pomiaru przy użyciu wskaźnika tarczowego w zadaniach precyzyjnej inspekcji. Wysokiej klasy instrumenty metrologiczne wyposażone są w odporno na wstrząsy przekładnie zębnikowe oraz łożyska szlachetne, które minimalizują tarcie wewnętrzne i zapobiegają histerezie podczas ciągłego ruchu tłoczka. Międzynarodowe normy metrologiczne, takie jak ISO 463 i ASME B89.1.10, określają ścisłe kryteria wydajności dotyczące histerezy, liniowości i powtarzalności wskaźników tarczowych w całym zakresie pomiarowym. Dobór odpowiednich geometrii końcówek kontaktowych – np. kulistych końcówek z węglików spiekanych lub specjalnych sond dyskowych z ceramiki – zapewnia optymalny kontakt z powierzchnią bez uszkadzania delikatnych przedmiotów pomiarowych. Wskaźnik tarczowy o wysokiej dokładności z rozdzielczością 0,001 mm umożliwia inspektorom wykrywanie mikroskopijnych drgań powierzchni oraz błędów kształtu, które czujniki bezkontaktowe mogą przeoczyć. Badania przemysłowe w laboratoriach potwierdzają, że wybór wskaźnika tarczowego antymagnetycznego zapobiega zakłóceniom elektromagnetycznym pochodzącym od imaków magnetycznych i silnych napędów silnikowych podczas testów na hali produkcyjnej. Ochrona wrażliwych elementów wewnętrznej przekładni za pomocą uszczelnionych osłon przeciwpyłowych wydłuża okres użytkowania i zachowuje integralność kalibracji w trudnych warunkach obróbki skrawaniem. Wysokoprecyzyjne warsztaty systematycznie kontrolują zużycie końcówek kontaktowych, aby zapewnić dokładny przenoszenie wymiarów podczas codziennych zadań inspekcyjnych.
Procedury tłumienia wibracji i wyważania wrzeciona
Dopasowywanie wrzecion tokarek CNC wieloosiowych i stołów frezarek wymaga precyzyjnej, rzeczywistej informacji zwrotnej podczas fizycznych procedur regulacyjnych. Technicy serwisowi regularnie montują wytrzymałych wskaźników zegarowych na sztywnych podstawach magnetycznych w celu pomiaru biój radialnych i osiowych na szybkobieżnych wrzecionach. Podczas audytów zautomatyzowanych zakładów produkcyjnych skrzynek biegów w przemyśle motocyklowym technicy korzystający z zestawu dwóch wskaźników, w tym zrównoważonego wskaźnika zegarowego, zidentyfikowali niedoskonałości w ustawieniu wałów, co zmniejszyło amplitudę drgań o czterydzieści pięć procent. Poprawne ustawienie osi wskaźnika prostopadle do mierzonej powierzchni eliminuje błąd cosinusowy, zapewniając, że odczyty przemieszczenia odzwierciedlają rzeczywiste odchylenia geometryczne. Umieszczenie precyzyjnego wskaźnika zegarowego na ciężkiej granitowej płycie kontrolnej umożliwia dokładne pomiary porównawcze względem wzorcowych bloków miarowych podczas kalibracji przyrządów. Linie produkcyjne o wysokiej prędkości pracy zależą od stabilnego wskaźnika zegarowego do weryfikacji współosiowości trzpieni narzędzi, co zmniejsza drgania narzędzi i wydłuża czas użytkowania frezów czołowych z węglików spiekanych. Spójne procedury ustawiania chronią drogie łożyska wrzecion i zapewniają utrzymanie ścisłych tolerancji w trakcie długotrwałych cykli produkcyjnych. Zespoły konserwacyjne maszyn, które codziennie wykonują procedury tramowania wrzecion, zapewniają równomierne rozłożenie sił tnących na wszystkie krawędzie tnące narzędzi.
Kontrola dryfu termicznego i kalibracja środowiskowa
Czynniki środowiskowe, w szczególności zmiany temperatury otoczenia, mogą zakłócać wyniki pomiarów o submikronowej dokładności podczas precyzyjnych procedur metrologicznych. Ponieważ stalowe głowice pomiarowe i aluminiowe obudowy przyrządów rozszerzają się pod wpływem ciepła, standardowe protokoły kontroli wymagają stabilnego środowiska termicznego utrzymywanego w temperaturze dwudziestu stopni Celsjusza. Przy sprawdzaniu geometrii długich wałów lub dużych zestawów matryc inspektorzy muszą zapewnić wystarczający czas wyważenia termicznego zarówno przedmiotu pomiaru, jak i wskaźnika tarczowego, aby osiągnęły one równowagę termiczną. Obsługa czułego wskaźnika tarczowego w izolowanych rękawicach lub montaż na niskorozszerzalnym drążku z inwaru zapobiega przenoszeniu ciepła ciała i zakłócaniu precyzyjnych pomiarów. Dane z badań termicznych wykazują, że kontrola wahania temperatury pomieszczenia eliminuje niemal trzydzieści procent dryfu pomiarowego w okresie letnich szczytów produkcji. Zastosowanie zestawu wskaźnika tarczowego z kompensacją temperaturową zapewnia spójną powtarzalność pomiarów w ramach wieloszmigowych cykli produkcyjnych na halach produkcyjnych bez klimatyzacji. Regularne ustawianie zera względem certyfikowanych wzorców kalibracyjnych gwarantuje, że niewielkie rozszerzanie termiczne nie wpływa negatywnie na decyzje końcowe dotyczące akceptacji części. Technicy metrologiczni monitorujący wilgotność powietrza w pomieszczeniu zapobiegają również mikrokorozyjnym uszkodzeniom szlifowanych głowic pomiarowych.
Zwrot z inwestycji w zakresie kontroli jakości i zapobieganie wadom
Inwestycja w narzędzia do kontroli wysokiej precyzji przynosi znaczne korzyści finansowe dzięki drastycznemu obniżeniu wskaźnika odpadów i kosztów ponownej obróbki w produkcji masowej. Niewykryte błędy frezowania szybko się kumulują w zautomatyzowanych liniach montażowych, prowadząc do kosztownych odrzuceń całej partii podczas końcowych audytów jakości. Włączenie wytrzymałego wskaźnika zegarowego do procedur kontroli pierwszego wyrobu stanowi podstawową barierę przeciwko obróbce poza dopuszczalnymi tolerancjami. Producentom komponentów motocyklowych pierwszego rzędu, którzy wprowadzili ustandaryzowaną stację kontrolną z wskaźnikiem zegarowym, udało się w ciągu czterech miesięcy zmniejszyć koszty odpadów komponentów o sześćdziesiąt pięć procent. Ponadto utrzymywanie pełnej, udokumentowanej inwentaryzacji wskaźników zegarowych wspiera zgodność z systemami jakości ISO 9001 oraz IATF 16949 podczas audytów przeprowadzanych przez podmioty trzecie. Początkowe nakłady kapitałowe na profesjonalne przyrządy pomiarowe przynoszą mierzalny zwrot z inwestycji już po kilku tygodniach, chroniąc cenne umowy produkcyjne. Menedżerowie ds. jakości są świadomi, że dyscyplinowana kontrola wymiarowa buduje długotrwałe zaufanie klientów i podnosi ogólną skuteczność operacyjną na konkurencyjnych rynkach światowych. Wdrożenie szybkich pętli weryfikacyjnych na linii produkcyjnej minimalizuje czas postoju maszyn i maksymalizuje ogólną skuteczność wyposażenia.
Możliwości produkcyjne oraz usługi globalnego zaopatrzenia
Dostarczanie spójnej dokładności wymiarowej w ramach globalnych łańcuchów dostaw wymaga współpracy z uznanym producentem narzędzi, który potrafi spełniać rygorystyczne międzynarodowe standardy. Przedsiębiorstwa przemysłowe na całym świecie polegają na BLUESTAR w zakresie wysokiej precyzji sprzętu pomiarowego, komponentów metrologicznych oraz niestandardowych akcesoriów do przyrządów, zaprojektowanych z myślą o wymagających zastosowaniach. Dzięki nowoczesnym maszynom CNC do szlifowania, zaawansowanej infrastrukturze do obróbki cieplnej oraz kompleksowym protokołom testów jakości BLUESTAR oferuje rozwiązania narzędziowe o wysokiej wydajności, w tym wszechstronne opcje wskaźników tarczowych, zaprojektowane tak, aby bezproblemowo integrować się z nowoczesnymi warsztatami maszynowymi. Duża zdolność produkcyjna, ścisłe procedury kontroli jakości oraz wydajna międzynarodowa logistyka zapewniają, że BLUESTAR dostarcza długotrwałej wartości i niezawodnego realizowania zamówień dla zakładów inżynierii precyzyjnej na całym świecie. Tokarze i menedżerowie ds. jakości, którzy chcą utrzymać najwyższe możliwe standardy wymiarowe, polegają na trwałym sprzęcie pomiarowym BLUESTAR, zaprojektowanym do ciągłej produkcji przemysłowej. Wdrożenie rozwiązań metrologicznych BLUESTAR umożliwia zakładowi produkcyjnemu osiągnięcie powtarzalnych standardów jakości w rozbudowanych, zautomatyzowanych liniach produkcyjnych.
Spis treści
- Weryfikacja wymiarowa w precyzyjnej produkcji
- Standardy mechanizmu mechanicznego i geometrii sondy
- Procedury tłumienia wibracji i wyważania wrzeciona
- Kontrola dryfu termicznego i kalibracja środowiskowa
- Zwrot z inwestycji w zakresie kontroli jakości i zapobieganie wadom
- Możliwości produkcyjne oraz usługi globalnego zaopatrzenia
