
 EN
Opanowanie spójnego nacisku kontaktowego w codziennych inspekcjach na linii produkcyjnej
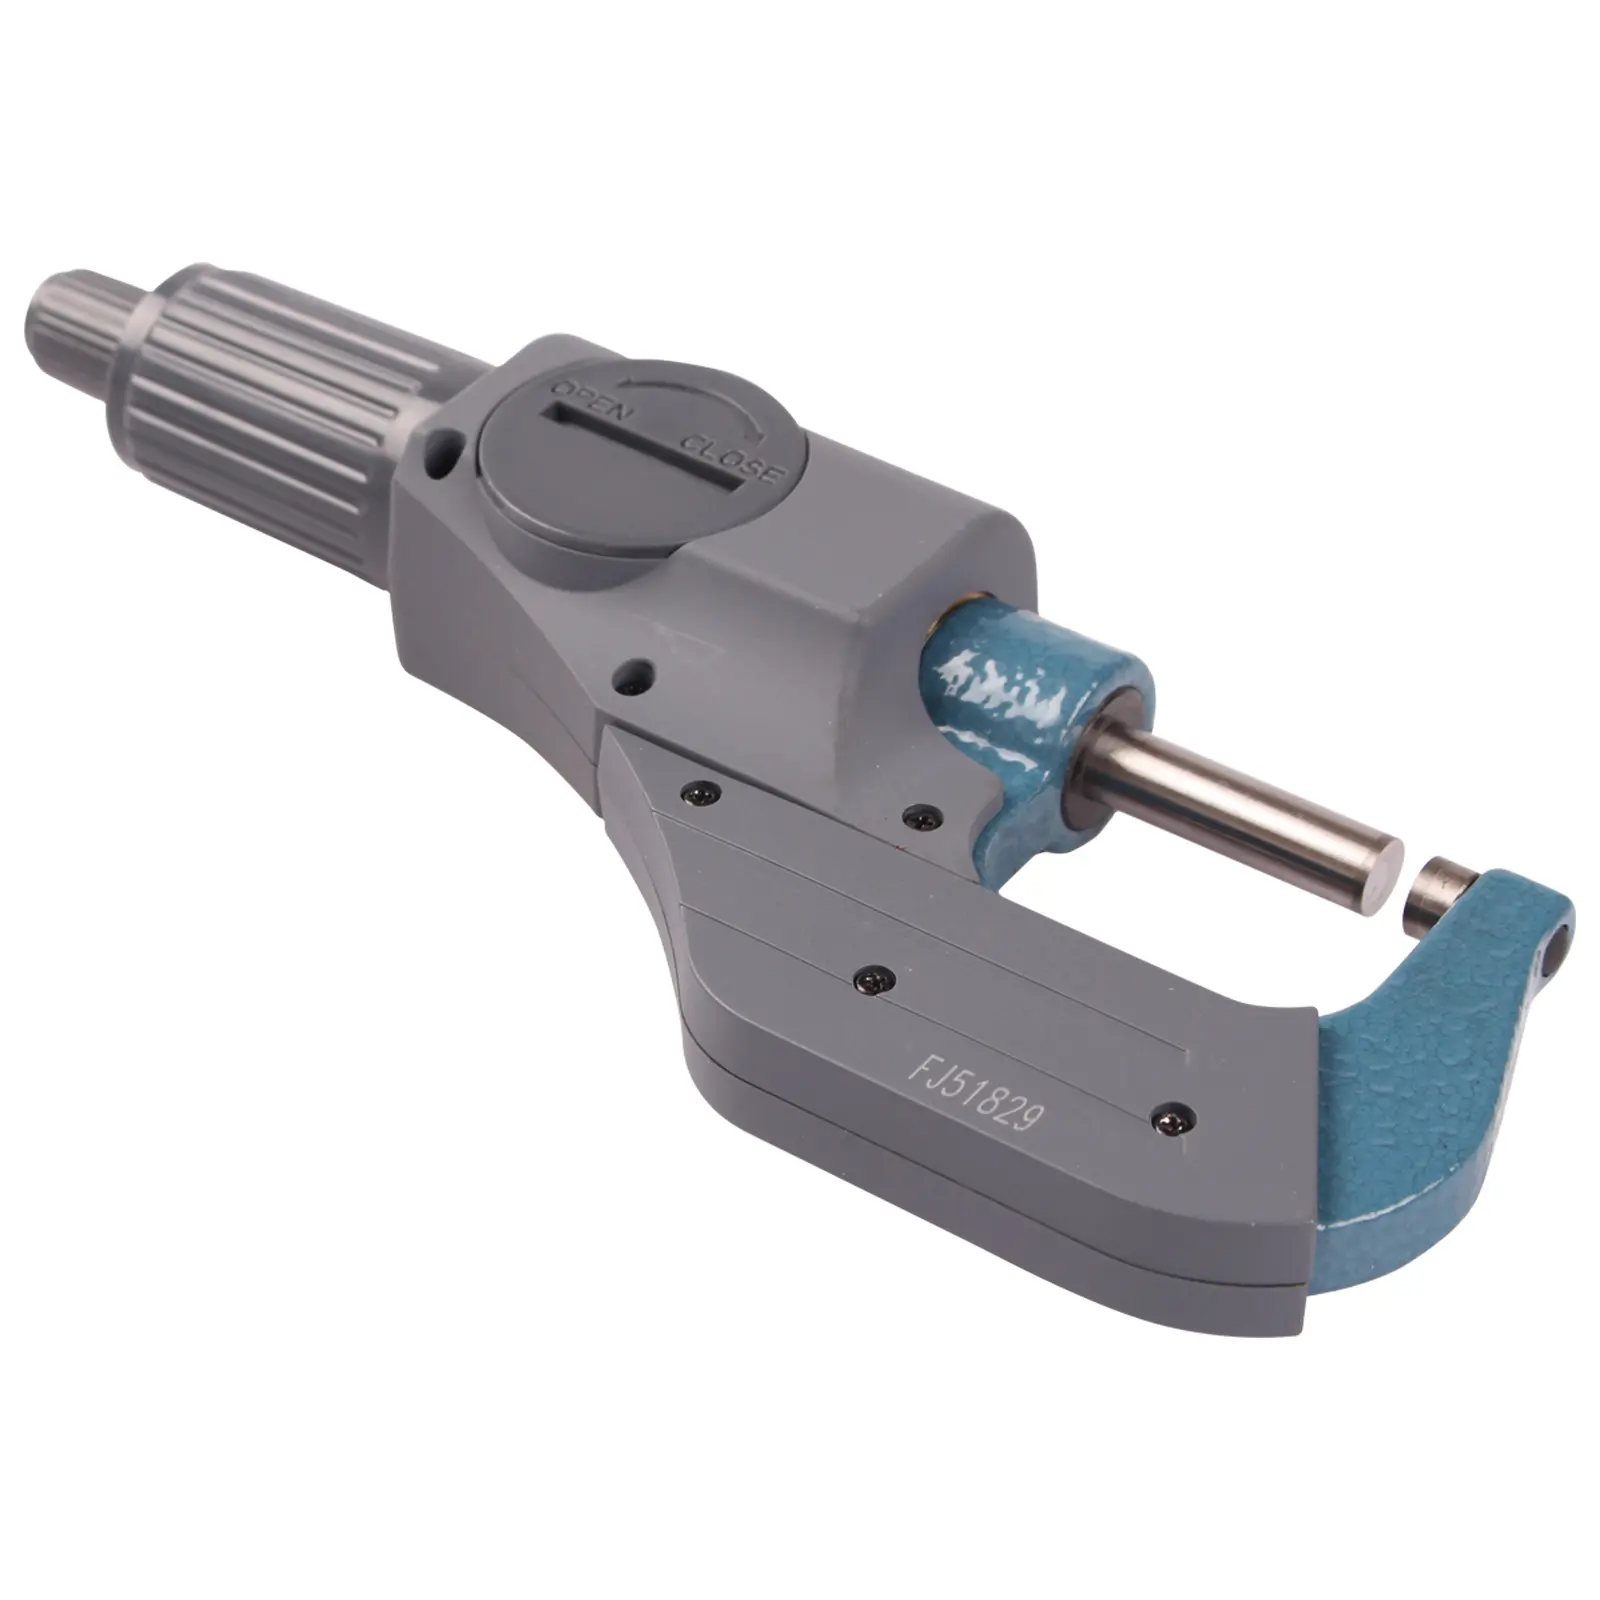
Wejdź do dowolnego zatłoczonego zakładu obróbki CNC i przyjrzyj się uważnie stanowisku kontroli jakości. Usłyszysz charakterystyczny, rytmiczny dźwięk klikania, pochodzący od doświadczonych frezowników sprawdzających dopasowania na świeżo toczeniowych wałkach. Ten dźwięk to serce powtarzalnej metrologii – symbolizuje prawidłowe zastosowanie mikrometru zewnętrznego podczas kluczowych pomiarów wymiarowych. Wielu początkujących operatorów popełnia kosztowny błąd, chwytając główną tarczę i obracając ją, aż wrzeciono wyda się mocno przyciśnięte do metalowej części. To, co wydaje się „mocno przyciśnięte” starszemu narzędziarzowi po porannej kawie, znacznie różni się od siły stosowanej przez ucznia na końcu długiej zmiany. Podczas pomiarów tolerancji z dokładnością do kilku mikronów ludzka pamięć mięśniowa po prostu nie zapewnia wystarczającej wiarygodności, by zagwarantować spójność wyników w różnych zmianach. Mała, żebrowana gałka na samym końcu narzędzia – zwana zatrzymaczem z ratchetem – została zaprojektowana właśnie po to, by usunąć z równania pomiarowego emocje człowieka i jego zmęczenie fizyczne. Obracając wyłącznie tę małą tylną gałkę, mechanizm wewnętrzny automatycznie ślizga się, gdy osiągnięta zostanie dokładnie ustawiona siła styku. Opanowanie sposobu użytkowania zatrzymacza z ratchetem to najszybsza droga dla każdego warsztatu maszynowego do wyeliminowania wahań pomiarowych wywołanych przez operatorów oraz do stworzenia solidnej podstawy wiarygodnej kontroli jakości.
Inżynieria mechaniczna stojąca za kontrolą momentu obrotowego i odkształceniem wrzeciona
Zrozumienie, dlaczego zewnętrzny mikrometr tak wrażliwie reaguje na nacisk wywierany ręką, wymaga szybkiego spojrzenia na podstawy fizyki mechanicznej i sprężystości materiałów. Wewnątrz korpusu przyrządu znajduje się precyzyjnie szlifowany śrubowy wałek, zwykle wykonany z skokiem pół milimetra na jeden obrót. Ponieważ ten wałek działa jak potężny mechaniczny klin, nawet minimalny dodatkowy moment obrotowy przyłożony do głównej tarczy przekłada się na ogromną siłę osiową działającą na karbidowe powierzchnie pomiarowe. Zgodnie z zasadami odkształcenia sprężystego, elementy robocze ze stali i aluminium ulegają rzeczywistemu ściskaniu pod nadmiernym obciążeniem wrzeciona, podczas gdy C-kształtna rama mikrometru odkształca się na zewnątrz o kilka mikrometrów. Gdy operator prawidłowo korzysta z ogranicznika zatrzaskowego, kalibrowana sprężyna wewnętrzna wraz z układem nachylonych zębów wyłącza obrót natychmiast po osiągnięciu siły osiowej w zakresie od pięciu do dziesięciu niutonów. Ten precyzyjny próg siły pomiarowej zapewnia, że karbidowa wspornica nawiązuje solidny kontakt z wierzchołkami chropowatości powierzchni elementu roboczego, nie niszcząc przy tym mikroskopijnego profilu jego powierzchni. Dodatkowo, prawidłowe trzymanie przyrządu podczas obracania tylnego ogranicznika zatrzaskowego zapobiega szybkiemu przenoszeniu ciepła ciała do metalowej ramy, co uniemożliwia wpływ rozszerzalności termicznej na dokładność odczytów wymiarowych podczas długotrwałych serii pomiarów.
Międzynarodowe normy metrologiczne i dane laboratorium kalibracyjnego
Autorytetne instytuty metrologiczne na całym świecie przez dziesięciolecia kwantyfikowały dokładny wpływ siły wrzeciona na wyniki pomiarów wymiarowych. Jeśli zapoznajesz się z wytycznymi technicznymi zawartymi w normie ISO 3611 lub amerykańskiej normie narodowej ASME B89.1.13, znajdziesz tam ścisłe specyfikacje dotyczące maksymalnie dopuszczalnego błędu oraz dokładnej siły pomiarowej wymaganej dla zewnętrznych mikrometrów. Niezależne laboratoria kalibracyjne regularnie przeprowadzają badania powtarzalności i odtwarzalności przyrządów pomiarowych (Gage R&R), aby pokazać menedżerom produkcji, dlaczego stosowanie standardowego zatrzymywacza z klikaniem ma tak duże znaczenie na linii produkcyjnej. W udokumentowanym badaniu laboratoryjnym, w którym trzydzieści tokarzy mierzyło certyfikowany wzorzec długościowy o długości dwadzieścia pięć milimetrów, operatorzy obracający główną tuleję uzyskali wyniki różniące się w obrębie grupy nawet o dziewięć mikrometrów. Gdy tej samej grupie trzydziestu tokarzy nakazano stosować zatrzymywacz z klikaniem zgodnie ze ścisłą procedurą – trzy wyraźne kliknięcia przy każdym pomiarze – całkowita zmienność wyników uzyskanych przez wszystkich operatorów spadła poniżej jednego przecinku pięć mikrometra. Ekspertów metrologii łączy powszechne uznanie, że trzy kliknięcia przy stałej prędkości obrotowej pozwalają wrzecionowi osiągnąć stabilizację poprzez najmniejszą możliwą warstwę oleju na powierzchni przedmiotu, zapewniając wiarygodny i powtarzalny punkt kontaktu, który spełnia surowe wymagania międzynarodowych audytów jakości.
Zastosowania w rzeczywistych warunkach produkcyjnych oraz korzyści związane z redukcją odpadów
Przejście od przypadkowych zwyczajów pomiarowych do dyscyplinowanego stosowania zatrzaśnika mikrometru bezpośrednio wpływa na wynik finansowy nowoczesnych zakładów produkujących z wysoką precyzją. Rozważmy rzeczywisty przypadek z dostawcy skrzynek biegów dla przemysłu motocyklowego, który produkuje hartowane stalowe wałki planetarne ze stopu o całkowitej tolerancji średnicy wynoszącej zaledwie osiem mikrometrów. Przez miesiące operatorzy tokarek CNC pracujący w zmianie nocnej oraz inspektorzy jakości pracujący w zmianie porannej spierali się o partię odrzuconych elementów, które wydawały się „rosnąć” lub „kurczyć się” w ciągu nocy. Zewnętrzny doradca z zakresu metrologii przeprowadził audyt hali produkcyjnej i stwierdził, że operatorzy szlifierki nadmiernie obracali tzw. bębenek mikrometru zewnętrznego, gdy części nadal były zamocowane w uchwycie, co powodowało, że odczyty były o cztery mikrometry mniejsze niż rzeczywiste wartości. Gdy kierownik zakładu wprowadził obowiązkowy protokół, zgodnie z którym każdy technik musiał używać tylnego mechanizmu zatrzaśnika mikrometru zewnętrznego dokładnie trzy razy przy czystej części o temperaturze otoczenia, fałszywe odrzuty zniknęły natychmiast. W ciągu dziewięćdziesięciu dni od standaryzacji sposobu obsługi każdego mikrometru zewnętrznego w całym zakładzie, nakład pracy związany z przeróbką zmniejszył się o dwadzieścia dwa procent, a oszczędności na odpadach z hartowanego stopu przekroczyły czterdzieści tysięcy dolarów amerykańskich. Ta praktyczna transformacja na linii produkcyjnej dowodzi, że niewielkie korekty proceduralne w zakresie kontroli siły pomiarowej przynoszą ogromne korzyści komercyjne.
Praktyczne nawyki konserwacyjne zapewniające niezawodność mechanizmu zatrzaskowego
Nawet najdokładniejsze urządzenia metrologiczne wymagają regularnej konserwacji, aby zapewnić, że wewnętrzny mechanizm ograniczania momentu obrotowego nadal poślizguje się z dokładnie wykalibrowanym ciśnieniem ustawionym w fabryce. Po kilku miesiącach intensywnego użytkowania przemysłowego mgiełka chłodziwa unosząca się w powietrzu, pył szlifierski oraz metaliczne opiłki mogą przedostać się do tylnego korka zewnętrznego mikrometru. Gdy brud gromadzi się wewnątrz zębatych sprężyn, mechanizm klikający zaczyna działać nieregularnie lub „lepić się”, co skłania operatorów do rezygnacji z prawidłowego stosowania zatrzymywania za pomocą klikacza, ponieważ pokrętło wydaje się szorstkie. Przewodnicy ds. zapewnienia jakości powinni wprowadzić miesięczny harmonogram konserwacji, w ramach którego technicy czyszczą zewnętrzną część trzpienia i powierzchnie głowicy za pomocą bezwłóknistych ściereczek optycznych nasączonych czystym alkoholem izopropylowym. Nigdy nie wolno zalewać zespołu klikającego ciężkim olejem maszynowym ani smarem, ponieważ gęste środki smarujące zmieniają współczynnik tarcia wewnętrznych zębów i sztucznie zwiększają siłę docisku działającą na pomiarowy przedmiot. Zamiast tego należy raz w tygodniu sprawdzać dokładność przyrządu przy użyciu certyfikowanej płytki optycznej oraz wzorcowego bloku miarowego w temperaturze otoczenia wynoszącej dwadzieścia stopni Celsjusza. Jeśli trzy delikatne kliknięcia mechanizmu klikającego nie pozwalają uzyskać dokładnie odczytu zera na skali noniusza, urządzenie należy serwisować i ponownie kalibrować przed jego powrotem do aktywnego stosowania w kontroli produkcyjnej.
Zakup narzędzi metrologicznych przemysłowych od zaufanego globalnego partnera
Budowa laboratorium zapewniającego światowej klasy kontrolę jakości zaczyna się od wyposażenia inżynierów i tokarzy w trwałe, precyzyjnie zaprojektowane przyrządy pomiarowe, które zachowują kalibrację nawet w trudnych warunkach warsztatowych. Od ponad 25 lat firma BLUESTAR dedykowała swoje kompetencje inżynierskie produkcji i dostawie profesjonalnych narzędzi metrologicznych przemysłowych, akcesoriów do obrabiarek oraz sprzętu do obróbki metali dla producentów na całym świecie. Działając w ramach ścisłej kontroli jakości na etapach projektowania, produkcji i pakowania, BLUESTAR oferuje serię mikrometrów zewnętrznych z nadzwyczaj gładkimi mechanizmami zatrzaskowymi oraz twardymi, wysokiej klasy wkładkami karbidowymi, zaprojektowanymi tak, aby wytrzymać miliony cykli pomiarowych. Eksportując ponad tysiąc specjalistycznych produktów przemysłowych do ponad stu krajów, BLUESTAR zapewnia bezproblemowe, kompleksowe rozwiązanie łańcucha dostaw, które pozwala fabrykom podnieść dokładność kontroli jakości i jednocześnie zoptymalizować koszty zakupów. Niezależnie od tego, czy laboratorium jakości wymaga niestandardowych zakresów pomiarowych, czy wszechstronnej pomocy technicznej w zakresie narzędzi warsztatowych, współpraca z BLUESTAR gwarantuje zespołowi niezawodne przyrządy niezbędne do przekształcenia precyzyjnych pomiarów w trwałą doskonałość produkcyjną.
Spis treści
- Opanowanie spójnego nacisku kontaktowego w codziennych inspekcjach na linii produkcyjnej
- Inżynieria mechaniczna stojąca za kontrolą momentu obrotowego i odkształceniem wrzeciona
- Międzynarodowe normy metrologiczne i dane laboratorium kalibracyjnego
- Zastosowania w rzeczywistych warunkach produkcyjnych oraz korzyści związane z redukcją odpadów
- Praktyczne nawyki konserwacyjne zapewniające niezawodność mechanizmu zatrzaskowego
- Zakup narzędzi metrologicznych przemysłowych od zaufanego globalnego partnera
