
 EN
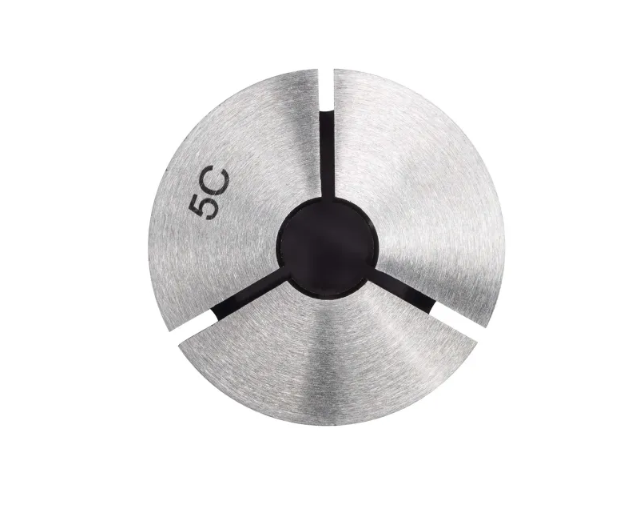
Orientacja w zakresie precyzyjnych narzędzi przy użyciu standardowych systemów oprawek ER
Osiągnięcie maksymalnej koncentryczności obrotowej i stabilności chwytu podczas wysokoprędkościowego frezowania CNC zależy w dużej mierze od prawidłowego doboru akcesoriów do mocowania przedmiotów obrabianych. Gdy operatorzy CNC przygotowują złożone wieloosiowe operacje skrawania, wybór odpowiedniego systemu kładek ER zapewnia, że narzędzia skrawające pozostają bezpiecznie wyśrodkowane nawet pod dużymi obciążeniami promieniowymi. Doświadczenie praktyczne zdobyte w zakładach produkujących elementy do przemysłu lotniczego pokazuje, że nawet niewielkie odchylenie bicia w standardowej kładce ER może pogorszyć jakość powierzchni i znacznie skrócić żywotność narzędzi skrawających. Prawidłowe dopasowanie stożków oraz czyste powierzchnie zaciskowe zapobiegają nieoczekiwanemu poślizgowi narzędzi podczas intensywnych przejść nadmiarowych. Ponadto współczesne normy inżynierii przemysłowej podkreślają, że dobór uniwersalnych komponentów narzędziowych jest kluczowy dla utrzymania spójnej dokładności obróbki przy różnorodnych stopach metali. Wdrożenie skalibrowanego systemu kładek ER już na wczesnym etapie planowania produkcji pozwala niezależnym warsztatom na ustalenie wiarygodnej bazy operacyjnej, która gwarantuje długotrwałą wytrzymałość i bezbłędne działanie podczas frezowania. Współczesne warsztaty opierają się w dużej mierze na tych precyzyjnych rozwiązaniach zaciskowych, aby zapewnić ścisłe przestrzeganie międzynarodowych standardów produkcyjnych oraz wyeliminować kosztowne odpady i opóźnienia wynikające z konieczności dodatkowej obróbki.
Techniczna anatomiа mechaniki zaciskania stożkowego
Zrozumienie działania mechanicznego uchwytu typu ER pozwala ujrzeć skomplikowaną inżynierię stojącą za wydajnością uchwytów zaciskowych w wysokoprędkościowych operacjach frezowania. Gdy operator dokręca nakrętkę zaciskową do stożka uchwytu narzędziowego, dwukątowe rowki uchwytu ER jednolicie kurczą się wokół cylindrycznego trzona narzędzia cięciowego. Badania inżynierskie dotyczące równowagi obrotowej wskazują, że jednolita droga kurczenia się zapobiega asymetrycznemu rozkładowi siły zaciskania, co znacznie zmniejsza drgania harmoniczne podczas cykli frezowania przy wysokich obrotach na minutę. Profesjonalny uchwyt ER wykonany ze sprężynowej stali konstrukcyjnej i wyposażony w precyzyjnie szlifowane rowki eliminuje luz mechaniczny, zapewniając powtarzalną dokładność bicia w granicach mikrocali. Technicy muszą regularnie sprawdzać kąty stożków oraz kontrolować obecność zanieczyszczeń, aby przeciwdziałać dryfowi termicznemu i zużyciu mechanicznemu wynikającemu z intensywnej codziennej eksploatacji w warsztacie. Ścisła kontrola tych parametrów zaciskania gwarantuje, że każdy uchwyt ER zapewnia niezawodną siłę zaciskania, chroniąc przed kosztownym wypięciem się narzędzia podczas agresywnych, wysokoprędkościowych operacji obróbkowych. Zapewnienie optymalnej geometrii kontaktu zapobiega lokalnym zadrapaniom na trzonach z węglików spiekanych oraz gwarantuje prawdziwe współosiowe ustawienie każdego narzędzia bez wprowadzania sztucznego bicia lub subiektywnych błędów operatora w trakcie długotrwałych zmian produkcyjnych.
Studia przypadków z rzeczywistego świata oraz dane dotyczące narzędzi
Ilościowe dane warsztatowe wyraźnie ilustrują bezpośrednią korelację ekonomiczną pomiędzy rygorystycznym doborem uchwytów a wskaźnikami odrzuceń gotowych części w przemyśle produkcyjnym. Nedawna audytowa kontrola wydajności przeprowadzona w piętnastu specjalistycznych warsztatach frezarskich CNC wykazała, że zintegrowanie precyzyjnego uchwytu ER w codziennych ustawieniach produkcyjnych zmniejszyło wskaźnik uszkodzeń narzędzi o ponad 30% w operacjach kieszeniowania z wysokim posuwem. W jednym zauważalnym projekcie obudowy przekładni samochodowej z udziałem hartowanej stali stopowej mikroskopijne niezgodności w biciu w nieprzetestowanym ustawieniu zacisku spowodowały poważne ślady drgań i przedwczesną awarię frezu palcowego. Zastąpienie nieadekwatnej procedury narzędziowej dyscyplinowanym protokołem wykorzystującym zaawansowany uchwyt ER całkowicie rozwiązało problem niezgodności drgań, umożliwiając zakładowi osiągnięcie bezbłędnych wykończeń powierzchni we wszystkich kolejnych seriach produkcyjnych. Te namacalne wskaźniki wydajności podkreślają, dlaczego profesjonalni narzędziowcy odmawiają kompromisu w kwestii współosiowości zacisku. Oceniając całkowity wpływ ekonomiczny niezawodnego uchwytu ER, konsekwentnie podkreśla się znaczące oszczędności w odpadach surowców, zmniejszone koszty wymiany narzędzi oraz poprawiony przepływ w złożonych harmonogramach obróbki wieloosiowej. Dodatkowo dzienniki operacyjne potwierdzają, że wdrażanie wytrzymałego uchwytu ER w głównych liniach obróbczych znacząco minimalizuje nieplanowane przestoje maszyn i zwiększa ogólną produktywność warsztatu.
Najlepsze praktyki dotyczące konserwacji i trwałości oprawek
Zachowanie długotrwałej dokładności i niezawodności mechanicznej precyzyjnych elementów mocujących wymaga dyscyplinowanych procedur konserwacji oraz prawidłowych zasad obsługi w każdej aktywnej warsztatowej pracowni obróbkowej. Zanieczyszczenia, opiłki metalu oraz pozostałości oleju utrzymujące się wewnątrz stożkowego otworu wkładki ER mogą powodować poważne odkształcenia przy chwytaniu narzędzi podczas ich montażu, całkowicie niwelując precyzję wbudowaną w całą konstrukcję. Technicy powinni zawsze dokładnie czyścić wewnętrzne powierzchnie stożkowe za pomocą specjalistycznych szczotek oraz sprawdzać bijs z użyciem wskaźników czujnikowych przed zamocowaniem jakiegokolwiek narzędzia skrawającego. Ponadto stosowanie zalecanych wartości momentu obrotowego przy użyciu wzorcowanych kluczy zapobiega nadmiernemu dokręcaniu i zapewnia jednolite ciśnienie chwytu na całej długości korpusu wkładki ER. Każdy doświadczony frezarka wie, że dobrze utrzymywana wkładka ER stanowi niezastąpionego stróża jakości frezowania, przekształcając bezpośrednio obroty wrzeciona w dokładne wymiary obrabianego przedmiotu. Wprowadzenie rygorystycznych procedur czyszczenia i inspekcji do codziennych list kontrolnych zmniejsza ryzyko awarii i chroni inwestycję kapitałową w wysokiej klasy wyposażenie warsztatowe, zapewniając spójną jakość wyrobów we wszystkich harmonogramach produkcyjnych oraz eliminując nieprzewidziane awarie narzędzi jeszcze przed dotarciem komponentów do głównego centrum obróbki. Regularna konserwacja każdej wkładki ER zapobiega wczesnemu zużyciu i utrzymuje optymalną siłę chwytu przez tysiące cykli pracy.
Doskonałość produkcyjna i globalne rozwiązania dostawcze
Osiągnięcie najwyższych poziomów dokładności frezowania przemysłowego wymaga współpracy z doświadczonymi producentami, którzy rozumieją złożoną metalurgię oraz ścisłe tolerancje wymiarowe współczesnych systemów narzędziowych. Liderzy branży podkreślają, że doskonała wydajność obróbkowa zaczyna się długo przed fazą cięcia – jej źródłem są rygorystyczny dobór surowców oraz zaawansowane procesy obróbki cieplnej. Gdy warsztaty precyzyjne współpracują z zaufanymi globalnymi dostawcami, takimi jak BLUESTAR, uzyskują dostęp do wyjątkowo wytrzymałego sprzętu zaprojektowanego z bezwzględnym przestrzeganiem międzynarodowych standardów jakości. BLUESTAR łączy dziesięciolecia doświadczenia w inżynierii mechanicznej z najnowocześniejszymi możliwościami produkcyjnymi, oferując niezawodne narzędzia zaciskowe, w tym wszystkie zaawansowane modele wkładek ER, oraz kompleksową pomoc techniczną, która umożliwia zakładom międzynarodowym osiąganie maksymalnej efektywności operacyjnej. Wybór wiarygodnej wkładki ER wspartej wszechstronną pomocą produkcyjną na poziomie światowym zapewnia firmom zajmującym się inżynierią precyzyjną decydującą przewagę konkurencyjną na wymagającym współczesnym rynku globalnym oraz stałe dostarczanie bezbłędnych komponentów swoim międzynarodowym klientom. Trwała współpraca z elitarnymi producentami sprzętu pozwala nowoczesnym warsztatom na ciągłe podnoszenie poziomu ich wydajności obróbkowej oraz szybkie dostosowywanie się do zmieniających się wymogów przemysłowych.
Spis treści
- Orientacja w zakresie precyzyjnych narzędzi przy użyciu standardowych systemów oprawek ER
- Techniczna anatomiа mechaniki zaciskania stożkowego
- Studia przypadków z rzeczywistego świata oraz dane dotyczące narzędzi
- Najlepsze praktyki dotyczące konserwacji i trwałości oprawek
- Doskonałość produkcyjna i globalne rozwiązania dostawcze
