
 EN
Menguasai Tekanan Sentuhan Yang Konsisten Dalam Pemeriksaan Harian Di Lantai Kilang
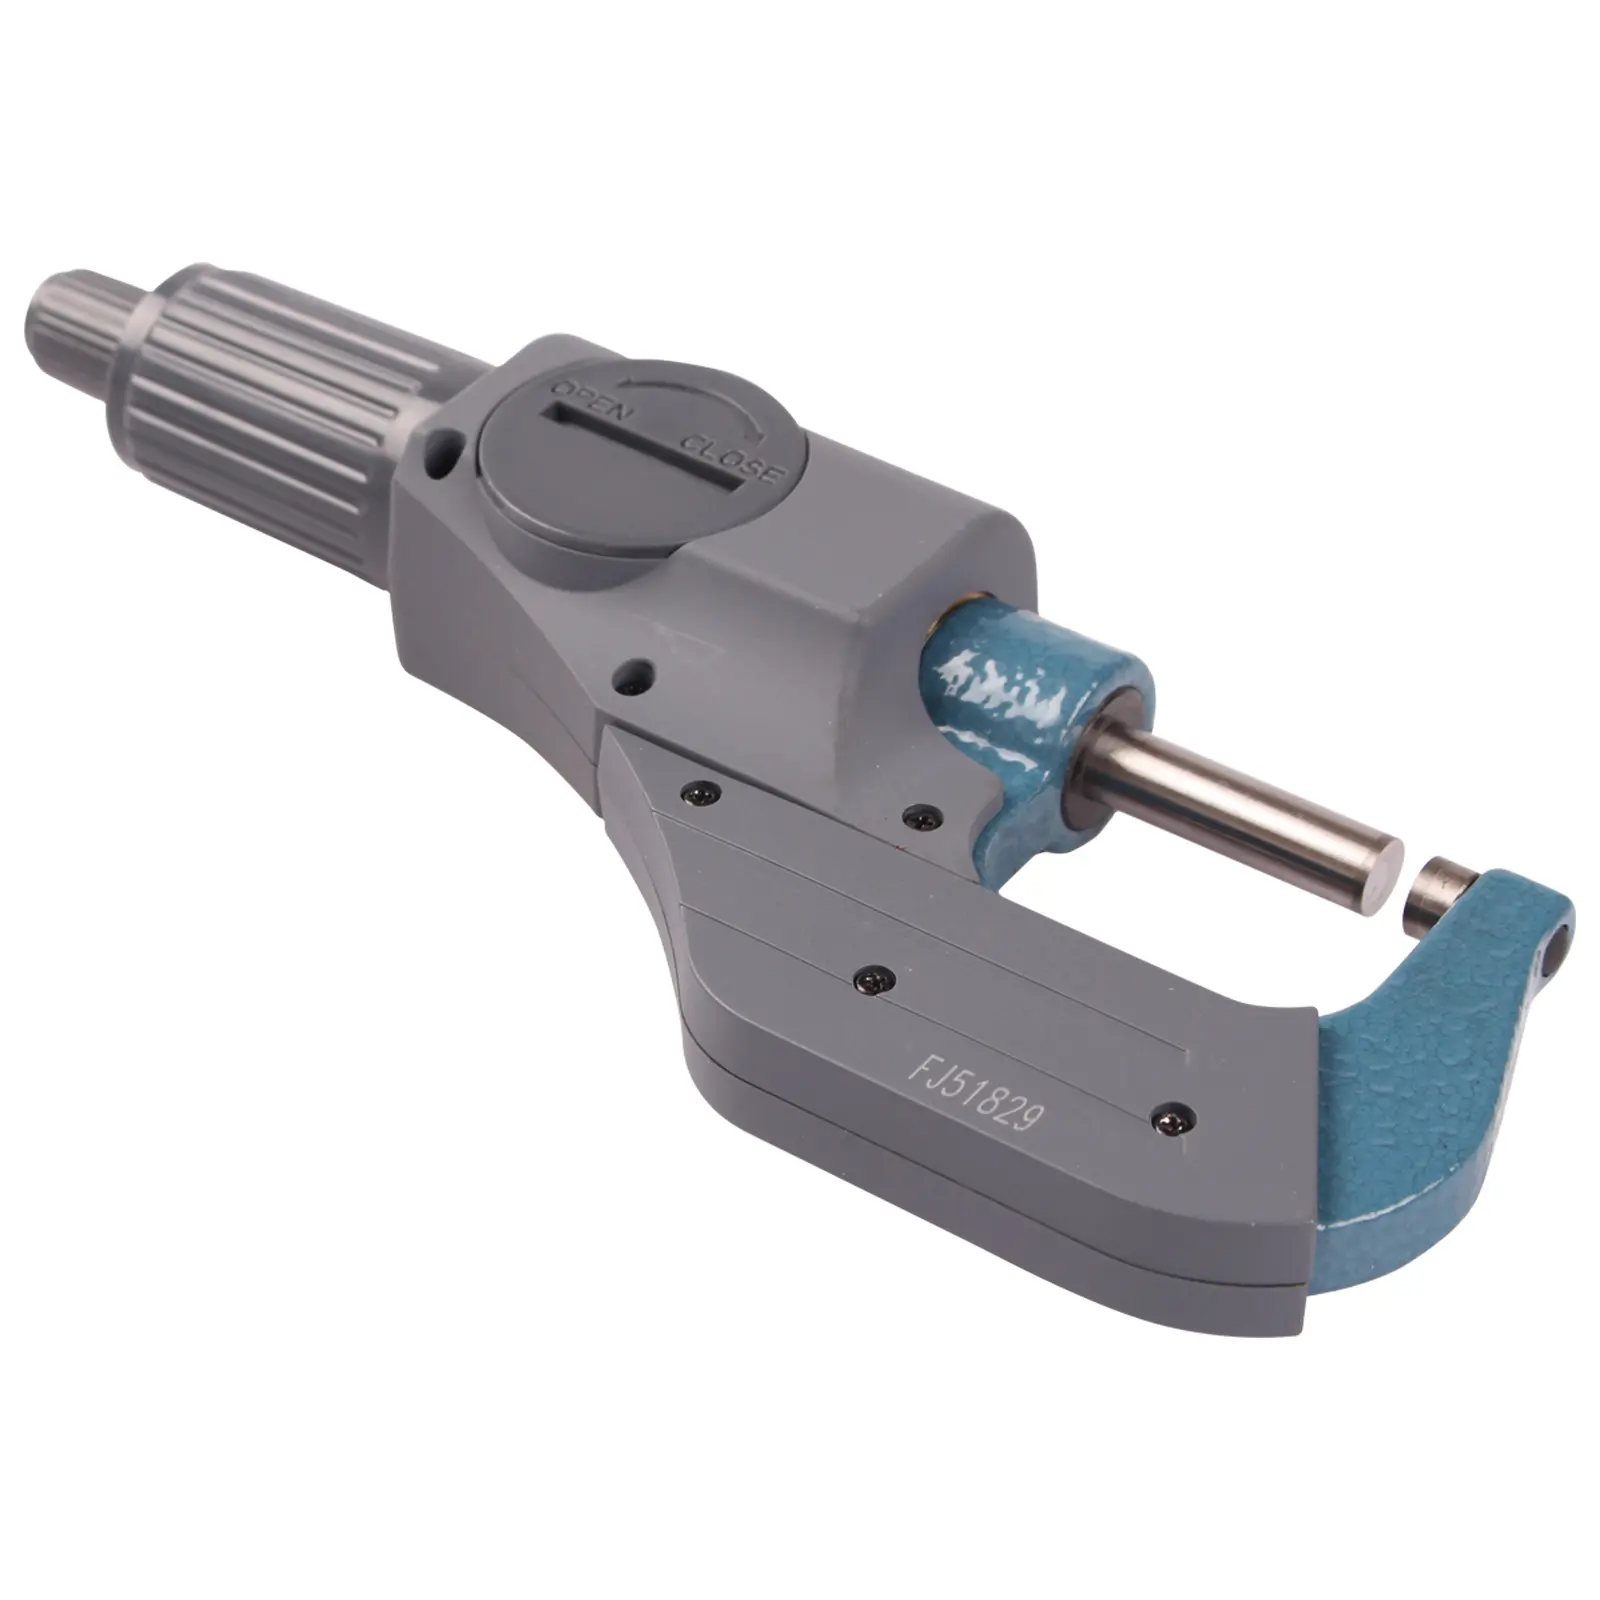
Masuk ke mana-mana kemudahan pemesinan CNC yang sibuk dan dengar dengan teliti stesen pemeriksaan kualiti. Anda akan mendengar bunyi ‘klik’ berirama yang jelas datang daripada jurutera mesin berpengalaman yang sedang memeriksa toleransi pada aci yang baru diputar. Bunyi itu merupakan inti metrologi yang boleh diulang, mewakili penggunaan tolok mikrometer luar yang betul semasa pemeriksaan dimensi kritikal. Ramai operator muda melakukan kesilapan mahal dengan mengambil thimble utama dan memutarnya sehingga spindel terasa ketat terhadap komponen logam. Apa yang terasa ketat kepada seorang pembuat alat berpengalaman selepas minum kopi pagi berbeza sama sekali daripada daya yang digunakan oleh seorang pelatih di akhir shift panjang. Apabila mengukur toleransi hingga beberapa mikron, ingatan otot manusia tidak cukup boleh dipercayai untuk menjamin ketepatan merentasi pelbagai shift. Tombol bertekstur kecil di hujung alat ini—dikenali sebagai ‘ratchet stop’—wujud khusus untuk mengeluarkan emosi manusia dan kepenatan fizikal daripada persamaan pengukuran. Dengan hanya memutar tombol belakang kecil ini, mekanisme dalaman secara automatik akan ‘slip’ apabila tekanan sentuh praset yang tepat tercapai. Menguasai penggunaan ratchet stop merupakan cara terpantas bagi mana-mana bengkel mesin untuk menghilangkan variasi pengukuran akibat operator dan membina asas kawalan kualiti yang boleh dipercayai.
Kejuruteraan Mekanikal di Sebalik Kawalan Tork dan Deformasi Spindel
Memahami mengapa mikrometer luar begitu sensitif terhadap tekanan tangan memerlukan pandangan pantas ke arah fizik mekanikal dan keanjalan bahan. Di dalam laras alat ini terdapat skru ulir halus yang digilap dengan teliti, biasanya diperbuat dengan jarak ulir separuh milimeter setiap satu pusingan penuh. Oleh sebab skru ini bertindak sebagai pengungkit mekanikal yang kuat, hanya sedikit tambahan daya kilas putaran pada silinder utama sudah cukup untuk menghasilkan daya paksi yang besar di permukaan pengukur karbida. Berdasarkan prinsip deformasi elastik, benda kerja keluli dan aluminium sebenarnya akan termampat di bawah beban spindel yang berlebihan, manakala rangka berbentuk-C mikrometer itu sendiri akan melengkung ke luar sebanyak beberapa mikrometer. Apabila operator menggunakan penghenti ratchet yang betul, satu spring dalaman yang dikalibrasi bersama susunan gigi condong akan menghentikan putaran sebaik sahaja daya paksi mencapai antara lima hingga sepuluh newton. Ambang daya pengukuran yang tepat ini memastikan bahawa landasan karbida menyentuh secara mantap puncak permukaan benda kerja tanpa meremukkan profil permukaan pada skala mikroskopik. Selain itu, memegang alat tersebut dengan betul semasa memutar ratchet belakang juga menghalang haba badan daripada berpindah secara pantas ke rangka logam, seterusnya mengekalkan pengembangan terma supaya tidak mengganggu bacaan dimensi semasa proses pemeriksaan yang panjang.
Data Makmal Piawaian Metrologi Antarabangsa dan Penentukuran
Institut metrologi berwibawa di seluruh dunia telah menghabiskan puluhan tahun untuk mengukur secara tepat kesan daya spindel terhadap keputusan pemeriksaan dimensi. Jika anda meneliti garis panduan teknikal dalam ISO 3611 atau Piawaian Kebangsaan Amerika ASME B89.1.13, anda akan menjumpai spesifikasi ketat mengenai ralat maksimum yang dibenarkan dan daya pengukuran tepat yang diperlukan bagi mikrometer luaran. Makmal kalibrasi bebas secara berkala menjalankan kajian Ketepatan dan Kebolehulangan Alat Ukur (Gage R&R) untuk memperlihatkan kepada pengurus pembuatan mengapa penggunaan penutup ratchet piawai begitu penting di lantai pengeluaran. Dalam satu ujian makmal terdokumentasi yang membandingkan tiga puluh juruteknik mengukur blok tolok induk bersijil berdiameter dua puluh lima milimeter, operator yang memutar badan utama menghasilkan bacaan yang berbeza sehingga sembilan mikrometer di kalangan kelompok tersebut. Apabila kelompok tiga puluh juruteknik yang sama diarahkan menggunakan penutup ratchet secara ketat dengan tiga klik berasingan bagi setiap pengukuran, variasi keseluruhan di kalangan semua operator turun kepada kurang daripada satu perpuluhan lima mikrometer. Pakar metrologi secara sebulatnya bersetuju bahawa tiga klik pada kelajuan putaran yang mantap membenarkan spindel menetap melalui sebarang lapisan minyak mikroskopik di atas komponen, menghasilkan titik sentuh yang boleh dipercayai dan boleh diulang yang memenuhi audit kualiti antarabangsa yang ketat.
Aplikasi Pembuatan Dunia Nyata dan Manfaat Pengurangan Sisa Bahan
Peralihan daripada tabiat mengukur secara santai kepada penggunaan berdisiplin bagi penghenti ratchet secara langsung memberi kesan terhadap keuntungan kewangan kilang pembuatan presisi moden. Pertimbangkan satu kes dunia sebenar daripada pembekal transmisi automotif yang menghasilkan pin planet keluli aloi keras dengan toleransi diameter keseluruhan hanya lapan mikrometer. Selama beberapa bulan, operator pengisaran CNC pada tugas malam dan pemeriksa jaminan kualiti pada tugas pagi saling bertengkar mengenai kelompok bahagian yang ditolak—yang kelihatan membesar atau mengecut dalam semalam. Seorang perunding metrologi luaran mengaudit kawasan kilang dan mendapati bahawa operator pengisaran sedang memaksakan tombol micrometer luaran mereka semasa komponen masih dipasang dalam chuck, sehingga bacaan menjadi empat mikrometer lebih kecil daripada saiz sebenar. Setelah pengurus kilang melaksanakan protokol wajib yang mewajibkan setiap juruteknik menggunakan susunan ratchet belakang tepat tiga kali klik pada komponen yang bersih dan berada pada suhu bilik, penolakan palsu lenyap serta-merta. Dalam tempoh sembilan puluh hari selepas menyeragamkan cara setiap micrometer luaran dikendalikan di seluruh bengkel, kemudahan tersebut berjaya mengurangkan buruh kerja semula sebanyak dua puluh dua peratus dan menjimatkan lebih daripada empat puluh ribu dolar AS dalam bahan aloi yang dibuang. Transformasi praktikal di lantai bengkel ini membuktikan bahawa penyesuaian prosedural kecil dalam kawalan daya pengukuran mampu memberikan pulangan komersial yang besar.
Tabiat Penyelenggaraan yang Praktikal untuk Menjaga Kebolehpercayaan Mekanisme Ratchet Anda
Bahkan peralatan metrologi paling canggih sekalipun memerlukan penjagaan berkala untuk memastikan mekanisme penghad tanaga kilas dalaman terus meluncur pada tekanan yang tepat seperti yang dikalibrasi di kilang. Selepas berbulan-bulan digunakan secara intensif dalam industri, wap penyejuk udara, habuk pengisaran, dan serpihan logam boleh terserap ke dalam penutup belakang mikrometer luaran. Apabila kotoran terkumpul di dalam gigi pegas, jentera ratchet mula terasa melekit atau tidak konsisten, sehingga menggoda operator untuk meninggalkan penggunaan henti ratchet yang betul kerana tombolnya terasa kasar. Penyelia jaminan kualiti perlu menetapkan rutin penyelenggaraan bulanan di mana juruteknik membersihkan permukaan luar laras dan muka anvil menggunakan tisu optik bebas bulu yang dibasahi dengan alkohol isopropil tulen. Anda TIDAK BOLEH menuangkan minyak mesin berat atau gris ke atas susunan ratchet, kerana pelincir pekat mengubah pekali geseran gigi dalaman dan meningkatkan daya cengkaman ke atas benda kerja secara artifisial. Sebagai gantinya, uji instrumen anda setiap minggu terhadap plat optik bersertifikat dan blok tolok induk pada suhu ambien dua puluh darjah Celsius. Jika tiga ketukan lembut pada ratchet tidak mengembalikan bacaan sifar tepat pada skala vernier, mekanisme tersebut perlu dibaikpulih dan dikalibrasi semula sebelum dikembalikan ke proses pemeriksaan pengeluaran aktif.
Mendapatkan Alat Metrologi Industri daripada Rakan Global yang Dipercayai
Membina makmal jaminan kualiti bertaraf dunia bermula dengan menyediakan jurutera dan tukang mesin anda dengan alat pengukur yang tahan lama dan direka secara tepat, yang mampu mengekalkan kalibrasinya dalam keadaan bengkel yang mencabar. Selama lebih dua puluh lima tahun, BLUESTAR telah mengabdikan kepakaran kejuruteraannya untuk mengilang dan membekalkan alat metrologi industri tahap teratas, aksesori alat mesin, dan peralatan kerja logam kepada pengilang global. Beroperasi di bawah kawalan kualiti ketat dalam semua fasa—rekabentuk, pengeluaran, dan pengepakan—BLUESTAR menawarkan siri mikrometer luaran dengan mekanisme ratchet yang amat lancar dan landasan karbida berkualiti tinggi, yang direka untuk tahan berjuta-juta kitaran pemeriksaan. Dengan mengeksport lebih seribu jenis produk industri khusus ke lebih seratus negara, BLUESTAR menyediakan penyelesaian rantaian bekalan satu henti yang lancar, membantu kilang meningkatkan ketepatan pemeriksaan sambil mengoptimumkan kos pembelian. Sama ada makmal kualiti anda memerlukan julat pengukuran tersuai atau sokongan teknikal komprehensif untuk perkakasan bengkel, bekerjasama dengan BLUESTAR memastikan pasukan anda memiliki instrumen boleh percaya yang diperlukan untuk menukar pengukuran tepat menjadi kecemerlangan pembuatan yang tahan lama.
Senarai Kandungan
- Menguasai Tekanan Sentuhan Yang Konsisten Dalam Pemeriksaan Harian Di Lantai Kilang
- Kejuruteraan Mekanikal di Sebalik Kawalan Tork dan Deformasi Spindel
- Data Makmal Piawaian Metrologi Antarabangsa dan Penentukuran
- Aplikasi Pembuatan Dunia Nyata dan Manfaat Pengurangan Sisa Bahan
- Tabiat Penyelenggaraan yang Praktikal untuk Menjaga Kebolehpercayaan Mekanisme Ratchet Anda
- Mendapatkan Alat Metrologi Industri daripada Rakan Global yang Dipercayai
