
 EN
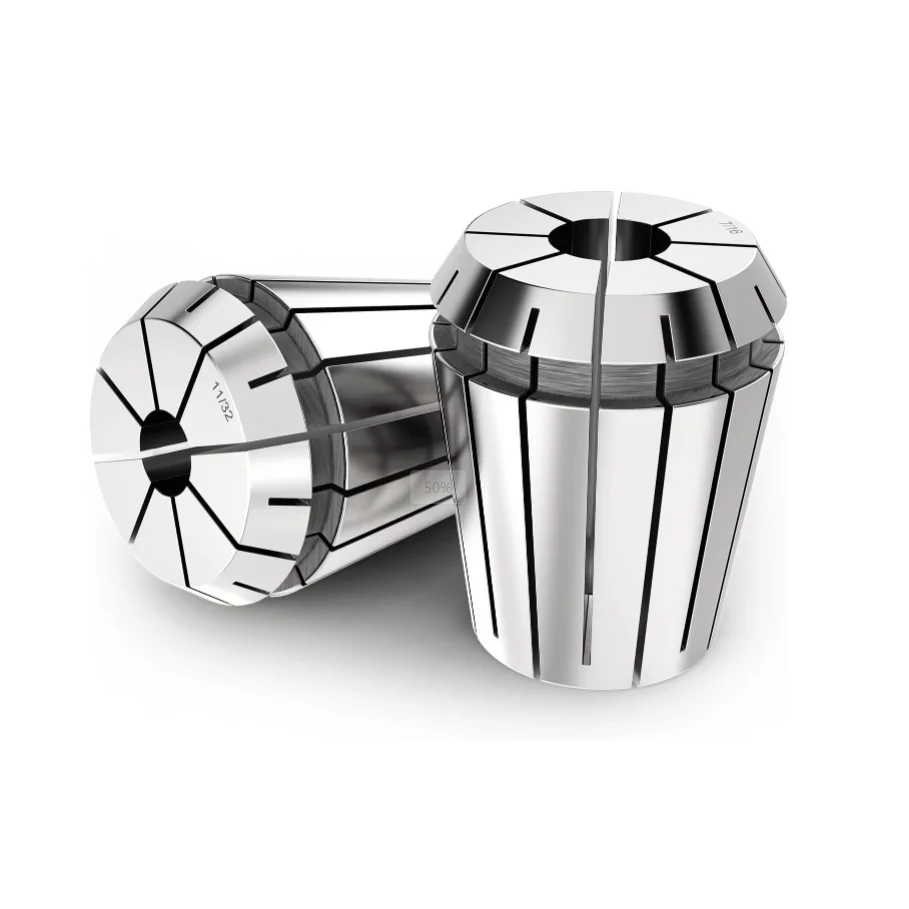
Дәлдікпен фрезерлеу талаптары мен айналуға қарсы шегі
Қатты қалыптау болаттарында немесе аэроғарыштық алюминий қорытпаларында микротаспа өңдеу кезінде дәлдік инженерлік топтар шпиндельдің тұрақтылығы ұстайтын интерфейске өте көп тәуелді екенін тез байқайды. Кіші диаметрлі фрезалармен жоғары жылдамдықта жұмыс істеу үшін идеалды айналу дәлдігі қажет, себебі микроскопиялық радиалды ауытқу тез кескіштің шағылуына немесе беттің айқын тербелісіне әкелуі мүмкін. Дәстүрлі ұстағыш компоненттері жоғары айналу жиілігінде құралдың барлық шанкінде біркелкі ұстау күшін сақтай алмайды. Жоғары дәлдіктегі ER-коллеті құрал шанкісінің бойымен біркелкі концентрикалық қысу қамтамасыз етеді, ол динамикалық кесу күштерін жұтады және беттің параллельдігін қатаң сақтайды. Ірі стружка жүктемелері кезінде азғантай орналасу қателерін жасыратын ауыр қабырғалы өңдеуге арналған стандартты құрал ұстағыштары жеткілікті болуы мүмкін, бірақ дәл өңдеу концентрикалықтың шектеусіз талабын қояды. Өте дәл қысу жүйелеріне көшетін дәлдік цехтары микротербелістердің айқын төмендеуін, беттің тегістігінің жақсаруын және құралдың қызмет ету мерзімінің ұзаруын байқайды. Дұрыс шлифталған ER-коллетін таңдау радиалды кесу күштерінің барлық жылдызша бойымен біркелкі таралуын қамтамасыз етеді, ол күрделі геометриялық пішіндердегі күрделі контурлау өтістері кезінде құралдың өнімділігін максималдайды. ER-коллетін таңдаған кезде қысу концентрикалығына назар аударатын операциялық станокшылар тұрақты түрде бөлшек дәлдігінің жоғарылауын және бағдарламаланбаған құрал ауыстыруларының азаятынын қол жеткізеді.
Концентрилік стандарттары мен қысу геометриясы
Микроннан кем болатын айналу сапасын қамтамасыз ету үшін, гайканы бұрған кезде қысқыштың конустық геометриясы мен құрал ұстағышының ішкі бөлігі қалай өзара әрекеттесетінін нақты түсіну қажет. Жоғары дәлдікті ER-қысқыштары он алты градусқа тең конустық бұрыш пен қатты карбидті сапталардың бірқалыпты жиырылуын қамтамасыз ететін дәл шлифтелген ішкі ойыстардан тұрады. Жоғары сапалы өндіріс стандарттары ішкі тесік геометриясының сыртқы конустық беттермен дәл сәйкес келетінін лазерлі өлшеу машиналары арқылы оптикалық бақылау жүргізуді талап етеді. Өте жоғары дәлдікті ER-қысқыштары диаметрінің төрт еселенген ұзындығында жалпы индикаторлық оқу нәтижесін екі микроннан аспайтындай етіп ұстайды, ал әдеттегі коммерциялық нұсқаларда айналу сапасы бес пен он микрон арасында болады. Айналу сапасы екі микроннан он микронға дейін артқанда құралдың қызмет ету мерзімі 50 пайыздан астам азаяды, себебі металды кесу жұмысының негізгі бөлігі бір қыр арқылы орындалады. Жоғары жылдамдықта өңдеу сынақтарының деректері дәлдігі жоғары ER-қысқыштарын таңдау құралдың қызмет ету мерзімін ұзартып, қалыпты стружка жүктемесін есептеуді сақтауға тікелей әсер ететінін растайды. Швейцариялық айналдыру станоктары мен бес осьті өңдеу орталықтары үшін құралдар компоненттерін таңдайтын механикалық инженерлер дәлдігі жоғары жұмыстар үшін ER-қысқыштарды таңдағанда сертификатталған концентрикалық параметрлерге әрқашан басымдық береді.
Жоғары жылдамдықты айналу осін теңестіру және құралдың қызмет ету мерзімі
Zamanawi CNC frezeralar ornytylysy 20 000 aymyldan asyp ketetin ayynyshtyq jylgynda ishteydi, munda tsentrifugal kushter qurlymnyng kanyzdyqta massalyq tegeisizdigin kushtendirip otiradi. Tegeisiz qurlym quramynyn paydalanuysy harmonikalyq terbelis tudyryp, qymbattyn zhylyq ostanynyn betine zarardy keltiredi, sondan keyin ishtelgen buekterde korenetin terbelis izderi qalydy. Dinamikalyq tegeisilgen ER-kolletti 25 000 aymylda G2.5 tegeisilik sapy menen qoldanuysy ultra jylgy zhetishtiru ishteylerinde ayynyshtyq terbelisinin azayuyna sebeptesedi. Aerokosmik saladagy zavodtar titanyn kurylymynyn kurylymyn ishteytinde, zhetishtiru syzygynda G2.5 sapyndagy ER-kollettke auystyrudan keyin terbelis izderi 40% azaydy. Uzak ayynyshtyq dinamikasy zavoddyq ustalaryny bettin kebyrlygyn shygaru sharttaryn aniktamay, kesushydyng synypu korkeyin tuwmyzdan qurtaryp, beru jylgyndy arttyruqa mumkindik beredi. Sonday-aq, tegeisilgen ER-kollett jylgy ayynyshtyq ostanynyn mehanikalyq kargysyndy azaytydy, zhaly jalgasynda tekseru shygarymyndy tuseytedi, mashynanyng kotekten basyp qaluyyn onemsiyzedi. Turaqty dinamikalyq tegeisilik avtomatlasqan ishteu syzygynda uzak merzimdi ishteu kozderinde zhetishtiru kesushydyng turaqty kesu geometriyasyn saqtaydy.
Материалдың жылумен өңделуі және беттік бүтіндігі
Ұзақ мерзімді қысу дәлдігі компоненттердің өндірісі кезінде қолданылатын металлургиялық қасиеттер мен жылумен өңдеу әдістеріне көп тәуелді. Жоғары сапалы ER-қысқыштар 65Mn немесе жоғары сортты құралдық болат сияқты жоғары сапалы серіппелі болат қорытпаларынан жасалады және Роквелл C шкаласы бойынша 52–56-ға қатайтылады. Вакуумдық жылумен өңдеуден кейінгі минус температурадағы криогендік өңдеу ішкі кристалдық құрылымды тұрақтандырады және ауыр кесу операциялары кезінде жылу циклынан туындайтын бавырлы өлшемдік ығысуға кедергі жасайды. Сонымен қатар, коррозияға төзімді қаптамалар немесе арнайы полировка әдістері қысу ойықтарын уақыт өте келе ұсақ стружкалар мен суытқыш қалдықтарының жиналуынан таза ұстайды. Төменгі сапалы ER-қысқыштарда ластанған заттар жиналған кезде қысу қысымы біркелкі емес болады, нәтижесінде аспап сырғып кетеді, жылжу дәлдігі нашарлайды немесе шығыс бөлігінің белгілі бір аймағында сызаттар пайда болады. Медициналық құралдар өндірушілерінің сапа бағалау есептерінде криогендік өңделген ER-қысқыштарға ауысу аспап сырғып кету оқиғаларын үздіксіз өндіріс кезіндегі он екі ай ішінде нөлге жуық деңгейге дейін төмендеткенін көрсетеді. Дұрыс беттік бүтіндік мыңдаған өңдеу циклдары бойынша қысқыштың біркелкі жиырылуын және аспапты ауыстыру параметрлерінің қайталанушылығын қамтамасыз етеді.
Коммерциялық ROI және қалдықтарды азайту әсері
Жоғары дәлдікті құрал-саймандардың компоненттері бастапқыда көп инвестиция талап етсе де, қалдықтарды азайту және үдерістің тұрақтылығы арқылы қол жеткізілетін қаржылық табыс өте зор. Жалпы иелену құнын есептеу үшін құралдың тозуынан экономияланған қаражат, станоктың тоқтау уақытын қысқарту және өндіріс сериясы бойынша барлық бөлшектердің қабылдану көрсеткіші өлшенеді. Төмен сапалы бекіту құрылғыларын жоғары дәлдікті ER-коллетпен алмастырған кәсіпорындарда құралдың сынғаны немесе шектен тыс өлшемдерге байланысты қалдықтардың саны тіпті бірден азаяды. Мысалы, медициналық импланттар шығаратын зауыт ER-коллеттерін жаңартқаннан кейін қалдықтардың пайызы 3,5%-ден 0,5%-ден төменге түсірді. Қалпына келтірілген карбидті фрезалар мен қайта өңдеуге кететін еңбек шығындарынан үнемделген қаражат көбінесе коллетке кеткен инвестицияны жұмыс басталғаннан кейін бірнеше апта ішінде өтеледі. Сенімді ER-коллетке инвестиция кірістіру қымбат тазалау операциялары кезінде құнды бөлшектерді қорғайды, автоматтандырылған фрезерлеу ұяшықтарында жалпы жабдық тиімділігін арттырады және ұзақ мерзімді табыстылықты жақсартады.
Өндірістік мүмкіндіктер мен жеткізіп беру тізбегінің ұтымдылығы
Идеалдық фиксатура платформасы мен құралдарды ұстауға арналған қосымша бөлшектерді таңдау үшін сенімді халықаралық жеткізу және қосымша инженерлік қолдау көрсетуге қабілетті танымал өндірушімен ынтымақтастыққа кіру керек. Әлемдегі өнеркәсіптік кәсіпорындар BLUESTAR компаниясына автоматтандырылған өндірістің қатаң талаптарына сай жоғары өнімділікті құралдар шешімін ұсынуға сенеді. Алғысқа лайық қуатты машина-жабдықтарды өндіруге арналған құрылымдар мен қатал сапа бақылау протоколдары негізінде BLUESTAR дәлме-дәл модульді жабдықтар мен жоғары дәлдікті ER коллеттерін ұсынады, олар CNC өңдеу платформаларымен қарапайым түрде интеграциялануға арналған. Кеңістіктік өндіріс мүмкіндіктері, берік материал таңдау стандарттары мен толық қамтылатын экспорт қабілеттері BLUESTAR-дың әлемдегі автоматтандырылған өндіріс орындары үшін сенімді, ұзақ мерзімді құн ұсынуын қамтамасыз етеді. Шпиндельдің өнімділігін оптималдауға тырысатын станок цехтары BLUESTAR-ға қатаң техникалық талаптар мен арнайы операциялық жұмыс процестеріне сәйкес құрылған, жекеленген ER коллет шешімдерін ұсынуға сенеді.
Мазмұны
- Дәлдікпен фрезерлеу талаптары мен айналуға қарсы шегі
- Концентрилік стандарттары мен қысу геометриясы
- Жоғары жылдамдықты айналу осін теңестіру және құралдың қызмет ету мерзімі
- Материалдың жылумен өңделуі және беттік бүтіндігі
- Коммерциялық ROI және қалдықтарды азайту әсері
- Өндірістік мүмкіндіктер мен жеткізіп беру тізбегінің ұтымдылығы
