
 EN
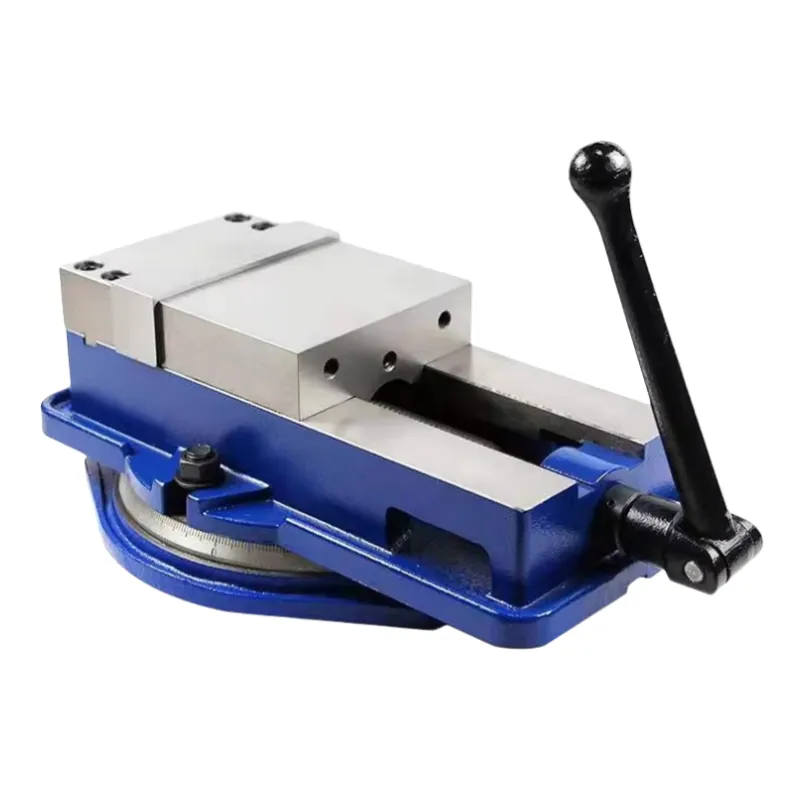
困難な作業現場で求められるワークホルディングの基盤選び
作業者が高負荷の金属穴あけ作業に直面する際、注目されるのはしばしばドリルマシンのトルクや切削工具の鋭さだけです。しかし、経験豊富な機械加工技術者は、被加工物の安定性こそが、高精度な穴加工を実現し、工具の破損事故を未然に防ぐための真のボトルネックであることを熟知しています。たとえば、大型のねじりドリルが合金鋼製の重いブロックに貫入する際に、わずか0.1ミリメートル程度でも被加工物がずれ動けば、ドリルビットは即座に咬み付き、刃こぼれを起こしたり、最悪の場合粉々に砕け散ってしまいます。このような危険な状況は、高価な工具を破損させるだけでなく、作業現場全体の安全を脅かす重大なリスクにもなります。こうした極度のねじり力および軸方向力に耐えられるバイスを選定することは、安全かつ効率的な金属加工環境を築くうえで不可欠な第一歩です。高性能な機械加工は、まず確固たるワークホルディング(工作物保持)基盤を確立することから始まります。つまり、最大送り速度下においても被加工物が完全に不動の状態を保つことが求められます。適切なワークホルディング機器への投資により、機械工場はセットアップ時の振動を解消し、きめ細かな仕上げ面を実現するとともに、ドリル機械の寿命を大幅に延ばすことができます。大量生産ラインでは、わずかな振動であっても、最終品質検査で不合格となるような微細な表面欠陥を引き起こすため、剛性の高いワークホルディングは絶対条件となります。
クランプ力と構造剛性の機械的原理
重量級の金属加工用ドリル作業に専用のバイスが必要な理由を理解するには、クランプ力と機械的たわみに関する物理学的原理を分析する必要があります。ドリル盤が大径の超硬合金製ドリル刃を固い金属に押し込む際、数千ニュートンもの下向きの推力と回転トルクが発生します。低品質のグレーアイアン(鋳鉄)で製造された一般用途のバイスは、こうした高負荷下で変形・たわみを起こし、その結果、バイスの jaws(口金)がわずかに上方へ傾斜してしまいます。このたわみにより、バイスの口金とワークピースとの接触面積が減少し、滑りや位置ずれを引き起こします。プロ仕様の重量級金属加工には、高張力球状黒鉛鋳鉄(ダクタイルアイアン)で鋳造されたバイスが不可欠です。これは構造的な剛性と振動吸収性能に優れており、さらに内部のリードスクリューは高精度研削加工を施すことで、最小限のハンドル操作力で極めて大きなクランプ力を得られるようになっています。先進的なバイスでは、機械式ブースターや油圧アシスト機構を採用し、最大40キロニュートンもの保持力を実現。これにより、ワークピースはマシンテーブルの一体的な延長部として機能します。軸方向の推力だけでなく、横方向の回転モーメントにも耐えられる能力こそが、産業用グレードのワークホルディング工具と一般家庭用ガレージ機器との決定的な違いであり、より深い切り込みや高速な金属除去が可能になります。
計量基準およびクランプ圧力の校正
過酷な作業条件での金属加工用ドリル加工において品質管理を維持するには、クランプ圧とジャワの位置合わせを定期的に確認する必要があります。ASME B5.54などの計測基準では、工作機械用バイスの幾何学的精度およびクランプ性能を測定するための厳格な手順が定められています。品質保証エンジニアは、校正済みのロードセルを用いて、バイスが長時間の切削サイクル中でも要求されたクランプ力を一貫して発揮し、圧力低下が生じていないかを検証すべきです。また、技術者は精密ダイヤルインジケータを用いて、ジャワ面と工作機械のスピンドルとの平行度を確認しなければなりません。ジャワの位置ずれがわずか50マイクロメートルでも、ドリル刃がワークピースに斜めに侵入し、円形から外れた穴や工具の偏摩耗を引き起こします。ガイドレールの清掃および主ねじへの潤滑油供給を週1回のメンテナンスとして定着させることで、ワークホルダ装置が校正されたクランプ力を長期にわたり維持し、何年にもわたる過酷な産業用途においても信頼性の高い高精度を実現できます。このように校正を徹底する姿勢は、特に高価な合金材料を加工する際に極めて重要です。公差を超えた1つの穴が原因で、数万ドルもの損失を伴う不良品(スクラップ)が発生する可能性があるからです。
重機用金属加工における成功事例
高負荷金属加工用のバイスを選定することによる実用的なメリットは、実際の製造現場での成果によって最もよく示されます。中規模の産業機械メーカーが、構造用鋼板に直径3インチの穴をあける作業で、不良率の高さに悩んでいました。従来の汎用ワークショップ用バイスでは、ラジアルアームドリル盤による強い軸方向荷重に耐えきれず、バイス本体がたわんでいたため、ドリルビットの頻繁な折損や、公差を超える穴の形状不良が発生していました。エンジニアリングチームは、高精度球状黒鉛鋳鉄製マシンバイス(焼入鋼製ジャウ、機械式トルク倍増機構付き)を採用することで、このボトルネックを解消しました。この高負荷金属加工向けワークホルディングシステムを各ワークステーションに導入した結果、被削材の安定保持が完全に確保されました。ドリルビットの寿命は80%以上延び、手作業による再加工に要する時間はゼロになりました。このシンプルなアップグレードにより、送り速度を40%向上させることができ、工具コストを数千ドル削減するとともに、1日の生産量を増加させました。不安定な手作業工程を、剛性・再現性に優れた切削加工工程へと変革したことで、同工場は防衛産業向けの厳しい製造要件を満たせるようになりました。
産業用バイスの必須メンテナンス作業
重い金属加工作業においてマシンバイスを最高の性能で稼働させるためには、定期的な予防保守が不可欠です。毎シフト終了後には、エアブローまたは柔らかいブラシを用いてバイスを十分に清掃し、鋭利な金属クズや切削油(クーラント)の残留物を取り除く必要があります。スライドレール内やリードスクリュー周辺にクズが堆積すると、摩耗を引き起こしたり、機構が固着したりする原因になります。また、錆びを防ぎ、ジョーの滑りをスムーズに保つためには、スクリュースレッドおよびスライディングウェイに高圧潤滑剤を薄く塗布することが極めて重要です。品質管理担当者は、硬化処理されたジョープレートを定期的に点検し、摩耗やピッティングの兆候がないか確認しなければなりません。ジョー面に損傷が生じた場合は、平滑で滑りにくい把持力を維持するために、交換または再研磨を行う必要があります。こうした基本的な保守作業を行うことで、設備投資を守るとともに、作業現場における最大限の安全性を確保できます。さらに、清潔なバイスを保つことは、ワークピース背面にクズが挟まるのを防ぎ、セットアップ時の微小な角度誤差を未然に防止することにもつながります。
ブルースター社からの耐久性の高いワークホルディングソリューションの調達
生産設備全体で再現性の高い穴あけ加工精度を確保するには、現代の金属加工が求める厳しい要件を理解する信頼できるグローバルサプライヤーとの連携が不可欠です。ブルースター(BLUESTAR)は、25年以上にわたり、世界中の製造メーカー向けに高品質な工作機械用アクセサリーやワークホルディングソリューション、金属加工機械の設計・製造・供給に専念してきました。原材料の鋳造工程から最終的な高精度研削工程に至るまで、厳格な品質管理のもとで製造されるブルースターのマシンバイスは、過酷な重切削加工にも耐えうる堅牢性を備えています。1,000種類以上の専門産業用製品を100カ国以上に輸出する実績を持つブルースターは、工具セットのアップグレードを支援するとともに、調達コストの最適化を実現するシームレスなワンストップサプライチェーンソリューションを提供します。ご工場が大容量油圧バイスを必要としている場合でも、特殊なワークホルディング治具のカスタム製作をご要望の場合でも、ブルースターとのパートナーシップにより、正確な製造を確実に実現し、持続的な市場競争力を築くための信頼性の高いハードウェアを現場に提供できます。
多機能モジュール式ワークホルディングシステムによる作業効率の向上
現代の生産現場において、ワークホルダーシステムの多機能性は、設備総合効率(OEE)に直結します。標準のマシニングバイスに加え、先進的な工場では、モジュラー式グリッドプレートやクイックチェンジ式チャック jaw システムを活用し、異なるワークピース形状への切替時間を最小限に抑えています。複雑な鋳造部品に対する高負荷金属ドリル加工では、標準のフラットチャック jaw ではワークの安定保持に必要な接触面積が確保できない場合があります。このような状況では、カスタムV溝チャックプレートや自己整列スイングチャック jaw を採用することで、不規則な形状にも対応しつつ、十分な把持力を維持できます。このモジュラー方式により、大型プレートのドリル加工から、小型・高精度部品の加工へと、同一マシンテーブル上で迅速な切り替えが可能になります。ワークホルダーのインターフェースを標準化し、高品質なクランプ部品への投資を進めることで、製造業者は機械の待機時間を大幅に削減し、オペレーターの作業フローを合理化し、激しい競争が繰り広げられるグローバルな製造市場において高い競争力を維持できます。
