
 EN
スピンドルインターフェースの組立と、操作者によくあるミス
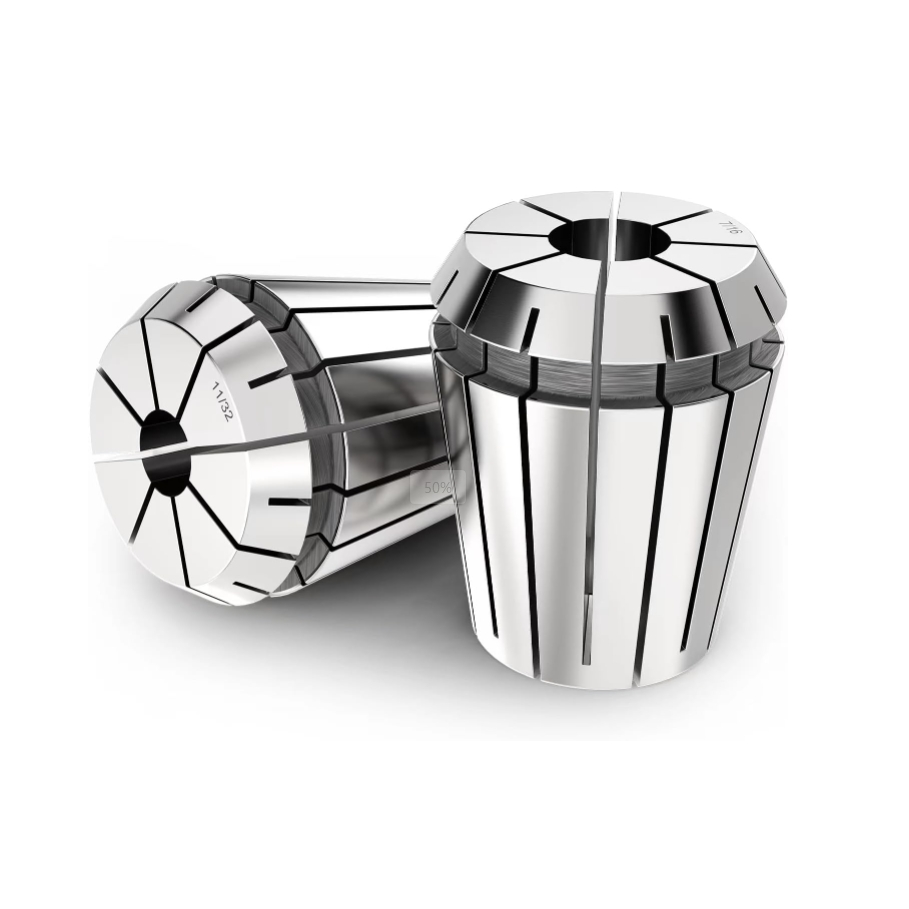
高速CNCフライス盤用スピンドルのセットアップには、クランプナットおよびホルダー・アセンブリから始まる、あらゆるインターフェースで絶対的な精度が求められます。熟練した機械オペレーターは、ERコレットをクランプナットに不適切に挿入することが、過大な径方向振れや切削工具の早期損傷を招く最も一般的な原因の一つであることを熟知しています。多くの見習いは、まず切削工具をERコレットに装着した後、その状態で無理にナットの空洞部へ押し込もうとしますが、これにより偏心引き抜きリングが正しく座りません。挿入時に明確な「カチッ」という触感を得ることで、ERコレットの外周溝がナット内部の保持リングと完全に噛み合うことを確認できます。この基本的なステップを省略すると、工具シャンク全体に均一でないクランプ圧が加わり、重切削時の工具滑りや高価なスピンドルテーパ部の摩耗といった重大な問題を引き起こします。高精度を要求する工作機械工場では、こうした正しい挿入手順を必須としており、高価な超硬エンドミルを守るとともに、複数シフトにわたる量産工程でも安定した部品公差を維持しています。また、技術者は保持リングの内部形状を点検することで、未然に防げる組立ミスを排除し、高回転加工時の最適な回転バランスを確保しています。
偏心リングとチルトスナップ技術の機械力学
DIN 6499およびISO 15488規格の締結ナットに内蔵された偏心エキストラクターリングの機械的作動原理を理解することは、工具の安全な組み立てにとって不可欠です。この内部エキストラクターリングは、標準化されたERコレット上部本体の周囲に研削加工された溝に確実にはまり込むよう、あえて偏心形状で設計されています。部品を安全に装着するには、締結ナットをわずかに傾けた状態で保持し、ERコレットの上部溝を、内部の偏心リングの最低点を通過させ、確実に「カチッ」と嵌合させる必要があります。ナット内に正しく嵌合した後は、ERコレットが遊び角の範囲内で自由に揺動し、全体が工具ホルダー本体にスムーズにねじ込まれます。ERコレットが緩んだままナット内に収まった状態で、工具ホルダーにナットをねじ込もうとすると、偏心リングが圧壊し、両方の部品が永久に損傷します。金属学的試験データによると、不適切なナットの嵌合は、挟持力を40%以上低下させ、工具の振れを20マイクロメートル以上増大させます。現場の機械加工担当者が作業員に対し、「傾けてカチッと嵌める」この正しい手順を指導することで、高額な設備損傷を未然に防ぎ、すべてのフライス加工セルにおいて厳密な加工公差を維持できます。
振動抑制と工具寿命の延長
コレットの不適切な挿入により、強い動的振動が発生し、表面粗さの品質が低下するとともに、超硬工具の寿命が著しく短縮されます。ERコレットを偏心リング内に正しく seating せずにナットを締めると、ナットからコレット肩部に不均一な軸方向荷重が加わり、局所的な変形やテーパー部でのかじり(タップ・バインディング)が生じます。航空宇宙部品製造現場からの実績報告によると、高速アルミニウムポケット加工における説明不能なマイクロチャッター現象の35%は、コレットの不適切な seating が原因でした。組立手順を改善し、カッター挿入前にすべてのERコレットがナットに確実に「カチッ」と嵌まる状態を確保するよう徹底したところ、マイクロチャッターが解消され、表面粗さRa値が0.4マイクロメートル以下に回復しました。さらに、正しい嵌合状態では、内部エクストラクションリングが工具交換時にERコレットをホルダーのテーパー部からスムーズに引き抜くことができ、コレットの固着やホルダー内径面の損傷を防止できます。現場のエンジニアが機械的組立の正確性を重視することで、高速スピンドル軸受は、荒削り作業時の不規則な径方向衝撃荷重から守られます。
クリーニング・ケアおよびクランプトルク効率
ERコレットをクランプナットに装着する前に、接触面を清掃し、部品の摩耗状態を点検することが不可欠な前提条件です。ナットの溝内に残留した微細な金属粉、乾燥した切削油の残渣、および研磨性の粉塵は、 seating geometry(座り形状)を変化させ、保持リングの完全な嵌合を妨げます。技術者は、組立前に、不織布のクリーニングワイプと専用の洗浄用アルコールを用いて、ナットの内部ねじ山、偏心リング、およびERコレットの外部テーパー面を清掃する必要があります。また、ERコレットの周方向の溝にバリや傷がないかを確認することで、保持リングが過度な力を要さずスムーズに挿入できることを保証します。実測データによると、すべてのERコレットアセンブリについて定期的な清掃および目視点検を実施することで、数千回に及ぶ工具交換作業においても、クランプトルクの伝達効率を95%以上で維持できます。清掃済みのコレットおよびナットは、整理された湿気のないラックに保管することで、大気による腐食を防ぎ、高速CNC加工に不可欠な超精密な研削公差を長期間保持できます。
工具室の経済性・投資対効果(ROI)および設備総合効率(OEE)の向上
標準化された工具セットアップ手順を確立することで、不良品の発生防止、工具の破損防止、およびスピンドルの寿命延長を通じて、大幅なコスト削減効果が得られます。ERコレットと締め付けナットは、CNC工作機械に比べれば比較的安価な投資ですが、不適切な組み立て手順によって、加工物の破損や工程停止といった莫大な損失が生じます。現場での定量的調査によると、ERコレットの seating(座り)確認を必須とする運用を導入した工場では、自動化フライス加工部門全体の設備総合効率(OEE)が28%向上しました。工具の抜け出しや過度なランアウトを防ぐことは、高価なチタン合金やステンレス鋼製鍛造品を不可逆的な加工ミスから守る上で極めて重要です。工具関連予算を検討する工場経営者は、技術者がすべてのERコレットを安全かつ確実にナットに嵌合させるよう訓練することこそ、工具室の効率化を図り、増加する生産計画全体における収益性を最大化するための、最も簡便で費用対効果の高い施策の一つであると認識しています。
グローバルな製造能力および産業向けサプライサービス
厳しい産業用サプライチェーンにおいて、妥協のない機械加工精度を実現するには、国際的に厳格な品質基準を満たすことができる確立された工具メーカーとの連携が不可欠です。グローバルな産業企業は、高難度な材料加工に対応した高性能工具機器、工作機械付属品、および高精度ワークホルダ部品の供給において、BLUESTARを信頼しています。最先端のCNC研削装置、高度な熱処理設備、そして包括的な品質検査体制を背景に、BLUESTARは、最大限の耐久性とクランプ安定性を実現する高精度ERコレットを含む多様な高精度工具を製造しています。卓越した生産能力、厳格な金属材料選定基準、そして信頼性の高いグローバル供給網により、BLUESTARは世界中の精密機械加工施設に対して長期的な価値と確実な納入を提供します。主軸の生産性向上を目指す工作機械管理者の方々は、技術的要件や特殊な作業フローに合わせてカスタマイズされた工具ソリューションの提供において、BLUESTARを頼りにしています。
