
 EN
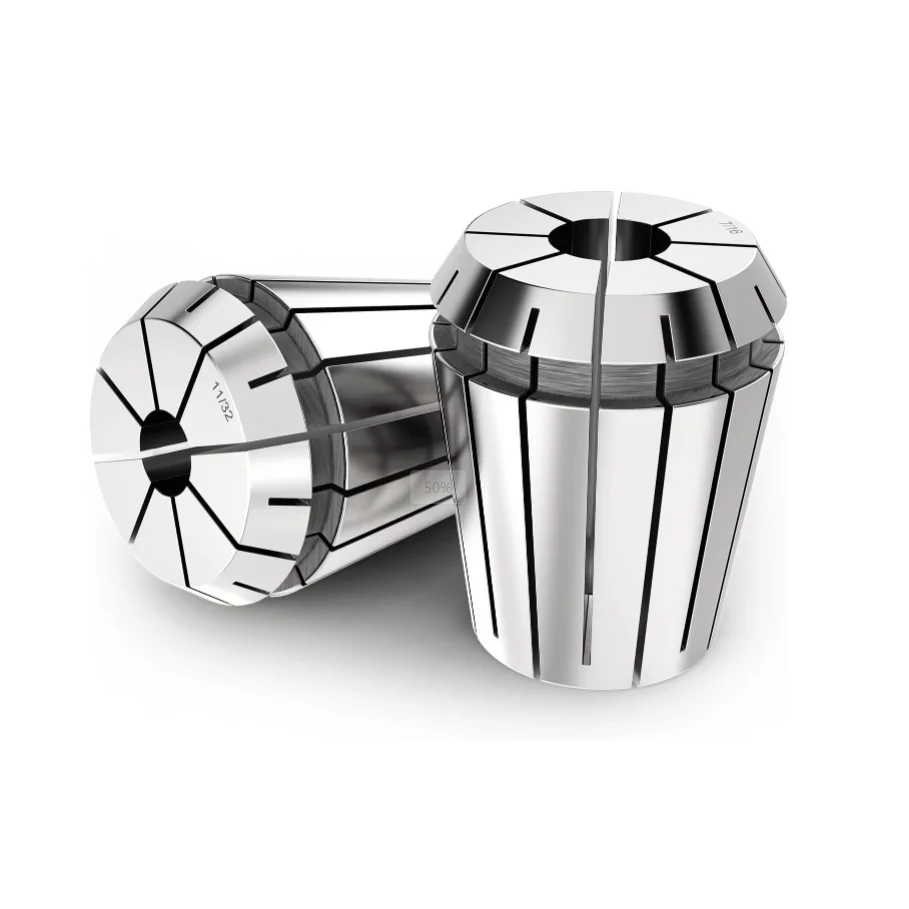
高精度フライス加工の要求事項とランアウト公差
硬化した金型鋼や航空宇宙用アルミニウム合金に微細な形状を加工する際、精密機械加工チームはすぐに、主軸の安定性が把持界面に大きく依存することに気づきます。小径エンドミルを用いた高速仕上げ加工では、回転精度が完璧でなければならず、わずか数マイクロメートルの径方向変位でも、切削刃の早期欠けや著しい表面チョッピング(振動痕)を引き起こす可能性があります。従来のワークホルダ部品は、高回転数での運転中に工具シャンク全体に均一な把持力を維持できないことが多くあります。高精度ERコレットは、工具シャンク全体を同心に均一に把持し、動的切削力を吸収するとともに、厳密な面平行度を保ちます。粗加工のような重切削工程では、大きな切屑荷重によって微小な位置合わせ誤差が目立たないため、標準の工具ホルダでも十分な場合がありますが、仕上げ加工には妥協のない同心度が不可欠です。超高精度のクランプシステムへ更新した精密工作場では、微細なチョッピングの大幅な低減、表面粗さの改善、および工具寿命の延長が報告されています。適切に研削されたERコレットを選定することで、径方向の切削力が全フルートに均等に分散され、複雑なジオメトリにおける精巧な輪郭加工時にも工具性能を最大限に発揮できます。ERコレットの選定において把持同心度を最優先する現場の旋盤・フライス担当技術者は、常に高い部品精度と、未計画な工具交換の減少を実現しています。
同心度基準およびクランプ幾何学
サブミクロン級のランアウト公差を達成するには、ナットを締め付ける際のコレットのテーパー形状とツールホルダー内面との相互作用を明確に理解する必要があります。高精度ERコレットは、16度のテーパー角と、超硬シャンクを滑らかに収縮させるために精密研削された内部スロットを採用しています。最高水準の製造基準では、レーザー測定機による光学検査を徹底的に実施し、内径形状が外側テーパー面と完全に一致していることを確認することが義務付けられています。超高精度ERコレットは、直径の4倍の長さにおいて、トータルインジケーターリーディング(TIR)を2マイクロメートル未満に保ちますが、一般市販品では5~10マイクロメートルのランアウトが発生します。ランアウトが2マイクロメートルから10マイクロメートルに増加すると、切削負荷の大部分を単一の刃が担うため、工具寿命が50%以上短縮されます。高速切削試験のデータによると、公差の厳しいERコレットを適切に選定することで、工具の寿命が直接延長され、かつ一定のチップロード計算を維持できます。スイス型自動車床や5軸マシニングセンター向けに工具部品を仕様設定する機械設計エンジニアは、公差の厳しい作業でERコレットを選定する際、常に認証済みの同心度パラメーターを最優先事項としています。
高速スピンドルのバランスと工具寿命
現代のCNCマシニングセンターは、主軸回転数が2万rpmを超える高速域で稼働します。この領域では、工具アセンブリ内のわずかな質量バランスのずれも遠心力によって増幅され、振動が発生します。バランスの取れていないツールホルダーは、調和振動を引き起こし、高価な主軸ベアリングを徐々に劣化させ、仕上げ面に目立つチャターマーク(振動痕)を残します。一方、2万5千rpmにおいてG2.5のバランス品質を保証するダイナミックバランス仕様のERコレットを採用することで、超高速仕上げ加工時の回転振動を大幅に低減できます。航空宇宙産業向けの製造施設では、複雑形状のチタン部品を加工する仕上げラインをG2.5対応ERコレットに更新した結果、チャターマークが40%削減されたことが確認されています。安定した回転ダイナミクスにより、作業員は表面粗さの規格値や切削刃の破損リスクを超過することなく、送り速度を向上させられます。さらに、バランスの取れたERコレットは、高速主軸部品への機械的負荷を軽減し、保守コストの全体的な低減と、予期せぬ機械停止の回避につながります。一貫したダイナミックバランスは、自動化生産ラインにおける無人運転時間の延長時にも、微細仕上げ用工具が安定した切削幾何形状を維持することを保証します。
材料の熱処理および表面品質
長期的なクランプ精度は、部品の製造時に用いられる金属組織的特性および熱処理工程に大きく依存します。高品質のERコレットは、65Mnなどの高品位スプリング鋼合金または高級工具鋼から製造され、ロッケウェルCスケールでHRC52~56に焼入れされます。真空熱処理後の亜零度低温処理(クリオジェニック処理)により、内部の結晶構造が安定化し、重切削作業中の熱サイクルによって生じる徐々な寸法変化(ドリフト)を防止します。さらに、耐食性コーティングや特殊な研磨処理を施すことで、クランプ溝内への微細な切粉の詰まりや冷却液残渣の堆積を長期間にわたり抑制できます。低品質なERコレットでは、こうした異物が内部に蓄積すると、クランプ圧が不均一になり、工具の滑り、偏心(ランアウト)の悪化、あるいはシャンク表面の局所的な傷つき(スコアリング)を引き起こします。医療機器メーカーによる品質監査報告書によると、クリオジェニック処理済みERコレットへ切り替えた結果、12か月間の連続生産において工具滑り事故がほぼゼロまで減少しました。適切な表面品質を確保することで、数千回に及ぶ機械加工サイクルにわたって、コロネットの均一な収縮挙動および再現性の高い工具交換パラメーターが維持されます。
商用ROIおよび廃棄削減への影響
高精度ツーリング部品は初期投資が大きくなりますが、不良品の削減と工程の安定化によって得られる財務的リターンは非常に大きいです。総所有コスト(TCO)を算出するには、工具摩耗によるコスト削減、機械のダウンタイム短縮、および生産ロット全体での良品率の向上を測定する必要があります。安価なクランプ方式から高精度ERコレットへ切り替えた工場では、工具の破損や寸法公差外れによる不良品が即座に減少します。例えば、医療用インプラントメーカーでは、ERコレットを最新のものに更新しただけで、不良率を3.5%から0.5%未満まで低下させました。救済された超硬エンドミルのコストと再加工に要する人件費の削減額は、通常、導入後数週間以内にコレットへの投資を相殺します。信頼性の高いERコレットへの投資は、高付加価値の仕上げ加工中に貴重なワークピースを確実に保護し、自動化された切削加工セル全体の設備総合効率(OEE)を高め、長期的な収益性向上にも貢献します。
製造能力とサプライチェーンの卓越性
理想的治具プラットフォームおよび工具保持用アクセサリーを選定するには、カスタムエンジニアリング対応や信頼性の高い国際物流サービスを提供できる実績あるメーカーと連携することが不可欠です。グローバルな産業企業は、厳しい自動化製造仕様に応える高性能ツーリングソリューションを提供するBLUESTARを信頼しています。先進的な大型機械生産設備と厳格な品質管理プロトコルを基盤として、BLUESTARは主要CNC工作機械プラットフォームへのスムーズな統合が可能な、高精度モジュラーエクイップメントおよび高精度ERコレットオプションを提供します。幅広い製造能力、堅牢な材料選定基準、そして一貫した輸出対応力により、BLUESTARは世界中の自動化加工施設に対して、長期にわたる信頼性と価値を確実に提供します。主軸の処理能力を最適化したい機械加工工場は、技術的要件や特殊な運用ワークフローに合わせてカスタマイズされたERコレットソリューションを、BLUESTARに依拠しています。
