
 EN
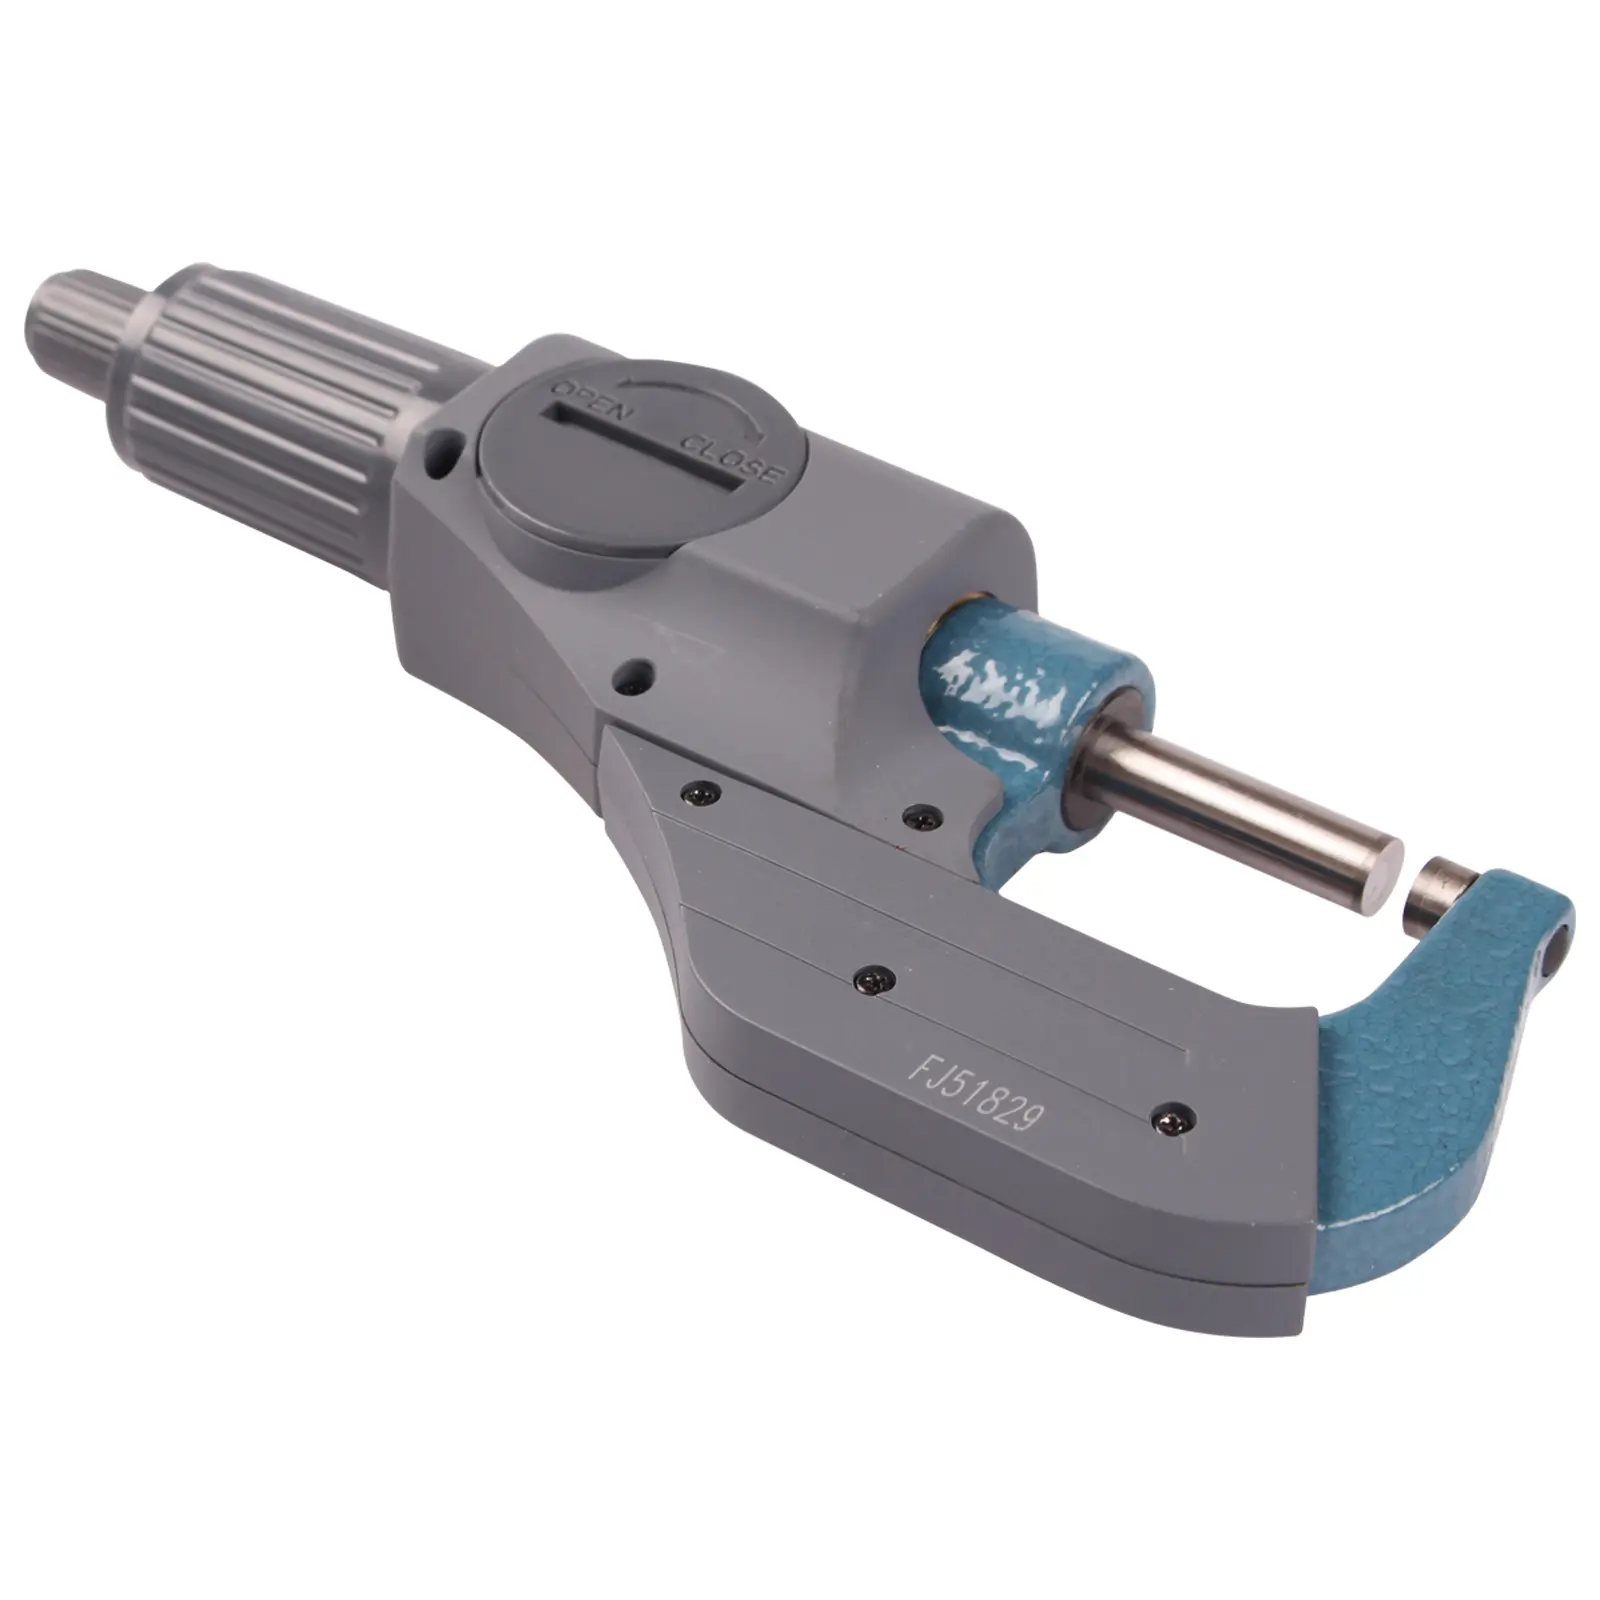
現場での日常的な検査における接触圧力のばらつきをなくす
忙しいCNC工作機械工場に入り、品質検査ステーションに耳を澄ませてみてください。新しく旋盤加工されたシャフトの公差を確認する熟練した工作機械オペレーターが発する、特有のリズミカルな「カチカチ」という音が聞こえるでしょう。この音こそ、再現性のある計測の本質であり、重要な寸法検査において外径マイクロメーターを正しく使用していることを示しています。多くの若手オペレーターは、主スリーブを手でつかんで、スピンドルが金属部品に「きつく」当たるまで回してしまうという、高額なコストを伴う誤りを犯します。朝のコーヒーを飲んだ後のベテラン工具職人にとって「きつい」と感じられる力は、長時間勤務の終盤に達した見習いが加える力とはまったく異なります。数マイクロメートル単位の公差を測定する際には、人の筋肉記憶だけでは、複数のシフトにわたって精度を保証するには十分とはいえません。この計測器具の先端に付いた小さなノブ状の部品——ラチェットストップ——は、まさに人の感情や肉体的疲労による測定誤差を排除するために存在します。この小さな後方のノブのみを回すことで、内部機構が、あらかじめ設定された正確な接触圧に達した瞬間に自動的に滑る仕組みになっています。ラチェットストップの使い方を習得することは、工作機械工場がオペレーター起因の測定ばらつきをいち早く解消し、信頼性の高い品質管理の基盤を築くための最も速い方法です。
トルク制御とスピンドル変形の背後にある機械工学
外径マイクロメータが手の圧力に非常に敏感に反応する理由を理解するには、機械力学と材料の弾性に関する基本的な知識が必要です。この計測器の筒部内部には、通常ピッチが1回転あたり0.5 mmとなる高精度研磨されたリードスクリューが収められています。このスクリューは強力な機械的楔として機能するため、主スリーブにわずかに追加の回転トルクを加えるだけで、カーバイド製の測定面に大きな軸方向力が発生します。弾性変形の原理によれば、鋼やアルミニウム製の被測定物は過大なスピンドル荷重により実際に圧縮され、またマイクロメータ本体のC字型フレーム自体も数マイクロメートル単位で外側にたわみます。そこで、作業者が正しいラチェットストップの使い方を守れば、内部に組み込まれた校正済みのばねと傾斜歯車機構が、軸方向力が5~10ニュートンに達した時点で回転を自動的に遮断します。この正確に設定された測定力の閾値により、カーバイド製のアンビルが被測定物表面の微細な凸部に確実に接触しつつ、表面の微細な形状を損なうことなく測定できます。さらに、後部のラチェットを回す際に工具を正しく保持することで、手の熱が金属フレームに急激に伝わるのを防ぎ、長時間の検査作業中に熱膨張による寸法誤差を抑えることができます。
国際計量基準および校正実験室データ
世界中の権威ある計量機関が、スピンドル力が寸法検査結果に与える正確な影響を数十年にわたり定量的に評価してきました。ISO 3611や米国国家規格ASME B89.1.13の技術ガイドラインを確認すると、外径マイクロメータに要求される最大許容誤差および正確な測定力について厳密な仕様が定められていることがわかります。独立した校正実験室では、製造現場におけるラチェットストップの標準化使用がいかに重要であるかを製造管理者に示すため、定期的に「ゲージの再現性・再現性(GRR)」試験を実施しています。ある文書化された実験では、30人の旋盤工が認証済み25ミリメートルのマスターゲージブロックを測定しました。その際、主筒をねじって測定した作業員の測定値は、グループ全体で最大9マイクロメートルのばらつきを示しました。一方、同じ30人の旋盤工全員に対し、測定ごとに明確な「3回のクリック音」を伴うラチェットストップの厳密な使用を指示したところ、全作業員の測定値の総ばらつきは1.5マイクロメートル未満まで低減しました。計量専門家は一致して、一定の回転速度で3回クリックすることで、部品表面の微細な油膜を通過してスピンドルが安定し、信頼性と再現性の高い接触点が得られ、厳しい国際品質監査にも合格できると認めています。
実世界における製造現場での活用と不良品削減のメリット
カジュアルな測定習慣から、厳密なラチェットストップの使用へと移行することは、現代の高精度製造工場の財務実績に直接影響を及ぼします。たとえば、自動車用トランスミッション部品のサプライヤーが、全直径公差わずか8マイクロメートルの焼入合金鋼製プラネタリーピンを生産していた事例を考えてみましょう。数か月にわたり、夜勤のCNC研削オペレーターと朝勤の品質保証検査員は、不良ロットが「一晩で大きくなったり小さくなったりする」かのように見えることについて議論を重ねていました。外部の計測コンサルタントが現場を監査したところ、研削オペレーターがワークをチャックに装着したまま外径マイクロメータのスリーブを力ずくで回していたことが判明しました。その結果、実際より4マイクロメートルも小さな値が読み取られていたのです。その後、工場長が、清掃済み・室温状態の部品に対して、すべての技術者が必ず後方のラチェット機構を正確に3回クリックするよう義務付けるプロトコルを導入したところ、誤った不良判定は即座に解消されました。全工程で外径マイクロメータの取り扱い方法を標準化してから90日以内に、再加工に要する労働時間は22%削減され、廃棄された合金材料だけで4万ドル以上ものコスト削減が実現しました。この現場レベルでの実践的な変革は、測定時の加力制御に関するわずかな手順改善が、極めて大きな商業的成果をもたらすことを如実に示しています。
ラチェット機構の信頼性を保つための実用的なメンテナンス習慣
最も高精度な計測機器であっても、内部のトルク制限機構が工場出荷時の正確な設定圧力で確実にスリップし続けるためには、定期的な保守管理が不可欠です。長期間にわたる過酷な産業用使用により、空気中に浮遊する切削油のミスト、研削粉、金属の切り屑などが、外径マイクロメータの後方キャップ内部に侵入することがあります。こうした汚れがスプリング式ラチェットの歯部に堆積すると、ラチェットの操作感が粘り気を帯びたり、不均一になったりします。その結果、ハンドルの操作感が悪くなったと感じた作業者が、本来のラチェットストップの正しい使い方を放棄してしまうことがあります。品質保証担当の監督者は、技術者に対して毎月1回の保守手順を定め、無繊維光学用ワイプを純度の高いイソプロピルアルコールでわずかに湿らせ、外筒およびアンビル面を丁寧に拭き取るよう指示すべきです。決して、ラチェット機構全体に多量の重質機械油やグリースを注入してはなりません。こうした粘性の高い潤滑剤は、内部歯部の摩擦係数を変化させ、被測定物へ加わる締付け力を人為的に増大させてしまうからです。代わりに、週1回は、認定済みの光学平面板およびマスターゲージブロックを用い、常温20℃の環境下で器具の校正状態を確認してください。ラチェットを優しく3回クリックした際に、バーニア目盛りが正確にゼロ表示を示さない場合は、当該器具を生産現場での検査業務に復帰させる前に、専門業者による点検・再校正を受ける必要があります。
信頼できるグローバルパートナーからの産業用計測機器の調達
世界クラスの品質保証ラボを構築するには、過酷な作業環境下でもキャリブレーションを維持できる耐久性と高精度を兼ね備えた測定機器を、エンジニアや機械工に装備することが不可欠です。25年以上にわたり、ブルースター(BLUESTAR)は、グローバルな製造メーカー向けに、産業用計測機器、工作機械付属品、金属加工機器などのトップクラスの製品を設計・製造・供給することに専念してきました。設計・生産・包装の全工程で厳格な品質管理を実施し、ブルースターが提供する外径マイクロメーターシリーズは、極めて滑らかなラチェット機構と高品位カーバイド製アンビルを特長としており、何百万回もの検査サイクルにも耐えうる堅牢性を備えています。1,000種類以上の専門的産業製品を100カ国以上へ輸出するという実績をもとに、ブルースターは、工場の検査精度向上と調達コスト最適化を同時に実現する、シームレスなワンストップサプライチェーンソリューションを提供します。品質管理ラボにおいて、ご要望に応じた特殊な測定範囲の機器が必要であれ、現場の工具に関する包括的な技術サポートが必要であれ、ブルースターとのパートナーシップにより、確かな測定結果を、持続可能な製造 Excellence へと確実に結びつけるための信頼性の高い機器を、チームに確実に提供できます。
