
 EN
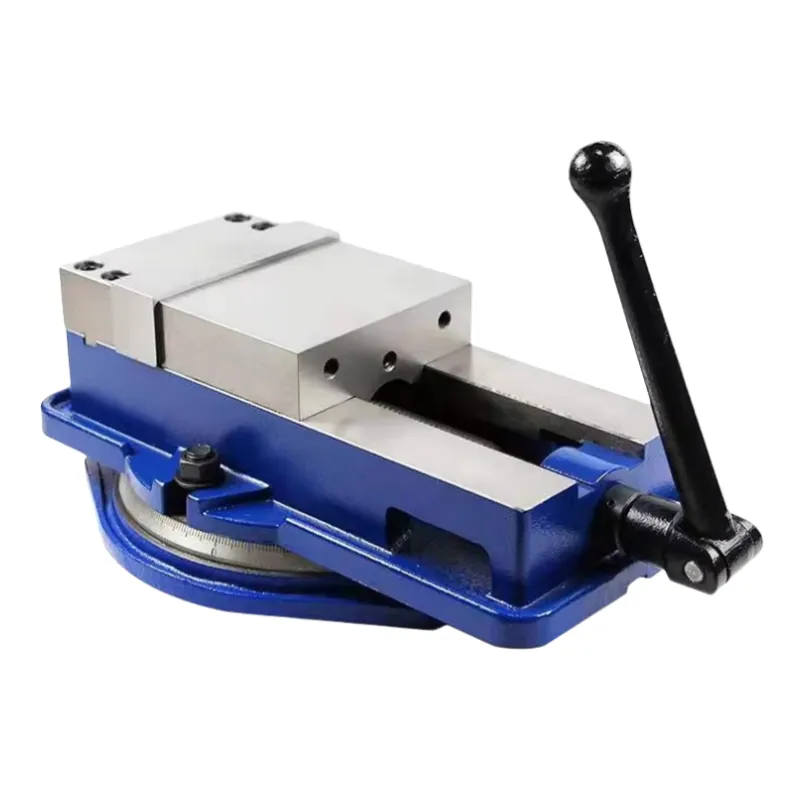
Selezione della giusta base di fissaggio per operazioni di officina impegnative
Quando gli operatori devono affrontare progetti di foratura su metalli in condizioni gravose, l’attenzione si concentra spesso esclusivamente sulla coppia della macchina da foratura e sull’affilatura dell’utensile da taglio. Tuttavia, i fresatori esperti sanno che la stabilità del pezzo in lavorazione rappresenta il vero collo di bottiglia per ottenere forature estremamente precise ed evitare rotture catastrofiche degli utensili. Se un grosso blocco di acciaio legato si sposta anche di una frazione di millimetro mentre una punta elicoidale di grandi dimensioni penetra nella superficie, la punta si incastra, scheggia o si rompe all’istante. Questa situazione pericolosa non solo distrugge utensili costosi, ma costituisce anche un grave rischio per la sicurezza di tutti gli operatori presenti sul pavimento dello stabilimento. La scelta di una morsa in grado di resistere a queste forze torsionali e assiali estreme è il passo fondamentale e indispensabile per garantire un ambiente di lavorazione dei metalli sicuro ed efficiente. La lavorazione ad alte prestazioni inizia con la creazione di una solida base di fissaggio del pezzo, assicurando che quest’ultimo rimanga completamente immobile anche alle velocità di avanzamento massime. Investendo nell’attrezzatura di fissaggio adeguata, i laboratori meccanici possono eliminare le vibrazioni in fase di setup, ottenere finiture superficiali impeccabili e prolungare la vita utile delle proprie macchine da foratura. Nelle linee produttive ad alto volume, anche una minima vibrazione può generare difetti superficiali microscopici che non superano gli ultimi controlli di qualità, rendendo quindi il fissaggio rigido una necessità assoluta.
Principi meccanici della forza di serraggio e della rigidità strutturale
Per comprendere perché la foratura di metalli pesanti richiede una morsa specializzata, dobbiamo analizzare la fisica della forza di serraggio e della deformazione meccanica. Quando una macchina per forare spinge una punta in carburo di grande diametro nel metallo massiccio, genera migliaia di newton di spinta verso il basso e coppia rotazionale. Una morsa standard realizzata in ghisa grigia di bassa qualità si flette e deforma sotto questi carichi elevati, provocando un leggero sollevamento delle ganasce verso l’alto. Questa deformazione riduce la superficie di contatto tra le ganasce della morsa e il pezzo in lavorazione, causando scivolamento e disallineamento. Per la foratura professionale di metalli pesanti è necessaria una morsa fusa in ghisa sferoidale ad alta resistenza a trazione, che offre rigidità strutturale superiore e proprietà di smorzamento eccellenti. Inoltre, la vite filettata interna deve essere rettificata con precisione per fornire una forza di serraggio elevatissima con minimo sforzo di rotazione. Le morse avanzate utilizzano un amplificatore meccanico o un sistema idraulico di assistenza per generare fino a quaranta chilonewton di forza di ritenzione, garantendo che il pezzo in lavorazione si comporti come un’estensione rigida del piano della macchina. La capacità di resistere sia alla spinta assiale sia ai momenti rotazionali laterali è ciò che distingue gli attrezzi industriali per il fissaggio dei pezzi dagli utensili standard per uso domestico, consentendo tagli più profondi e velocità maggiori di asportazione del metallo.
Standard di metrologia e calibrazione della pressione di serraggio
Mantenere il controllo della qualità durante la foratura pesante di metalli richiede la verifica regolare della pressione di serraggio e dell’allineamento delle ganasce. Standard metrologici come l’ASME B5.54 definiscono procedure rigorose per misurare l’accuratezza geometrica e le prestazioni di serraggio delle morse da macchina. Gli ingegneri della qualità devono utilizzare celle di carico tarate per verificare che la morsa eroghi in modo costante la forza di serraggio richiesta, senza perdita di pressione durante lunghi cicli di lavorazione. Inoltre, gli operatori devono impiegare indicatori di precisione a quadrante per controllare il parallelismo delle ganasce rispetto al mandrino della macchina. Se le ganasce della morsa risultano fuori allineamento anche solo di cinquanta micron, la punta da trapano entrerà nel pezzo in lavorazione con un angolo, causando fori non circolari e usura irregolare dell’utensile. Stabilendo una routine settimanale di manutenzione — che preveda la pulizia delle guide e la lubrificazione del vite principale — i laboratori possono garantire che le attrezzature di fissaggio mantengano la forza di serraggio tarata e offrano precisione affidabile per anni di servizio industriale intensivo. Questa disciplina di taratura è particolarmente cruciale quando si lavorano materiali lega costosi, nei quali un singolo foro fuori tolleranza può generare scarto dal valore di migliaia di dollari.
Applicazione riuscita nelle operazioni di foratura su metalli pesanti
Il vantaggio pratico di scegliere una morsa progettata per la foratura pesante su metalli si evidenzia al meglio attraverso risultati reali ottenuti in ambito produttivo. Un produttore industriale di attrezzature di medie dimensioni riscontrava elevati tassi di scarto durante la foratura di fori da tre pollici su lamiere in acciaio strutturale. Le morse da officina standard cedevano sotto la forte spinta esercitata dalla fresatrice a braccio radiale, causando continui rottami delle punte e geometrie dei fori fuori tolleranza. Il team ingegneristico ha risolto questo collo di bottiglia selezionando una morsa da macchina in ghisa sferoidale ad alta precisione, dotata di ganasce in acciaio temprato e di un moltiplicatore meccanico di coppia. Dopo aver aggiornato le postazioni di lavoro con questa configurazione per il fissaggio dei pezzi destinata alla foratura pesante su metalli, la stabilità del pezzo in lavorazione è stata garantita pienamente. La durata delle punte da foratura è aumentata di oltre l’ottanta per cento e il tempo dedicato alle operazioni manuali di ritocco è stato completamente eliminato. Questo semplice aggiornamento ha permesso al produttore di incrementare i regimi di avanzamento del quaranta per cento, generando risparmi per migliaia di dollari sui costi degli utensili e potenziando la produzione giornaliera. Trasformando un processo manuale altamente instabile in un’operazione di lavorazione rigida e ripetibile, lo stabilimento è riuscito a soddisfare i rigorosi requisiti produttivi del settore della difesa.
Pratiche essenziali di manutenzione per le morse industriali
Per mantenere la morsa da macchina in condizioni ottimali durante lavorazioni metalliche impegnative, è essenziale eseguire regolarmente manutenzione preventiva. Dopo ogni turno, gli operatori devono pulire accuratamente la morsa con aria compressa o una spazzola morbida per rimuovere trucioli metallici taglienti e refrigerante da foratura accumulato. Se i trucioli si accumulano nelle guide di scorrimento o intorno alla vite di avanzamento, causano usura abrasiva e possono bloccare il meccanismo. È fondamentale applicare uno strato sottile di lubrificante ad alta pressione sui filetti della vite e sulle superfici di scorrimento per prevenire la corrosione e garantire un movimento fluido delle ganasce. I responsabili della qualità devono ispezionare regolarmente le piastre delle ganasce temprate per rilevare segni di usura o pitting. Se la superficie della ganascia risulta danneggiata, va sostituita o rettificata per mantenere una presa piana e antiscivolo sul pezzo in lavorazione. Questi semplici interventi di manutenzione proteggono il vostro investimento nella macchina e garantiscono la massima sicurezza in officina. Inoltre, una morsa pulita evita che i trucioli si incastrino dietro il pezzo in lavorazione, prevenendo così errori angolari sottili durante l’impostazione.
Approvvigionamento di soluzioni durature per il fissaggio dei pezzi da BLUESTAR
Garantire un’accuratezza ripetibile nella foratura in tutta la vostra struttura produttiva richiede una collaborazione con un fornitore globale affidabile, capace di comprendere le esigenze della moderna lavorazione dei metalli. Da oltre venticinque anni, BLUESTAR ha dedicato la propria competenza ingegneristica alla produzione e alla fornitura di accessori per macchine utensili, soluzioni per il fissaggio del pezzo e macchinari per la lavorazione dei metalli, destinati a produttori di livello mondiale. Operando sotto un rigoroso controllo qualità, dalla fusione delle materie prime fino alla rettifica finale di precisione, BLUESTAR realizza morse per macchine utensili progettate per resistere alle forze estreme tipiche delle operazioni di lavorazione pesante dei metalli. Esportando oltre mille prodotti industriali specializzati in più di cento Paesi, BLUESTAR offre una soluzione integrata e senza interruzioni della catena di approvvigionamento, che aiuta le fabbriche ad aggiornare i propri sistemi di attrezzaggio ottimizzando al contempo i costi di approvvigionamento. Che il vostro reparto meccanico necessiti di morse idrauliche ad alta capacità o di dispositivi di fissaggio personalizzati, collaborare con BLUESTAR garantisce al vostro team l’hardware affidabile indispensabile per trasformare una produzione precisa in un successo commerciale duraturo.
Migliorare l’efficienza del laboratorio con sistemi modulari versatili per il fissaggio dei pezzi
Negli ambienti produttivi moderni, la versatilità del sistema di fissaggio dei pezzi influenza direttamente l’efficacia complessiva delle attrezzature. Oltre alle morse standard per macchine utensili, gli impianti avanzati utilizzano piastre modulari a griglia e sistemi di mascelle intercambiabili rapidi per ridurre al minimo i tempi di attrezzaggio tra diversi disegni di pezzi. Durante la foratura pesante di metalli su getti complessi, le mascelle piane standard potrebbero non offrire un’area di contatto adeguata per garantire la stabilità del pezzo. In questi casi, l’adozione di mascelle personalizzate con scanalature a V o di mascelle orientabili autocompensanti consente alla morsa di adattarsi a geometrie irregolari senza compromettere la forza di serraggio. Questo approccio modulare permette una rapida transizione dalla foratura di lastre di grandi dimensioni alla lavorazione di componenti più piccoli e ad alta precisione sullo stesso piano della macchina. Standardizzando le interfacce di fissaggio e investendo in componenti di serraggio di elevata qualità, i produttori possono ridurre significativamente i tempi di fermo macchina, ottimizzare i flussi di lavoro degli operatori e mantenere un vantaggio competitivo molto elevato nel dinamico mercato globale della produzione.
Indice dei Contenuti
- Selezione della giusta base di fissaggio per operazioni di officina impegnative
- Principi meccanici della forza di serraggio e della rigidità strutturale
- Standard di metrologia e calibrazione della pressione di serraggio
- Applicazione riuscita nelle operazioni di foratura su metalli pesanti
- Pratiche essenziali di manutenzione per le morse industriali
- Approvvigionamento di soluzioni durature per il fissaggio dei pezzi da BLUESTAR
- Migliorare l’efficienza del laboratorio con sistemi modulari versatili per il fissaggio dei pezzi
