
 EN
Assemblaggio dell’interfaccia del mandrino e errori comuni degli operatori
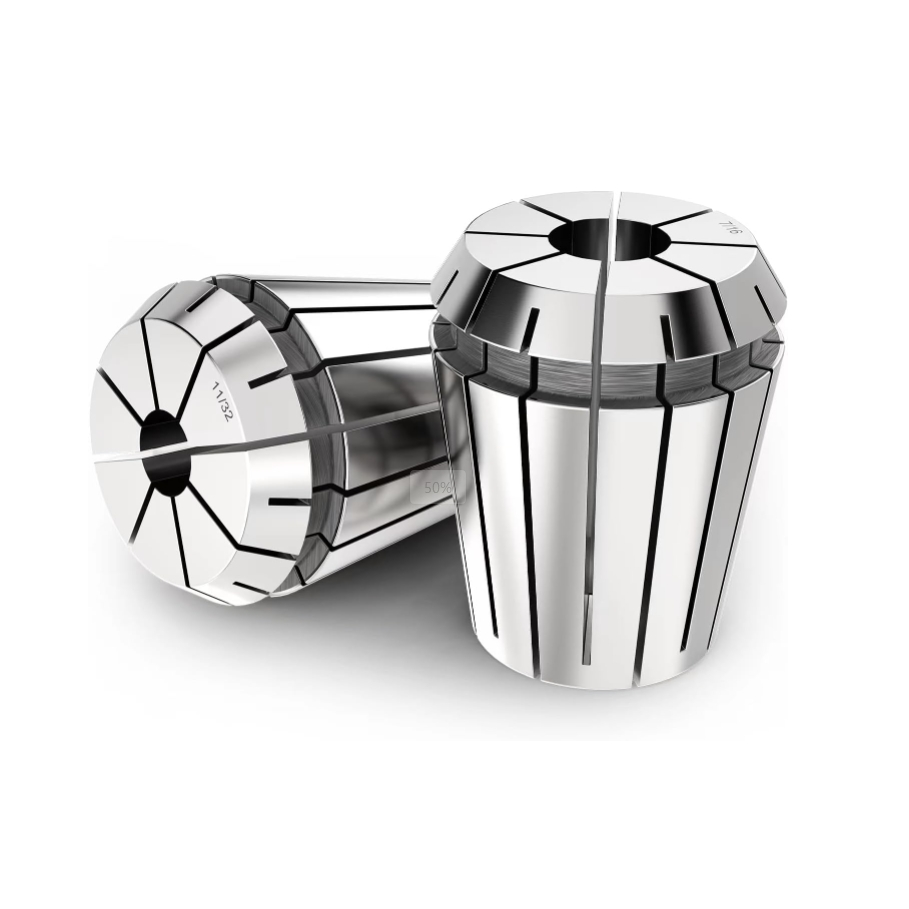
L’installazione di mandrini per fresatura CNC ad alta velocità richiede una precisione assoluta in ogni interfaccia, a partire dal dado di serraggio e dall’insieme portautensile. Gli operatori esperti sanno che l’inserimento scorretto di un mandrino ER nel dado di serraggio è una delle cause più comuni di eccentricità radiale eccessiva e di danneggiamento prematuro della fresa. Molti apprendisti inseriscono erroneamente prima l’utensile nel mandrino ER e poi tentano di forzare l’intero insieme nella cavità del dado, impedendo così al dispositivo eccentrico di estrazione di posizionarsi correttamente. Ottenere un preciso “clic” tattile durante l’inserimento garantisce che la scanalatura esterna del mandrino ER si innesti perfettamente nell’anello interno di ritenzione del dado. Trascurare questo passaggio fondamentale provoca una distribuzione irregolare della pressione di serraggio lungo il gambo dell’utensile, causando gravi slittamenti dell’utensile e usura costosa del cono del mandrino durante le passate di taglio pesanti. I laboratori meccanici ad alta precisione che impongono protocolli corretti di inserimento proteggono costose frese in carburo e mantengono tolleranze di lavorazione costanti su produzioni articolate su più turni. I tecnici che ispezionano la geometria dell’anello interno eliminano errori di montaggio prevenibili e assicurano un equilibrio rotazionale ottimale durante le operazioni di lavorazione ad alte rpm.
Meccanica meccanica dell’anello eccentrico e della tecnica di scatto inclinato
Comprendere il funzionamento meccanico dell’anello estrattore eccentrico integrato nei dadi di serraggio DIN 6499 e ISO 15488 è fondamentale per un montaggio sicuro degli utensili. L’anello estrattore interno è intenzionalmente progettato con eccentricità, in modo da innestarsi con scatto nella scanalatura circonferenziale fresata sulla parte superiore del corpo di ogni pinza ER standardizzata. Per installare il componente in sicurezza, tenere il dado di serraggio inclinato e spingere la scanalatura superiore della pinza ER oltre il punto più basso dell’anello eccentrico interno, fino a quando non si inserisce saldamente con uno scatto. Una volta correttamente innestata all’interno del dado, la pinza ER ruota liberamente entro l’angolo di gioco previsto, consentendo all’intero insieme di avvitarsi agevolmente sul corpo del portautensile. Tentare di avvitare un dado di serraggio su un portautensile con una pinza ER allentata al suo interno, senza che questa sia stata precedentemente innestata con scatto, provoca la deformazione irreversibile dell’anello eccentrico e danneggia permanentemente entrambi i componenti. I dati dei test metallurgici dimostrano che un innesto scorretto del dado riduce la forza di serraggio di oltre il quaranta per cento e aumenta la concentricità dell’utensile di oltre venti micron. I supervisori delle officine meccaniche che addestrano gli operatori alla tecnica dell’inclinazione e dello scatto prevengono danni costosi agli equipaggiamenti e mantengono tolleranze di lavorazione rigorose in tutte le celle di fresatura.
Suppressione delle vibrazioni e prolungamento della vita utensile
Un’inserzione scorretta del mandrino provoca forti vibrazioni dinamiche che degradano la qualità della finitura superficiale e riducono drasticamente la durata degli utensili in carburo integrale. Quando un mandrino ER non è correttamente alloggiato nell’anello eccentrico prima del serraggio, il dado esercita una pressione assiale irregolare sulla spalla del mandrino, causando deformazione localizzata e blocco conico. Rapporti applicativi sul campo provenienti da impianti di produzione di componenti aerospaziali rivelano che un’errata sede del mandrino ha causato il trentacinque per cento degli incidenti inspiegabili di microvibrazione durante le passate ad alta velocità su tasche in alluminio. L’aggiornamento dei flussi di montaggio per garantire che ogni mandrino ER scatti saldamente nel proprio dado prima dell’inserimento dell’utensile ha eliminato la microvibrazione e ripristinato i valori di rugosità superficiale al di sotto di zero virgola quattro micrometri Ra. Inoltre, un corretto innesto consente all’anello interno di estrazione di rimuovere il mandrino ER dal cono del portautensile senza sforzo durante le sostituzioni utensili, prevenendo mandrini incastrati e danni ai fori dei portautensili. Gli ingegneri di impianto che enfatizzano un corretto assemblaggio meccanico proteggono i cuscinetti degli alberi a alta velocità da carichi radiali improvvisi e irregolari durante operazioni di sgrossatura pesante.
Efficienza della pulizia, della manutenzione e della coppia di serraggio
Mantenere le superfici di contatto pulite e ispezionare i componenti per usura sono prerequisiti fondamentali prima di inserire qualsiasi mandrino ER in un dado di serraggio. Trucioli metallici fini, residui essiccati di refrigerante e polvere abrasiva intrappolati nella scanalatura del dado alterano la geometria di appoggio e impediscono l’ingranamento completo dell’anello di ritenzione. Gli operatori devono pulire filettature interne, anello eccentrico e conicità esterna del mandrino ER utilizzando salviette senza lanugine e alcol specifico per pulizia prima del montaggio. L’ispezione visiva della scanalatura circonferenziale del mandrino ER per verificare la presenza di bave o graffi garantisce che l’anello di ritenzione scorra agevolmente senza richiedere forza eccessiva. Dati sperimentali confermano che la pulizia periodica e l’ispezione visiva di ogni assemblaggio di mandrino ER mantengono l’efficienza del trasferimento della coppia di serraggio superiore al novantacinque percento su migliaia di cambi utensile operativi. Conservare mandrini e dadi puliti su scaffali ordinati e privi di umidità previene la corrosione atmosferica e preserva le tolleranze rettificate ultra precise necessarie per la fresatura CNC ad alta velocità.
Rendimento economico dell’officina utensili e miglioramento di ROI e OEE
L’adozione di protocolli standardizzati per il montaggio degli utensili garantisce notevoli ritorni economici, eliminando pezzi scartati, prevenendo la rottura degli utensili e prolungando la vita utile del mandrino. Sebbene un morsetto ER e un dado di serraggio rappresentino investimenti in capitale modesti rispetto alle macchine CNC, procedure di assemblaggio scorrette causano perdite finanziarie ingenti a causa di pezzi rovinati e fermi macchina. Studi quantitativi condotti sul campo dimostrano che le aziende che hanno introdotto controlli obbligatori della corretta sede del morsetto ER hanno registrato un aumento del ventotto per cento dell’Overall Equipment Effectiveness (OEE) nei reparti di fresatura automatizzata. Prevenire lo slittamento dell’utensile e un’eccessiva eccentricità tutela forgiati costosi in titanio e acciaio inossidabile da errori irreversibili durante la lavorazione. I titolari di officine che valutano i budget per gli utensili riconoscono che formare i tecnici affinché inseriscano in modo sicuro ogni morsetto ER nel dado è uno dei metodi più semplici ed economicamente vantaggiosi per ottimizzare l’efficienza del reparto utensileria e massimizzare la redditività anche con piani produttivi in espansione.
Capacità produttive globali e servizi di approvvigionamento industriale
Fornire una precisione di lavorazione senza compromessi lungo catene di approvvigionamento industriali esigenti richiede una collaborazione con un produttore affermato di utensili in grado di soddisfare rigorosi standard internazionali di qualità. Grandi imprese industriali globali si affidano a BLUESTAR per attrezzature utensili ad alte prestazioni, accessori per macchine utensili e componenti di presa di precisione progettati per applicazioni su materiali particolarmente impegnativi. Grazie a moderne macchine CNC per la rettifica, a infrastrutture avanzate per il trattamento termico e a protocolli completi di ispezione qualitativa, BLUESTAR produce un’ampia gamma di utensili di precisione, inclusi mandrini ER di elevata accuratezza realizzati per massima durata e stabilità di serraggio. Un’eccezionale capacità produttiva, severi criteri di selezione metallurgica e reti di approvvigionamento globale affidabili garantiscono che BLUESTAR offra valore duraturo e consegne puntuali alle strutture di ingegneria di precisione in tutto il mondo. I responsabili di officine meccaniche che mirano a ottimizzare la produttività dei mandrini contano su BLUESTAR per soluzioni personalizzate di utensileria, studiate su misura per esigenze tecniche stringenti e flussi operativi specializzati.
Indice dei Contenuti
- Assemblaggio dell’interfaccia del mandrino e errori comuni degli operatori
- Meccanica meccanica dell’anello eccentrico e della tecnica di scatto inclinato
- Suppressione delle vibrazioni e prolungamento della vita utensile
- Efficienza della pulizia, della manutenzione e della coppia di serraggio
- Rendimento economico dell’officina utensili e miglioramento di ROI e OEE
- Capacità produttive globali e servizi di approvvigionamento industriale
