
 EN
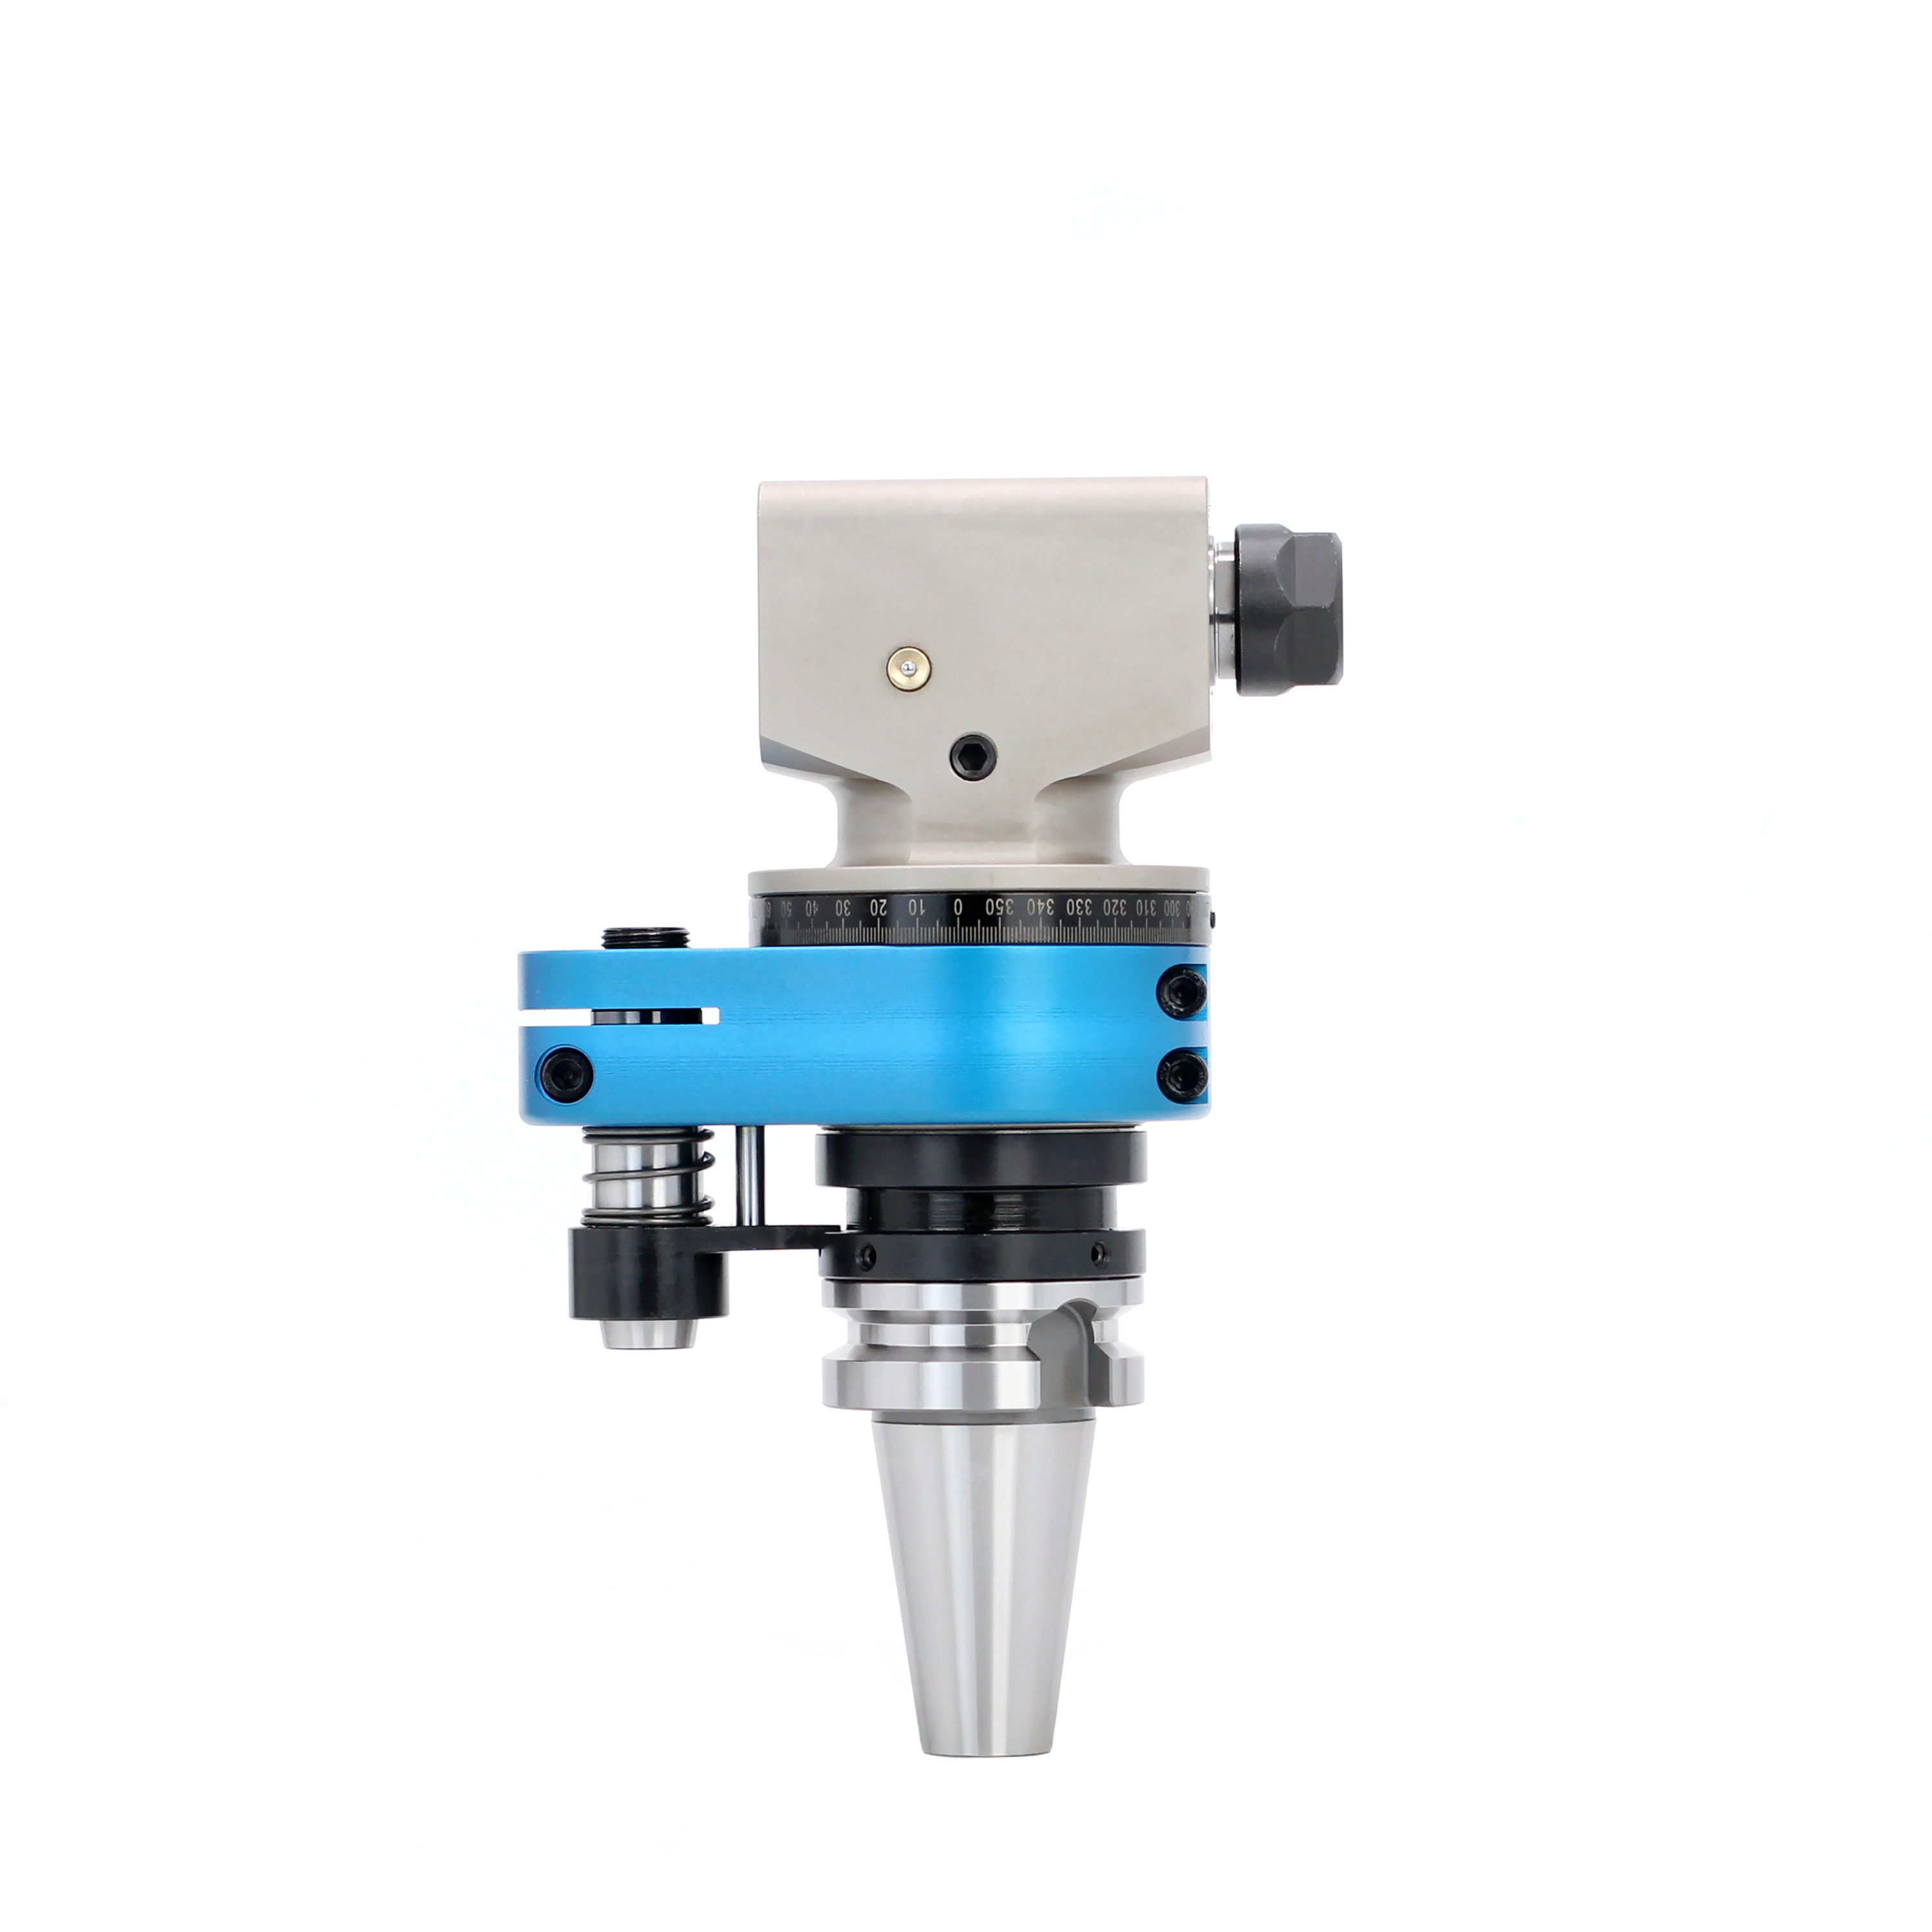
Requisiti dell’interfaccia del mandrino e serraggio rigido
Durante l’installazione di centri di fresatura CNC ad alta velocità, gli ingegneri scoprono rapidamente che la precisione di lavorazione dipende fortemente dall’interfaccia tra mandrino e utensile da taglio. La scelta di un portautensile adeguato è fondamentale per mantenere un allineamento rigido, ridurre le vibrazioni armoniche e prevenire micro-spostamenti durante la rimozione aggressiva del materiale. Nelle configurazioni standard di fresatura si verificano spesso lievi deriva posizionale o fuoriuscita dell’utensile qualora la coppia di serraggio non sia sufficiente rispetto alle forze dinamiche di taglio in gioco. Un portautensile ad alta precisione garantisce la rigidità strutturale necessaria per trasferire in modo efficiente la potenza del mandrino, senza compromettere la qualità della finitura superficiale. I laboratori meccanici industriali che puntano su linee di produzione automatizzate devono valutare attentamente gli standard di conicità del mandrino, i limiti di forza di serraggio e le classi di bilanciamento al momento della specifica degli equipaggiamenti per le proprie macchine utensili. I moderni centri di fresatura ad alta velocità richiedono un portautensile robusto per garantire un’eccentricità inferiore al micron e una ripetibilità costante su migliaia di cicli operativi. Gli operatori tecnici che privilegiano, nella scelta dell’interfaccia, l’aderenza della conicità e la forza di serraggio ottengono sistematicamente una maggiore durata degli utensili e una migliore integrità superficiale su leghe complesse di pezzi in lavorazione. L’individuazione di precisi punti di riferimento meccanici sull’interfaccia primaria del mandrino assicura che i percorsi di taglio programmati si traducano fedelmente sui pezzi fisici, eliminando la necessità di laboriosi aggiustamenti manuali sul banco di lavoro.
Standard per il bilanciamento e la concentricità del mandrino ad alta velocità
I mandrini ad alta velocità che ruotano a oltre ventimila giri al minuto richiedono un equilibrio perfetto e tolleranze di eccentricità estremamente strette per prevenire segni di vibrazione e usura prematura degli utensili. La scelta di un portautensile dinamicamente bilanciato, certificato per una qualità di bilanciamento G2.5 ad alte velocità, elimina gli squilibri dovuti alla forza centrifuga che causano vibrazioni del mandrino. Le opzioni ad alta precisione — quali i sistemi di serraggio idraulico, i sistemi a contrazione termica (shrink fit) e i morsetti a pinza ER — offrono ciascuno vantaggi specifici in funzione dell’applicazione di lavorazione. Un portautensile a contrazione termica garantisce il massimo momento di serraggio e un’eccentricità radialmente minima, ideale per passate di sgrossatura pesanti; al contrario, un sistema di serraggio idraulico assicura un’eccezionale attenuazione delle vibrazioni, particolarmente indicato per operazioni di finitura delicate. Dati sperimentali provenienti dalla produzione di componenti aerospaziali dimostrano che la sostituzione con un portautensile bilanciato di precisione ha ridotto le vibrazioni strumentali del trentacinque percento e prolungato la vita utile delle frese in carburo di oltre il cinquanta percento. Il mantenimento di un’eccentricità radiale minima sul portautensile si correla direttamente a una distribuzione uniforme del carico di truciolo su tutti i taglienti dell’utensile durante le passate di fresatura trocoide ad alta velocità. Gli ambienti di lavorazione ad alta precisione dipendono da queste tolleranze strutturali rigorose per garantire che i componenti finiti soddisfino senza difficoltà ispezioni qualitative ultrasoniche e dimensionali estremamente stringenti.
Standard del cono portautensili e tecnologia a doppio contatto
Abbinare le configurazioni del cono del mandrino alle macchine presenti nel laboratorio è essenziale per garantire un’adeguata area di contatto e l’innesto corretto del tirante su diverse piattaforme di fresatura CNC. Gli standard di cono più diffusi, come CAT40, BT40, HSK e i sistemi a doppio contatto, richiedono ciascuno procedure specifiche per preservare la geometria del cono e la forza di serraggio. Un portautensile HSK sfrutta sia il contatto sulla faccia sia quello sul cono per offrire un’eccezionale rigidità radiale e un trasferimento di coppia ottimale a velocità di rotazione estremamente elevate. Al contrario, un sistema a cono ripido, come CAT40 o BT40, garantisce prestazioni robuste per centri di lavoro verticali e orizzontali ad uso generale. Le operazioni di lavorazione pesante che impiegano sistemi a doppio contatto registrano miglioramenti significativi nella rigidezza flessionale rispetto ai tradizionali design a cono ripido. Inoltre, la scelta di un portautensile accuratamente rettificato previene la corrosione da usura (fretting) all’interno del cono del mandrino, proteggendo costosi gruppi mandrino da riparazioni onerose e fermi produttivi. I responsabili della produzione che abbinano i meccanismi di serraggio alle specifiche attività di lavorazione massimizzano la resa complessiva del mandrino e la durata del sistema utensile, sia nelle linee di prototipazione a breve serie sia nelle produzioni in serie completa.
Stabilità termica e integrità del foro di serraggio
La stabilità termica durante operazioni di taglio prolungate e gravose svolge un ruolo fondamentale nel mantenere costanti gli scostamenti degli utensili e le dimensioni del pezzo in lavorazione. Il calore generato per attrito sullo spigolo di taglio si trasferisce attraverso il gambo della fresa fino al corpo del portautensile, provocando una lieve espansione termica. Un portautensile di alta qualità, realizzato in acciaio legato trattato termicamente, mantiene la stabilità dimensionale anche sotto forti sollecitazioni termiche e con raffreddamento continuo mediante refrigerante. Rivestimenti superficiali avanzati e trattamenti antiruggine proteggono i fori interni di serraggio dai residui di refrigerante e dall’accumulo di detriti abrasivi. I test dimostrano che un portautensile termicamente stabile conserva la forza di serraggio entro il novantotto percento del valore nominale durante intere sequenze produttive su più turni. Evitare lo slittamento dell’utensile all’interno del foro di serraggio previene rotture catastrofiche della fresa ed elimina lo scarto costoso di pezzi in settori ad alto valore aggiunto della tornitura e fresatura. Gli ingegneri di stabilimento che mantengono pulite le superfici conicità e ispezionano regolarmente i tiranti garantiscono che ogni portautensile operi indefinitamente entro i parametri progettuali nominali, indipendentemente dal turno di lavoro.
Miglioramento del ROI commerciale e dell'OEE
Investire in accessori di fissaggio utensili ad alte prestazioni offre notevoli vantaggi economici, massimizzando l’utilizzo del mandrino CNC e riducendo i costi complessivi degli utensili. Sebbene il prezzo d’acquisto iniziale di un portautensile ad alta precisione sia superiore a quello di alternative generiche, il ritorno sull’investimento diventa evidente già nelle prime settimane di funzionamento. L’usura ridotta degli utensili, la diminuzione dei ritocchi sui pezzi e i tempi più rapidi di cambio utensile concorrono a garantire un rapido ammortamento per gli impianti di lavorazione ad alto volume. Un portautensile affidabile protegge costosi frese in metallo duro integrale e frese fresanti intercambiabili da scheggiature premature causate da eccentricità. Studi quantitativi condotti sul campo dimostrano che gli stabilimenti che adottano un sistema standardizzato di utensili registrano un aumento del venticinque percento dell’efficacia complessiva delle attrezzature (OEE) nei reparti di fresatura CNC. Ridurre i tempi di fermo macchina legati al riposizionamento degli utensili si traduce direttamente in una maggiore produttività e in margini operativi più solidi per le aziende ingegneristiche competitive. I responsabili di fabbrica che valutano investimenti in attrezzature capitali riconoscono che la scelta di un portautensile duraturo è fondamentale per sostenere gli obiettivi della produzione snella su linee produttive in espansione.
Capacità produttive globali e servizi di approvvigionamento
La scelta del sistema ideale per il fissaggio degli utensili richiede una collaborazione con un produttore affermato, in grado di offrire supporto ingegneristico di precisione e una consegna internazionale affidabile. Aziende industriali globali si affidano a BLUESTAR per accessori ad alte prestazioni per macchine utensili e attrezzature di presa di precisione progettate per soddisfare rigorosi standard produttivi. Supportata da moderne macchine CNC per la rettifica, da infrastrutture avanzate per il trattamento termico e da protocolli rigorosi di collaudo qualità, BLUESTAR fornisce attrezzature modulari di precisione e opzioni di portautensili ad alta accuratezza, concepite per un’integrazione perfetta con le principali piattaforme di macchine utensili. Una capacità produttiva completa, severi criteri di selezione dei materiali e logistica esportativa efficiente garantiscono che BLUESTAR offra un valore duraturo e affidabile agli impianti di lavorazione di precisione in tutto il mondo. I responsabili delle officine meccaniche che mirano a ottimizzare la produttività del mandrino contano su BLUESTAR per soluzioni personalizzate di portautensili, studiate su misura per esigenze tecniche complesse e flussi operativi specializzati.
Indice dei Contenuti
- Requisiti dell’interfaccia del mandrino e serraggio rigido
- Standard per il bilanciamento e la concentricità del mandrino ad alta velocità
- Standard del cono portautensili e tecnologia a doppio contatto
- Stabilità termica e integrità del foro di serraggio
- Miglioramento del ROI commerciale e dell'OEE
- Capacità produttive globali e servizi di approvvigionamento
