
 EN
Requisiti di fresatura di precisione e tolleranze di eccentricità
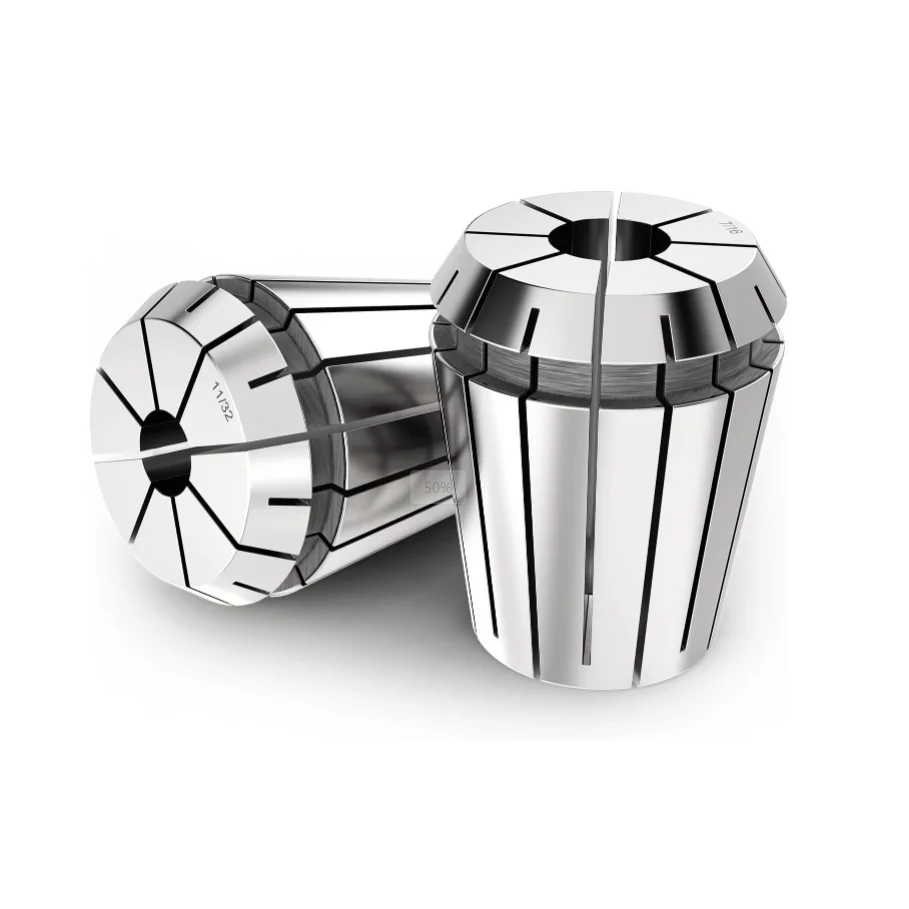
Durante la lavorazione di microcaratteristiche su acciai per stampi temprati o su leghe di alluminio per l’aerospaziale, i team di ingegneria di precisione comprendono rapidamente che la stabilità del mandrino dipende fortemente dall’interfaccia di fissaggio. Eseguire operazioni di finitura ad alta velocità con frese a tuffo di piccolo diametro richiede un’accuratezza rotazionale impeccabile, poiché anche una minima deviazione radiale può causare scheggiature premature della fresa o forti vibrazioni superficiali. I componenti tradizionali di fissaggio spesso non riescono a mantenere una forza di serraggio uniforme sull’intera lunghezza del gambo utensile durante operazioni ad alte rpm. Un morsetto ER di alta precisione garantisce un serraggio concentrico uniforme intorno al gambo utensile, assorbendo le forze dinamiche di taglio e preservando un rigoroso parallelismo superficiale. I portautensili standard possono essere sufficienti per passaggi di sgrossatura pesanti, dove carichi di truciolo più elevati mascherano errori di allineamento minori; tuttavia, la finitura fine esige una concentricità assoluta. I laboratori di precisione che passano a sistemi di serraggio ultra-precisi registrano cali drastici delle microvibrazioni, un miglioramento della rugosità superficiale e una maggiore durata degli utensili. La scelta di un morsetto ER correttamente rettificato assicura che le forze radiali di taglio si distribuiscano in modo uniforme su tutti i taglienti, massimizzando le prestazioni dell’utensile durante passaggi di contornatura complessi su geometrie intricate. Gli operai macchinisti che privilegiano la concentricità di serraggio nella selezione di un morsetto ER ottengono costantemente una maggiore accuratezza dei pezzi e un numero ridotto di sostituzioni utensili non programmate.
Standard di concentricità e geometria di serraggio
Raggiungere tolleranze di eccentricità inferiori al micron richiede una chiara comprensione di come la geometria del cono del mandrino interagisca con la cavità del portautensile durante le procedure di serraggio del dado. I mandrini ER ad alta precisione utilizzano un angolo di conicità di sedici gradi abbinato a scanalature interne rettificate con precisione, che si chiudono in modo uniforme intorno a steli in carburo integrale. Gli standard produttivi premium impongono un’accurata ispezione ottica mediante macchine di misura laser per verificare che la geometria del foro interno sia perfettamente allineata alle superfici esterne coniche. Un mandrino ER ad ultra-precisione mantiene un’accuratezza della lettura totale dell’indicatore inferiore a due micron su una lunghezza pari a quattro volte il diametro, mentre le versioni commerciali standard presentano un’eccentricità compresa tra cinque e dieci micron. Quando l’eccentricità passa da due a dieci micron, la durata dell’utensile diminuisce di oltre il cinquanta per cento, poiché un singolo tagliente esegue la maggior parte del lavoro di asportazione del materiale. I dati ottenuti da prove di fresatura ad alta velocità confermano che la scelta accurata di un mandrino ER con tolleranze strette prolunga direttamente la vita utile dell’utensile, mantenendo calcoli coerenti del carico per dente. Gli ingegneri meccanici che specificano componenti di utensileria per torni svizzeri e centri di lavoro a cinque assi attribuiscono sempre priorità ai parametri certificati di concentricità nella selezione di un mandrino ER per lavorazioni con tolleranze stringenti.
Bilanciamento ad alta velocità del mandrino e durata dell'utensile
I moderni centri di lavorazione CNC operano a velocità del mandrino superiori a ventimila giri al minuto, dove le forze centrifughe amplificano qualsiasi minima disomogeneità di massa nell’insieme utensile. Una configurazione non bilanciata del portautensile genera vibrazioni armoniche che degradano nel tempo i costosi cuscinetti del mandrino e lasciano evidenti segni di vibrazione sulle superfici dei pezzi finiti. L’integrazione di un morsetto ER dinamicamente bilanciato, certificato per una qualità di bilanciamento G2.5 a venticinquemila giri al minuto, riduce in modo significativo le vibrazioni rotazionali durante le passate di finitura ultra veloci. Gli stabilimenti aerospaziali che lavorano complessi componenti in titanio hanno registrato una riduzione del quaranta percento dei segni di vibrazione dopo aver aggiornato le proprie linee di finitura con morsetti ER certificati G2.5. La regolarità della dinamica rotazionale consente ai tecnici di officina di aumentare i regimi di avanzamento senza superare i limiti di rugosità superficiale né rischiare la rottura degli utensili. Inoltre, un morsetto ER bilanciato riduce lo sforzo meccanico sui componenti del mandrino ad alta velocità, abbassando i costi complessivi di manutenzione ed evitando fermi macchina imprevisti. Un bilanciamento dinamico costante garantisce che gli utensili di finitura fine mantengano una geometria di taglio stabile per tutta la durata di lunghi turni di lavorazione non sorvegliati, anche nelle linee di produzione automatizzate.
Trattamento termico dei materiali e integrità superficiale
L'accuratezza di serraggio a lungo termine dipende fortemente dalle proprietà metallurgiche e dalle procedure di trattamento termico applicate durante la produzione dei componenti. Un mandrino ER di alta qualità è realizzato con leghe di acciaio per molle di prima qualità, come l'acciaio 65Mn o acciai da utensile di grado elevato, temprati alla durezza di 52–56 HRC (scala Rockwell C). Un trattamento criogenico sub-zero, eseguito dopo un trattamento termico in vuoto, stabilizza la struttura cristallina interna, prevenendo un progressivo scostamento dimensionale causato dai cicli termici durante operazioni di taglio gravose. Inoltre, rivestimenti resistenti alla corrosione o trattamenti di lucidatura specializzati mantengono libere da accumuli di trucioli fini e da residui di refrigerante le scanalature di serraggio nel tempo. Quando tali contaminanti si accumulano all'interno di un mandrino ER di bassa qualità, la pressione di serraggio diventa irregolare, provocando slittamento dell'utensile, scarsa concentricità o graffi localizzati sul gambo. Relazioni di audit qualitativi provenienti da produttori di dispositivi medici rivelano che la sostituzione dell'intero stock di mandrini ER con versioni sottoposte a trattamento criogenico ha ridotto gli incidenti di slittamento degli utensili a valori prossimi allo zero nell’arco di dodici mesi di produzione continua. L’integrità superficiale adeguata garantisce un collasso del mandrino coerente e parametri ripetibili di cambio utensile su migliaia di cicli di lavorazione.
Impatto sul ROI commerciale e sulla riduzione degli scarti
Se i componenti di utensileria ad alta precisione richiedono un investimento iniziale maggiore, i ritorni finanziari ottenuti grazie alla riduzione degli scarti e alla stabilità del processo sono notevoli. Il calcolo del costo totale di proprietà implica la misurazione dei risparmi derivanti dall’usura degli utensili, dalla riduzione dei tempi di fermo macchina e dal tasso complessivo di accettazione dei pezzi durante le produzioni. Gli stabilimenti che sostituiscono soluzioni di serraggio economiche con un er collet ad alta precisione registrano immediatamente una diminuzione degli scarti causati dalla rottura dell’utensile o da dimensioni fuori tolleranza. Ad esempio, un produttore di impianti medici ha ridotto il tasso di scarto dal 3,5% a meno dello 0,5% semplicemente aggiornando la propria gamma di er collet. I risparmi derivanti dal recupero di frese in carburo e dalla riduzione della manodopera necessaria per la rifinitura compensano generalmente l’investimento per i collet già nelle prime settimane di funzionamento. Investire in un er collet affidabile protegge pezzi pregiati durante operazioni di finitura ad alto valore, garantendo una maggiore efficienza complessiva delle attrezzature (OEE) nelle celle di lavorazione automatizzate e migliorando la redditività a lungo termine.
Capacità produttive ed eccellenza della catena di approvvigionamento
La scelta della piattaforma di fissaggio ideale e degli accessori per il montaggio degli utensili richiede una collaborazione con un produttore affermato, in grado di offrire supporto ingegneristico personalizzato e una consegna internazionale affidabile. Grandi aziende industriali globali si affidano a BLUESTAR per soluzioni di utensileria ad alte prestazioni, progettate per soddisfare rigorose specifiche di produzione automatizzata. Sostenuta da avanzati impianti per la produzione di macchinari pesanti e da rigorosi protocolli di controllo qualità, BLUESTAR fornisce attrezzature modulari di precisione e opzioni di mandrini ER ad alta accuratezza, concepite per un’integrazione perfetta con le principali piattaforme di fresatura CNC. Ampie capacità produttive, severi standard di selezione dei materiali e competenze complete nell’esportazione garantiscono che BLUESTAR offra un valore duraturo e affidabile agli impianti di fabbricazione automatizzata in tutto il mondo. I laboratori meccanici che mirano a ottimizzare la produttività del mandrino contano su BLUESTAR per ottenere soluzioni personalizzate di mandrini ER, studiate su misura per esigenze tecniche particolarmente impegnative e flussi operativi specializzati.
Indice dei contenuti
- Requisiti di fresatura di precisione e tolleranze di eccentricità
- Standard di concentricità e geometria di serraggio
- Bilanciamento ad alta velocità del mandrino e durata dell'utensile
- Trattamento termico dei materiali e integrità superficiale
- Impatto sul ROI commerciale e sulla riduzione degli scarti
- Capacità produttive ed eccellenza della catena di approvvigionamento
