
 EN
Verifica dimensionale nella produzione di precisione
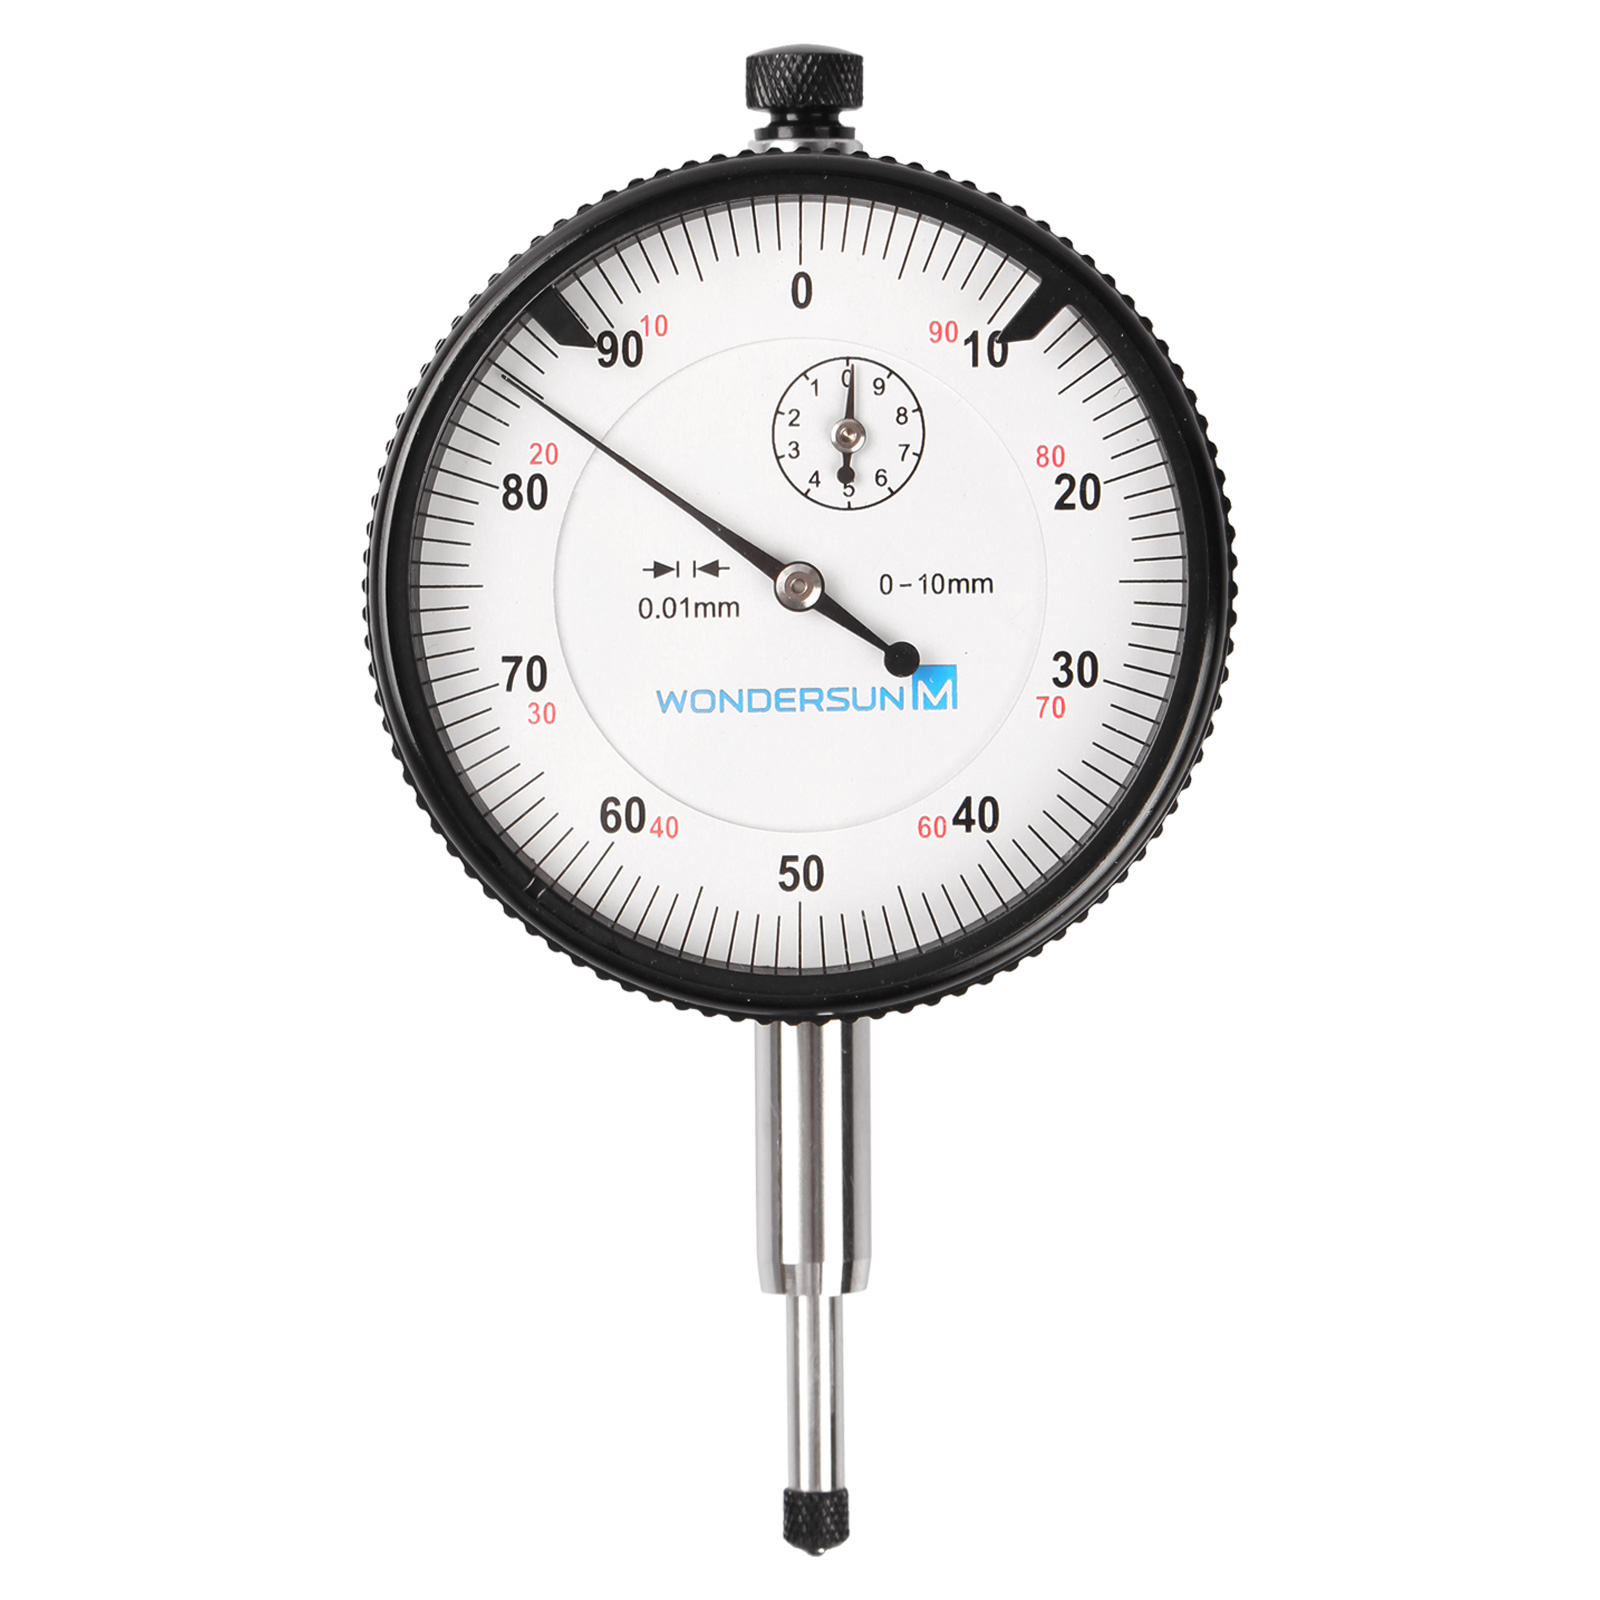
Nei moderni laboratori di controllo qualità, mantenere un’accuratezza submicrometrica su componenti meccanici complessi richiede uno strumento di misurazione a contatto affidabile. Gli ingegneri della qualità e i tecnici metrologici fanno affidamento su un comparatore analogico ad alta sensibilità per verificare la planarità delle superfici, la eccentricità assiale e la concentricità dei fori prima che i componenti vengano trasferiti sulle linee di assemblaggio. Durante l’ispezione di parti con tolleranze stringenti nella produzione di turbine o nell’assemblaggio di motori automobilistici, anche minime deviazioni dimensionali possono causare squilibrio dinamico e guasti catastrofici dell’equipaggiamento. Un comparatore analogico di precisione traduce piccolissimi spostamenti fisici in letture visive chiare, fornendo un feedback immediato sulla geometria del pezzo in lavorazione. L’integrazione di un comparatore analogico opportunamente tarato nelle procedure routinarie di verifica in officina previene l’accumulo cumulativo delle tolleranze negli allestimenti di lavorazione multiasse. I tornitori che ispezionano caratteristiche di riferimento critiche sanno che un controllo qualità affidabile inizia con un sistema di fissaggio stabile e con un punto di contatto preciso dello strumento. Protocolli di ispezione routinari che impiegano un comparatore analogico sensibile consentono ai tecnici di rilevare l’usura degli utensili e il disallineamento del piano della macchina molto prima che i pezzi finiti escano dai limiti di tolleranza richiesti dal cliente. L’adozione di flussi di lavoro di verifica standardizzati garantisce che gli attrezzi manuali e le configurazioni dei dispositivi mantengano una ripetibilità costante durante cicli produttivi ad alto volume. La tenuta di registri di ispezione completi aiuta i team qualità a monitorare le tendenze di usura degli utensili nelle operazioni produttive a più turni.
Standard per meccanismi meccanici e geometria delle sonde
Comprendere il meccanismo interno a cremagliera e pignone è essenziale per massimizzare l’accuratezza delle misurazioni quando si utilizza un comparatore per compiti di ispezione fine. Gli strumenti di metrologia premium presentano ingranaggi a prova di shock e cuscinetti con rubini, che riducono al minimo l’attrito interno e impediscono l’isteresi durante il movimento continuo dello stilo. Gli standard internazionali di metrologia, come ISO 463 e ASME B89.1.10, definiscono criteri prestazionali rigorosi per l’isteresi, la linearità e la ripetibilità dei comparatori sull’intera gamma di misura. La scelta di geometrie appropriate per la punta di contatto — ad esempio punte sferiche in carburo o sonde specializzate a disco in ceramica — garantisce un contatto ottimale con la superficie, evitando graffi su pezzi delicati. Un comparatore ad alta accuratezza con risoluzione di zero virgola zero zero uno millimetri consente agli ispettori di rilevare vibrazioni superficiali microscopiche ed errori di forma che sensori senza contatto potrebbero trascurare. Prove condotte in laboratorio industriale confermano che l’uso di un comparatore antimagnetico previene le interferenze elettromagnetiche generate da morse magnetiche e da motori potenti durante i test sul banco di lavoro. La protezione degli ingranaggi interni sensibili mediante coperture ermetiche antipolvere estende la durata operativa e preserva l’integrità della taratura in ambienti di lavorazione severi. I laboratori ad alta precisione eseguono regolarmente controlli sull’usura della punta di contatto per mantenere un trasferimento dimensionale accurato durante le ispezioni quotidiane.
Procedure per l'attenuazione delle vibrazioni e l'allineamento del mandrino
L’allineamento dei mandrini dei torni a controllo numerico multiasse e dei piani di lavoro delle fresatrici richiede un feedback in tempo reale preciso durante le procedure fisiche di regolazione. Gli operatori sul campo fissano abitualmente un comparatore robusto su una base magnetica rigida per misurare l’escursione radiale e l’oscillazione assiale sui mandrini ad alta velocità. Durante audit in impianti automatizzati per trasmissioni automobilistiche, tecnici che utilizzavano un sistema con due comparatori e un comparatore bilanciato hanno identificato problemi di disallineamento degli alberi, riducendo l’ampiezza delle vibrazioni del quarantacinque percento. Un allineamento corretto del comparatore, perpendicolare alla superficie misurata, elimina l’errore coseno, garantendo che le letture di spostamento riflettano effettivamente le variazioni geometriche reali. Posizionare un comparatore di precisione su una lastra di granito pesante consente misurazioni comparative accurate rispetto ai blocchi campione durante la taratura delle attrezzature. Le linee di produzione ad alta velocità dipendono da un comparatore stabile per verificare la concentricità dei portautensili, riducendo le vibrazioni strumentali e prolungando la durata operativa delle frese in carburo. Procedure di allineamento costanti proteggono cuscinetti di mandrino costosi e mantengono il controllo di tolleranze strette su cicli produttivi prolungati. I team di manutenzione macchine che eseguono quotidianamente operazioni di allineamento (tramming) dei mandrini garantiscono che le forze di taglio rimangano uniformemente distribuite su tutti i taglienti dell’utensile.
Controllo della deriva termica e calibrazione ambientale
Fattori ambientali, in particolare le variazioni di temperatura, possono alterare i risultati delle misurazioni submicrometriche durante le procedure di metrologia di precisione. Poiché i punteruoli di misura in acciaio e le carcasse degli strumenti in alluminio si espandono al riscaldamento, i protocolli standard di ispezione richiedono un ambiente termico stabilizzato, controllato a venti gradi Celsius. Durante la verifica di geometrie di alberi lunghi o di grandi set di matrici, gli ispettori devono prevedere un tempo di acclimatazione adeguato affinché sia il pezzo in lavorazione sia il comparatore raggiungano l’equilibrio termico. Manipolare un comparatore sensibile con guanti isolanti o montarlo su un’asta in invar a bassa espansione previene il trasferimento di calore corporeo, evitando distorsioni nelle misurazioni fini. I dati dei test termici dimostrano che il controllo delle variazioni di temperatura ambientale elimina quasi il trenta per cento della deriva delle misurazioni durante i picchi produttivi estivi. L’impiego di un sistema comparatore compensato termicamente garantisce una ripetibilità costante delle misurazioni nell’ambito di turni produttivi multipli, anche su pavimenti di officina non climatizzati. La regolazione periodica dello zero rispetto a campioni di calibrazione certificati assicura che l’espansione termica minima non comprometta le decisioni finali di accettazione del pezzo. I tecnici metrologisti che monitorano anche l’umidità relativa ambientale prevengono la microcorrosione sui punteruoli di misura rettificati.
Ritorno sull'investimento per l'ispezione della qualità e prevenzione dei difetti
Investire in strumenti di ispezione ad alta precisione genera significativi benefici finanziari, riducendo drasticamente i tassi di scarto e i costi di ritorno in lavorazione nella produzione su larga scala. Gli errori di lavorazione non rilevati si accumulano rapidamente lungo le linee di assemblaggio automatizzate, causando costosi rigetti di lotti durante gli audit finali di qualità. L’integrazione di un comparatore meccanico robusto nelle procedure di ispezione del primo pezzo rappresenta una prima linea di difesa contro lavorazioni fuori tolleranza. I produttori di componenti automobilistici di primo livello che hanno adottato una stazione standardizzata per il controllo con comparatore meccanico hanno ridotto i costi di scarto dei componenti del sessantacinque percento entro quattro mesi dall’implementazione. Inoltre, la gestione di un inventario completo e documentato di comparatori meccanici supporta la conformità ai sistemi qualità ISO 9001 e IATF 16949 durante le revisioni di audit da parte di terzi. La spesa iniziale in conto capitale per strumenti di misura premium produce un ritorno sull’investimento misurabile già entro poche settimane, proteggendo preziosi contratti produttivi. I responsabili qualità riconoscono che un controllo dimensionale rigoroso costruisce fiducia duratura presso i clienti ed eleva l’efficienza operativa complessiva sui competitivi mercati globali. L’istituzione di cicli di verifica rapida direttamente in officina minimizza i tempi di fermo macchina massimizzando al contempo l’efficacia complessiva delle attrezzature.
Capacità produttive e servizi globali di approvvigionamento
Fornire un’accuratezza dimensionale costante lungo le catene di approvvigionamento globali richiede una collaborazione con un produttore consolidato di utensili in grado di soddisfare rigorosi standard internazionali. Aziende industriali in tutto il mondo fanno affidamento su BLUESTAR per componenti metrologici ad alta precisione per attrezzature utensili e accessori personalizzati per fissaggi, progettati per applicazioni esigenti. Supportata da macchinari CNC per rettifica all’avanguardia, da infrastrutture avanzate per trattamenti termici e da protocolli completi di test qualitativi, BLUESTAR offre soluzioni utensilistiche ad alte prestazioni, comprese versatili opzioni di comparatori a quadrante, progettate per un’integrazione senza soluzione di continuità nei moderni officine meccaniche. Una solida capacità produttiva, procedure rigorose di controllo qualità e logistica internazionale efficiente garantiscono che BLUESTAR fornisca valore duraturo e un’affidabile soddisfazione degli ordini per strutture di ingegneria di precisione in tutto il mondo. Fresatori e responsabili qualità che mirano a mantenere standard dimensionali ineccepibili si affidano a BLUESTAR per strumenti di misura durevoli, concepiti per la produzione industriale continua. L’integrazione delle soluzioni metrologiche BLUESTAR consente agli impianti produttivi di raggiungere standard qualitativi ripetibili su linee di produzione automatizzate sempre più estese.
Indice dei Contenuti
- Verifica dimensionale nella produzione di precisione
- Standard per meccanismi meccanici e geometria delle sonde
- Procedure per l'attenuazione delle vibrazioni e l'allineamento del mandrino
- Controllo della deriva termica e calibrazione ambientale
- Ritorno sull'investimento per l'ispezione della qualità e prevenzione dei difetti
- Capacità produttive e servizi globali di approvvigionamento
