
 EN
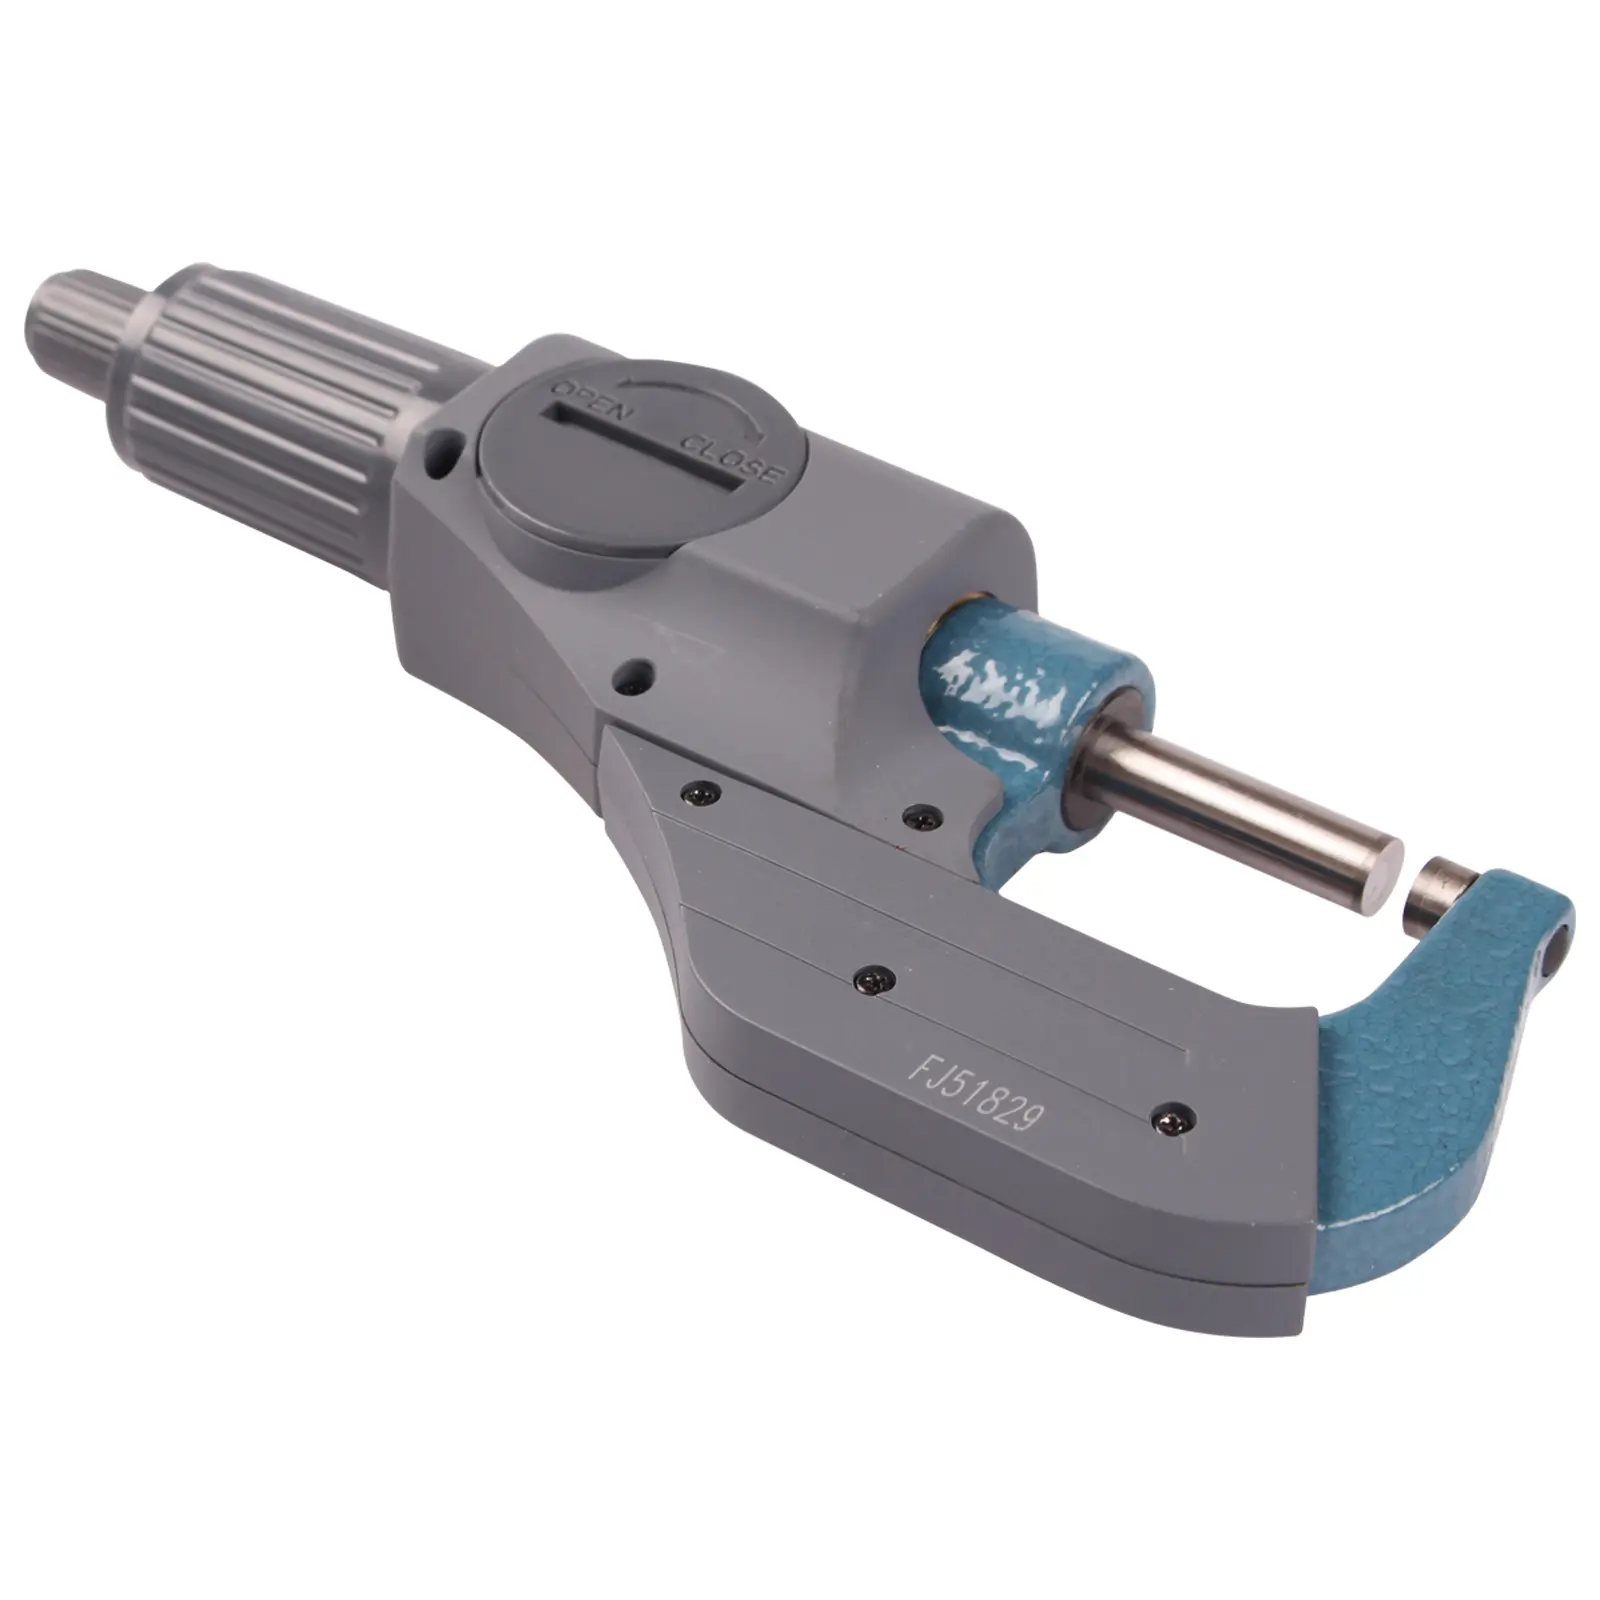
Padroneggiare una pressione di contatto costante nelle ispezioni quotidiane sul piano di produzione
Entra in qualsiasi officina CNC affollata e ascolta con attenzione la stazione di ispezione qualità. Sentirai un caratteristico clic ritmico emesso da esperti tornitori che verificano le tolleranze su alberi appena lavorati. Quel suono è il cuore di una metrologia ripetibile, che rappresenta l’uso corretto di un micrometro esterno durante controlli dimensionali critici. Molti operatori junior commettono l’errore costoso di afferrare la ghiera principale e ruotarla fino a quando il mandrino non sembra stretto contro il pezzo metallico. Ciò che per un esperto utensilista, dopo una tazza di caffè mattutina, sembra ‘stretto’, è completamente diverso dalla forza applicata da un apprendista alla fine di un lungo turno. Quando si misurano tolleranze dell’ordine di pochi micron, la memoria muscolare umana non è semplicemente affidabile abbastanza per garantire precisione su più turni. La piccola manopola zigrinata all’estremità posteriore dello strumento, nota come arresto a scatto (ratchet stop), esiste proprio per eliminare dall’equazione di misura l’emotività umana e la fatica fisica. Ruotando esclusivamente questa piccola manopola posteriore, il meccanismo interno slitta automaticamente non appena viene raggiunta la pressione di contatto preimpostata. Imparare a usare correttamente l’arresto a scatto è il modo più rapido per qualsiasi officina meccanica di eliminare le variazioni di misura indotte dall’operatore e costruire una solida base di controllo qualità affidabile.
Ingegneria meccanica alla base del controllo della coppia e della deformazione del mandrino
Capire perché un micrometro esterno reagisce in modo così sensibile alla pressione manuale richiede una rapida occhiata alla fisica meccanica e all’elasticità dei materiali. All’interno del tamburo dello strumento è presente una vite a filetto finemente rettificata, solitamente realizzata con un passo di mezzo millimetro per giro. Poiché questa vite funziona come una potente leva meccanica, applicare anche solo una minima coppia rotazionale aggiuntiva sul tamburo principale si traduce in una forza assiale enorme sulle superfici di misura in carburo. Secondo i principi della deformazione elastica, pezzi in acciaio e alluminio si comprimono effettivamente sotto un carico eccessivo del mandrino, mentre il telaio a forma di C del micrometro stesso si flette verso l’esterno di diversi micrometri. Quando l’operatore utilizza correttamente la fermata a scatto, una molla interna tarata e un sistema di denti inclinati interrompono la rotazione non appena la forza assiale raggiunge un valore compreso tra cinque e dieci newton. Questa soglia precisa di forza di misurazione garantisce che la punta in carburo entri in contatto saldo con i picchi superficiali del pezzo senza schiacciare il profilo microscopico della superficie. Inoltre, impugnare correttamente lo strumento durante la rotazione dello scatto posteriore evita che il calore corporeo si trasferisca rapidamente nel telaio metallico, impedendo che l’espansione termica alteri le letture dimensionali durante ispezioni prolungate.
Dati del laboratorio internazionale per gli standard di metrologia e la taratura
Istituti metrologici autorevoli in tutto il mondo hanno dedicato decenni a quantificare con precisione l’impatto della forza di avanzamento sui risultati delle ispezioni dimensionali. Se consultate le linee guida tecniche contenute nella norma ISO 3611 o nello standard statunitense ASME B89.1.13, troverete specifiche rigorose che regolano l’errore massimo ammissibile e la forza di misurazione esatta richiesta per i micrometri esterni. Laboratori indipendenti di taratura eseguono regolarmente studi di Ripetibilità e Riproducibilità degli strumenti (Gage R&R) per dimostrare ai responsabili della produzione quanto sia fondamentale utilizzare in modo standardizzato il blocco a scatto sul campo produttivo. In un test di laboratorio documentato, trenta tornitori hanno misurato un blocco campione certificato da venticinque millimetri: gli operatori che hanno ruotato manualmente il tamburo principale hanno ottenuto letture con una variabilità fino a nove micrometri tra i partecipanti. Quando lo stesso gruppo di trenta tornitori è stato istruito ad applicare rigorosamente il blocco a scatto, effettuando esattamente tre clic per ogni misurazione, la variabilità complessiva tra tutti gli operatori è scesa a meno di un punto cinque micrometri. Gli esperti di metrologia concordano universalmente sul fatto che tre clic eseguiti a velocità rotazionale costante consentono al mandrino di stabilizzarsi attraverso qualsiasi pellicola microscopica di olio presente sul pezzo, garantendo un punto di contatto affidabile e ripetibile, conforme agli stringenti audit internazionali sulla qualità.
Applicazioni pratiche nella produzione industriale e benefici nella riduzione degli scarti
La transizione da abitudini casuali di misurazione all’uso disciplinato dell’arresto a scatto influisce direttamente sul risultato economico finale delle moderne aziende manifatturiere di precisione. Si consideri un caso reale proveniente da un fornitore automobilistico di trasmissioni che produce perni planetari in acciaio legato temprato, con una tolleranza totale sul diametro di soli otto micrometri. Per mesi, gli operatori CNC addetti alla rettifica notturna e gli ispettori della qualità del turno mattutino discutevano su lotti rifiutati che sembravano ingrandirsi o ridursi durante la notte. Un consulente esterno specializzato in metrologia ha effettuato un audit in fabbrica e ha scoperto che gli operatori della rettifica stavano forzando la ghiera del micrometro esterno mentre i pezzi erano ancora montati nel mandrino, ottenendo così letture quattro micrometri inferiori rispetto al valore reale. Una volta che il responsabile dello stabilimento ha imposto un protocollo obbligatorio secondo cui ogni tecnico doveva utilizzare l’attacco posteriore a scatto esattamente per tre clic su un pezzo pulito e alla temperatura ambiente, i rifiuti ingiustificati sono scomparsi immediatamente. Entro novanta giorni dall’uniformazione della procedura di impiego di ogni micrometro esterno in tutta la fabbrica, lo stabilimento ha ridotto il lavoro di ritorno del ventidue percento e ha risparmiato oltre quarantamila dollari in materiale legato scartato. Questa trasformazione pratica sul campo dimostra che piccoli aggiustamenti procedurali nel controllo della forza di misurazione generano ritorni commerciali considerevoli.
Abitudini pratiche di manutenzione per mantenere affidabile il meccanismo a scatto
Anche l’attrezzatura metrologica più precisa richiede una manutenzione periodica per garantire che il meccanismo interno di limitazione della coppia continui a slittare esattamente alla pressione calibrata in fabbrica. Nel corso di mesi di intenso utilizzo industriale, la nebbia aerodispersa del liquido refrigerante, la polvere abrasiva e i trucioli metallici possono infiltrarsi nel tappo posteriore di un micrometro esterno. Quando lo sporco si accumula tra i denti della molla, la rotella di arresto comincia a presentare un movimento appiccicoso o irregolare, inducendo gli operatori ad abbandonare l’uso corretto della rotella di arresto perché la manopola risulta ruvida al tatto. I supervisori della garanzia qualità devono istituire una routine mensile di manutenzione durante la quale i tecnici puliscono l’esterno del tamburo e le facce dell’incudine con salviettine ottiche senza lanugine inumidite con alcol isopropilico puro. Non si deve mai inondare l’insieme della rotella di arresto con olio minerale pesante o grasso, poiché lubrificanti densi modificano il coefficiente d’attrito dei denti interni e aumentano artificialmente la forza di serraggio applicata al pezzo in lavorazione. Invece, si deve verificare settimanalmente lo strumento confrontandolo con una piastra ottica certificata e un blocco campione tarato, a temperatura ambiente di venti gradi Celsius. Se tre clic delicati della rotella di arresto non restituiscono esattamente la lettura zero sulla scala vernier, il meccanismo va sottoposto a manutenzione e ritaratura prima di essere riutilizzato per ispezioni in produzione.
Approvvigionamento di strumenti industriali per la metrologia da un partner globale affidabile
Costruire un laboratorio di assicurazione qualità di livello mondiale inizia dotando ingegneri e tornitori di strumenti di misura durevoli e progettati con precisione, in grado di mantenere la propria taratura anche in condizioni operative severe. Da oltre venticinque anni, BLUESTAR ha dedicato la propria competenza ingegneristica alla produzione e fornitura di strumenti industriali di metrologia di prima categoria, accessori per macchine utensili ed equipaggiamenti per la lavorazione dei metalli destinati a produttori globali. Operando sotto un rigoroso controllo qualità in tutte le fasi — progettazione, produzione e imballaggio — BLUESTAR offre una serie di micrometri esterni caratterizzata da meccanismi a scatto estremamente fluidi e da punte in carburo di alta qualità, progettate per resistere a milioni di cicli di ispezione. Esportando oltre mille varietà specializzate di prodotti industriali in più di cento paesi, BLUESTAR fornisce una soluzione integrata e senza interruzioni della catena di approvvigionamento, che aiuta le fabbriche a migliorare l’accuratezza delle ispezioni ottimizzando al contempo i costi di approvvigionamento. Che il vostro laboratorio di qualità richieda campi di misura personalizzati o un supporto tecnico completo per gli utensili da officina, collaborare con BLUESTAR garantisce al vostro team strumenti affidabili, indispensabili per trasformare misurazioni precise in eccellenza manifatturiera duratura.
Indice dei Contenuti
- Padroneggiare una pressione di contatto costante nelle ispezioni quotidiane sul piano di produzione
- Ingegneria meccanica alla base del controllo della coppia e della deformazione del mandrino
- Dati del laboratorio internazionale per gli standard di metrologia e la taratura
- Applicazioni pratiche nella produzione industriale e benefici nella riduzione degli scarti
- Abitudini pratiche di manutenzione per mantenere affidabile il meccanismo a scatto
- Approvvigionamento di strumenti industriali per la metrologia da un partner globale affidabile
