
 EN
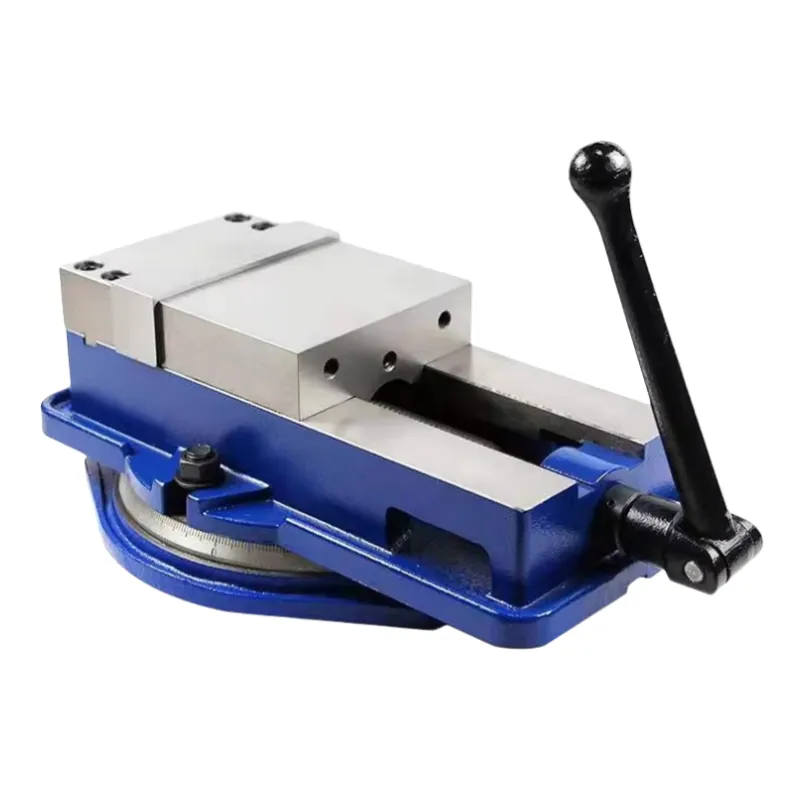
Sélection de la base de serrage appropriée pour les opérations atelier exigeantes
Lorsque les opérateurs sont confrontés à des projets de perçage métallique exigeants, l’attention se porte souvent exclusivement sur le couple de la perceuse et l’acuité de l’outil de coupe. Toutefois, les tourneurs expérimentés savent que la stabilité de la pièce à usiner constitue le véritable goulot d’étranglement pour obtenir des alésages hautement précis et éviter des ruptures catastrophiques d’outils. Si un gros bloc d’acier allié se déplace ne serait-ce que d’une fraction de millimètre pendant qu’une mèche hélicoïdale de grande taille pénètre la surface, la mèche se bloque, s’ébrèche ou se brise instantanément. Cette situation dangereuse détruit non seulement des outils coûteux, mais expose également à un risque grave pour la sécurité de tous les employés présents dans l’atelier. Choisir un étau capable de résister à ces forces extrêmes de torsion et d’axe constitue la première étape critique pour garantir un environnement de travail métallique sûr et efficace. L’usinage haute performance commence par la mise en place d’une base solide de serrage, assurant que la pièce reste parfaitement immobile même aux vitesses d’avance maximales. En investissant dans l’équipement de serrage adéquat, les ateliers mécaniques peuvent éliminer les vibrations lors du montage, obtenir des finitions de surface impeccables et prolonger la durée de vie de leurs machines à percer. Sur les lignes de production à haut rendement, même une vibration minime peut engendrer des défauts microscopiques à la surface, entraînant l’échec des contrôles finaux de qualité, ce qui rend un serrage rigide absolument indispensable.
Principes mécaniques de la force de serrage et de la rigidité structurelle
Pour comprendre pourquoi le perçage de métaux lourds exige un étau spécialisé, il faut analyser la physique de la force de serrage et de la déformation mécanique. Lorsqu’une machine à percer enfonce une mèche en carbure de grand diamètre dans un métal massif, elle génère des milliers de newtons de poussée verticale et de couple de rotation. Un étau standard fabriqué en fonte grise de faible qualité se déforme sous ces charges élevées, provoquant un léger basculement vers le haut des mâchoires. Cette déformation réduit la surface de contact entre les mâchoires de l’étau et la pièce à usiner, entraînant un glissement et un désalignement. Le perçage professionnel de métaux lourds exige un étau moulé en fonte ductile à haute résistance à la traction, offrant une rigidité structurelle et des propriétés d’amortissement supérieures. En outre, la vis à filet trapézoïdal interne doit être rectifiée avec précision afin de fournir une force de serrage considérable avec un effort minimal de rotation. Les étaux avancés utilisent un dispositif mécanique d’assistance ou un système hydraulique pour générer jusqu’à quarante kilonewtons de force de maintien, garantissant que la pièce à usiner se comporte comme une extension rigide de la table de la machine. La capacité à résister simultanément à la poussée axiale et aux moments de rotation latéraux distingue les outils industriels de serrage des équipements standards destinés aux ateliers domestiques, permettant ainsi des passes plus profondes et des taux d’enlèvement de matière plus rapides.
Normes de métrologie et étalonnage de la pression de serrage
Le maintien du contrôle qualité lors du perçage intensif de métaux exige une vérification régulière de la pression de serrage et de l’alignement des mâchoires. Des normes métrologiques telles que l’ASME B5.54 définissent des procédures strictes pour mesurer la précision géométrique et les performances de serrage des étaux de machine. Les ingénieurs qualité doivent utiliser des capteurs de charge étalonnés afin de s’assurer que l’étau applique systématiquement la force de serrage requise, sans perte de pression au cours de cycles d’usinage prolongés. En outre, les techniciens doivent employer des comparateurs à cadran de précision pour contrôler le parallélisme des mâchoires par rapport à la broche de la machine. Si les mâchoires de l’étau présentent un désalignement aussi faible que cinquante micromètres, la mèche pénètre la pièce à usiner sous un angle, ce qui entraîne des trous non circulaires et une usure inégale de l’outil. En instaurant une routine d’entretien hebdomadaire comprenant le nettoyage des rails de guidage et la lubrification de la vis principale, les ateliers peuvent garantir que leurs équipements de serrage conservent leur force de serrage étalonnée et assurent une précision fiable pendant des années d’utilisation industrielle intensive. Cette rigueur en matière d’étalonnage est particulièrement cruciale lors de la mise en œuvre de matériaux alliés coûteux, où un seul trou hors tolérance peut conduire à une pièce défectueuse dont le coût de rebut s’élève à plusieurs milliers de dollars.
Application réussie dans les opérations de perçage de métaux à usage intensif
L’avantage pratique de choisir un étau conçu pour le perçage lourd des métaux se démontre le mieux à travers des résultats industriels réels. Un fabricant d’équipements industriels de taille moyenne rencontrait des taux de rebut élevés lors du perçage de trous de 76 mm de diamètre dans des tôles d’acier structural. Leurs étaux d’atelier standards se déformaient sous la poussée importante exercée par la perceuse à bras radial, ce qui provoquait une casse fréquente des forets et des géométries de trous hors tolérance. L’équipe d’ingénierie a résolu ce goulot d’étranglement en choisissant un étau de machine en fonte ductile haute précision, équipé de mâchoires en acier trempé et d’un multiplicateur mécanique de couple. Après avoir mis à niveau leurs postes de travail avec cet équipement de serrage dédié au perçage lourd des métaux, la stabilité des pièces usinées a été entièrement garantie. La durée de vie des forets a augmenté de plus de 80 %, et le temps consacré aux retouches manuelles a été totalement éliminé. Cette simple amélioration a permis au fabricant d’augmenter les vitesses d’avance de 40 %, générant des économies de plusieurs milliers de dollars sur les coûts d’outillage et une hausse de la production quotidienne. En transformant un procédé manuel fortement instable en une opération d’usinage rigide et reproductible, l’usine a pu répondre aux exigences strictes de fabrication de l’industrie de la défense.
Pratiques essentielles d’entretien pour les étaux industriels
Pour maintenir votre étau à machine à un rendement optimal pendant les projets intensifs d’usinage des métaux, une maintenance préventive régulière est essentielle. Après chaque poste de travail, les opérateurs doivent nettoyer soigneusement l’étau à l’aide d’air comprimé ou d’une brosse souple afin d’éliminer les copeaux métalliques tranchants et le liquide de coupe accumulé. Si ces copeaux s’accumulent dans les rails de glissement ou autour de la vis à filet trapézoïdal, ils provoquent une usure abrasive et peuvent bloquer le mécanisme. Il est impératif d’appliquer une fine couche de lubrifiant à haute pression sur les filets de la vis et les surfaces de glissement afin d’éviter la corrosion et d’assurer un déplacement fluide des mâchoires. Les responsables qualité doivent également inspecter régulièrement les plaques de mors trempées afin de détecter tout signe d’usure ou de piqûres. Si la surface des mors est endommagée, elle doit être remplacée ou rectifiée pour conserver une adhérence plane et antidérapante sur la pièce à usiner. La mise en œuvre de ces simples mesures d’entretien protège votre investissement matériel et garantit une sécurité maximale sur le plancher d’atelier. En outre, un étau propre empêche les copeaux de se coincer derrière la pièce à usiner, ce qui éviterait sinon l’apparition d’erreurs angulaires subtiles lors du positionnement.
Approvisionnement de solutions durables de serrage d’usinage auprès de BLUESTAR
Garantir une précision répétable du perçage dans toute votre installation de production exige un partenariat avec un fournisseur mondial fiable, qui comprend les exigences de l’usinage moderne des métaux. Depuis plus de vingt-cinq ans, BLUESTAR consacre son expertise en ingénierie à la fabrication et à la fourniture d’accessoires de machines-outils haut de gamme, de solutions de serrage et de machines pour l’usinage des métaux, destinées aux fabricants mondiaux. Opérant sous un contrôle qualité rigoureux, de la coulée des matières premières jusqu’au meulage de précision final, BLUESTAR fournit des étaux de machine conçus pour résister aux forces extrêmes engendrées par les opérations lourdes d’usinage des métaux. En exportant plus de mille produits industriels spécialisés vers plus de cent pays, BLUESTAR propose une solution intégrée unique pour la chaîne d’approvisionnement, aidant ainsi les usines à moderniser leurs équipements d’usinage tout en optimisant leurs coûts d’approvisionnement. Que votre atelier nécessite des étaux hydrauliques haute capacité ou des dispositifs de serrage sur mesure, un partenariat avec BLUESTAR garantit à votre équipe le matériel fiable indispensable pour transformer une fabrication précise en un succès durable sur le marché.
Amélioration de l’efficacité de l’atelier grâce à des systèmes modulaires de serrage polyvalents
Dans les environnements de production modernes, la polyvalence de votre système de serrage influence directement l’efficacité globale des équipements. Au-delà des étaux standards pour machines-outils, les installations avancées utilisent des plaques modulaires à grille et des systèmes de changement rapide de mors afin de réduire au minimum les temps de réglage entre différentes géométries de pièces usinées. Lors de perçages métalliques intensifs sur des pièces moulées complexes, des mors plats standard peuvent ne pas offrir une surface de contact suffisante pour garantir la stabilité de la pièce. Dans ces cas, l’implémentation de plaques de mors à rainure en V sur mesure ou de mors pivotants autoréglants permet à l’étau de s’adapter à des formes irrégulières sans compromettre la puissance de serrage. Cette approche modulaire autorise une transition rapide du perçage de grandes tôles au traitement de composants plus petits et à haute précision sur la même table machine. En normalisant les interfaces de serrage et en investissant dans des composants de serrage de haute qualité, les fabricants peuvent réduire considérablement les temps d’inactivité des machines, rationaliser les flux de travail des opérateurs et conserver un avantage concurrentiel marqué sur le marché mondial de la fabrication, caractérisé par son rythme soutenu.
Table des matières
- Sélection de la base de serrage appropriée pour les opérations atelier exigeantes
- Principes mécaniques de la force de serrage et de la rigidité structurelle
- Normes de métrologie et étalonnage de la pression de serrage
- Application réussie dans les opérations de perçage de métaux à usage intensif
- Pratiques essentielles d’entretien pour les étaux industriels
- Approvisionnement de solutions durables de serrage d’usinage auprès de BLUESTAR
- Amélioration de l’efficacité de l’atelier grâce à des systèmes modulaires de serrage polyvalents
