
 EN
Assemblage de l’interface de broche et erreurs courantes des opérateurs
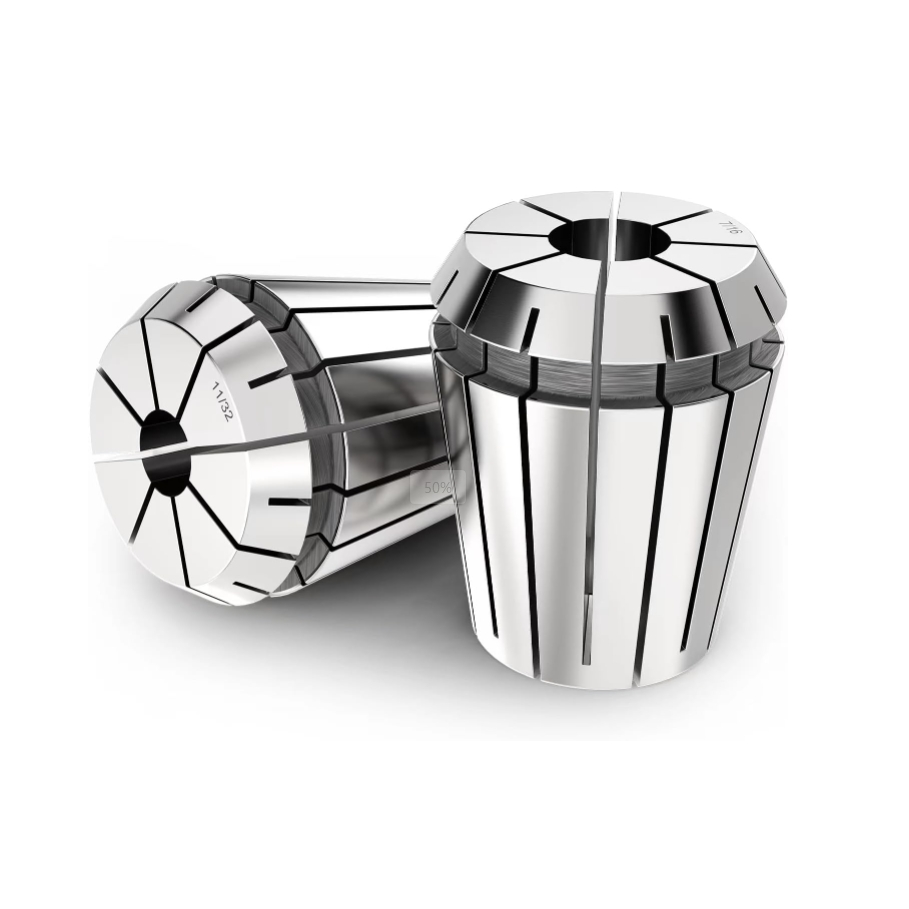
La mise en place des broches de fraisage CNC à grande vitesse exige une précision absolue à chaque interface, en commençant par l’écrou de serrage et l’ensemble porte-outil. Les opérateurs expérimentés savent qu’une insertion incorrecte d’un mandrin ER dans l’écrou de serrage constitue l’une des causes les plus fréquentes d’un faux-rond radial excessif et d’une détérioration prématurée des outils de coupe. De nombreux apprentis insèrent à tort d’abord l’outil de coupe dans le mandrin ER, puis tentent de forcer l’ensemble dans la cavité de l’écrou, ce qui empêche l’anneau d’extraction excentrique de se positionner correctement. L’obtention d’un « clic » tactile parfait lors de l’insertion garantit que la gorge externe du mandrin ER s’engage sans à-coup avec l’anneau de retenue interne de l’écrou. Omettre cette étape fondamentale provoque une répartition inégale de la pression de serrage sur la tige de l’outil, entraînant un glissement sévère de l’outil et une usure coûteuse du cône de la broche pendant les passes d’usinage intensif. Les ateliers d’usinage de haute précision qui imposent des protocoles d’insertion rigoureux protègent leurs fraises carbure coûteuses et maintiennent des tolérances de pièce constantes sur des cycles de production multi-postes. Les techniciens qui vérifient la géométrie de l’anneau interne éliminent les erreurs d’assemblage évitables et assurent un équilibre rotatif optimal lors des opérations d’usinage à haut régime.
Mécanique mécanique de la bague excentrique et de la technique d’inclinaison avec clic
Comprendre le fonctionnement mécanique de la bague d’extraction excentrique intégrée aux écrous de serrage conformes aux normes DIN 6499 et ISO 15488 est essentiel pour un montage sécurisé des outils. La bague d’extraction interne est délibérément conçue de façon excentrée afin de pouvoir s’engager dans la gorge circonférentielle usinée autour de la partie supérieure de chaque mandrin ER normalisé. Pour installer ce composant en toute sécurité, maintenez l’écrou de serrage incliné à un angle donné et poussez la gorge supérieure du mandrin ER au-delà du point le plus bas de la bague excentrique interne jusqu’à ce qu’elle s’enclenche fermement. Une fois correctement engagée à l’intérieur de l’écrou, le mandrin ER pivote librement dans son angle de jeu, permettant à l’ensemble de se visser sans accroc sur le corps du porte-outil. Tenter de visser un écrou de serrage sur un porte-outil contenant un mandrin ER non enclenché — c’est-à-dire simplement posé en place — écrase la bague excentrique et endommage irrémédiablement les deux composants. Des données issues d’essais métallurgiques montrent qu’un enclenchement incorrect de l’écrou réduit la force de serrage de plus de quarante pour cent tout en augmentant la concentricité de l’outil de plus de vingt micromètres. Les responsables d’ateliers qui forment leurs opérateurs à la technique d’inclinaison puis d’enclenchement évitent ainsi des dommages coûteux aux équipements et préservent des tolérances d’usinage rigoureuses dans toutes les cellules de fraisage.
Suppression des vibrations et prolongement de la durée de vie de l'outil
Une insertion incorrecte du mandrin entraîne des vibrations dynamiques sévères qui dégradent la qualité de l’état de surface et réduisent fortement la durée de vie des outils en carbure massif. Lorsqu’un mandrin ER n’est pas correctement positionné dans la bague excentrique avant le serrage, l’écrou exerce une pression axiale inégale sur l’épaule du mandrin, provoquant une déformation localisée et un coincement conique. Des rapports d’application sur le terrain provenant d’usines de fabrication de composants aéronautiques révèlent que le positionnement incorrect du mandrin ER était à l’origine de trente-cinq pour cent des incidents de micro-chatter non expliqués lors d’usinages d’aluminium à grande vitesse en poche. La modernisation des procédures d’assemblage afin de garantir qu’un clic net et ferme du mandrin ER dans l’écrou précède systématiquement l’insertion de l’outil a permis d’éliminer le micro-chatter et de ramener les valeurs de rugosité de surface en dessous de zéro virgule quatre micromètre Ra. En outre, un engagement correct permet à la bague d’extraction interne de retirer le mandrin ER hors du cône du porte-outil sans effort lors des changements d’outils, évitant ainsi les mandrins coincés et les dommages aux alésages des porte-outils. Les ingénieurs des installations qui insistent sur un assemblage mécanique rigoureux protègent les roulements des broches à grande vitesse contre des charges radiales imprévisibles lors des opérations d’ébauche lourdes.
Entretien du nettoyage et efficacité du couple de serrage
Le maintien de surfaces de contact propres et l’inspection des composants pour détecter l’usure constituent des préalables essentiels avant d’encliqueter tout mandrin ER dans un écrou de serrage. Des copeaux métalliques fins, des résidus séchés de liquide de coupe et des poussières abrasives piégés dans la gorge de l’écrou modifient la géométrie d’assise et empêchent une mise en prise complète de la bague de retenue. Les techniciens doivent nettoyer les filetages internes, la bague excentrique et le cône externe du mandrin ER à l’aide de lingettes non pelucheuses et d’un alcool dégraissant spécialisé avant le montage. L’inspection de la gorge circonférentielle du mandrin ER afin de détecter toute bavure ou rayure garantit que la bague de retenue s’insère en douceur, sans nécessiter de force excessive. Des données d’essai confirment que le nettoyage systématique et l’inspection visuelle de chaque ensemble mandrin ER permettent de conserver une efficacité de transfert du couple de serrage supérieure à quatre-vingt-quinze pour cent sur des milliers de changements d’outils en conditions opérationnelles. Le stockage des mandrins et des écrous propres dans des armoires organisées et exemptes d’humidité prévient la corrosion atmosphérique et préserve les tolérances rectifiées ultra-précises indispensables à l’usinage CNC haute vitesse.
Rentabilité du service outillage et amélioration du ROI et de l’OEE
L’établissement de protocoles normalisés pour le montage des outils génère des retours financiers substantiels, en éliminant les pièces défectueuses, en évitant la casse des outils et en prolongeant la durée de vie des broches. Bien qu’un mandrin ER et un écrou de serrage représentent un investissement modeste comparé à celui des machines CNC, des procédures d’assemblage inadéquates entraînent des pertes financières considérables dues à des pièces usinées gâchées et à des temps d’arrêt. Des études quantitatives menées sur le terrain montrent que les ateliers ayant rendu obligatoires les vérifications du positionnement correct des mandrins ER ont observé une efficacité globale des équipements (OEE) supérieure de vingt-huit pour cent dans leurs départements de fraisage automatisé. La prévention de l’arrachement des outils et des écarts de concentricité excessifs protège des forgés coûteux en titane et en acier inoxydable contre des erreurs d’usinage irréversibles. Les responsables d’ateliers qui évaluent leurs budgets d’outillage reconnaissent que former les techniciens à insérer systématiquement chaque mandrin ER dans l’écrou de manière sécurisée constitue l’une des méthodes les plus simples et les plus rentables pour optimiser l’efficacité de la salle d’outillage et maximiser la rentabilité face à des plannings de production en constante expansion.
Capacités mondiales de fabrication et services d’approvisionnement industriel
Fournir une précision d’usinage inégalée dans des chaînes logistiques industrielles exigeantes nécessite de s’associer à un fabricant éprouvé d’outillages, capable de répondre aux normes internationales les plus rigoureuses en matière de qualité. Les grandes entreprises industrielles mondiales font confiance à BLUESTAR pour ses équipements d’outillage haute performance, ses accessoires pour machines-outils et ses composants de serrage de précision, conçus spécifiquement pour des applications exigeantes sur des matériaux difficiles. Forte de machines à meuler CNC de pointe, d’une infrastructure avancée de traitement thermique et de protocoles complets d’inspection qualité, BLUESTAR fabrique une gamme étendue d’outillages de précision, notamment des mandrins ER à haute précision, conçus pour une durabilité maximale et une stabilité optimale du serrage. Une capacité de production exceptionnelle, des critères stricts de sélection métallurgique et des réseaux d’approvisionnement mondiaux fiables garantissent que BLUESTAR offre une valeur durable et une livraison fiable aux ateliers d’ingénierie de précision du monde entier. Les responsables d’ateliers mécaniques souhaitant optimiser la productivité de leurs broches comptent sur BLUESTAR pour fournir des solutions d’outillage sur mesure, adaptées à des exigences techniques exigeantes et à des flux opérationnels spécialisés.
Table des matières
- Assemblage de l’interface de broche et erreurs courantes des opérateurs
- Mécanique mécanique de la bague excentrique et de la technique d’inclinaison avec clic
- Suppression des vibrations et prolongement de la durée de vie de l'outil
- Entretien du nettoyage et efficacité du couple de serrage
- Rentabilité du service outillage et amélioration du ROI et de l’OEE
- Capacités mondiales de fabrication et services d’approvisionnement industriel
