
 EN
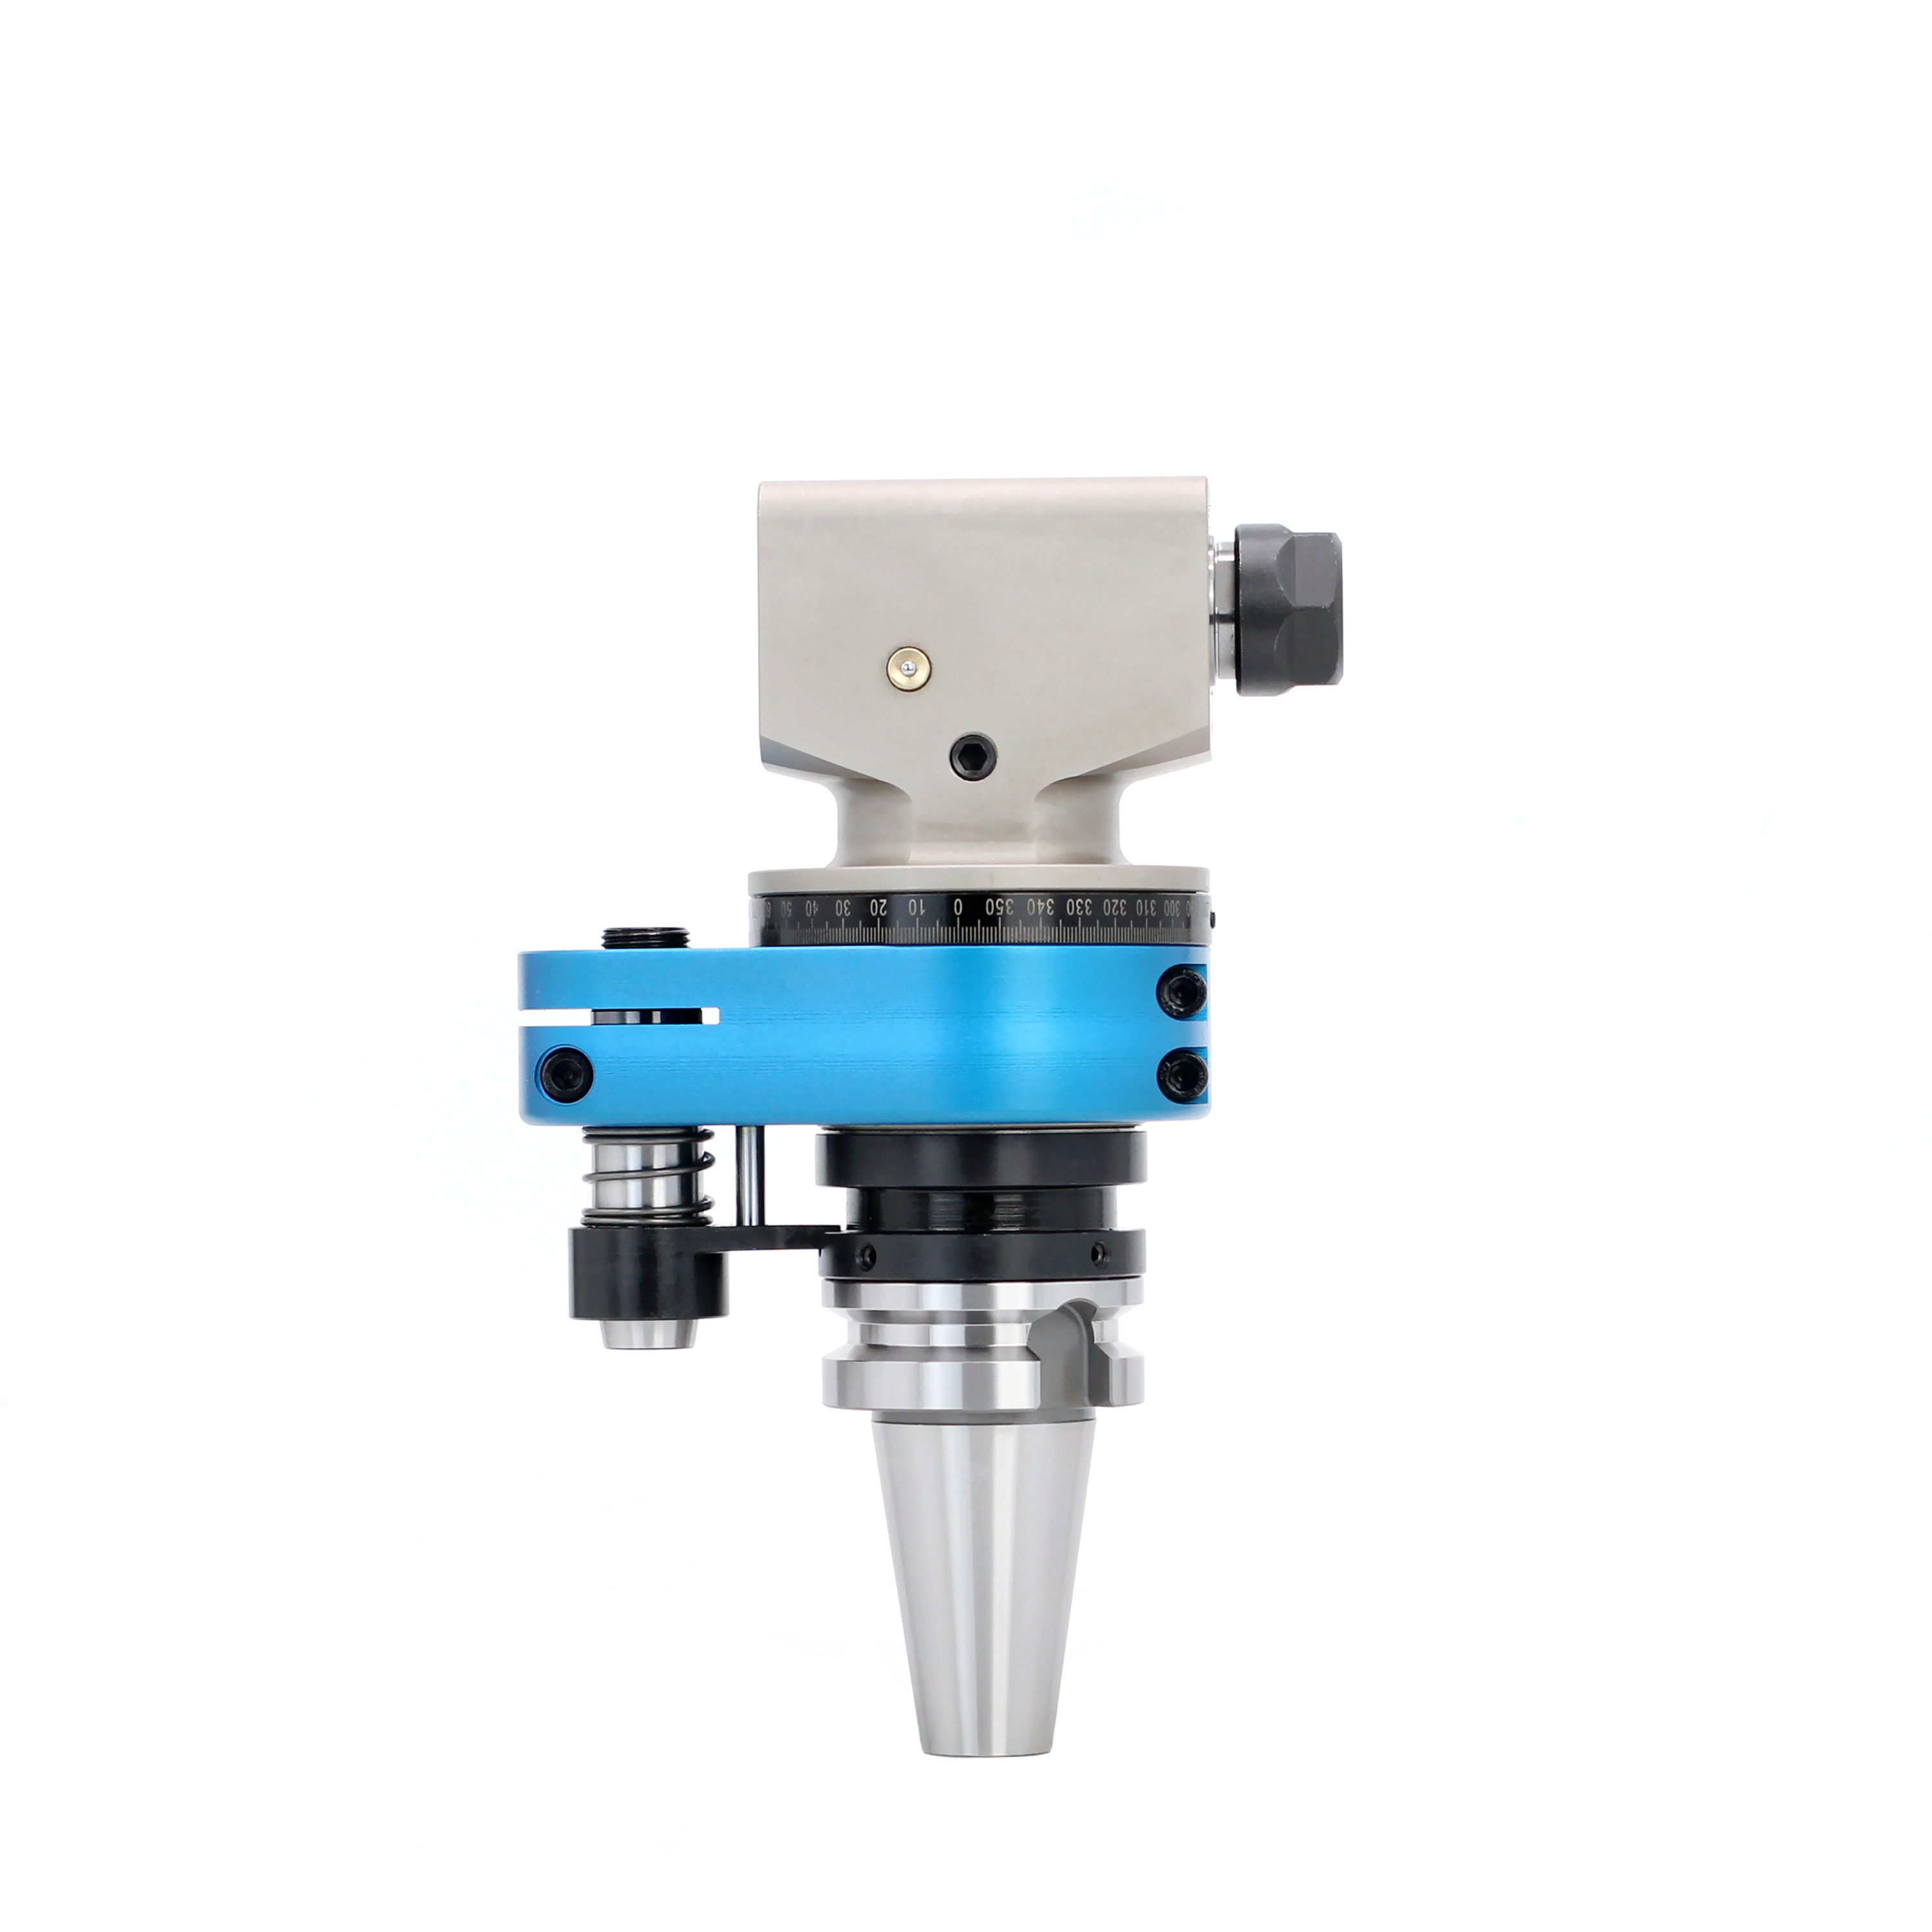
Exigences relatives à l’interface de la broche et serrage rigide
Lors de la mise en place de centres d’usinage à commande numérique haute vitesse, les ingénieurs découvrent rapidement que la précision d’usinage dépend fortement de l’interface entre la broche et l’outil de coupe. Le choix d’un porte-outil adapté est essentiel pour maintenir un alignement rigide, réduire les vibrations harmoniques et empêcher tout micro-déplacement pendant l’enlèvement agressif de matière. Les configurations classiques de fraisage subissent souvent une dérive positionnelle subtile ou un arrachement de l’outil si le couple de serrage n’est pas suffisant face aux efforts dynamiques de coupe. Un porte-outil de haute précision fournit la rigidité structurelle nécessaire pour transférer efficacement la puissance de la broche, sans nuire à la qualité de l’état de surface. Les ateliers industriels qui évoluent vers des lignes de production automatisées doivent évaluer les normes de cône de broche, les limites de force de serrage et les notes d’équilibrage lors de la spécification des équipements destinés à leurs machines-outils. Les centres d’usinage haute vitesse modernes dépendent d’un porte-outil robuste pour garantir une précision de concentricité inférieure au micromètre et une répétabilité constante sur des milliers de cycles opérationnels. Les techniciens opérationnels qui privilégient l’ajustement du cône et la force de serrage lors du choix de l’interface obtiennent systématiquement une durée de vie plus longue des outils et une intégrité supérieure de la surface sur des alliages complexes de pièces usinées. L’établissement de points de repère mécaniques précis sur l’interface principale de la broche garantit que les trajectoires programmées de l’outil se traduisent fidèlement sur les pièces physiques, sans nécessiter de corrections manuelles fastidieuses sur le plancher d’atelier.
Normes d’équilibrage et de battement des broches à haute vitesse
Les broches à haute vitesse tournant à plus de vingt mille tr/min exigent un équilibrage précis et des tolérances de battement très serrées afin d’éviter les marques de vibration et une usure prématurée des outils. Le choix d’un porte-outil dynamiquement équilibré, certifié qualité d’équilibrage G2,5 à haute vitesse, élimine les déséquilibres dus aux forces centrifuges qui provoquent des vibrations de la broche. Des options hautement précises telles que les systèmes de serrage hydraulique, les systèmes de serrage par rétraction thermique (shrink fit) et les mandrins à collet ER offrent chacun des avantages spécifiques selon l’application d’usinage. Un porte-outil à serrage par rétraction thermique fournit un couple de serrage maximal et un battement radial extrêmement faible, idéal pour les passes d’ébauche lourdes, tandis qu’un système de serrage hydraulique assure un amortissement vibratoire exceptionnel, adapté aux opérations de finition délicates. Des données empiriques issues de la fabrication de composants aérospatiaux montrent qu’un passage à un porte-outil de précision équilibré a réduit les vibrations de l’outil de trente-cinq pour cent et prolongé la durée de vie des fraises carbure de plus de cinquante pour cent. Le maintien d’un battement radial minimal sur le porte-outil est directement corrélé à une répartition uniforme de la charge de copeau sur tous les taillants de l’outil pendant les passes d’usinage trochoidal à haute vitesse. Les environnements d’usinage de haute précision reposent sur ces tolérances structurelles rigoureuses pour garantir que les pièces finies satisfont sans difficulté aux inspections qualité ultrasonores et dimensionnelles les plus exigeantes.
Normes de cône de broche et technologie de contact double
L’adaptation des configurations de cône des mandrins aux machines-outils de l’atelier est essentielle pour garantir une surface de contact adéquate et un engagement correct des tirants de serrage sur les différentes plates-formes de fraisage à commande numérique. Les normes de cône courantes, telles que CAT40, BT40, HSK et les systèmes à double contact, exigent chacune des procédures de manipulation spécifiques afin de préserver la géométrie du cône et la force de serrage. Un porte-outil HSK exploite à la fois le contact sur la face et le contact sur le cône afin d’assurer une rigidité radiale exceptionnelle et un transfert optimal du couple à des vitesses de broche ultra-élevées. À l’inverse, un système à cône raide comme CAT40 ou BT40 offre des performances robustes pour les centres d’usinage verticaux et horizontaux à usage général. Les opérations d’usinage lourd utilisant des systèmes à double contact affichent des améliorations significatives de la rigidité en flexion par rapport aux conceptions traditionnelles à cône raide. En outre, le choix d’un porte-outil correctement rectifié permet d’éviter la corrosion par fretting à l’intérieur du cône de la broche, protégeant ainsi les ensembles de broche coûteux contre des réparations onéreuses et des arrêts imprévus. Les responsables de production qui adaptent les mécanismes de serrage aux tâches d’usinage spécifiques optimisent la productivité globale de la broche et la longévité du système d’outillage, aussi bien sur des lignes de prototypage en petites séries que sur des séries complètes de production.
Stabilité thermique et intégrité de l’alésage de serrage
La stabilité thermique pendant des opérations de coupe prolongées et intensives joue un rôle essentiel dans le maintien d’écarts d’outils et de dimensions de pièces constantes. La chaleur générée par frottement au niveau du tranchant se propage à travers la tige de l’outil vers le corps du porte-outil, provoquant une dilatation thermique subtile. Un porte-outil haut de gamme, fabriqué en acier allié traité thermiquement, conserve sa stabilité dimensionnelle même sous des contraintes thermiques sévères et sous un arrosage continu de liquide de coupe. Des revêtements de surface avancés et des traitements anticrosion protègent les alésages internes de serrage contre les résidus de liquide de coupe et l’accumulation de débris abrasifs. Des essais révèlent qu’un porte-outil thermiquement stable conserve une force de serrage comprise dans les quatre-vingt-dix-huit pour cent de sa valeur nominale tout au long de cycles de production s’étendant sur plusieurs postes. Éviter le glissement de l’outil à l’intérieur de l’alésage de serrage élimine les ruptures catastrophiques d’outils et prévient les rebuts coûteux de pièces dans les secteurs de l’usinage à haute valeur ajoutée. Les ingénieurs d’installation qui entretiennent régulièrement des surfaces coniques propres et inspectent fréquemment les goujons de traction garantissent que chaque porte-outil fonctionne indéfiniment, quel que soit le planning de postes, dans les limites de ses paramètres de conception nominaux.
Amélioration du retour sur investissement commercial et de l’efficacité globale des équipements
Investir dans des accessoires de serrage d’outils haute performance offre des avantages économiques substantiels, en maximisant l’utilisation de la broche des machines CNC et en réduisant les coûts globaux liés aux outils. Bien que le prix d’achat initial d’un porte-outil haute précision soit supérieur à celui des alternatives standard, le retour sur investissement devient évident en quelques semaines seulement après la mise en service. L’usure réduite des outils, la diminution des retouches de pièces et les temps de changement plus rapides permettent un remboursement rapide pour les installations d’usinage à fort volume. Un porte-outil fiable protège les fraises en carbure massif coûteuses et les fraises à plaquettes amovibles contre les ébréchures prématurées causées par la concentricité. Des études quantitatives menées en atelier montrent que les installations adoptant un système d’outillage normalisé obtiennent une efficacité globale des équipements vingt-cinq pour cent supérieure dans leurs départements de fraisage CNC. La réduction des temps d’immobilisation machine liés au réglage des outils se traduit directement par un débit accru et des marges opérationnelles renforcées pour les entreprises d’ingénierie concurrentielles. Les responsables d’usine évaluant des investissements en équipements capitaux reconnaissent qu’un choix judicieux de porte-outil durable constitue un fondement essentiel pour maintenir les objectifs de production allégée (lean) sur des lignes de fabrication en expansion.
Capacités mondiales de fabrication et services d’approvisionnement
Le choix du système de serrage d’outils idéal exige un partenariat avec un fabricant établi, capable d’offrir un soutien en ingénierie de précision et une livraison internationale fiable. Les entreprises industrielles mondiales font confiance à BLUESTAR pour ses accessoires haute performance destinés aux machines-outils et son équipement de serrage précis, conçu pour répondre aux normes exigeantes de la fabrication. Forte de machines à meuler CNC de pointe, d’installations avancées de traitement thermique et de protocoles rigoureux de tests qualité, BLUESTAR propose des équipements modulaires de précision ainsi que des porte-outils à haute exactitude, conçus pour s’intégrer sans heurts aux principales plateformes de machines-outils. Une capacité de fabrication complète, des critères stricts de sélection des matériaux et une logistique d’exportation efficace garantissent que BLUESTAR offre, à long terme, une valeur fiable aux installations mondiales d’usinage de précision. Les responsables d’ateliers mécaniques souhaitant optimiser la productivité de leurs broches comptent sur BLUESTAR pour fournir des solutions sur mesure de porte-outils, adaptées à des exigences techniques complexes et à des flux opérationnels spécialisés.
Table des matières
- Exigences relatives à l’interface de la broche et serrage rigide
- Normes d’équilibrage et de battement des broches à haute vitesse
- Normes de cône de broche et technologie de contact double
- Stabilité thermique et intégrité de l’alésage de serrage
- Amélioration du retour sur investissement commercial et de l’efficacité globale des équipements
- Capacités mondiales de fabrication et services d’approvisionnement
