
 EN
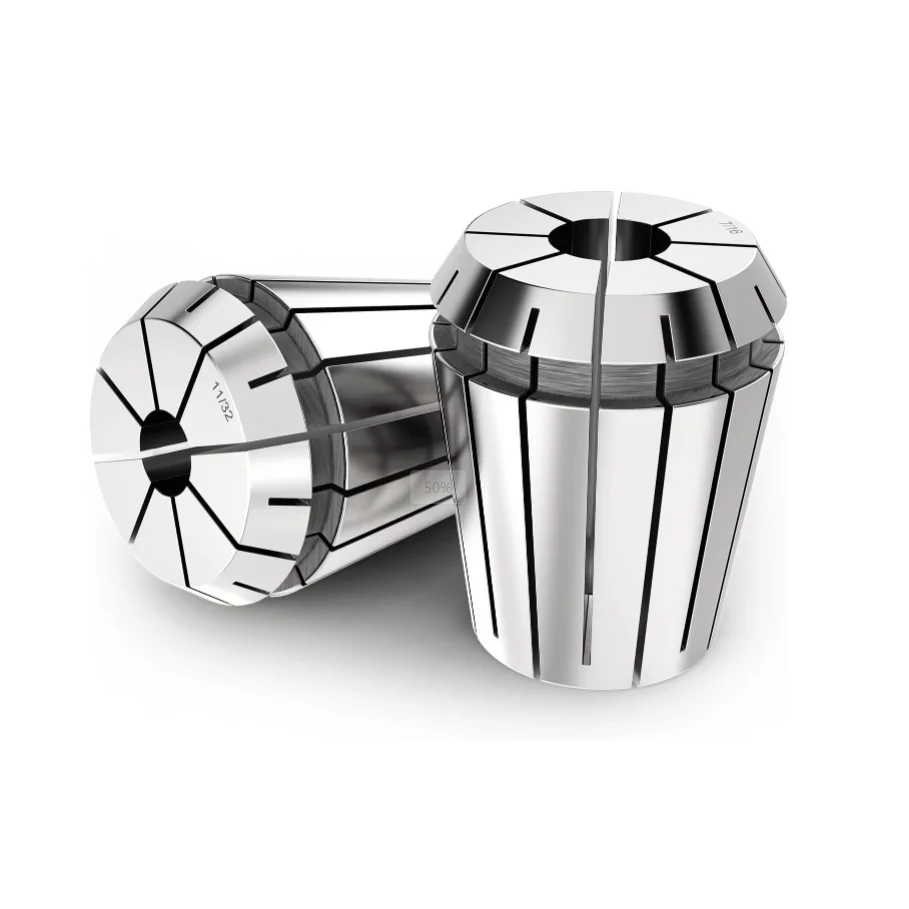
Exigences d’usinage de précision et tolérances de balancement
Lors de l’usinage de microcaractéristiques dans des aciers trempés pour moules ou des alliages d’aluminium aéronautiques, les équipes d’ingénierie de précision réalisent rapidement que la stabilité de la broche dépend fortement de l’interface de serrage. L’exécution d’opérations de finition à haute vitesse avec des fraises à bout sphérique de petit diamètre exige une précision rotative parfaite, car même une déflexion radiale microscopique peut provoquer un écaillage prématuré de la fraise ou des vibrations sévères en surface. Les composants traditionnels de serrage échouent souvent à maintenir une force de serrage uniforme sur toute la longueur de la tige porte-outil pendant les opérations à haut régime. Une douille ER de haute précision assure un serrage concentrique uniforme autour de la tige porte-outil afin d’absorber les efforts de coupe dynamiques tout en conservant une parallélisme strict des surfaces. Les porte-outils standards peuvent convenir aux passes d’ébauche lourdes, où des copeaux plus volumineux masquent les légères erreurs d’alignement, mais la finition fine exige une concentricité sans compromis. Les ateliers de précision qui passent à des systèmes de serrage ultra précis signalent une chute spectaculaire des microvibrations, une amélioration de la rugosité de surface et une durée de vie accrue des outils. Le choix d’une douille ER correctement rectifiée garantit que les efforts de coupe radiaux se répartissent uniformément sur toutes les arêtes de coupe, optimisant ainsi les performances de l’outil lors de passes de contournage complexes sur des géométries élaborées. Les fraiseurs opérationnels qui privilégient la concentricité de serrage lors de la sélection d’une douille ER obtiennent systématiquement une précision accrue des pièces et moins de changements d’outils non programmés.
Normes de concentricité et géométrie de serrage
Atteindre des tolérances de battement inférieures à un micron exige une compréhension claire de la façon dont la géométrie du cône de la douille interagit avec la cavité du porte-outil lors des opérations de serrage de l’écrou. Les conceptions haute précision de douilles ER utilisent un angle de cône de seize degrés, associé à des rainures internes usinées avec précision qui se referment en douceur autour des tiges en carbure massif. Des normes de fabrication haut de gamme exigent une inspection optique rigoureuse à l’aide de machines de mesure laser afin de vérifier que la géométrie du trou intérieur s’aligne parfaitement avec les surfaces extérieures coniques. Une douille ER ultra-précise maintient une exactitude de lecture au comparateur totale inférieure à deux microns sur une longueur égale à quatre fois le diamètre, tandis que les options commerciales standard présentent un battement de cinq à dix microns. Lorsque le battement augmente de deux à dix microns, la durée de vie de l’outil diminue de plus de cinquante pour cent, car un seul tranchant effectue la majeure partie de l’enlèvement de matière. Les données issues d’essais d’usinage à grande vitesse confirment que le choix d’une douille ER aux tolérances serrées prolonge directement la durée de vie de l’outil tout en préservant des calculs cohérents de charge par copeau. Les ingénieurs mécaniciens qui spécifient des composants d’outillage pour tours à commande numérique suisses et centres d’usinage à cinq axes privilégient systématiquement des paramètres de concentricité certifiés lors de la sélection d’une douille ER destinée à des travaux exigeant des tolérances serrées.
Équilibrage de la broche à haute vitesse et durée de vie des outils
Les centres d’usinage à commande numérique modernes fonctionnent à des vitesses de broche dépassant vingt mille tr/min, où les forces centrifuges amplifient tout léger déséquilibre de masse au sein de l’ensemble porte-outil. Une configuration déséquilibrée du mandrin génère des vibrations harmoniques qui détériorent progressivement les roulements coûteux de la broche et laissent des marques de vibration visibles sur les pièces usinées finies. L’intégration d’un mandrin ER dynamiquement équilibré, certifié qualité d’équilibrage G2,5 à vingt-cinq mille tr/min, réduit considérablement les vibrations rotatives pendant les passes de finition ultra-rapides. Les installations aérospatiales usinant des composants complexes en titane ont constaté une réduction de quarante pour cent des marques de vibration après avoir mis à niveau leurs lignes de finition avec un mandrin ER certifié G2,5. La stabilité dynamique rotative permet aux techniciens d’augmenter les avances sans dépasser les tolérances de rugosité de surface ni risquer la rupture de l’outil. En outre, un mandrin ER équilibré réduit la contrainte mécanique exercée sur les composants de la broche à haute vitesse, ce qui abaisse les coûts globaux de maintenance et évite les arrêts imprévus de la machine. Un équilibrage dynamique constant garantit que les outils de finition fine conservent une géométrie de coupe stable tout au long de cycles d’usinage prolongés sans surveillance, sur des lignes de production automatisées.
Traitement thermique des matériaux et intégrité de surface
La précision de serrage à long terme dépend fortement des propriétés métallurgiques et des procédés de traitement thermique appliqués lors de la fabrication des composants. Un mandrin ER de haute qualité est fabriqué à partir d’alliages d’acier à ressort premium, tels que l’acier 65Mn ou des aciers à outils de haut grade, durcis à une dureté de 52 à 56 sur l’échelle Rockwell C. Un traitement cryogénique sub-zéro, effectué après un traitement thermique sous vide, stabilise la structure cristalline interne, empêchant ainsi une dérive dimensionnelle progressive causée par les cycles thermiques lors d’opérations d’usinage intensif. En outre, des revêtements résistants à la corrosion ou des traitements de polissage spécialisés maintiennent les fentes de serrage exemptes d’accumulation de fines particules de copeaux et de résidus de liquide de coupe au fil du temps. Lorsque des contaminants s’accumulent à l’intérieur d’un mandrin ER de qualité inférieure, la pression de serrage devient inégale, provoquant un glissement de l’outil, une mauvaise concentricité ou des rayures localisées sur la tige de l’outil. Des rapports d’audit qualité émanant de fabricants de dispositifs médicaux révèlent que le passage à un stock de mandrins ER traités cryogéniquement a réduit les incidents de glissement d’outil à un niveau quasi nul sur douze mois de production continue. Une intégrité de surface adéquate garantit un effondrement cohérent du mandrin et des paramètres reproductibles de changement d’outil sur des milliers de cycles d’usinage.
Impact commercial sur le retour sur investissement et la réduction des déchets
Bien que les composants d’outillage haute précision nécessitent un investissement initial plus élevé, les retours financiers obtenus grâce à la réduction des déchets et à la stabilité du procédé sont substantiels. Le calcul du coût total de possession implique la mesure des économies liées à l’usure des outils, des réductions des temps d’arrêt machines et du taux global de pièces conformes sur l’ensemble des séries de production. Les installations qui remplacent des systèmes de serrage bon marché par des mandrins ER haute précision observent immédiatement une diminution des pièces rejetées causée par la rupture d’outils ou des dimensions hors tolérance. Par exemple, un fabricant d’implants médicaux a fait passer son taux de déchets de 3,5 % à moins de 0,5 % simplement en modernisant sa gamme de mandrins ER. Les économies réalisées grâce à la préservation des fraises carbure et à la réduction de la main-d’œuvre consacrée aux opérations de reprise compensent généralement l’investissement dans les mandrins dès les premières semaines d’exploitation. Investir dans un mandrin ER fiable protège des pièces précieuses lors d’opérations de finition à forte valeur ajoutée, améliorant ainsi l’efficacité globale des équipements au sein des cellules d’usinage automatisées et renforçant la rentabilité à long terme.
Capacités de fabrication et excellence de la chaîne d’approvisionnement
Le choix de la plateforme de fixation idéale et des accessoires de serrage d’outils exige un partenariat avec un fabricant reconnu, capable d’offrir un soutien personnalisé en ingénierie et une livraison internationale fiable. Les entreprises industrielles mondiales font confiance à BLUESTAR pour des solutions de serrage hautes performances, conçues afin de répondre aux exigences rigoureuses de la fabrication automatisée. Forte de ses installations avancées de production de machines lourdes et de protocoles rigoureux de contrôle qualité, BLUESTAR fournit des équipements modulaires de précision ainsi que des pinces ER à haute exactitude, spécifiquement conçues pour une intégration fluide avec les principales plates-formes d’usinage CNC. Des capacités de fabrication étendues, des normes exigeantes en matière de sélection des matériaux et des compétences complètes en exportation garantissent que BLUESTAR apporte une valeur fiable sur le long terme aux installations mondiales de fabrication automatisée. Les ateliers d’usinage souhaitant optimiser le débit des broches comptent sur BLUESTAR pour fournir des solutions personnalisées de pinces ER adaptées à des exigences techniques exigeantes et à des flux opérationnels spécialisés.
Table des matières
- Exigences d’usinage de précision et tolérances de balancement
- Normes de concentricité et géométrie de serrage
- Équilibrage de la broche à haute vitesse et durée de vie des outils
- Traitement thermique des matériaux et intégrité de surface
- Impact commercial sur le retour sur investissement et la réduction des déchets
- Capacités de fabrication et excellence de la chaîne d’approvisionnement
