
 EN
Vérification dimensionnelle dans la fabrication de précision
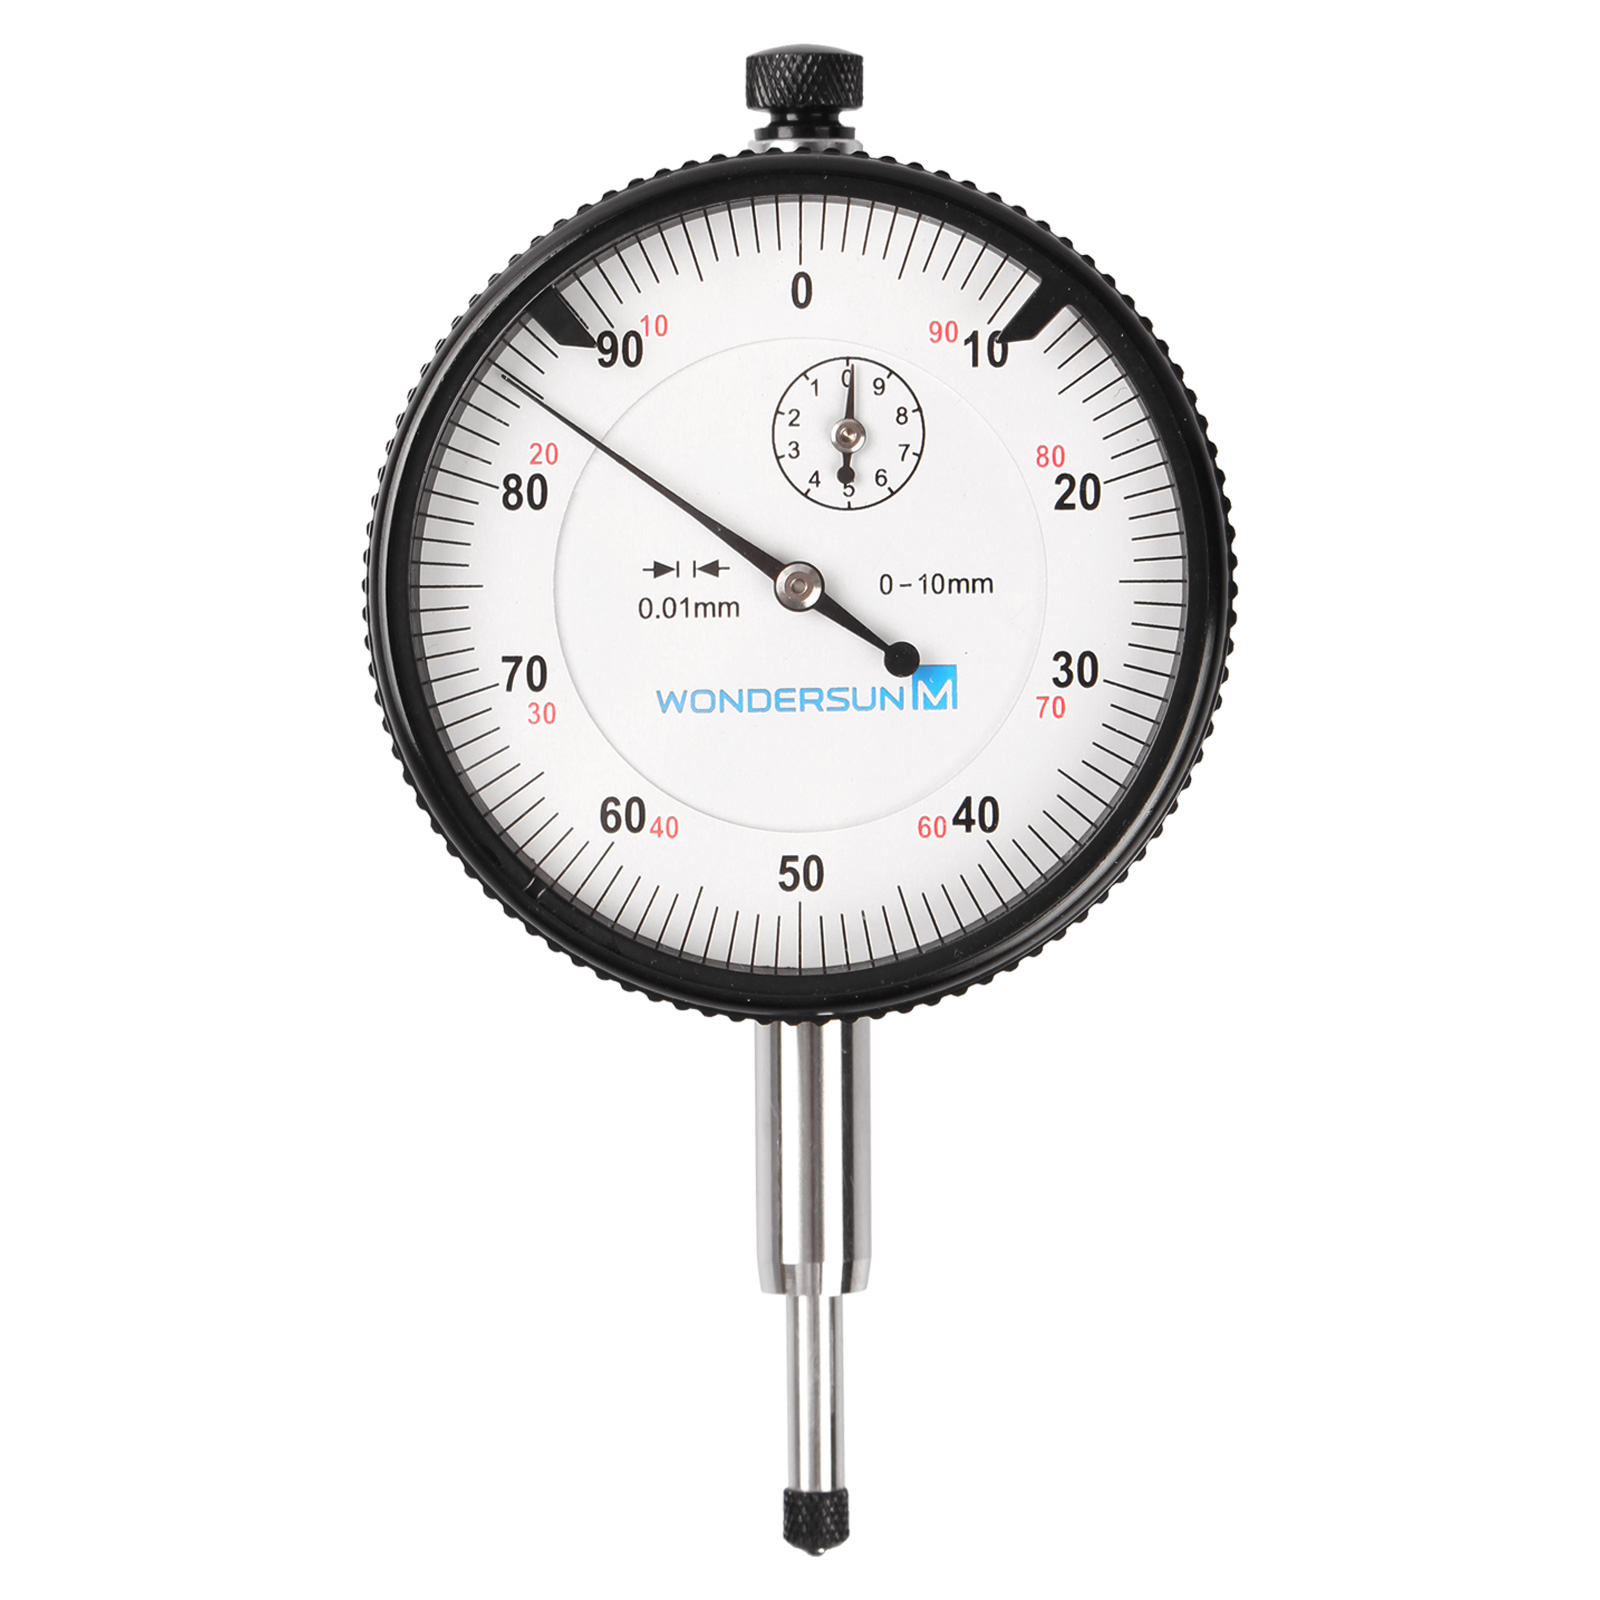
Dans les laboratoires modernes de contrôle qualité, garantir une précision inférieure au micron sur des pièces usinées complexes exige un dispositif de mesure par contact fiable. Les ingénieurs qualité et les techniciens en métrologie comptent sur un comparateur à cadran à haute sensibilité pour vérifier la planéité de surface, la concentricité axiale et la concentricité des alésages avant que les composants ne soient transférés vers les lignes d’assemblage. Lors de l’inspection de pièces à tolérances serrées dans la fabrication de turbines ou l’assemblage de moteurs automobiles, même de légères déviations dimensionnelles peuvent provoquer un déséquilibre dynamique et une défaillance catastrophique des équipements. Un comparateur à cadran de précision traduit de minuscules déplacements physiques en lectures visuelles claires, fournissant un retour immédiat sur la géométrie de la pièce. L’intégration d’un comparateur à cadran correctement étalonné dans les procédures de vérification courantes sur le terrain empêche l’accumulation cumulative des tolérances dans les configurations d’usinage multi-axes. Les fraiseurs qui inspectent des caractéristiques de référence critiques savent que le contrôle qualité fiable commence par une fixation stable et un point de contact précis du comparateur. Des protocoles d’inspection réguliers utilisant un comparateur à cadran sensible permettent aux techniciens de détecter l’usure des outils et le désalignement de la table-machine bien avant que les pièces finies ne sortent des limites de tolérance exigées par le client. La mise en place de flux de travail de vérification standardisés garantit que les outils manuels et les montages de fixations conservent une reproductibilité constante lors de séries de production à haut volume. La tenue de registres d’inspection complets aide les équipes qualité à suivre les tendances d’usure des outils dans le cadre d’opérations manufacturières à plusieurs postes.
Normes mécaniques et géométrie des sondes
Comprendre le mécanisme interne à crémaillère et pignon est essentiel pour maximiser la précision des mesures lors de l’utilisation d’un comparateur pour des tâches d’inspection fine. Les instruments métrologiques haut de gamme intègrent des trains d’engrenages antichocs et des paliers sertis de pierres précieuses, ce qui réduit au minimum les frottements internes et empêche l’hystérésis pendant le déplacement continu du plongeur. Des normes métrologiques internationales telles que l’ISO 463 et l’ASME B89.1.10 définissent des critères stricts de performance concernant l’hystérésis, la linéarité et la répétabilité des comparateurs sur toute leur plage de mesure. Le choix d’une géométrie adéquate de point de contact — par exemple des embouts sphériques en carbure ou des sondes spéciales à disque céramique — garantit un contact optimal avec la surface sans rayer les pièces délicates. Un comparateur haute précision doté d’une résolution de zéro virgule zéro zéro un millimètre permet aux inspecteurs de détecter des vibrations microscopiques de surface et des erreurs de forme que des capteurs sans contact risqueraient de négliger. Des essais menés en laboratoire industriel confirment que l’emploi d’un comparateur antimagnétique évite les interférences électromagnétiques provoquées par des mandrins magnétiques ou des entraînements moteurs puissants durant les tests sur le terrain. La protection des engrenages internes sensibles par des soufflets étanches contre la poussière prolonge la durée de vie utile et préserve l’intégrité de l’étalonnage dans des environnements d’usinage sévères. Les ateliers de haute précision procèdent régulièrement à des audits de l’usure des points de contact afin de maintenir un transfert dimensionnel précis lors des inspections quotidiennes.
Procédures d’amortissement des vibrations et d’alignement de la broche
L’alignement des broches de tours à commande numérique multiaxes et des tables de fraiseuses exige un retour d’information précis en temps réel pendant les opérations physiques de réglage. Sur le terrain, les techniciens fixent couramment un comparateur robuste sur une base magnétique rigide afin de mesurer l’excentricité radiale et le jeu axial des broches à haute vitesse. Lors d’audits réalisés dans une usine automobile de boîtes de vitesses automatisée, des techniciens utilisant un dispositif à double comparateur équipé d’un comparateur équilibré ont identifié des problèmes de désalignement d’arbres, ce qui a permis de réduire l’amplitude des vibrations de quarante-cinq pour cent. Un positionnement correct du comparateur, perpendiculaire à la surface mesurée, élimine l’erreur de cosinus, garantissant ainsi que les mesures de déplacement reflètent fidèlement les variations géométriques réelles. Le placement d’un comparateur de précision sur une plaque de granit lourde permet d’effectuer des mesures comparatives fiables par rapport à des cales étalons lors de l’étalonnage des montages. Les lignes de production à grande vitesse dépendent d’un comparateur stable pour vérifier la concentricité des porte-outils, réduisant ainsi les vibrations de l’outil et prolongeant la durée de vie des fraises carbure. Des procédures d’alignement cohérentes protègent les roulements de broche coûteux et assurent un contrôle rigoureux des tolérances tout au long de cycles de production prolongés. Les équipes de maintenance machines qui effectuent quotidiennement des réglages de tramage des broches garantissent que les efforts de coupe restent uniformément répartis sur toutes les arêtes coupantes de l’outil.
Contrôle de la dérive thermique et étalonnage environnemental
Des facteurs environnementaux, notamment les variations de température ambiante, peuvent fausser les résultats de mesures submicroniques lors de procédures métrologiques de précision. Comme les tiges de mesure en acier et les boîtiers d’instruments en aluminium se dilatent sous l’effet de la chaleur, les protocoles d’inspection standard exigent un environnement thermique stabilisé, contrôlé à vingt degrés Celsius. Lors de la vérification de géométries d’arbres longs ou de grands jeux de matrices, les inspecteurs doivent prévoir un temps de trempage suffisant afin que la pièce à vérifier et le comparateur atteignent l’équilibre thermique. Manipuler un comparateur sensible avec des gants isolants ou le monter sur une tige en invar à faible coefficient de dilatation empêche le transfert de chaleur corporelle, qui risquerait de fausser des mesures fines. Les données issues des essais thermiques démontrent que le contrôle des fluctuations de température ambiante élimine près de trente pour cent de la dérive de mesure pendant les pics de production estivaux. L’utilisation d’un dispositif de comparateur compensé en température garantit une reproductibilité constante des mesures sur des plannings de fabrication multi-postes, même dans des ateliers non climatisés. Le réglage régulier du zéro contre des étalons certifiés assure que la dilatation thermique mineure ne compromette pas les décisions finales d’acceptation des pièces. Les techniciens métrologues qui surveillent également l’humidité ambiante préviennent la microcorrosion sur les tiges de mesure rectifiées.
Retour sur investissement (ROI) de l’inspection qualité et prévention des défauts
Investir dans des outils de contrôle de haute précision génère des avantages financiers substantiels en réduisant drastiquement les taux de déchets et les coûts de reprise dans la fabrication à grande échelle. Des erreurs d’usinage non détectées s’accumulent rapidement sur les lignes d’assemblage automatisées, entraînant des rejets coûteux de lots entiers lors des audits finaux de qualité. L’intégration d’un comparateur mécanique robuste dans les protocoles d’inspection de la première pièce constitue une défense principale contre les écarts d’usinage hors tolérance. Des fabricants de composants automobiles de premier niveau utilisant une station de contrôle standardisée équipée de comparateurs mécaniques ont réduit leurs coûts de déchets de composants de soixante-cinq pour cent en l’espace de quatre mois suivant la mise en œuvre. En outre, la tenue d’un inventaire complet et documenté de comparateurs mécaniques soutient la conformité aux systèmes qualité ISO 9001 et IATF 16949 lors des revues d’audit par des tiers. La dépense initiale en capital nécessaire pour acquérir des instruments de mesure haut de gamme produit un retour sur investissement mesurable en quelques semaines, en protégeant des contrats de production à forte valeur ajoutée. Les responsables qualité reconnaissent qu’un contrôle dimensionnel rigoureux renforce durablement la confiance des clients et améliore globalement l’efficacité opérationnelle sur les marchés mondiaux concurrentiels. La mise en place de boucles de vérification rapides sur le terrain minimise les temps d’arrêt des machines tout en maximisant l’efficacité globale des équipements.
Capacités de fabrication et services mondiaux d’approvisionnement
Fournir une précision dimensionnelle constante au sein des chaînes d’approvisionnement mondiales exige un partenariat avec un fabricant éprouvé d’outillages, capable de répondre à des normes internationales rigoureuses. Des entreprises industrielles du monde entier comptent sur BLUESTAR pour ses équipements d’outillage haute précision, ses composants métrologiques et ses accessoires de fixation personnalisés, conçus pour des applications exigeantes. Forte de machines à meuler CNC de pointe, d’installations avancées de traitement thermique et de protocoles complets de tests qualité, BLUESTAR propose des solutions d’outillage hautes performances, notamment des options polyvalentes de comparateurs mécaniques, spécifiquement conçues pour une intégration fluide dans les ateliers mécaniques modernes. Une capacité de production solide, des procédures strictes de contrôle qualité et une logistique internationale efficace garantissent que BLUESTAR apporte une valeur durable et une livraison fiable aux installations d’ingénierie de précision du monde entier. Les ajusteurs et les responsables qualité, soucieux de maintenir des normes dimensionnelles sans compromis, font confiance à BLUESTAR pour des équipements de mesure robustes, conçus pour une production industrielle continue. L’intégration des solutions métrologiques BLUESTAR permet aux usines de fabrication d’atteindre des standards qualité reproductibles sur des lignes de production automatisées en constante expansion.
Table des matières
- Vérification dimensionnelle dans la fabrication de précision
- Normes mécaniques et géométrie des sondes
- Procédures d’amortissement des vibrations et d’alignement de la broche
- Contrôle de la dérive thermique et étalonnage environnemental
- Retour sur investissement (ROI) de l’inspection qualité et prévention des défauts
- Capacités de fabrication et services mondiaux d’approvisionnement
