
 EN
Maîtriser une pression de contact constante lors des inspections quotidiennes en atelier
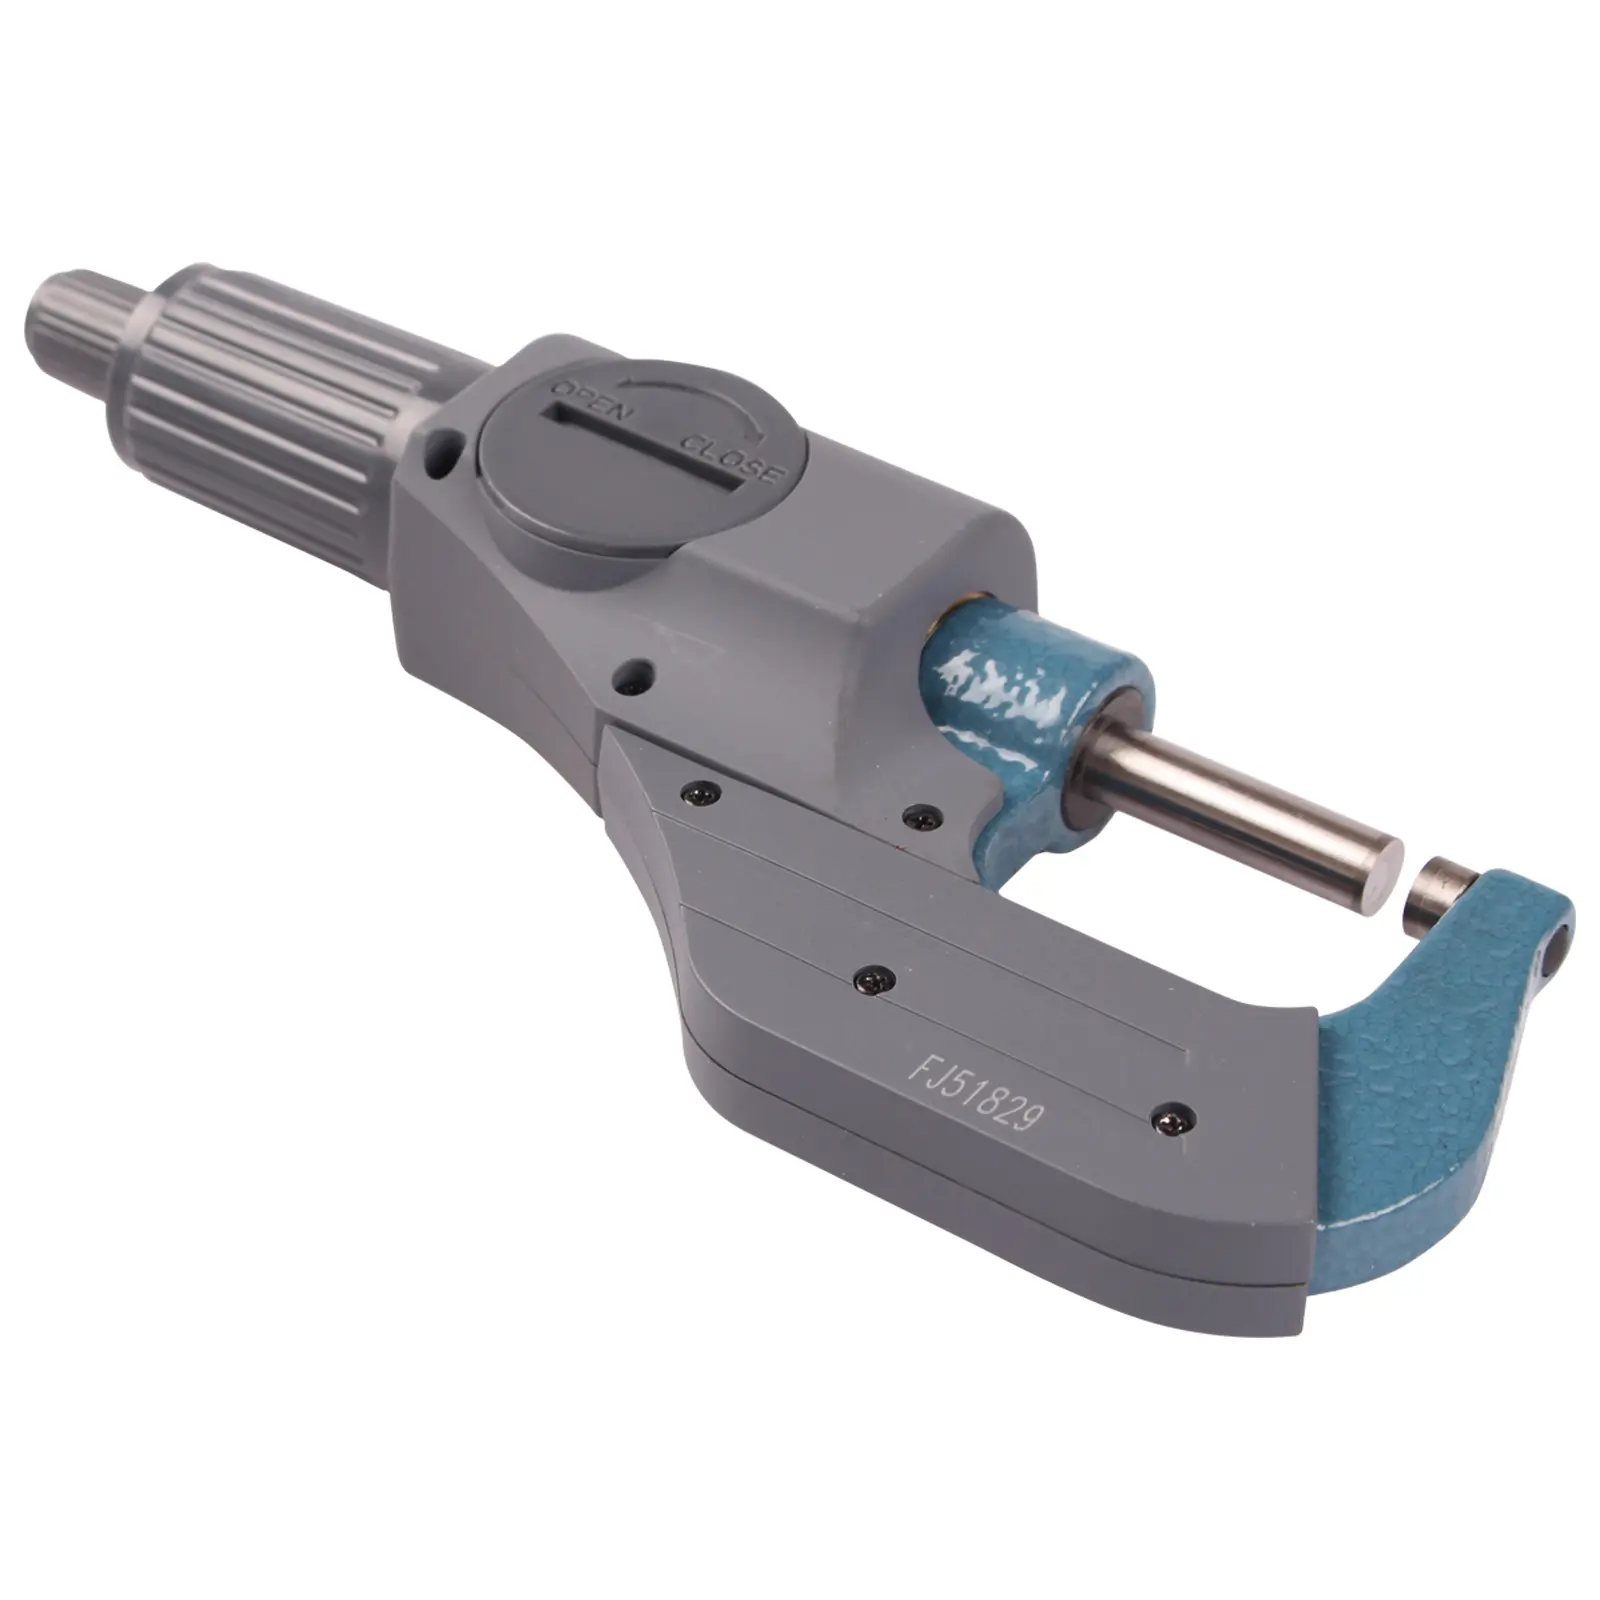
Entrez dans n’importe quel atelier d’usinage CNC animé et prêtez l’oreille au poste d’inspection qualité. Vous y entendrez un cliquetis distinct et rythmé, produit par des fraiseurs expérimentés qui vérifient les tolérances sur des arbres fraîchement tournés. Ce son est le cœur d’une métrologie reproductible : il traduit l’utilisation correcte d’un micromètre extérieur lors de contrôles dimensionnels critiques. De nombreux opérateurs débutants commettent l’erreur coûteuse de saisir directement le tambour principal et de le tourner jusqu’à ce que la vis de mesure semble « serrée » contre la pièce métallique. Or, ce qui semble « serré » à un outilleur chevronné après une tasse de café matinale diffère radicalement de la force exercée par un apprenti à la fin d’un long service. Lorsque l’on mesure des tolérances de quelques micromètres, la mémoire musculaire humaine n’est tout simplement pas assez fiable pour garantir une précision constante sur plusieurs postes de travail. Le petit bouton cranté situé à l’extrémité arrière de l’instrument — appelé « butée à cliquet » — a précisément pour vocation d’éliminer de l’équation de mesure toute influence émotionnelle ou liée à la fatigue physique. En actionnant uniquement ce petit bouton arrière, le mécanisme interne se débraye automatiquement dès que la pression de contact préréglée exacte est atteinte. Maîtriser l’usage de la butée à cliquet constitue la méthode la plus rapide pour tout atelier mécanique d’éliminer les variations de mesure induites par l’opérateur et de jeter ainsi les bases d’un contrôle qualité fiable.
Ingénierie mécanique derrière la commande du couple et la déformation de la broche
Comprendre pourquoi un micromètre extérieur réagit de façon si sensible à la pression exercée par la main nécessite un bref aperçu de la physique mécanique et de l’élasticité des matériaux. À l’intérieur du barillet de l’instrument se trouve une vis à filet finement usinée, généralement fabriquée avec un pas de demi-millimètre par tour. Comme cette vis agit comme un coin mécanique très efficace, l’application d’un léger supplément de couple de rotation sur le tambour principal se traduit par une force axiale considérable aux extrémités de mesure en carbure. Selon les principes de la déformation élastique, les pièces en acier ou en aluminium se compriment effectivement sous une charge excessive de la tige mobile, tandis que le cadre en forme de C du micromètre lui-même fléchit vers l’extérieur de plusieurs micromètres. Lorsqu’un opérateur utilise correctement la butée à cliquet, un ressort interne calibré associé à un ensemble de dents inclinées interrompt automatiquement la rotation dès que la force axiale atteint entre cinq et dix newtons. Ce seuil précis de force de mesure garantit que la butée en carbure entre en contact ferme avec les sommets de la surface de la pièce sans écraser son profil microscopique. En outre, tenir correctement l’instrument tout en actionnant le cliquet arrière empêche le transfert rapide de la chaleur corporelle vers le cadre métallique, évitant ainsi que l’expansion thermique ne fausse vos mesures dimensionnelles lors de longues séances d’inspection.
Données du laboratoire international des normes métrologiques et de l’étalonnage
Des instituts métrologiques d’autorité du monde entier ont consacré des décennies à quantifier précisément l’impact de la force exercée par la vis de mesure sur les résultats d’inspection dimensionnelle. Si vous consultez les lignes directrices techniques contenues dans la norme ISO 3611 ou dans la norme nationale américaine ASME B89.1.13, vous y trouverez des spécifications rigoureuses encadrant l’erreur maximale admissible ainsi que la force de mesure exacte requise pour les micromètres extérieurs. Des laboratoires d’étalonnage indépendants mènent régulièrement des études de répétabilité et de reproductibilité des instruments (Gage R&R) afin de démontrer aux responsables de fabrication pourquoi l’utilisation normalisée de la butée à cliquet revêt une telle importance sur le terrain de production. Lors d’un essai de laboratoire documenté comparant les mesures effectuées par trente tourneurs sur un bloc étalon certifié de vingt-cinq millimètres, les opérateurs ayant tourné le tambour principal ont obtenu des valeurs présentant une dispersion allant jusqu’à neuf micromètres au sein du groupe. Lorsque ce même groupe de trente tourneurs s’est vu demander d’utiliser strictement la butée à cliquet avec trois clics distincts par mesure, la variation totale entre tous les opérateurs est tombée à moins de un virgule cinq micromètre. Les experts en métrologie s’accordent universellement pour affirmer que trois clics, appliqués à une vitesse de rotation constante, permettent à la vis de mesure de se stabiliser à travers tout film d’huile microscopique présent sur la pièce, assurant ainsi un point de contact fiable et reproductible, conforme aux audits qualité internationaux les plus exigeants.
Applications industrielles réelles et avantages en matière de réduction des déchets
La transition des habitudes de mesure occasionnelles à l’utilisation rigoureuse de la butée à cliquet influence directement le résultat financier des usines modernes de fabrication de précision. Prenons un exemple concret issu d’un fournisseur automobile de boîtes de vitesses, qui produit des axes planétaires en acier allié trempé, avec une tolérance totale de diamètre de seulement huit micromètres. Pendant plusieurs mois, les opérateurs de meulage CNC de l’équipe de nuit et les inspecteurs de contrôle qualité de l’équipe du matin se sont disputés au sujet de lots rejetés, qui semblaient grossir ou rétrécir du jour au lendemain. Un consultant externe en métrologie a effectué un audit sur le terrain et a découvert que les opérateurs de meulage forçaient le tambour de leur micromètre extérieur pendant que les pièces étaient encore montées dans la mandrine, ce qui faussait les mesures en les rendant quatre micromètres plus petites que la taille réelle. Dès que le chef d’atelier a imposé un protocole obligatoire exigeant que chaque technicien utilise systématiquement l’ensemble arrière à cliquet, avec exactement trois clics, sur une pièce propre et à température ambiante, les rejets injustifiés ont immédiatement disparu. Dans les quatre-vingt-dix jours suivant la normalisation de la manipulation de chaque micromètre extérieur dans l’atelier, l’usine a réduit de vingt-deux pour cent la main-d’œuvre consacrée aux retouches et économisé plus de quarante mille dollars en matériaux alliés mis au rebut. Cette transformation concrète sur le terrain prouve que de petits ajustements procéduraux dans le contrôle de la force de mesure génèrent des retours commerciaux considérables.
Habitudes pratiques d’entretien pour assurer la fiabilité de votre mécanisme à cliquet
Même les équipements de métrologie les plus précis nécessitent un entretien régulier afin de garantir que le mécanisme interne de limitation du couple continue de patiner à la pression exacte calibrée en usine. Après plusieurs mois d’utilisation industrielle intensive, des aérosols de liquide de refroidissement, des poussières abrasives et des copeaux métalliques peuvent pénétrer dans le capuchon arrière d’un micromètre extérieur. Lorsque des résidus s’accumulent entre les dents du ressort, la molette commence à présenter un mouvement irrégulier ou « collant », incitant les opérateurs à négliger l’utilisation correcte de l’arrêt molette, car le bouton semble rugueux. Les responsables de l’assurance qualité doivent instaurer une routine d’entretien mensuelle au cours de laquelle les techniciens essuient l’extérieur du fût et les faces de la butée à l’aide de lingettes optiques sans peluche, légèrement humidifiées avec de l’alcool isopropylique pur. Il ne faut jamais inonder l’ensemble molette avec de l’huile pour machines lourdes ou de la graisse, car ces lubrifiants épais modifient le coefficient de friction des dents internes et augmentent artificiellement la force de serrage appliquée à la pièce à mesurer. À la place, vérifiez votre instrument chaque semaine à l’aide d’une platine optique certifiée et d’un bloc étalon, à la température ambiante de vingt degrés Celsius. Si trois clics doux de la molette ne permettent pas de retrouver exactement le zéro sur l’échelle vernier, le mécanisme doit être révisé et recalibré avant de revenir en inspection active sur la ligne de production.
Approvisionnement d’outils de métrologie industrielle auprès d’un partenaire mondial de confiance
Construire un laboratoire d’assurance qualité de classe mondiale commence par équiper vos ingénieurs et tourneurs-fraiseurs d’instruments de mesure robustes et conçus avec une précision extrême, capables de conserver leur étalonnage même dans des conditions atelier exigeantes. Depuis plus de vingt-cinq ans, BLUESTAR consacre son expertise en ingénierie à la fabrication et à la fourniture d’outils industriels de métrologie haut de gamme, d’accessoires pour machines-outils et d’équipements pour l’usinage des métaux destinés aux fabricants mondiaux. Opérant sous un contrôle qualité rigoureux à chaque étape — conception, production et emballage — BLUESTAR propose des séries de micromètres extérieurs dotés de mécanismes à cliquet ultra-lisses et de têtes de mesure en carbure de haute qualité, conçus pour résister à des millions de cycles d’inspection. En exportant plus de mille variétés spécialisées de produits industriels vers plus de cent pays, BLUESTAR offre une solution intégrée « clé en main » pour la chaîne d’approvisionnement, aidant ainsi les usines à améliorer leur précision d’inspection tout en optimisant leurs coûts d’achat. Que votre laboratoire qualité ait besoin de plages de mesure personnalisées ou d’un soutien technique complet pour les outillages atelier, collaborer avec BLUESTAR garantit à votre équipe la disponibilité d’instruments fiables, indispensables pour transformer des mesures précises en excellence manufacturière durable.
Table des matières
- Maîtriser une pression de contact constante lors des inspections quotidiennes en atelier
- Ingénierie mécanique derrière la commande du couple et la déformation de la broche
- Données du laboratoire international des normes métrologiques et de l’étalonnage
- Applications industrielles réelles et avantages en matière de réduction des déchets
- Habitudes pratiques d’entretien pour assurer la fiabilité de votre mécanisme à cliquet
- Approvisionnement d’outils de métrologie industrielle auprès d’un partenaire mondial de confiance
