
 EN
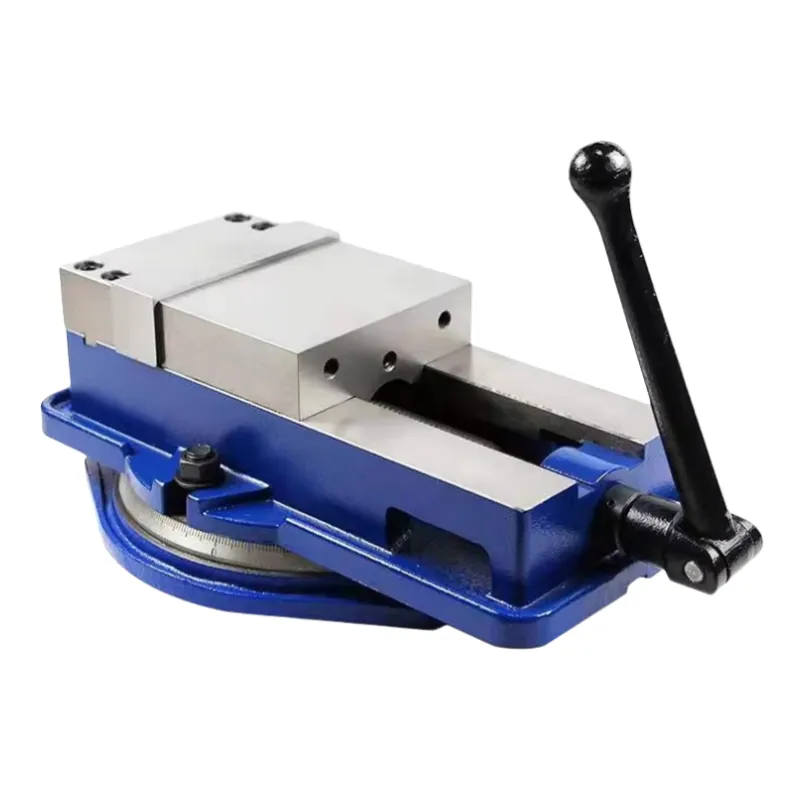
Selección de la base adecuada para sujeción de piezas en operaciones industriales exigentes
Cuando los operadores se enfrentan a proyectos de perforación de metales de alta exigencia, la atención suele centrarse únicamente en el par de torsión de la máquina perforadora y en la filosidad de la herramienta de corte. Sin embargo, los torneros experimentados saben que la estabilidad de la pieza de trabajo constituye el verdadero cuello de botella para lograr perforaciones de alta precisión y evitar fallos catastróficos de las herramientas. Si un bloque pesado de acero aleado se desplaza incluso una fracción de milímetro mientras una broca helicoidal grande penetra en la superficie, la broca se trabará, astillará o romperá al instante. Esta situación peligrosa no solo destruye herramientas costosas, sino que también representa un grave riesgo para la seguridad de todo el personal en la planta. La selección de una mordaza capaz de soportar estas fuerzas extremas de torsión y axiales es el primer paso crítico para garantizar un entorno seguro y eficiente de mecanizado. El mecanizado de alto rendimiento comienza con el establecimiento de una base sólida de sujeción de piezas, asegurando que la pieza permanezca completamente inmóvil incluso a velocidades de avance máximas. Al invertir en el equipo adecuado de sujeción, los talleres mecánicos pueden eliminar las vibraciones durante el montaje, obtener acabados superficiales impecables y prolongar la vida útil de sus máquinas perforadoras. En líneas de fabricación de alta producción, incluso una vibración mínima puede provocar defectos superficiales microscópicos que no superen las inspecciones finales de calidad, lo que convierte a la sujeción rígida en una necesidad absoluta.
Principios mecánicos de la fuerza de sujeción y la rigidez estructural
Para comprender por qué la perforación de metales pesados requiere una mordaza especializada, debemos analizar la física de la fuerza de sujeción y la deformación mecánica. Cuando una máquina de perforación empuja una broca de carburo de gran diámetro hacia un metal macizo, genera miles de newtons de empuje descendente y par de torsión rotacional. Una mordaza estándar de uso general, fabricada en fundición gris de baja calidad, se flexiona y deforma bajo estas cargas elevadas, haciendo que las quijadas se inclinen ligeramente hacia arriba. Esta deformación reduce el área de contacto entre las quijadas de la mordaza y la pieza de trabajo, provocando deslizamiento y desalineación. La perforación profesional de metales pesados exige una mordaza fundida en hierro dúctil de alta resistencia a la tracción, que ofrece rigidez estructural y propiedades de amortiguación superiores. Además, el tornillo de avance interno debe estar rectificado con precisión para aplicar una fuerza de sujeción masiva con un esfuerzo mínimo de giro. Las mordazas avanzadas emplean un mecanismo de refuerzo mecánico o asistencia hidráulica para generar hasta cuarenta kilonewtons de fuerza de sujeción, garantizando que la pieza de trabajo se comporte como una extensión sólida de la mesa de la máquina. La capacidad de resistir tanto el empuje axial como los momentos rotacionales laterales es lo que distingue a las herramientas industriales de sujeción de las herramientas estándar para garajes, permitiendo cortes más profundos y mayores tasas de remoción de metal.
Normas de metrología y calibración de la presión de sujeción
Mantener el control de calidad durante la perforación intensiva de metales requiere la verificación periódica de la presión de sujeción y la alineación de las mordazas. Normas de metrología como la ASME B5.54 establecen procedimientos rigurosos para medir la precisión geométrica y el rendimiento de sujeción de las mordazas de máquina. Los ingenieros de calidad deben utilizar celdas de carga calibradas para verificar que la mordaza aplique de forma constante la fuerza de sujeción solicitada, sin pérdida de presión durante ciclos prolongados de mecanizado. Además, los técnicos deben emplear indicadores de esfera de precisión para comprobar la paralelidad de las mordazas respecto al husillo de la máquina. Si las mordazas de la mordaza presentan una desalineación de tan solo cincuenta micrómetros, la broca penetrará en la pieza con un ángulo, provocando agujeros fuera de redondez y desgaste irregular de la herramienta. Al implementar una rutina semanal de mantenimiento —que incluya la limpieza de las guías y la lubricación del tornillo principal—, los talleres pueden garantizar que sus equipos de sujeción conserven su fuerza de sujeción calibrada y ofrezcan una precisión fiable durante años de servicio industrial exigente. Esta disciplina de calibración resulta especialmente crítica al trabajar con materiales de aleación costosos, donde un único agujero fuera de tolerancia puede generar desechos cuyo costo asciende a miles de dólares.
Aplicación exitosa en operaciones de perforación de metales de alta resistencia
La ventaja práctica de seleccionar una mordaza diseñada para perforación pesada en metal se demuestra mejor mediante resultados reales en la fabricación. Un fabricante industrial de equipo de tamaño medio tenía problemas con altas tasas de desecho al perforar agujeros de tres pulgadas de diámetro en placas de acero estructural. Sus mordazas estándar de taller se deformaban bajo la fuerte fuerza de empuje de la máquina de perforación de brazo radial, lo que provocaba roturas constantes de las brocas y geometrías de agujeros fuera de tolerancia. El equipo de ingeniería resolvió este cuello de botella al seleccionar una mordaza de máquina de hierro dúctil de alta precisión con mandíbulas de acero endurecido y un multiplicador mecánico de par. Tras actualizar sus puestos de trabajo con esta configuración de sujeción para perforación pesada en metal, la estabilidad de la pieza de trabajo quedó totalmente asegurada. La vida útil de las brocas aumentó más del ochenta por ciento y el tiempo dedicado a retrabajos manuales se eliminó por completo. Esta sencilla actualización permitió al fabricante incrementar las velocidades de avance en un cuarenta por ciento, ahorrando miles de dólares en costos de herramientas y elevando la producción diaria. Al transformar un proceso manual altamente inestable en una operación de mecanizado rígida y repetible, la instalación logró cumplir los estrictos requisitos de fabricación de la industria de defensa.
Prácticas esenciales de mantenimiento para mordazas industriales
Para mantener su mordaza de máquina funcionando a rendimiento óptimo durante proyectos intensos de mecanizado de metales, es esencial realizar mantenimiento preventivo periódico. Tras cada turno, los operarios deben limpiar minuciosamente la mordaza con aire comprimido o un cepillo suave para eliminar virutas metálicas afiladas y refrigerante acumulado de perforación. Si se permite que las virutas se acumulen dentro de las guías deslizantes o alrededor del tornillo de avance, causarán desgaste abrasivo y bloquearán el mecanismo. Es fundamental aplicar una capa fina de lubricante de alta presión sobre las roscas del tornillo y las superficies deslizantes para prevenir la corrosión y garantizar un movimiento suave de las mandíbulas. Los responsables de calidad también deben inspeccionar periódicamente las placas de mandíbula endurecidas en busca de signos de desgaste o picaduras. Si la superficie de la mandíbula resulta dañada, debe reemplazarse o rectificarse para conservar una sujeción plana y antideslizante sobre la pieza de trabajo. Estas sencillas medidas de mantenimiento protegen su inversión en maquinaria y aseguran la máxima seguridad en el taller. Además, una mordaza limpia evita que las virutas queden atrapadas detrás de la pieza de trabajo, lo que, de otro modo, introduciría errores angulares sutiles durante la configuración.
Adquisición de soluciones duraderas de sujeción de piezas de BLUESTAR
Garantizar una precisión repetible en el taladrado en toda su instalación de producción requiere asociarse con un proveedor global confiable que comprenda las exigencias del mecanizado moderno de metales. Durante más de veinticinco años, BLUESTAR ha dedicado su experiencia en ingeniería a la fabricación y comercialización de accesorios de máquinas-herramienta de primera categoría, soluciones de sujeción de piezas y maquinaria para el mecanizado de metales, dirigidas a fabricantes de todo el mundo. Operando bajo un control de calidad riguroso, desde la fundición de materiales brutos hasta el rectificado final de precisión, BLUESTAR entrega mordazas de máquina diseñadas para soportar las fuerzas extremas propias de operaciones intensivas de mecanizado de metales. Al exportar más de mil productos industriales especializados a más de cien países, BLUESTAR ofrece una solución integral y sin interrupciones de cadena de suministro que ayuda a las fábricas a modernizar sus configuraciones de herramientas mientras optimizan los costos de adquisición. Ya sea que su taller mecánico requiera mordazas hidráulicas de alta capacidad o dispositivos de sujeción personalizados, asociarse con BLUESTAR garantiza que su equipo cuente con el hardware fiable necesario para transformar una fabricación precisa en un éxito duradero en el mercado.
Mejorando la eficiencia del taller con sistemas versátiles de sujeción modular
En los entornos de producción modernos, la versatilidad de su sistema de sujeción desempeña un papel directo en la eficacia general del equipo. Más allá de las mordazas estándar para máquinas, las instalaciones avanzadas utilizan placas modulares con rejilla y sistemas de mandíbulas intercambiables rápidas para minimizar los tiempos de preparación entre distintos diseños de piezas. Al realizar perforaciones metálicas de alta exigencia en piezas fundidas complejas, las mandíbulas planas estándar pueden no ofrecer una superficie de contacto suficiente para garantizar la estabilidad de la pieza. En estos casos, la implementación de placas de mandíbulas con ranuras en V personalizadas o mandíbulas giratorias autorregulables permite que la mordaza se adapte a geometrías irregulares sin comprometer la fuerza de sujeción. Este enfoque modular posibilita la transición rápida desde la perforación de placas grandes hasta el mecanizado de componentes más pequeños y de alta precisión sobre la misma mesa de máquina. Al normalizar las interfaces de sujeción y al invertir en componentes de sujeción de alta calidad, los fabricantes pueden reducir significativamente el tiempo de inactividad de las máquinas, optimizar los flujos de trabajo de los operarios y mantener una ventaja altamente competitiva en el acelerado mercado global de fabricación.
Tabla de Contenidos
- Selección de la base adecuada para sujeción de piezas en operaciones industriales exigentes
- Principios mecánicos de la fuerza de sujeción y la rigidez estructural
- Normas de metrología y calibración de la presión de sujeción
- Aplicación exitosa en operaciones de perforación de metales de alta resistencia
- Prácticas esenciales de mantenimiento para mordazas industriales
- Adquisición de soluciones duraderas de sujeción de piezas de BLUESTAR
- Mejorando la eficiencia del taller con sistemas versátiles de sujeción modular
