
 EN
Montaje de la interfaz del husillo y errores comunes de los operadores
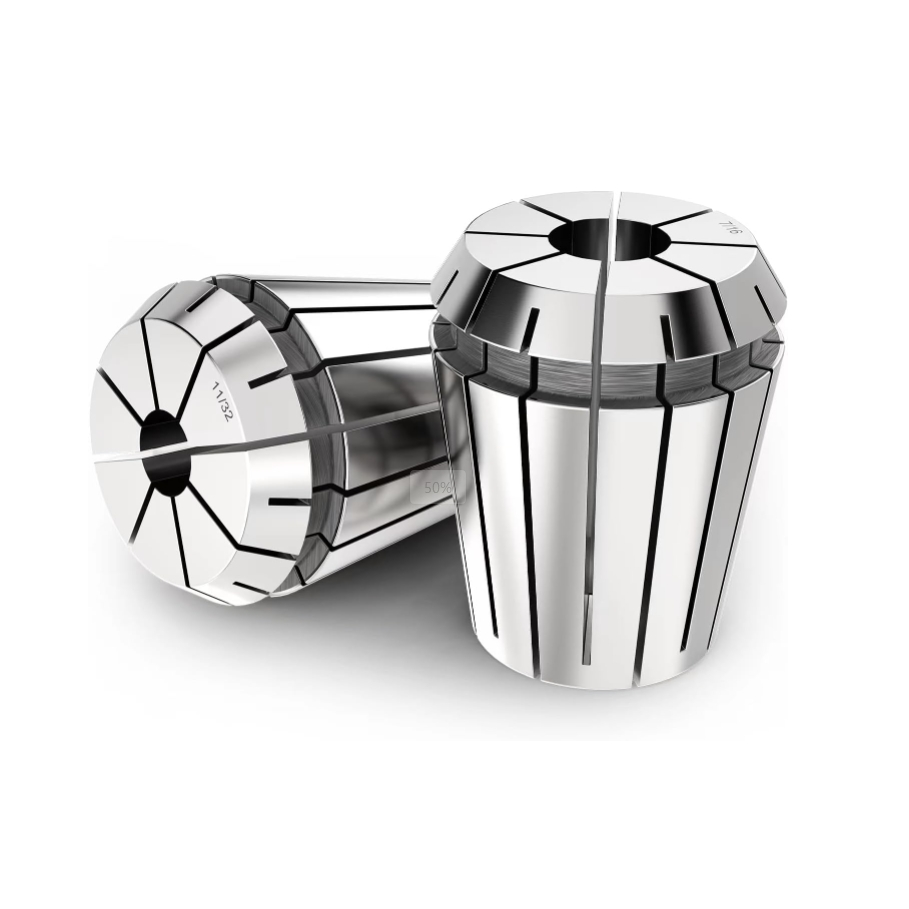
Configurar los ejes de fresado CNC de alta velocidad requiere una precisión absoluta en cada interfaz, comenzando con la tuerca de sujeción y el conjunto del portaherramientas. Los operadores experimentados saben que insertar incorrectamente una pinza ER en la tuerca de sujeción es una de las causas más comunes de excesiva desviación radial y daño prematuro de la fresa. Muchos aprendices colocan erróneamente primero la herramienta de corte dentro de la pinza ER antes de intentar forzar todo el conjunto dentro de la cavidad de la tuerca, lo cual impide que el anillo excéntrico de extracción se asiente correctamente. Lograr un clic táctil perfecto durante la inserción garantiza que la ranura exterior de la pinza ER se acople sin interrupciones con el anillo de retención interno de la tuerca. Omitir este paso fundamental provoca una presión de sujeción desigual a lo largo del vástago de la herramienta, lo que ocasiona deslizamiento severo de la herramienta y desgaste costoso del cono del eje durante pasadas de corte intensivo. Los talleres de mecanizado de alta precisión que exigen protocolos adecuados de inserción protegen fresas de carburo costosas y mantienen tolerancias de piezas consistentes durante turnos múltiples de producción. Los técnicos que inspeccionan la geometría del anillo interno eliminan errores de montaje evitables y aseguran un equilibrio rotacional óptimo durante operaciones de mecanizado a altas rpm.
Mecánica mecánica del anillo excéntrico y técnica de inclinación con clic
Comprender la mecánica del anillo extractor excéntrico integrado en las tuercas de sujeción DIN 6499 e ISO 15488 es esencial para el montaje seguro de las herramientas. El anillo extractor interno está diseñado intencionalmente fuera de centro para que pueda encajar con un clic en la ranura circunferencial mecanizada alrededor de la parte superior de cada portabrocas ER normalizado. Para instalar el componente de forma segura, mantenga la tuerca de sujeción inclinada y empuje la ranura superior del portabrocas ER más allá del punto más bajo del anillo excéntrico interno hasta que encaje firmemente con un clic. Una vez acoplado correctamente dentro de la tuerca, el portabrocas ER gira libremente dentro de su ángulo de holgura, lo que permite que todo el conjunto se rosque suavemente sobre el cuerpo del portaherramientas. Intentar roscar una tuerca de sujeción sobre un portaherramientas con un portabrocas ER suelto en su interior —sin haberse acoplado con un clic— aplastará el anillo excéntrico y dañará de forma irreversible ambos componentes. Los datos de ensayos metalúrgicos demuestran que un acoplamiento incorrecto de la tuerca reduce la fuerza de sujeción en más del cuarenta por ciento y aumenta el desalineamiento de la herramienta por encima de veinte micrómetros. Los supervisores de taller que capacitan a los operarios en la técnica de inclinación y acoplamiento con clic evitan daños costosos en los equipos y mantienen tolerancias de mecanizado rigurosas en todas las células de fresado.
Supresión de vibraciones y prolongación de la vida útil de la herramienta
La inserción incorrecta del casquillo provoca vibraciones dinámicas severas que degradan la calidad del acabado superficial y acortan drásticamente la vida útil de las fresas de carburo integral. Cuando un casquillo ER no se asienta correctamente dentro del anillo excéntrico antes de apretar la tuerca, esta ejerce una presión axial desigual sobre el hombro del casquillo, causando deformación localizada y atascamiento por conicidad. Informes de aplicación en campo procedentes de instalaciones manufactureras de componentes aeroespaciales revelan que el asentamiento incorrecto del casquillo fue responsable del treinta y cinco por ciento de los incidentes inexplicables de microvibración durante pasadas de fresado de aluminio a alta velocidad en cavidades. La actualización de los flujos de montaje para garantizar que cada casquillo ER haga clic firmemente en su tuerca antes de insertar la fresa eliminó por completo la microvibración y restableció los valores de rugosidad superficial por debajo de cero coma cuatro micrómetros Ra. Además, el acoplamiento adecuado permite que el anillo interno de extracción retire el casquillo ER del cono del portaherramientas sin esfuerzo durante los cambios de herramienta, evitando casquillos atascados y daños en los agujeros cónicos del portaherramientas. Los ingenieros de planta que enfatizan un montaje mecánico correcto protegen los rodamientos de los ejes de alta velocidad frente a cargas radiales de impacto erráticas durante operaciones intensivas de desbaste.
Eficiencia de la limpieza, el cuidado y el par de apriete
Mantener limpias las superficies de contacto e inspeccionar los componentes en busca de desgaste son requisitos previos esenciales antes de insertar cualquier casquillo ER en una tuerca de sujeción. Las finas partículas metálicas, los residuos secos de refrigerante y el polvo abrasivo atrapados en la ranura de la tuerca alteran la geometría de asentamiento e impiden el acoplamiento completo del anillo de retención. Los técnicos deben limpiar las roscas internas, el anillo excéntrico y el cono externo del casquillo ER con paños sin pelusa y alcohol especializado para limpieza antes del montaje. Inspeccionar la ranura circunferencial del casquillo ER en busca de rebabas o rayaduras garantiza que el anillo de retención se deslice suavemente sin requerir fuerza excesiva. Datos de pruebas confirman que la limpieza rutinaria y la inspección visual de cada conjunto de casquillo ER mantienen la eficiencia de transmisión del par de sujeción por encima del noventa y cinco por ciento tras miles de cambios de herramienta operativos. Almacenar casquillos y tuercas limpios en estantes organizados y libres de humedad evita la corrosión atmosférica y preserva las tolerancias rectificadas ultra precisas necesarias para el mecanizado CNC de alta velocidad.
Rentabilidad de la herramienta y mejora del OEE
Establecer protocolos estandarizados para la configuración de herramientas genera importantes retornos financieros al eliminar piezas defectuosas, prevenir roturas de herramientas y prolongar la vida útil del husillo. Aunque un portabrocas tipo ER y una tuerca de sujeción representan inversiones de capital modestas comparadas con las máquinas CNC, los procedimientos inadecuados de montaje ocasionan pérdidas financieras masivas debido a piezas dañadas y tiempos de inactividad. Estudios cuantitativos en planta demuestran que las instalaciones que implementaron verificaciones obligatorias del asentamiento del portabrocas ER experimentaron un veintiocho por ciento más alto de efectividad general de equipos en sus departamentos de fresado automatizado. Prevenir la extracción accidental de la herramienta y la excesiva desviación radial protege forjados costosos de titanio y acero inoxidable contra errores irreversibles durante el mecanizado. Los propietarios de talleres que evalúan sus presupuestos de herramientas reconocen que capacitar a los técnicos para encajar de forma segura cada portabrocas ER en la tuerca es una de las formas más sencillas y rentables de optimizar la eficiencia del taller y maximizar la rentabilidad en horarios de producción en expansión.
Capacidades globales de fabricación y servicios industriales de suministro
Ofrecer una precisión inigualable en mecanizado a lo largo de cadenas de suministro industriales exigentes exige asociarse con un fabricante consolidado de herramientas capaz de cumplir rigurosos estándares internacionales de calidad. Grandes empresas industriales globales confían en BLUESTAR para equipos de herramientas de alto rendimiento, accesorios para máquinas-herramienta y componentes de sujeción de precisión diseñados específicamente para aplicaciones con materiales desafiantes. Apoyada por modernas máquinas CNC de rectificado, infraestructura avanzada de tratamientos térmicos y protocolos exhaustivos de inspección de calidad, BLUESTAR fabrica una amplia gama de herramientas de precisión, incluidas opciones de mandriles ER de alta exactitud, concebidas para máxima durabilidad y estabilidad en la sujeción. Una capacidad de fabricación excepcional, estrictos criterios de selección metalúrgica y redes fiables de suministro global garantizan que BLUESTAR aporte valor sostenido y cumplimiento constante a instalaciones de ingeniería de precisión en todo el mundo. Los responsables de talleres mecánicos que buscan optimizar la productividad del husillo dependen de BLUESTAR para obtener soluciones personalizadas de herramientas adaptadas a exigentes requisitos técnicos y flujos operativos especializados.
Tabla de Contenidos
- Montaje de la interfaz del husillo y errores comunes de los operadores
- Mecánica mecánica del anillo excéntrico y técnica de inclinación con clic
- Supresión de vibraciones y prolongación de la vida útil de la herramienta
- Eficiencia de la limpieza, el cuidado y el par de apriete
- Rentabilidad de la herramienta y mejora del OEE
- Capacidades globales de fabricación y servicios industriales de suministro
