
 EN
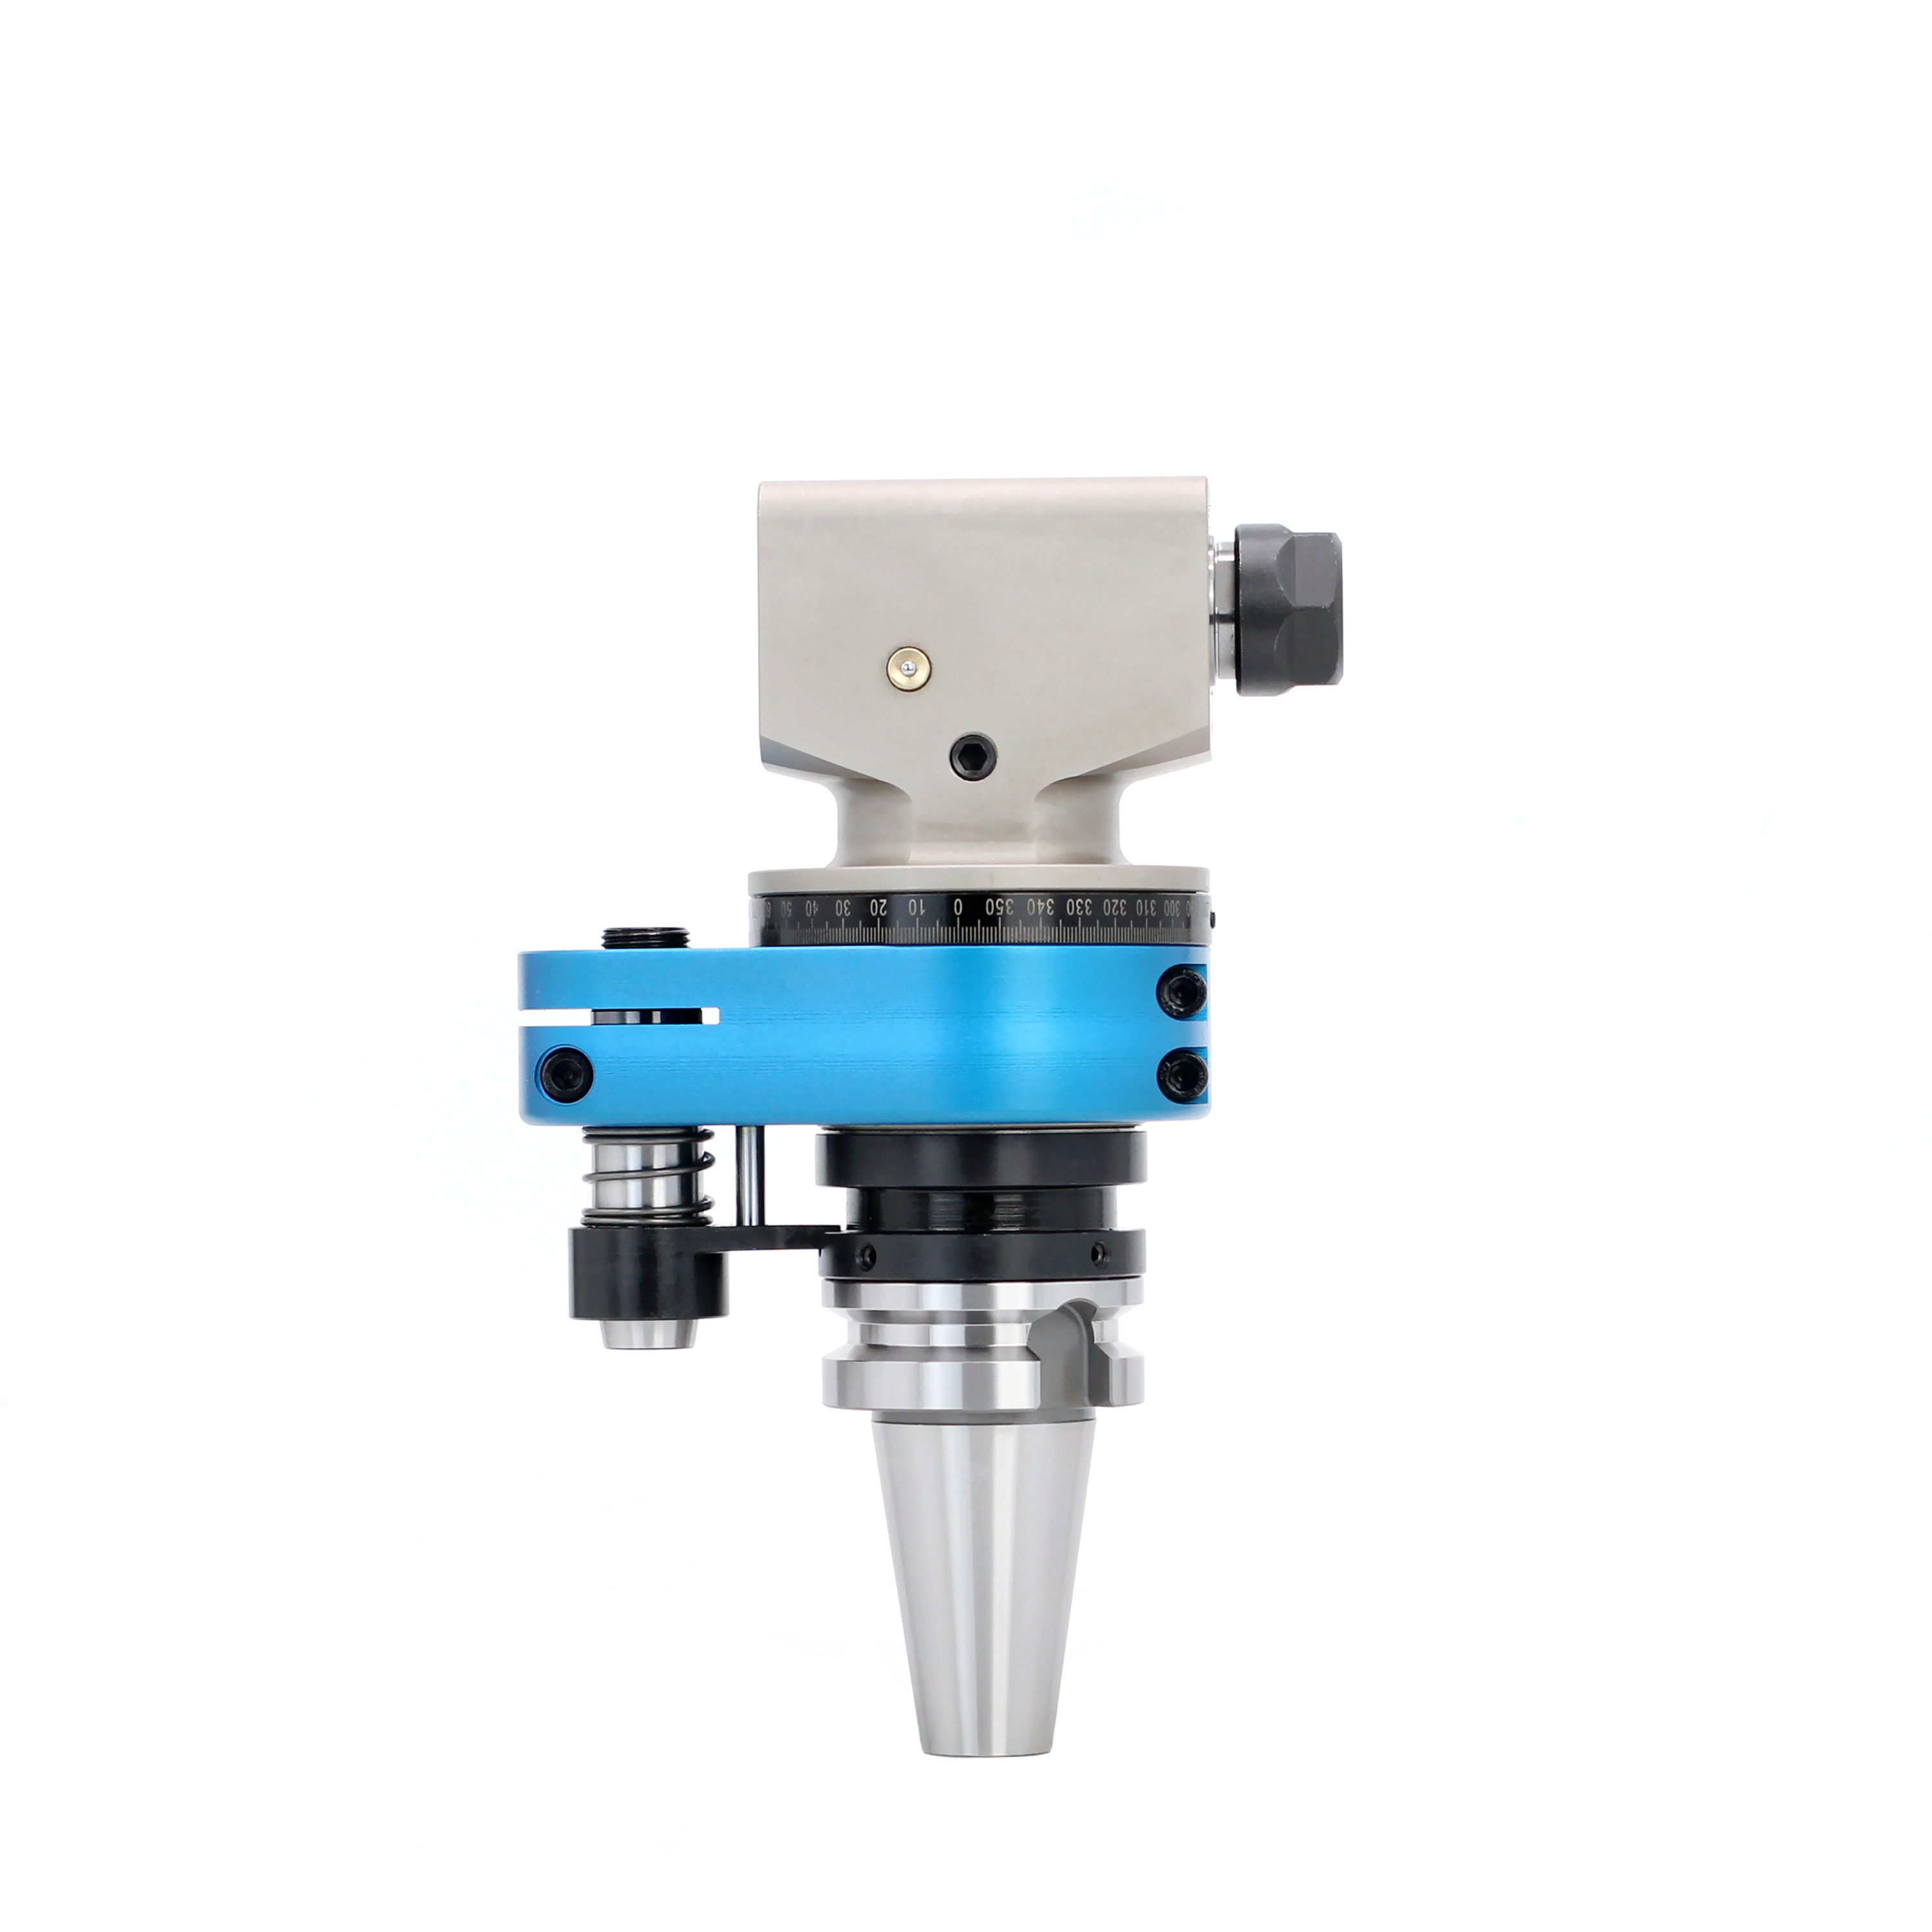
Requisitos de la interfaz del husillo y sujeción rígida
Al configurar centros de mecanizado CNC de alta velocidad, los ingenieros descubren rápidamente que la precisión de mecanizado depende en gran medida de la interfaz entre el husillo y la herramienta de corte. La selección de un portaherramientas adecuado es fundamental para mantener una alineación rígida, reducir las vibraciones armónicas y evitar movimientos microscópicos durante la eliminación agresiva de material. Las configuraciones estándar de fresado suelen experimentar desplazamientos posicionales sutiles o extracción de la herramienta si el par de apriete no es suficiente para las fuerzas dinámicas de corte implicadas. Un portaherramientas de alta precisión proporciona la rigidez estructural necesaria para transferir eficientemente la potencia del husillo sin comprometer la calidad del acabado superficial. Los talleres industriales que avanzan hacia líneas de producción automatizadas deben evaluar los estándares de conicidad del husillo, los límites de fuerza de sujeción y las calificaciones de equilibrado al especificar equipos para sus máquinas-herramienta. Los centros modernos de mecanizado de alta velocidad dependen de un portaherramientas robusto para garantizar una precisión de desviación radial inferior a un micrómetro y una repetibilidad constante a lo largo de miles de ciclos operativos. Los técnicos operativos que priorizan el ajuste cónico y la fuerza de sujeción al elegir una interfaz logran sistemáticamente una mayor vida útil de la herramienta y una integridad superficial superior en aleaciones complejas de piezas de trabajo. El establecimiento de puntos de referencia mecánicos precisos en la interfaz primaria del husillo asegura que las trayectorias programadas de la fresa se traduzcan con exactitud en las piezas físicas, sin requerir compensaciones manuales tediosas en el taller.
Normas de equilibrado y desalineación del eje de alta velocidad
Los husillos de alta velocidad que giran a más de veinte mil revoluciones por minuto exigen un equilibrado exacto y tolerancias estrictas de desviación radial para evitar marcas de vibración y fallos prematuros de la herramienta. La selección de un portaherramientas dinámicamente equilibrado, calificado con calidad de equilibrado G2.5 a altas velocidades, elimina los desequilibrios de fuerza centrífuga que provocan vibraciones en el husillo. Las opciones de alta precisión —como unidades de sujeción hidráulicas, sistemas de ajuste por contracción térmica y mandriles de pinzas ER— ofrecen ventajas específicas según la aplicación de mecanizado. Un portaherramientas de ajuste por contracción térmica proporciona el par de sujeción máximo y una desviación radial extremadamente baja, ideal para pasadas de desbaste pesado; mientras que un sistema de sujeción hidráulico ofrece una amortiguación excepcional de vibraciones, adecuado para operaciones delicadas de acabado. Datos empíricos obtenidos en la fabricación de componentes aeroespaciales demuestran que la actualización a un portaherramientas de precisión equilibrado redujo la vibración de la herramienta en un treinta y cinco por ciento y extendió la vida útil de las fresas de carburo en más del cincuenta por ciento. El mantenimiento de una desviación radial mínima en el portaherramientas se correlaciona directamente con una distribución uniforme de la carga de viruta sobre todos los filos de la herramienta durante pasadas de fresado trocoidal a alta velocidad. Los entornos de mecanizado de alta precisión dependen de estas tolerancias estructurales ajustadas para garantizar que los componentes terminados cumplan sin esfuerzo inspecciones de calidad ultrasonoras y dimensionales rigurosas.
Normas de conicidad del husillo y tecnología de contacto dual
Alinear las configuraciones del cono del husillo con las máquinas de la taller es esencial para garantizar el área de contacto adecuada y el acoplamiento correcto del perno de tracción en distintas plataformas de fresado CNC. Los estándares de cono más utilizados —como CAT40, BT40, HSK y los sistemas de doble contacto— requieren procedimientos específicos de manejo para preservar la geometría del cono y la fuerza de sujeción. Un portaherramientas HSK emplea contacto tanto en la cara como en el cono para ofrecer una rigidez radial excepcional y una transferencia eficiente de par a velocidades extremadamente altas del husillo. Por contraste, una unidad de cono pronunciado, como CAT40 o BT40, ofrece un rendimiento robusto para centros de mecanizado vertical y horizontal de uso general. Las operaciones de mecanizado pesado que utilizan sistemas de doble contacto reportan mejoras significativas en rigidez a la flexión comparadas con los diseños tradicionales de cono pronunciado. Además, seleccionar un portaherramientas rectificado correctamente evita la corrosión por vibración (fretting) dentro del cono del husillo, protegiendo así los costosos conjuntos de husillo contra reparaciones onerosas e interrupciones de la producción. Los directores de producción que adaptan los mecanismos de sujeción a tareas específicas de mecanizado optimizan la productividad total del husillo y la durabilidad del sistema de herramientas, tanto en líneas de prototipado de series cortas como en producciones completas.
Estabilidad térmica e integridad del orificio de sujeción
La estabilidad térmica durante operaciones prolongadas de corte intenso desempeña un papel fundamental para mantener compensaciones de herramienta y dimensiones de la pieza consistentes. El calor por fricción generado en el borde de corte se transfiere a través del vástago de la fresa hacia el cuerpo del portaherramientas, provocando una ligera expansión térmica. Un portaherramientas de alta calidad, fabricado en acero aleado tratado térmicamente, conserva su estabilidad dimensional incluso bajo tensiones térmicas severas y refrigeración continua con líquido refrigerante. Recubrimientos superficiales avanzados y tratamientos resistentes a la corrosión protegen los orificios internos de sujeción frente a residuos de refrigerante y acumulación de partículas abrasivas. Las pruebas revelan que un portaherramientas térmicamente estable mantiene la fuerza de sujeción dentro del noventa y ocho por ciento de su valor nominal durante turnos múltiples de producción. Evitar el deslizamiento de la herramienta dentro del orificio de sujeción elimina roturas catastróficas de la fresa y evita descartar piezas costosas en sectores de mecanizado de alto valor. Los ingenieros de planta que mantienen limpias las superficies cónicas y revisan periódicamente los pernos de tracción garantizan que cada portaherramientas opere indefinidamente dentro de los parámetros de diseño nominales, en todos los turnos programados.
Mejora comercial del ROI y la OEE
Invertir en accesorios de sujeción de herramientas de alto rendimiento ofrece beneficios económicos sustanciales al maximizar la utilización del husillo CNC y reducir los costos generales de herramientas. Aunque el precio de compra inicial de un portaherramientas de alta precisión es mayor que el de alternativas genéricas, el retorno de la inversión se vuelve evidente en cuestión de semanas desde el inicio de la operación. El desgaste reducido de las herramientas, la disminución de retrabajos de piezas y los tiempos más rápidos de cambio de herramienta combinan sus efectos para lograr una amortización rápida en instalaciones de mecanizado de alta volumetría. Un portaherramientas fiable protege fresillas de carburo sólido y fresas con placas intercambiables costosas contra el astillamiento prematuro causado por la excentricidad. Estudios cuantitativos realizados directamente en planta demuestran que las instalaciones que incorporan un sistema estandarizado de herramientas experimentan un veinticinco por ciento más de eficacia global de equipos en sus departamentos de fresado CNC. Minimizar el tiempo improductivo de la máquina asociado al reajuste de herramientas se traduce directamente en una mayor productividad y márgenes operativos más sólidos para empresas de ingeniería competitivas. Los líderes fabriles que evalúan inversiones en equipos de capital reconocen que seleccionar un portaherramientas duradero constituye un factor fundamental para sostener los objetivos de producción ajustada (lean) en líneas de fabricación en expansión.
Capacidades globales de fabricación y servicios de suministro
Seleccionar el sistema ideal de sujeción de herramientas requiere asociarse con un fabricante consolidado capaz de ofrecer soporte en ingeniería de precisión y cumplimiento internacional fiable. Las empresas industriales globales confían en BLUESTAR para accesorios de alta performance para máquinas-herramienta y equipos de sujeción de precisión diseñados para cumplir con exigentes estándares de fabricación. Apoyado por maquinaria CNC de rectificado de última generación, infraestructura avanzada de tratamiento térmico y protocolos rigurosos de pruebas de calidad, BLUESTAR ofrece equipos modulares de precisión y opciones de portaherramientas de alta exactitud concebidas para integrarse sin problemas con las principales plataformas de máquinas-herramienta. Una capacidad manufacturera integral, estrictos estándares de selección de materiales y logística de exportación eficiente garantizan que BLUESTAR aporte un valor fiable a largo plazo a instalaciones de mecanizado de precisión en todo el mundo. Los responsables de talleres mecánicos que buscan optimizar la productividad del husillo confían en BLUESTAR para entregar soluciones personalizadas de portaherramientas adaptadas a exigentes requisitos técnicos y flujos operativos especializados.
Tabla de Contenidos
- Requisitos de la interfaz del husillo y sujeción rígida
- Normas de equilibrado y desalineación del eje de alta velocidad
- Normas de conicidad del husillo y tecnología de contacto dual
- Estabilidad térmica e integridad del orificio de sujeción
- Mejora comercial del ROI y la OEE
- Capacidades globales de fabricación y servicios de suministro
