
 EN
Requisitos de fresado de precisión y tolerancias de desalineación
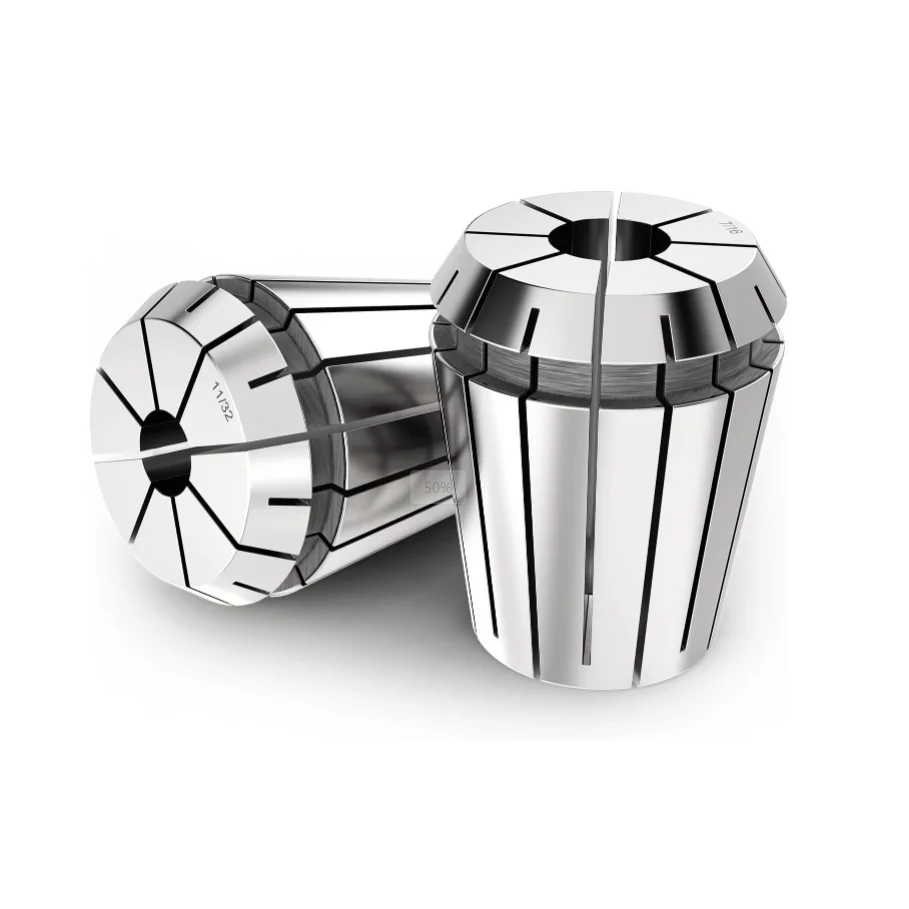
Al mecanizar microcaracterísticas en aceros para moldes endurecidos o aleaciones de aluminio aeroespacial, los equipos de ingeniería de precisión advierten rápidamente que la estabilidad del husillo depende en gran medida de la interfaz de sujeción. Ejecutar operaciones de acabado a alta velocidad con fresas de diámetro pequeño exige una precisión rotacional impecable, ya que incluso una desviación radial microscópica puede provocar el astillamiento prematuro de la fresa o vibraciones severas en la superficie. Los componentes tradicionales de sujeción suelen fallar al mantener una fuerza de agarre uniforme en toda la camisa de la herramienta durante operaciones a altas revoluciones por minuto. Una pinza ER de alta precisión proporciona una sujeción concéntrica uniforme alrededor de la camisa de la herramienta para absorber las fuerzas dinámicas de corte, manteniendo al mismo tiempo un paralelismo superficial riguroso. Los portaherramientas estándar pueden ser suficientes para pasadas de desbaste pesado, donde cargas mayores de viruta enmascaran errores menores de alineación; sin embargo, el acabado fino exige una concéntricidad inquebrantable. Talleres de precisión que actualizan sus sistemas de sujeción hacia soluciones ultra precisas informan caídas drásticas en las vibraciones microscópicas, mejoras en la rugosidad superficial y mayor vida útil de las herramientas. Elegir una pinza ER correctamente rectificada garantiza que las fuerzas radiales de corte se distribuyan de forma equilibrada sobre todos los filos, maximizando así el rendimiento de la herramienta durante pasadas de contorneado intrincado sobre geometrías complejas. Los operadores de máquinas que priorizan la concéntricidad de sujeción al seleccionar una pinza ER logran sistemáticamente mayor precisión dimensional en las piezas y menos cambios de herramienta no programados.
Normas de concéntrico y geometría de sujeción
Alcanzar tolerancias de desviación radial inferiores a un micrómetro exige comprender claramente cómo interactúa la geometría del cono del portabrocas con la cavidad del portaútiles durante los procedimientos de apriete de la tuerca. Los diseños de portabrocas ER de alta precisión emplean un ángulo cónico de dieciséis grados junto con ranuras internas rectificadas con precisión que se contraen suavemente alrededor de vástagos de carburo sólido. Las normas de fabricación premium exigen una inspección óptica exhaustiva mediante máquinas de medición láser para verificar que la geometría del orificio interno coincida perfectamente con las superficies externas cónicas. Un portabrocas ER de ultra precisión mantiene una precisión de lectura total del indicador inferior a dos micrómetros a una longitud equivalente a cuatro veces el diámetro, mientras que las opciones comerciales estándar presentan una desviación radial de cinco a diez micrómetros. Cuando la desviación radial aumenta de dos a diez micrómetros, la vida útil de la herramienta disminuye más del cincuenta por ciento, ya que una sola ranura realiza la mayor parte del trabajo de remoción de material. Los datos obtenidos en ensayos de mecanizado de alta velocidad confirman que la selección de portabrocas ER con tolerancias ajustadas prolonga directamente la duración de la herramienta, manteniendo al mismo tiempo cálculos coherentes de carga por viruta. Los ingenieros mecánicos que especifican componentes de herramientas para tornos automáticos suizos y centros de mecanizado de cinco ejes siempre priorizan parámetros de concéntricos certificados al elegir un portabrocas ER para trabajos con tolerancias ajustadas.
Equilibrado de husillo de alta velocidad y vida útil de la herramienta
Los centros modernos de mecanizado CNC operan a velocidades de husillo superiores a veinte mil RPM, donde las fuerzas centrífugas amplifican cualquier ligero desequilibrio de masa dentro del conjunto de herramienta. Una configuración desequilibrada del portaherramientas genera vibración armónica que degrada con el tiempo los costosos rodamientos del husillo y deja marcas visibles de vibración (chatter) en las piezas terminadas. La integración de un portaherramientas ER dinámicamente equilibrado, calificado para una calidad de equilibrio G2.5 a veinticinco mil RPM, reduce significativamente la vibración rotacional durante pasadas de acabado ultrarrápidas. Las instalaciones de fabricación aeroespacial que mecanizan componentes complejos de titanio observaron una reducción del cuarenta por ciento en las marcas de vibración tras actualizar sus líneas de acabado con un portaherramientas ER calificado G2.5. La suavidad de la dinámica rotacional permite a los técnicos de taller aumentar las velocidades de avance sin superar las tolerancias de rugosidad superficial ni correr el riesgo de rotura de la fresa. Además, un portaherramientas ER equilibrado reduce la tensión mecánica sobre los componentes del husillo de alta velocidad, disminuyendo los costos generales de mantenimiento y evitando paradas imprevistas de la máquina. El equilibrio dinámico constante garantiza que las herramientas de acabado fino mantengan una geometría de corte estable durante turnos prolongados de mecanizado no supervisado en líneas de producción automatizadas.
Tratamiento Térmico de Materiales e Integridad Superficial
La precisión de sujeción a largo plazo depende en gran medida de las propiedades metalúrgicas y de los procedimientos de tratamiento térmico aplicados durante la fabricación de los componentes. Una pinza ER de alta calidad está fabricada con aleaciones de acero para resortes de primera calidad, como el 65Mn o aceros para herramientas de alto grado, endurecidos a una dureza de 52 a 56 en la escala Rockwell C. El tratamiento criogénico subcero, aplicado tras un tratamiento térmico al vacío, estabiliza la estructura cristalina interna, evitando la deriva dimensional gradual provocada por los ciclos térmicos durante operaciones de corte intensivo. Además, recubrimientos resistentes a la corrosión o tratamientos especiales de pulido mantienen libres de residuos finos de viruta y acumulación de refrigerante las ranuras de sujeción a lo largo del tiempo. Cuando los contaminantes se acumulan en una pinza ER de baja calidad, la presión de sujeción se vuelve irregular, causando deslizamiento de la herramienta, mala concentricidad o rayaduras localizadas en el vástago. Informes de auditoría de calidad de fabricantes de dispositivos médicos revelan que el cambio a un inventario de pinzas ER sometidas a tratamiento criogénico redujo los incidentes de deslizamiento de herramientas a valores cercanos a cero durante doce meses de producción continua. La integridad superficial adecuada garantiza un colapso consistente de la pinza y parámetros repetibles de cambio de herramienta a lo largo de miles de ciclos de mecanizado.
Impacto comercial en el retorno de la inversión y la reducción de residuos
Aunque los componentes de herramientas de alta precisión requieren una inversión inicial mayor, los beneficios financieros obtenidos mediante la reducción de desechos y la estabilidad del proceso son considerables. El cálculo del costo total de propiedad implica medir los ahorros derivados del desgaste de las herramientas, la reducción de tiempos de inactividad de las máquinas y las tasas generales de piezas aprobadas durante las series de producción. Las instalaciones que sustituyen opciones económicas de sujeción por un mandril ER de alta precisión observan de inmediato una disminución en las piezas desechadas causadas por rotura de la herramienta o dimensiones fuera de tolerancia. Por ejemplo, un fabricante de implantes médicos redujo su tasa de desechos del 3,5 % al menos del 0,5 % simplemente actualizando su línea de mandriles ER. Los ahorros derivados de la recuperación de fresas de carburo y de la reducción de la mano de obra necesaria para retrabajos suelen compensar la inversión en mandriles ER en las primeras semanas de operación. Invertir en un mandril ER fiable protege piezas valiosas durante operaciones de acabado de alto valor, lo que mejora la eficacia general del equipo en celdas automatizadas de mecanizado y potencia la rentabilidad neta a largo plazo.
Capacidades de fabricación y excelencia en la cadena de suministro
La selección de la plataforma de fijación ideal y los accesorios para sujeción de herramientas requiere asociarse con un fabricante consolidado capaz de ofrecer soporte de ingeniería personalizado y una entrega internacional confiable. Empresas industriales globales confían en BLUESTAR para soluciones de herramientas de alto rendimiento, diseñadas específicamente para cumplir con las exigentes especificaciones de fabricación automatizada. Apoyada por instalaciones avanzadas de producción de maquinaria pesada y rigurosos protocolos de control de calidad, BLUESTAR ofrece equipos modulares de precisión y opciones de mandriles ER de alta exactitud, concebidos para integrarse sin problemas con las principales plataformas de mecanizado CNC. Sus amplias capacidades de fabricación, sólidos estándares de selección de materiales y capacidades integrales de exportación garantizan que BLUESTAR aporte un valor duradero y confiable a instalaciones de fabricación automatizada en todo el mundo. Los talleres mecánicos que buscan optimizar el rendimiento del husillo dependen de BLUESTAR para obtener soluciones personalizadas de mandriles ER adaptadas a requisitos técnicos exigentes y flujos operativos especializados.
Tabla de contenidos
- Requisitos de fresado de precisión y tolerancias de desalineación
- Normas de concéntrico y geometría de sujeción
- Equilibrado de husillo de alta velocidad y vida útil de la herramienta
- Tratamiento Térmico de Materiales e Integridad Superficial
- Impacto comercial en el retorno de la inversión y la reducción de residuos
- Capacidades de fabricación y excelencia en la cadena de suministro
