
 EN
Dominio de la presión de contacto constante en las inspecciones diarias en la planta
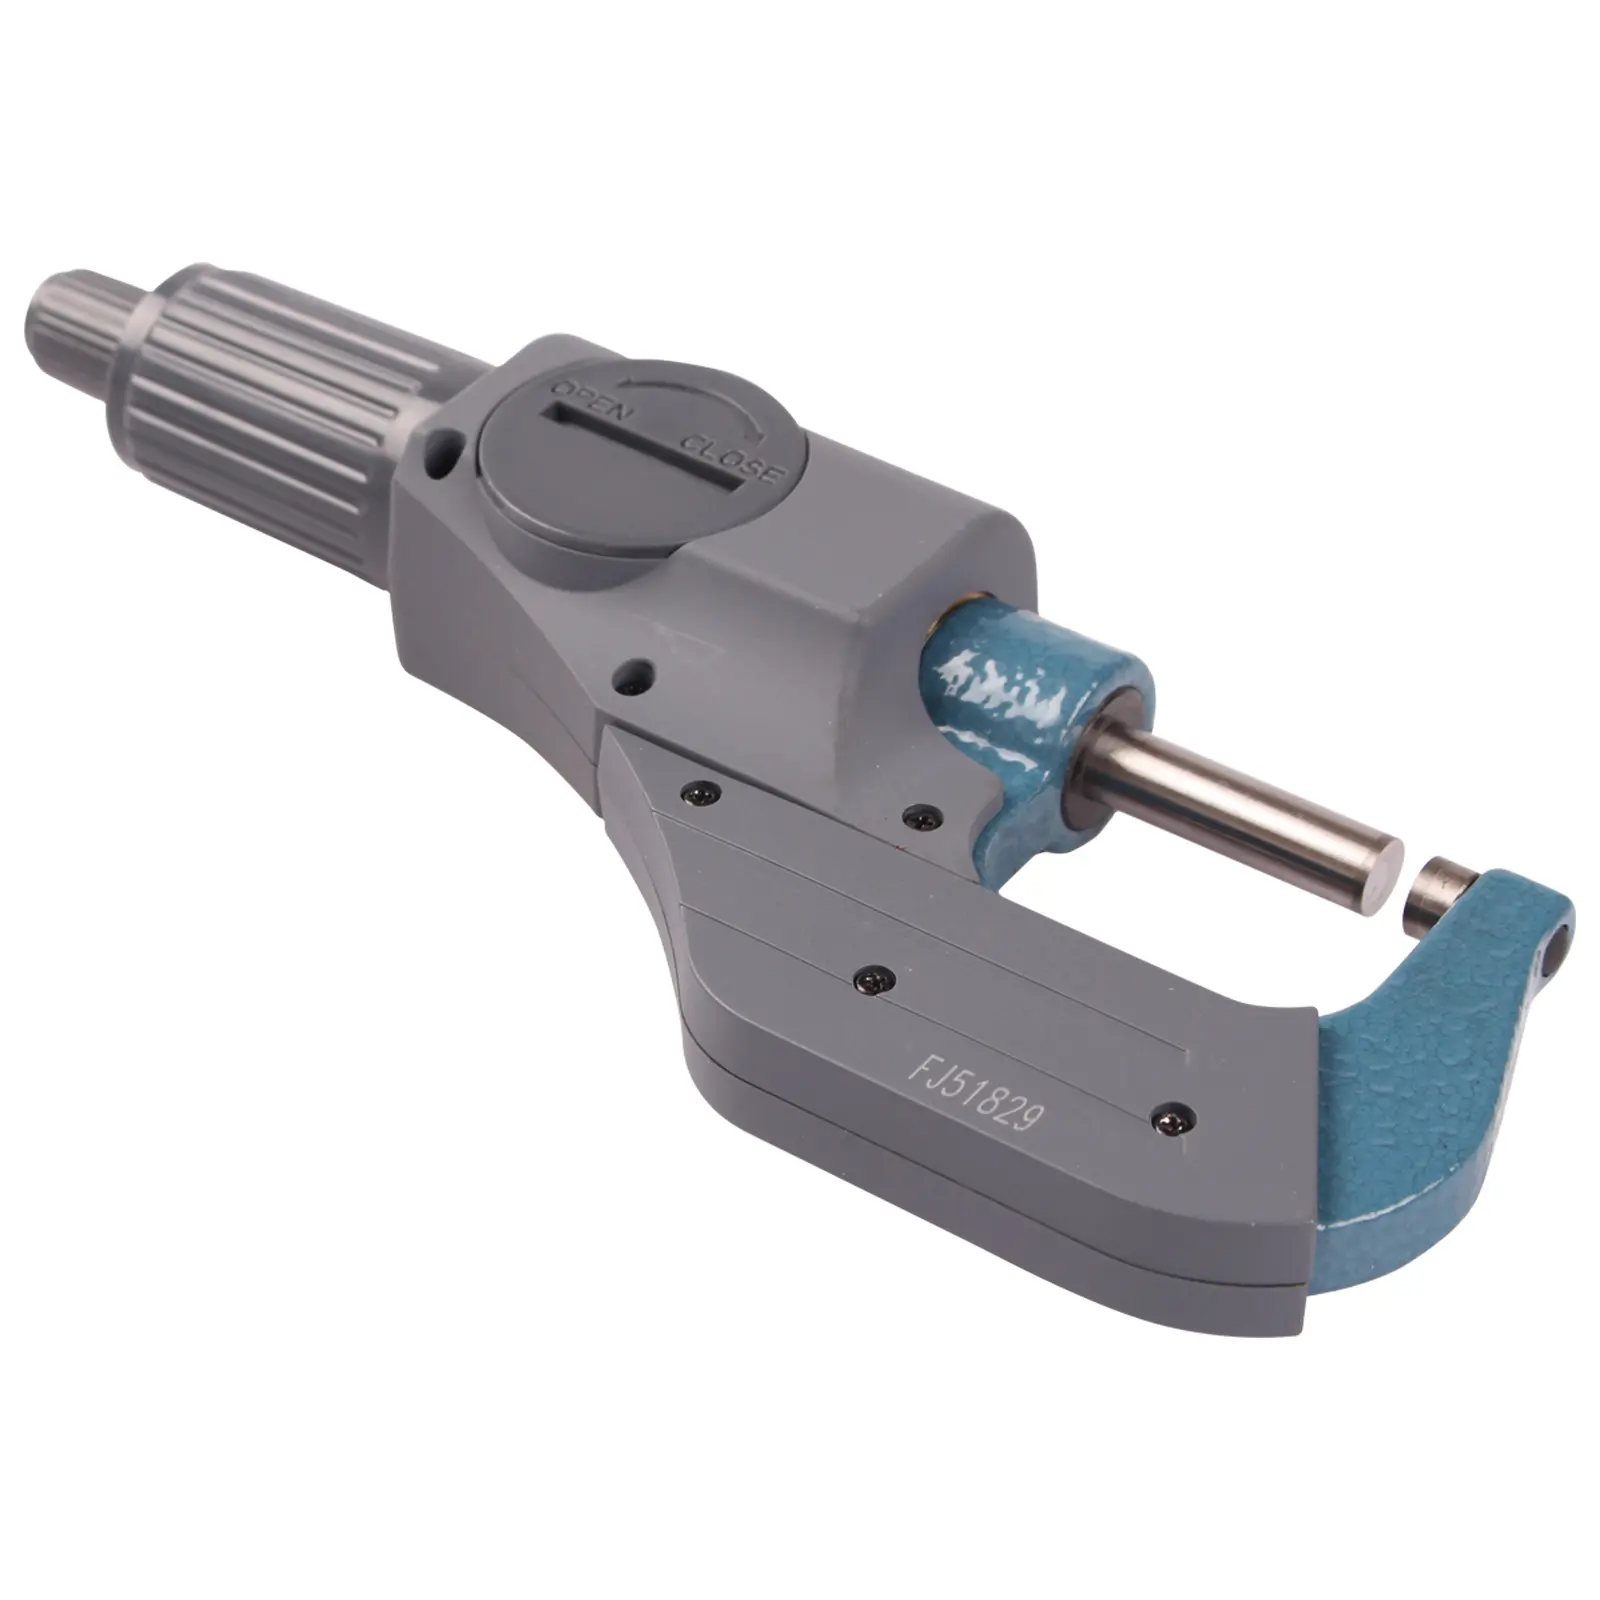
Entre en cualquier instalación ocupada de mecanizado CNC y escuche atentamente la estación de inspección de calidad. Escuchará un sonido distintivo y rítmico de clics proveniente de torneros experimentados que verifican las tolerancias en ejes recién mecanizados. Ese sonido es el corazón de una metrología repetible, que representa la aplicación correcta de un micrómetro externo durante controles dimensionales críticos. Muchos operadores novatos cometen el error costoso de agarrar el tambor principal y girarlo hasta que el husillo parece apretarse contra la pieza metálica. Lo que parece apretado para un herrero experimentado tras una taza de café matutina es completamente distinto a la fuerza aplicada por un aprendiz al final de un largo turno. Al medir tolerancias de apenas unas pocas micras, la memoria muscular humana simplemente no es lo suficientemente fiable como para garantizar precisión entre múltiples turnos. El pequeño botón acanalado ubicado en el extremo posterior de la herramienta, conocido como tope de trinquete, existe específicamente para eliminar la influencia de las emociones humanas y la fatiga física en la ecuación de medición. Al girar únicamente este pequeño botón trasero, el mecanismo interno se desliza automáticamente una vez que se alcanza exactamente la presión de contacto preestablecida. Dominar el uso del tope de trinquete es la forma más rápida para cualquier taller mecánico de eliminar las variaciones en las mediciones inducidas por el operador y sentar las bases de un control de calidad fiable.
Ingeniería mecánica detrás del control de par y la deformación del husillo
Comprender por qué un micrómetro exterior reacciona con tanta sensibilidad a la presión de la mano requiere un breve vistazo a la física mecánica y a la elasticidad de los materiales. Dentro del cilindro del instrumento se encuentra un tornillo de avance finamente rectificado, fabricado normalmente con un paso de medio milímetro por vuelta. Dado que este tornillo actúa como una cuña mecánica muy potente, aplicar tan solo un ligero incremento adicional de par de giro sobre el tambor principal se traduce en una fuerza axial considerable en las caras de medición de carburo. Según los principios de la deformación elástica, las piezas de trabajo de acero y aluminio se comprimen efectivamente bajo una carga excesiva del husillo, mientras que el bastidor en forma de C del micrómetro se flexiona hacia afuera varios micrómetros. Cuando un operario utiliza correctamente el tope de trinquete, un resorte interno calibrado y un conjunto de dientes angulados interrumpen automáticamente la rotación tan pronto como la fuerza axial alcanza entre cinco y diez newtons. Este umbral preciso de fuerza de medición garantiza que el palpador de carburo entre en contacto firme con los picos superficiales de la pieza de trabajo sin aplastar el perfil superficial microscópico. Además, sostener correctamente la herramienta mientras se acciona el trinquete trasero evita que el calor corporal se transfiera rápidamente al bastidor metálico, manteniendo así la expansión térmica fuera de juego y evitando que distorsione las lecturas dimensionales durante inspecciones prolongadas.
Laboratorio Internacional de Datos sobre Normas de Metrología y Calibración
Institutos autorizados de metrología de todo el mundo han dedicado décadas a cuantificar con precisión el impacto de la fuerza del husillo en los resultados de las inspecciones dimensionales. Si revisa las directrices técnicas de la norma ISO 3611 o de la norma estadounidense ASME B89.1.13, encontrará especificaciones estrictas sobre el error máximo admisible y la fuerza exacta de medición requerida para micrómetros externos. Laboratorios independientes de calibración realizan periódicamente estudios de repetibilidad y reproducibilidad de instrumentos de medición (Gage R&R) para demostrar a los responsables de fabricación por qué el uso estandarizado del tope de trinquete es tan crucial en la planta de producción. En un ensayo de laboratorio documentado que comparó las mediciones realizadas por treinta torneros sobre un patrón patrón certificado de veinticinco milímetros, los operarios que giraron el tambor principal obtuvieron lecturas cuya variación alcanzó hasta nueve micrómetros entre el grupo. Cuando ese mismo grupo de treinta torneros recibió instrucciones explícitas para usar estrictamente el tope de trinquete con tres clics distintos por medición, la variación total entre todos los operarios descendió a menos de un punto cinco micrómetros. Los expertos en metrología coinciden universalmente en que tres clics a velocidad rotacional constante permiten que el husillo se asiente a través de cualquier película microscópica de aceite presente en la pieza, logrando así un punto de contacto fiable y repetible que cumple con las exigentes auditorías internacionales de calidad.
Aplicaciones reales de fabricación y beneficios en la reducción de desechos
La transición de hábitos casuales de medición al uso disciplinado del tope de trinquete impacta directamente en los resultados financieros finales de las plantas modernas de fabricación de precisión. Considere un caso real de un proveedor automotriz de transmisiones que produce pasadores planetarios de acero aleado endurecido con una tolerancia total de diámetro de tan solo ocho micrómetros. Durante varios meses, los operadores nocturnos de rectificadoras CNC y los inspectores matutinos de aseguramiento de calidad discutían sobre lotes rechazados que parecían expandirse o contraerse de la noche a la mañana. Un consultor externo de metrología auditó la planta y descubrió que los operadores de rectificado forzaban el tambor de su micrómetro exterior mientras las piezas aún estaban montadas en el plato portapiezas, lo que provocaba lecturas cuatro micrómetros más pequeñas que el tamaño real. Una vez que el gerente de planta implementó un protocolo obligatorio que exigía a todo técnico utilizar el mecanismo trasero de trinquete exactamente tres clics sobre una pieza limpia y a temperatura ambiente, los rechazos falsos desaparecieron inmediatamente. En noventa días, tras estandarizar la forma en que cada micrómetro exterior se manipulaba en toda la planta, la instalación redujo la mano de obra de retrabajo en un veintidós por ciento y ahorró más de cuarenta mil dólares en material de aleación descartado. Esta transformación práctica en el taller demuestra que pequeños ajustes procedimentales en el control de la fuerza de medición generan retornos comerciales masivos.
Hábitos prácticos de mantenimiento para mantener fiable su mecanismo de trinquete
Incluso el equipo de metrología más preciso requiere mantenimiento periódico para garantizar que el mecanismo interno de limitación de par siga deslizándose exactamente a la presión calibrada en fábrica. Tras varios meses de uso industrial intenso, la neblina aérea de refrigerante, el polvo de rectificado y las virutas metálicas pueden infiltrarse en la tapa trasera de un micrómetro externo. Cuando la suciedad se acumula dentro de los dientes del resorte, el trinquete comienza a sentirse pegajoso o inconsistente, lo que tenta a los operarios a abandonar el uso adecuado del tope de trinquete porque el botón presenta una sensación áspera. Los supervisores de aseguramiento de la calidad deben establecer una rutina mensual de mantenimiento en la que los técnicos limpien el cilindro exterior y las caras del palpador con paños ópticos sin pelusa humedecidos con alcohol isopropílico puro. Nunca debe inundarse el conjunto del trinquete con aceite mineral pesado ni grasa, ya que los lubricantes espesos alteran el coeficiente de fricción de los dientes internos y aumentan artificialmente la fuerza de sujeción aplicada sobre la pieza de trabajo. En su lugar, debe someterse su instrumento a prueba semanalmente contra una lámina plana óptica certificada y un bloque patrón maestro a veinte grados Celsius ambiente. Si tres clics suaves del trinquete no restituyen exactamente la lectura cero en la escala vernier, el mecanismo debe ser revisado y recalibrado antes de reanudar su uso en inspecciones activas de producción.
Adquisición de herramientas de metrología industrial de un socio global de confianza
Construir un laboratorio de aseguramiento de la calidad de clase mundial comienza con equipar a sus ingenieros y torneros con instrumentos de medición duraderos y diseñados con precisión, que mantengan su calibración incluso en condiciones exigentes de taller. Durante más de veinticinco años, BLUESTAR ha dedicado su experiencia en ingeniería a fabricar y suministrar herramientas industriales de metrología de primer nivel, accesorios para máquinas-herramienta y equipos para trabajo de metales a fabricantes de todo el mundo. Operando bajo un control de calidad riguroso en las etapas de diseño, producción y empaque, BLUESTAR ofrece series de micrómetros externos con mecanismos de trinquete ultraligeros y puntas de carburo de alta calidad, construidos para soportar millones de ciclos de inspección. Al exportar más de mil variedades especializadas de productos industriales a más de cien países, BLUESTAR brinda una solución integral y sin interrupciones en la cadena de suministro, lo que ayuda a las fábricas a mejorar su precisión de inspección mientras optimizan los costos de adquisición. Ya sea que su laboratorio de calidad requiera rangos de medición personalizados o soporte técnico integral para herramientas de taller, asociarse con BLUESTAR garantiza que su equipo cuente con instrumentos fiables necesarios para transformar mediciones precisas en una excelencia manufacturera duradera.
Tabla de Contenidos
- Dominio de la presión de contacto constante en las inspecciones diarias en la planta
- Ingeniería mecánica detrás del control de par y la deformación del husillo
- Laboratorio Internacional de Datos sobre Normas de Metrología y Calibración
- Aplicaciones reales de fabricación y beneficios en la reducción de desechos
- Hábitos prácticos de mantenimiento para mantener fiable su mecanismo de trinquete
- Adquisición de herramientas de metrología industrial de un socio global de confianza
