
 EN
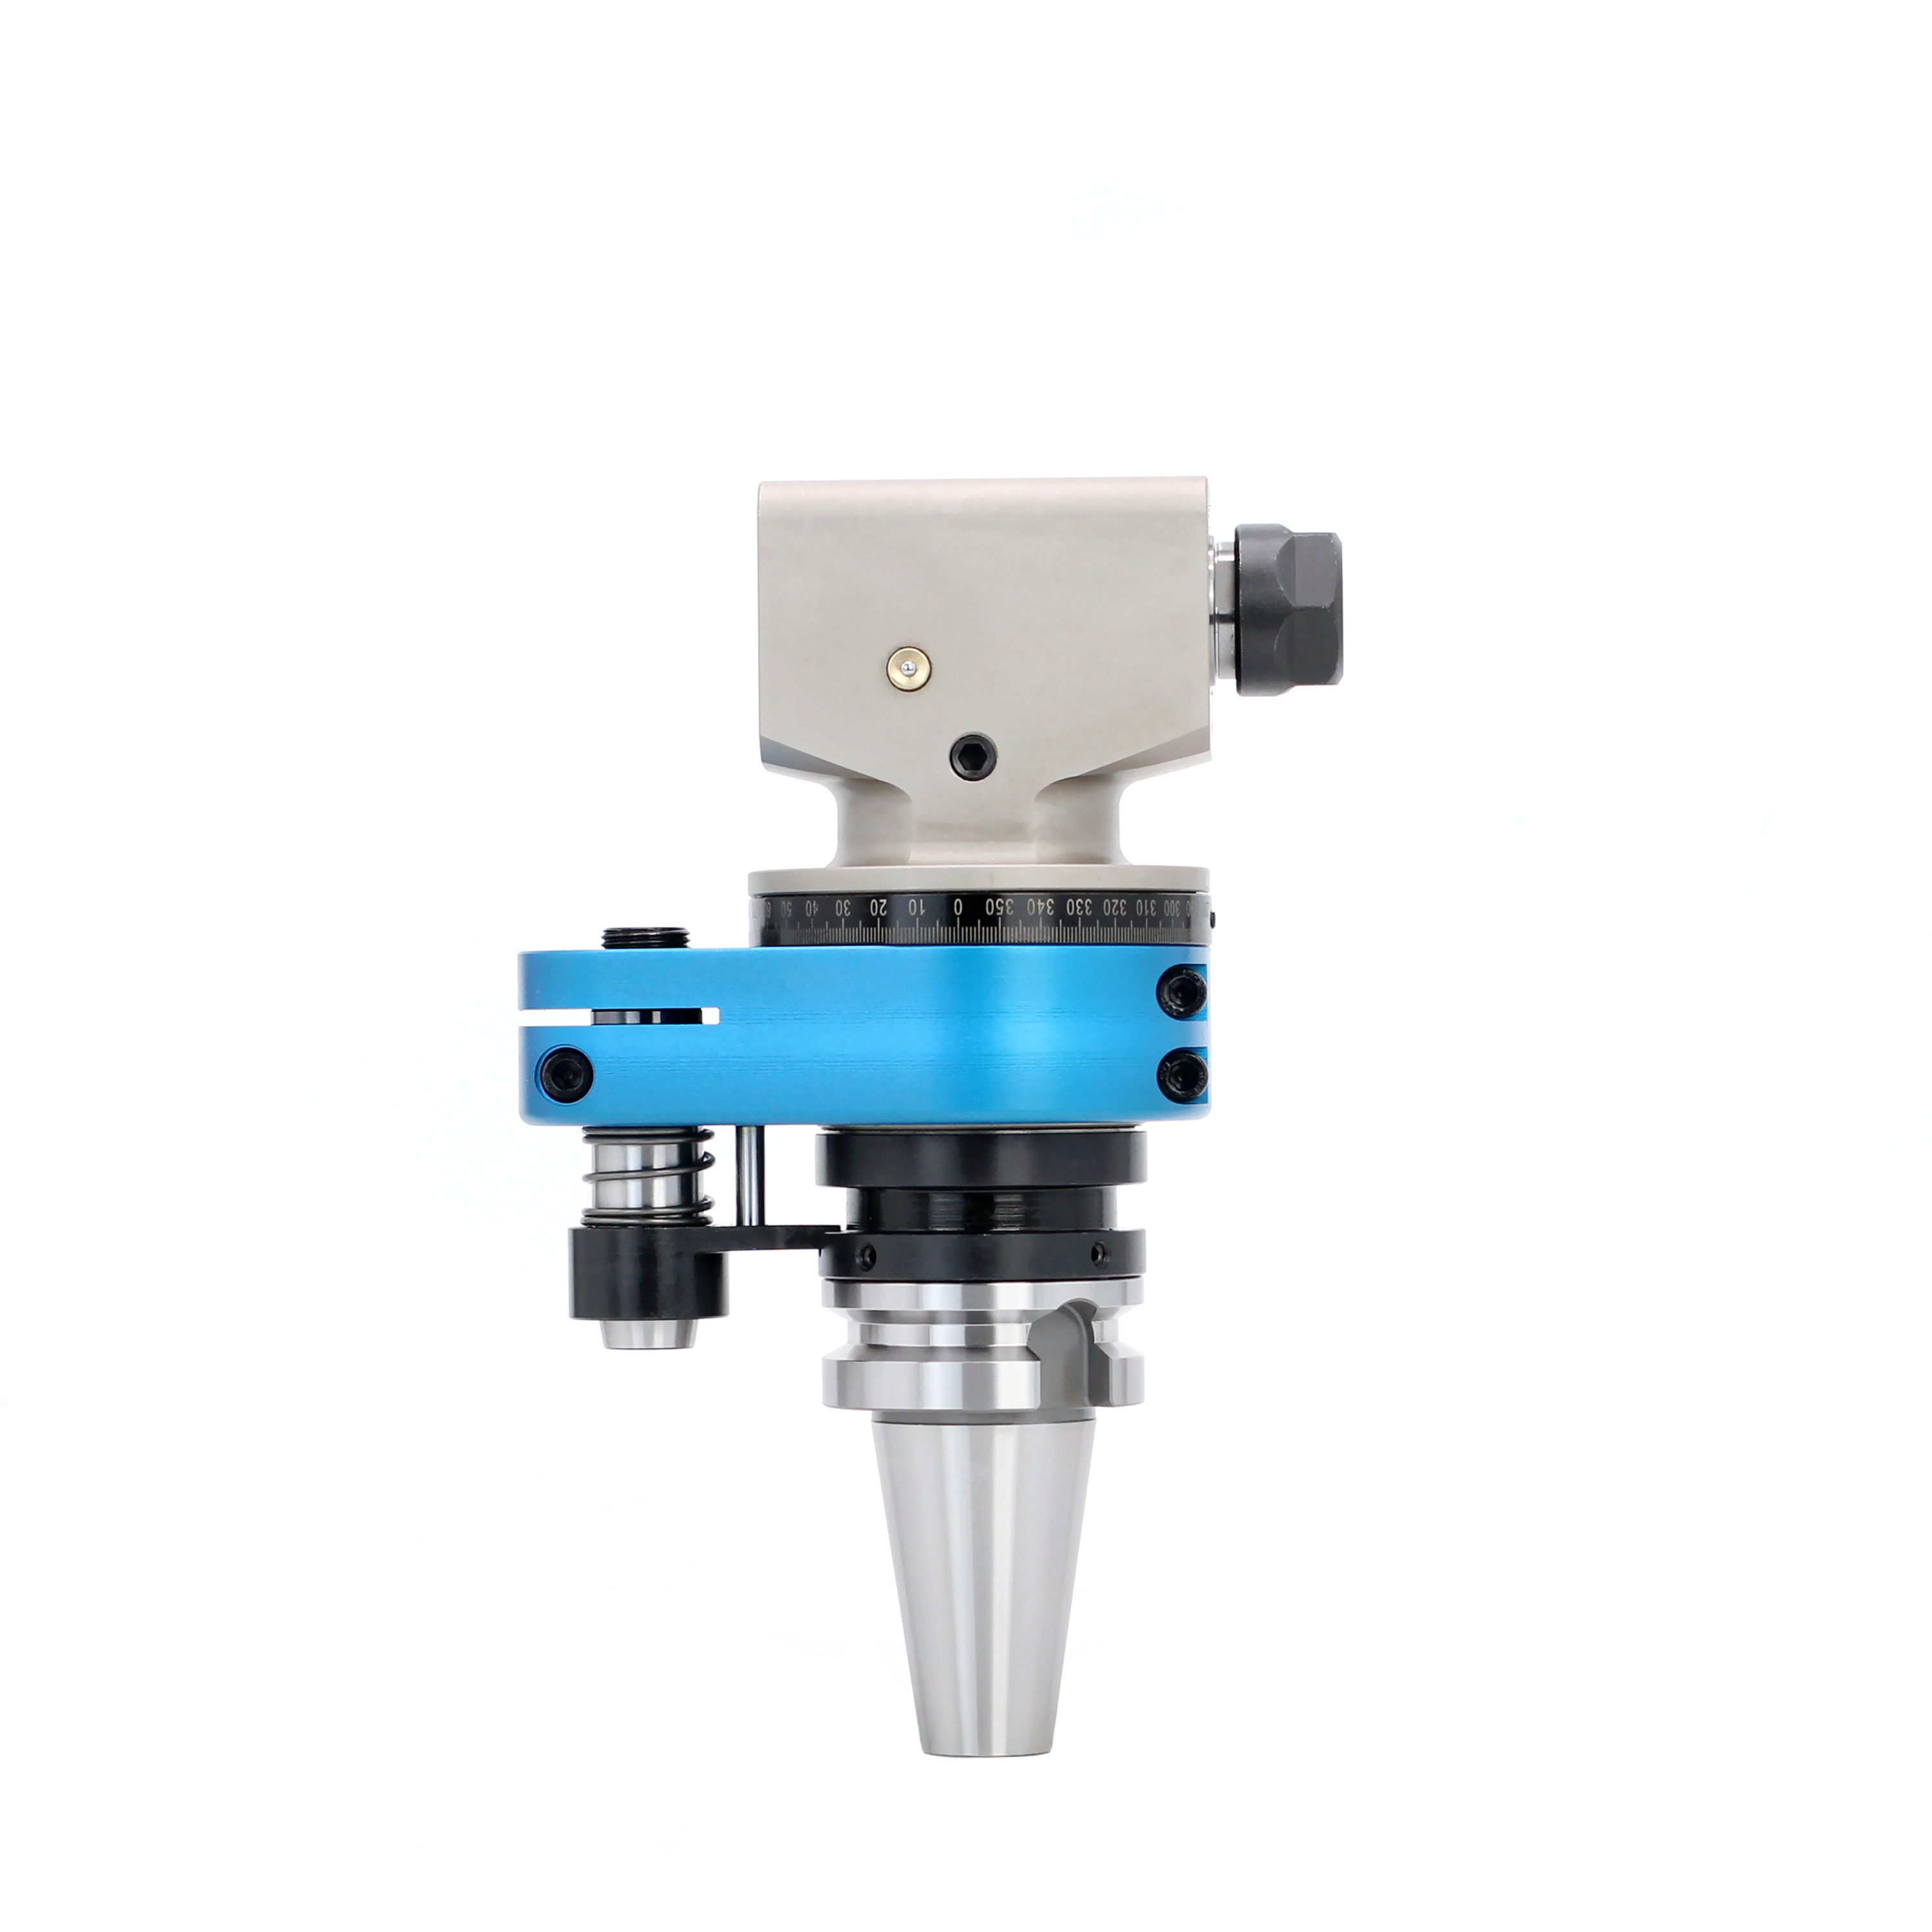
Anforderungen an die Spindelschnittstelle und steife Klemmung
Bei der Einrichtung von Hochgeschwindigkeits-CNC-Fräszentren stellen Ingenieure schnell fest, dass die Bearbeitungsgenauigkeit stark von der Schnittstelle zwischen Spindel und Schneidwerkzeug abhängt. Die Auswahl eines geeigneten Werkzeughalters ist entscheidend, um eine steife Ausrichtung aufrechtzuerhalten, harmonische Schwingungen zu reduzieren und Mikrobewegungen während aggressiver Materialabtragung zu verhindern. Herkömmliche Fräseinrichtungen zeigen oft subtile Positionsverschiebungen oder Werkzeugauszüge, falls das Anzugsmoment der Spannung nicht ausreicht, um den dynamischen Schnittkräften standzuhalten. Ein hochpräzises Werkzeughalter bietet die strukturelle Steifigkeit, die erforderlich ist, um Spindelleistung effizient zu übertragen, ohne dabei die Oberflächenqualität einzubüßen. Industrielle Maschinenwerkstätten, die sich Richtung automatisierter Fertigungslinien bewegen, müssen bei der Spezifikation von Ausrüstung für ihre Werkzeugmaschinen Spindelkonusnormen, Grenzwerte für die Spannkraft sowie Auswucht-Klassifizierungen bewerten. Moderne Hochgeschwindigkeits-Bearbeitungszentren sind auf ein robustes Werkzeughalter angewiesen, um eine Laufgenauigkeit unter einem Mikrometer und eine konsistente Wiederholgenauigkeit über Tausende von Betriebszyklen sicherzustellen. Betriebstechniker, die bei der Wahl einer Schnittstelle stets Konuspassung und Spannkraft priorisieren, erzielen durchgängig eine längere Werkzeuglebensdauer und eine überlegene Oberflächenintegrität bei komplexen Werkstofflegierungen. Die Festlegung präziser mechanischer Bezugspunkte an der primären Spindelschnittstelle gewährleistet, dass programmierte Fräsbahnen exakt auf die physischen Werkstücke übertragen werden – ohne dass mühsame manuelle Korrekturen in der Werkstatt erforderlich wären.
Standards für Auswuchtung und Laufgenauigkeit von Hochgeschwindigkeitsspindeln
Hochgeschwindigkeitsspindeln, die mit über zwanzigtausend Umdrehungen pro Minute rotieren, erfordern exakte Auswuchtung und enge Laufgenauigkeits-Toleranzen, um Rattermarken und vorzeitigen Werkzeugverschleiß zu vermeiden. Die Auswahl eines dynamisch ausgewuchteten Werkzeughalters mit einer G2.5-Auswuchtqualität für Hochgeschwindigkeitsanwendungen beseitigt Unwuchtkräfte infolge der Fliehkraft, die Spindelvibrationen verursachen. Hochpräzise Optionen wie hydraulische Spannsysteme, Schrumpfsysteme und ER-Spannfutter bieten jeweils spezifische Vorteile, abhängig von der jeweiligen Zerspanungsanwendung. Ein Schrumpfhalter liefert maximales Spannmoment und extrem geringe Laufgenauigkeit für schwere Grobschnitt-Vorgänge, während ein hydraulisches Spannsystem außergewöhnliche Schwingungsdämpfung für empfindliche Feinbearbeitungsvorgänge bereitstellt. Empirische Daten aus der Luft- und Raumfahrtkomponentenfertigung zeigen, dass der Wechsel zu einem präzisionsausgewuchteten Werkzeughalter das Werkzeugrattern um fünfunddreißig Prozent reduzierte und die Einsatzdauer von Hartmetall-Fräsern um mehr als fünfzig Prozent verlängerte. Eine minimale radiale Laufgenauigkeit am Werkzeughalter korreliert direkt mit einer gleichmäßigen Spanlastverteilung über alle Fräserfluten während hochgeschwindiger trochoidaler Fräsoperationen. Hochpräzise Zerspanungsumgebungen sind auf diese engen strukturellen Toleranzen angewiesen, um sicherzustellen, dass fertige Komponenten strenge Ultraschall- und Maßhaltigkeitsprüfungen mühelos bestehen.
Spindelkegel-Standards und Dual-Contact-Technologie
Die Abstimmung der Spindelkonus-Konfigurationen auf die Maschinen der Werkstatt ist entscheidend, um eine korrekte Kontaktfläche und ein zuverlässiges Einrasten des Zugstifts an verschiedenen CNC-Fräsplattformen sicherzustellen. Beliebte Konus-Standards wie CAT40, BT40, HSK sowie Doppelkontakt-Systeme erfordern jeweils spezifische Handhabungsverfahren, um Geometrie und Klemmkraft des Konus zu bewahren. Ein HSK-Werkzeughalter nutzt sowohl Flächen- als auch Konuskontakt, um außergewöhnliche radiale Steifigkeit und hohe Drehmomentübertragung bei extrem hohen Spindeldrehzahlen zu gewährleisten. Ein Steilkonus-System wie CAT40 oder BT40 hingegen bietet robuste Leistung für universelle Vertikal- und Horizontal-Bearbeitungszentren. Bei schweren Bearbeitungsoperationen mit Doppelkontakt-Systemen wird im Vergleich zu herkömmlichen Steilkonus-Ausführungen eine deutlich höhere Biegesteifigkeit verzeichnet. Zudem verhindert die Auswahl eines korrekt geschliffenen Werkzeughalters Fretting-Korrosion innerhalb des Spindelkonus und schützt teure Spindelaggregate vor kostspieligen Reparaturen und Ausfallzeiten. Produktionsleiter, die Klemmsysteme gezielt an konkrete Bearbeitungsaufgaben anpassen, steigern die Gesamtleistung der Spindeln sowie die Lebensdauer des Werkzeugsystems – sowohl in kurzen Prototypenfertigungslinien als auch in vollständigen Serienproduktionen.
Thermische Stabilität und Integrität der Spannbohrung
Die thermische Stabilität während lang andauernder Hochleistungsspanvorgänge spielt eine entscheidende Rolle bei der Aufrechterhaltung konsistenter Werkzeug-Offsets und Werkstückabmessungen. Durch Reibungswärme am Schneidrand entsteht Wärme, die über den Fräserstiel in den Werkzeughalterkörper geleitet wird und eine geringfügige thermische Ausdehnung bewirkt. Ein hochwertiger Werkzeughalter aus wärmebehandeltem legiertem Stahl behält selbst unter starker thermischer Belastung und kontinuierlicher Kühlmittelzufuhr seine Maßhaltigkeit bei. Fortschrittliche Oberflächenbeschichtungen sowie korrosionsbeständige Behandlungen schützen die inneren Spannbohrungen vor Kühlmittelrückständen und abrasiven Verunreinigungen. Tests zeigen, dass ein thermisch stabiler Werkzeughalter die Haltekraft über mehrere Schichten hinweg auf mindestens 98 Prozent der Nennleistung aufrechterhält. Die Vermeidung von Werkzeugrutschen innerhalb der Spannbohrung verhindert katastrophale Fräserbrüche und teure Ausschussbildung bei hochwertigen Bearbeitungsprozessen. Betriebstechniker, die saubere Konusflächen sicherstellen und Zugstifte regelmäßig prüfen, gewährleisten, dass jeder Werkzeughalter dauerhaft innerhalb der vorgegebenen Konstruktionsparameter arbeitet – unabhängig von der Schichtplanung.
Gewerbliche ROI- und OEE-Steigerung
Die Investition in hochleistungsfähige Werkzeughalter-Zubehörteile bietet erhebliche wirtschaftliche Vorteile, indem sie die Auslastung der CNC-Spindel maximiert und die gesamten Werkzeugkosten senkt. Obwohl der Anschaffungspreis eines hochgenauen Werkzeughalters höher ist als bei Standardalternativen, zeigt sich die Rendite bereits innerhalb weniger Wochen nach Inbetriebnahme. Geringerer Werkzeugverschleiß, reduzierte Nacharbeit an Werkstücken sowie kürzere Umrüstzeiten führen gemeinsam zu einer schnellen Amortisation für Fertigungsstätten mit hohem Produktionsvolumen. Ein zuverlässiger Werkzeughalter schützt teure Vollhartmetall-Fräser und Wendeschneidplatten-Fräswerkzeuge vor vorzeitigem Abplatzen, das durch Unwucht verursacht wird. Quantitative Untersuchungen auf der Shopfloor-Ebene zeigen, dass Betriebe, die ein standardisiertes Werkzeugsystem einführen, eine um fünfundzwanzig Prozent höhere Gesamtanlageneffektivität (OEE) in ihren CNC-Fräsbereichen erzielen. Die Minimierung von Maschinenstillstandszeiten, die mit dem Neujustieren von Werkzeugen verbunden sind, führt unmittelbar zu einer höheren Durchsatzleistung und stärkeren operativen Margen für wettbewerbsorientierte Ingenieurbetriebe. Führungskräfte in Produktionsstätten, die Investitionen in Kapitalgüter bewerten, erkennen, dass die Auswahl eines langlebigen Werkzeughalters grundlegend für die Aufrechterhaltung leaner Produktionsziele über expandierende Fertigungslinien hinweg ist.
Globale Fertigungskapazitäten und Lieferdienstleistungen
Die Auswahl des idealen Werkzeughaltersystems erfordert eine Zusammenarbeit mit einem etablierten Hersteller, der präzise Konstruktionsunterstützung und zuverlässige internationale Lieferleistungen bietet. Globale Industrieunternehmen vertrauen BLUESTAR für hochleistungsfähige Zubehörteile für Werkzeugmaschinen sowie für präzise Spannvorrichtungen, die speziell für anspruchsvolle Fertigungsstandards entwickelt wurden. Unterstützt durch modernste CNC-Schleifmaschinen, fortschrittliche Wärmebehandlungsanlagen und strenge Qualitätsprüfprotokolle liefert BLUESTAR präzise modulare Ausrüstung sowie hochgenaue Werkzeughalteroptionen, die nahtlos in führende Werkzeugmaschinenplattformen integriert werden können. Umfassende Fertigungskapazitäten, strikte Materialauswahlstandards sowie effiziente Exportlogistik gewährleisten, dass BLUESTAR weltweit langfristig zuverlässigen Mehrwert für Präzisionsbearbeitungsbetriebe bietet. Maschinenbauleiter, die die Spindelleistung optimieren möchten, setzen auf BLUESTAR, um maßgeschneiderte Werkzeughalterlösungen bereitzustellen, die speziell auf anspruchsvolle technische Anforderungen und spezialisierte betriebliche Abläufe zugeschnitten sind.
Inhaltsverzeichnis
- Anforderungen an die Spindelschnittstelle und steife Klemmung
- Standards für Auswuchtung und Laufgenauigkeit von Hochgeschwindigkeitsspindeln
- Spindelkegel-Standards und Dual-Contact-Technologie
- Thermische Stabilität und Integrität der Spannbohrung
- Gewerbliche ROI- und OEE-Steigerung
- Globale Fertigungskapazitäten und Lieferdienstleistungen
